- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

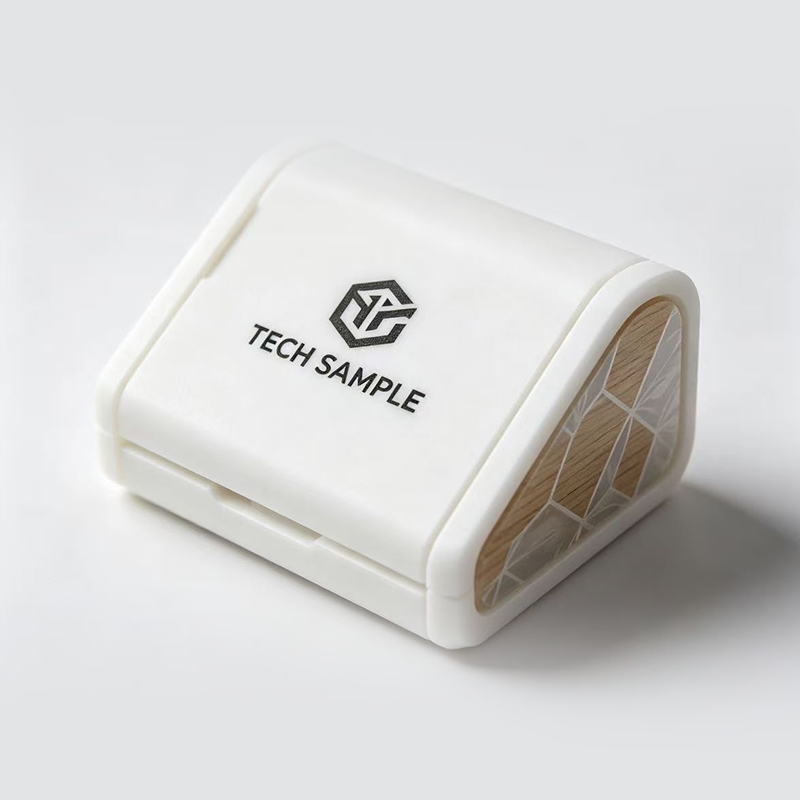
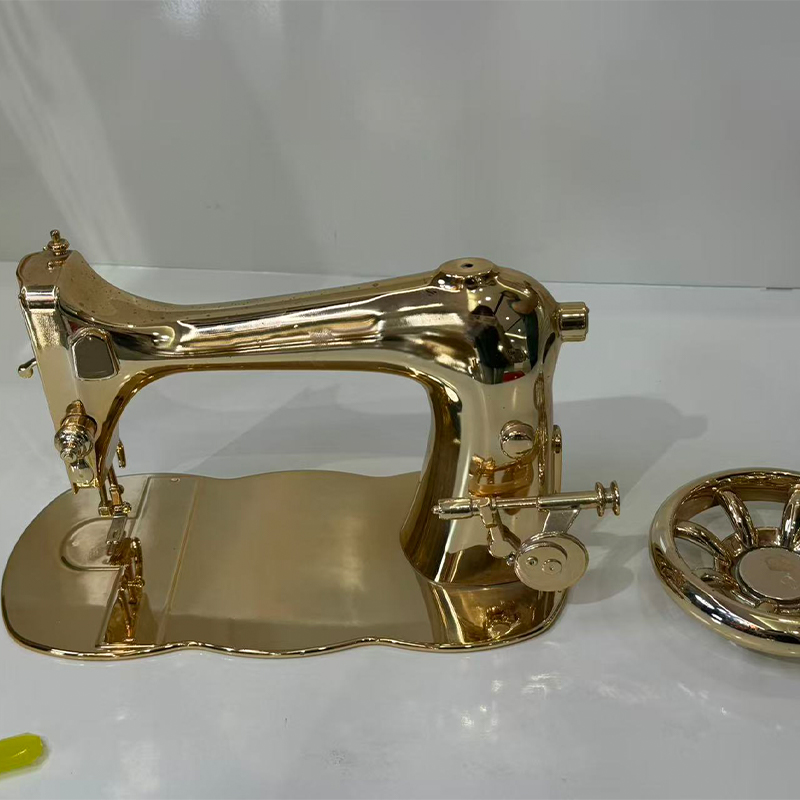
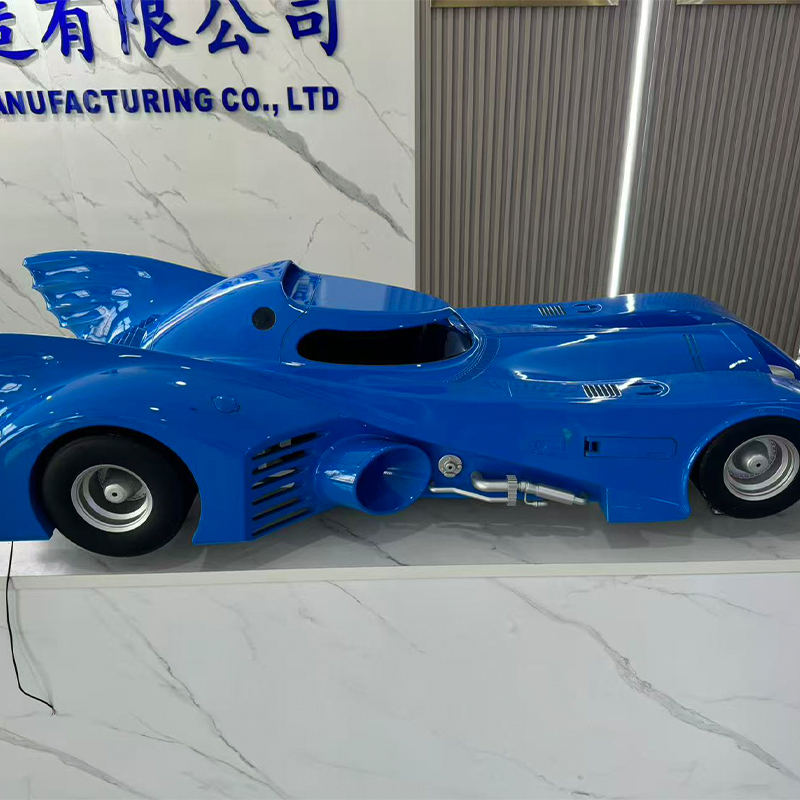
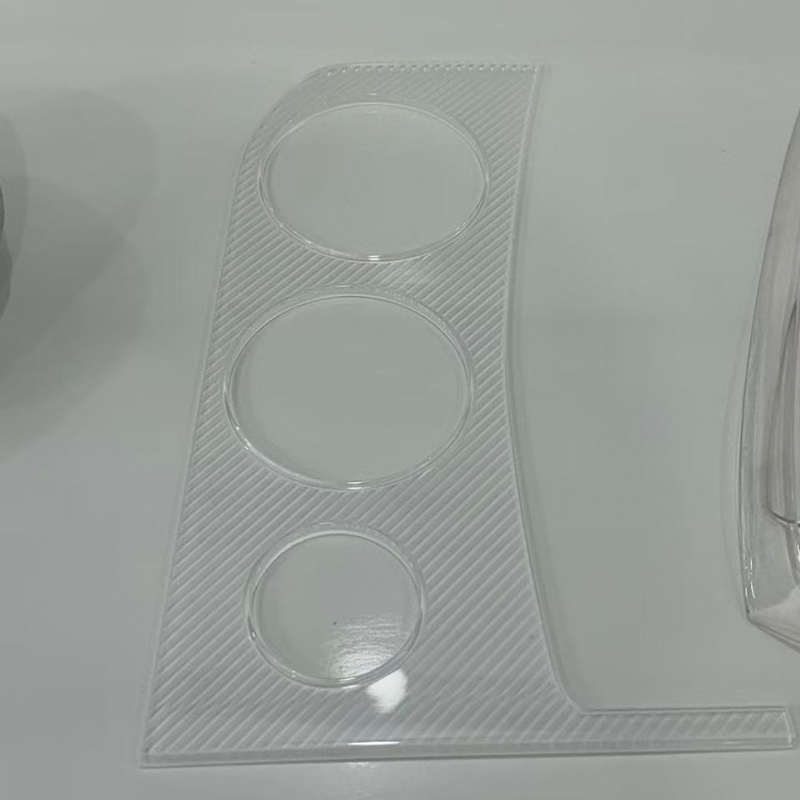
Gyors prototípuskészítési szolgáltatások: Hogyan válasszunk megbízható gyártópartnert
A termékcsapat hétfőn küld egy CAD-fájlt, és péntekig fizikai alkatrészre van szüksége az illeszkedés ellenőrzéséhez, az ügyfél bemutatójához vagy a próbaverzióhoz. Ez az a pillanat, amikor a gyors prototípuskészítési szolgáltatások gyakorlatiassá válnak, nem pedig elméletivé. A megfelelő szolgáltatás többet tesz, mint egy modellt műanyaggá vagy fémmé alakítani; segítségével a csapat gyorsan tesztelhet egy tervezési kérdést, feltárhat egy toleranciaproblémát, és eldöntheti, min változtasson, mielőtt a pénz lekötné.
Ezért is érdemel figyelmet a vásárlási döntés. Gyors prototípus beszállító lehet egy 3D nyomdaműhely, egy CNC megmunkáló partner, egy vákuumöntéssel foglalkozó szakember, vagy olyan gyártó, amely mindhármat összekapcsolja a felületkezeléssel és a kis volumenű gyártással. A különbség megmutatkozik az átfutási időben, az anyagválasztásban, a DFM visszajelzésében és abban, hogy milyen simán válik a prototípusból termékminta. A prototípus-beszállító nem szabványos alkatrészek nagykereskedője; ez egy gyártó partner, aki értelmezi a tervet és fizikai választ ad vissza.
Mit nyújtanak a gyors prototípus-készítési szolgáltatások
A gyors prototípuskészítési szolgáltatások általában három dolgot biztosítanak egyszerre: geometriát, anyagviselkedést és kommunikációs eszközt. A geometria a nyilvánvaló. A fizikai rész megmutatja, hogy a burkolat egy síkban van-e, egy csatlakozó megtisztítja-e a falat, vagy össze lehet-e szerelni egy konzolt a kívánt rögzítővel. Az anyagi viselkedés kevésbé nyilvánvaló, de gyakran fontosabb. Előfordulhat, hogy a műgyanta modell jól néz ki, és még mindig túlságosan meghajlik, megrepedhet, vagy meglágyul egy hőforrás közelében. A kommunikációs eszköz azért fontos, mert a fizikai minta lehetővé teszi, hogy a tervezés, a tervezés, a beszerzés és a marketing ugyanazt az objektumot tárgyalja a képernyő különböző értelmezései helyett.
A jó prototípus-készítéshez hozzátartozik a gyártásra vonatkozó tervezési visszajelzés is. Before the machine starts, the supplier should review wall thickness, draft angles, support placement, tool access, tolerance stack-up, and surface finish. Ez a visszajelzés nem papírmunka. Ez a különbség az időben érkező alkatrész és az olyan alkatrész között, amelyik olyan megjegyzéssel érkezik, hogy a vékony borda eltört a támaszték eltávolítása során. Az a gyártó, aki az idézés előtt kérdéseket tesz fel, általában jobb partner, mint az, aki egyszerűen elfogad minden fájlt és mindent megígér.
Van egy kereskedelmi szerep is. A prototípus támogathat egy befektetői bemutatót, egy kiállítási mintát, egy vásárlói kísérletet vagy egy belső tervezési felülvizsgálatot. A résznek minden esetben a közönségnek megfelelően kell kinéznie és viselkednie. Egy durva FDM-szerelvény tökéletes lehet egy gyári próbához, és teljesen rossz egy kiskereskedelmi vásárlói találkozóhoz. A prototípus-készítő szolgáltatásnak meg kell értenie a célt, nem csak a geometriát.
Hogyan illeszthet prototípuskészítési módszert a megválaszolt kérdéshez
A folyamat kiválasztásának leggyorsabb módja a kérdéssel kezdeni, nem a géppel. Ha a kérdés a következő: „Jól néz ki a ház a kézben?” egy sima gyantanyomat is elég lehet. Ha a kérdés a következő: „Túléli-e ez az alumínium tartó egy vibrációs tesztet?” az alkatrésznek valószínűleg fémre és olyan eljárásra van szüksége, amely fémtulajdonságokat eredményez. Ha a kérdés a következő: „Megmutathatunk ötven egységet egy fókuszcsoportnak a következő hónapban?” a vákuumöntés jobb híd lehet, mint a 3D nyomtatás egy másik köre.
| Módszer | A legjobb | Tipikus anyagok | Erősségek | Tervezési korlátok |
|---|---|---|---|---|
| SLA és DLP gyanta 3D nyomtatás | Vizuális modellek, illeszkedési ellenőrzések, sima felületek, átlátszó vagy rugalmas alkatrészek | Szabványos gyanta, ABS-szerű gyanta, rugalmas gyanta, átlátszó gyanta, vörös viaszgyanta | Finom részletek, sima kivitel, gyors átfutás | Rétegvonalak, korlátozott hőállóság, alátámasztás eltávolítási nyomok |
| SLS nylon 3D nyomtatás | Funkcionális konzolok, csatornák, élő zsanérok, kis szerelvények | Fekete nylon, fehér nylon, üvegszál erősítésű nylon | Jó szilárdság, nincs tartószerkezet, összetett geometria | Porózus felület, gyantánál kisebb részlet, korlátozott szín |
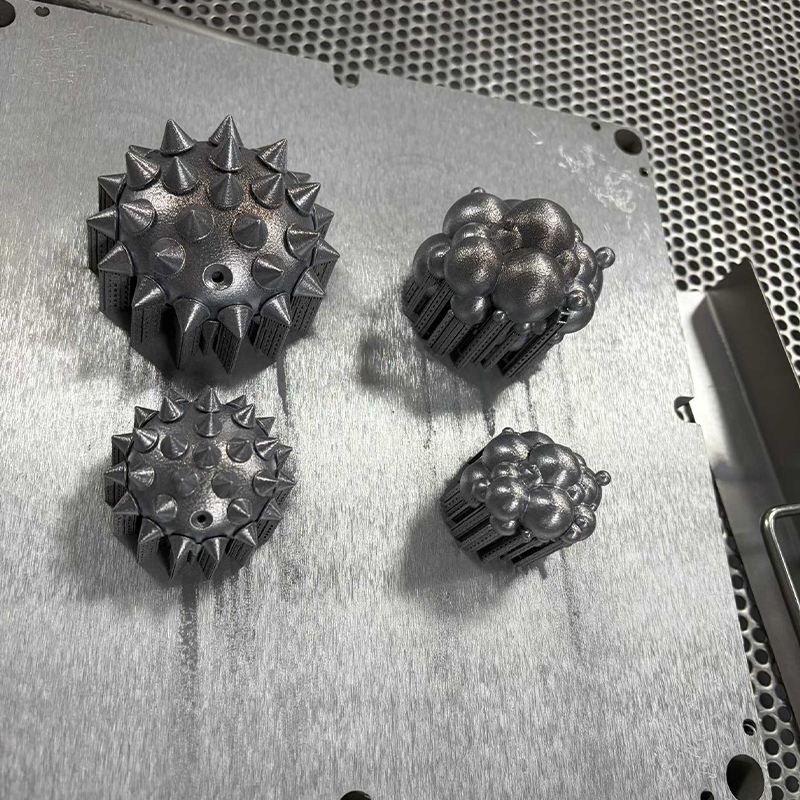
| SLM fém 3D nyomtatás | Fém prototípusok összetett belső csatornákkal vagy könnyű szerkezetekkel | AlSi10Mg alumínium, 316L rozsdamentes acél, Ti6Al4V titán, H13/S136 szerszámacél | Fémtulajdonságok, tervezési szabadság, konszolidált alkatrészek | Magasabb költség, utófeldolgozás, támaszték eltávolítás, termikus igénybevétel |
| CNC megmunkálás | Szűk tűrések, valódi műszaki műanyagok, menetek, betétek, nagy alkatrészek | Alumínium, acél, sárgaréz, ABS, PC, POM, nylon és egyéb megmunkálható minőségek | Kiváló méretszabályozás, széles anyagválaszték, jó felületkezelés | Beállítási költség, szerszám hozzáférési korlátok, anyagpazarlás |
| Vákuumos öntés és szilikon formák | Kis példányszámú másolatok, színillesztés, gumiszerű alkatrészek, indítás előtti minták | Poliuretán gyanták, ABS-szerű, PP-szerű, gumiszerű anyagok | Alacsonyabb alkatrészköltség kis mennyiségeknél, jó felületi részletek, színválaszték | A forma élettartamának határai, lassabb, mint a közvetlen nyomtatás egyszeri nyomtatáshoz, zsugorodás szabályozása |
| Felületkezelés | Megjelenési minták, textúra illesztés, márkajelzés, tartóssági ellenőrzések | Festékek, bevonatok, eloxálás, galvanizálás, lézergravírozás, matricák | Javítja a vizuális és tapintható minőséget, támogatja az ügyfelek jóváhagyását | Hozzáadja az átfutási időt, a színváltoztatás kockázatát és a folyamatspecifikus tervezési szabályokat |
A táblázat kiindulópont, nem szabálykönyv. Sok projekt kombinálja a módszereket. A CNC-megmunkálású lapka vákuumöntvény házba önthető. A színséma teszteléséhez gyantanyomatot lehet festeni. A fémkonzolt először meg lehet dolgozni, majd öntéssel lehet előállítani. A hasznos kérdés: mi kell a következő döntéshez? Ha a döntés sima megjelenést igényel, helyezze előnyben a felületet. Ha pontos illeszkedést igényel, helyezze előnyben a toleranciát. Ha anyagi válaszra van szüksége, helyezze előtérbe az anyag és a folyamat párját.
3D nyomtatás gyors prototípuskészítési szolgáltatásokhoz: ahol a legjobban illik
A 3D nyomtatás továbbra is az alapértelmezett belépési pont számos gyors prototípus-készítési szolgáltatásnál, mivel eltávolítja a szerszámokat az első körből. A tervezési változtatások nyomtathatók és tesztelhetők forma, rögzítőelem vagy hosszú beállítás nélkül. Ez a sebesség a korai koncepciómunka során hasznos, de problémákat is rejthet, ha a folyamatot hanyagul választják meg. A gyantanyomtatás, a nylon szinterezés, a fémolvasztás és a filament extrudálás különböző felületeket, erősségeket és tűréseket eredményez. Ha ezeket egy kategóriaként kezeljük, az elvárások nem megfelelőek.
Gyanta eljárások a megjelenés és az illeszkedés érdekében
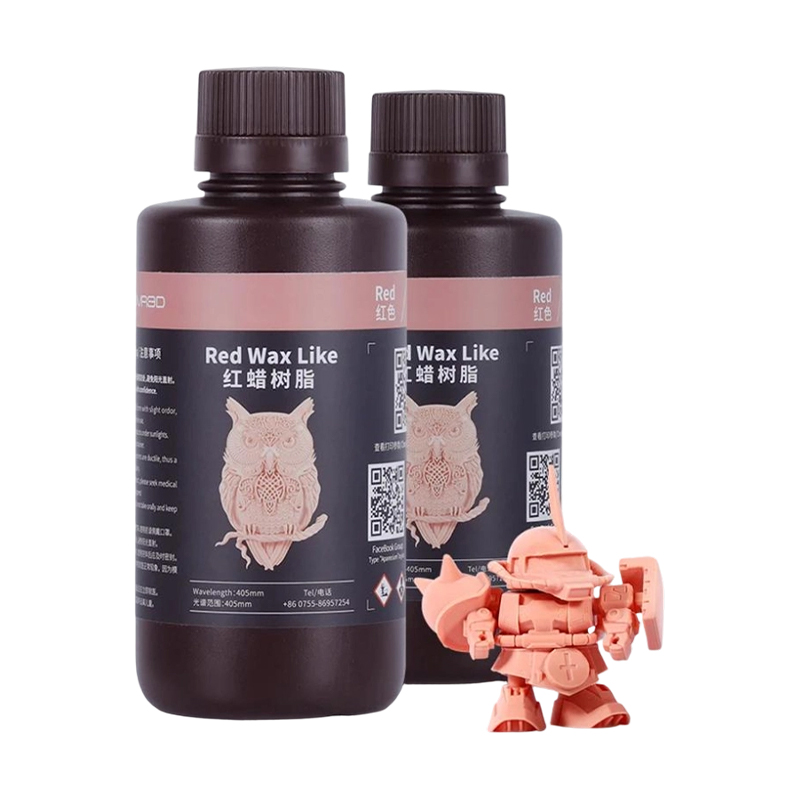
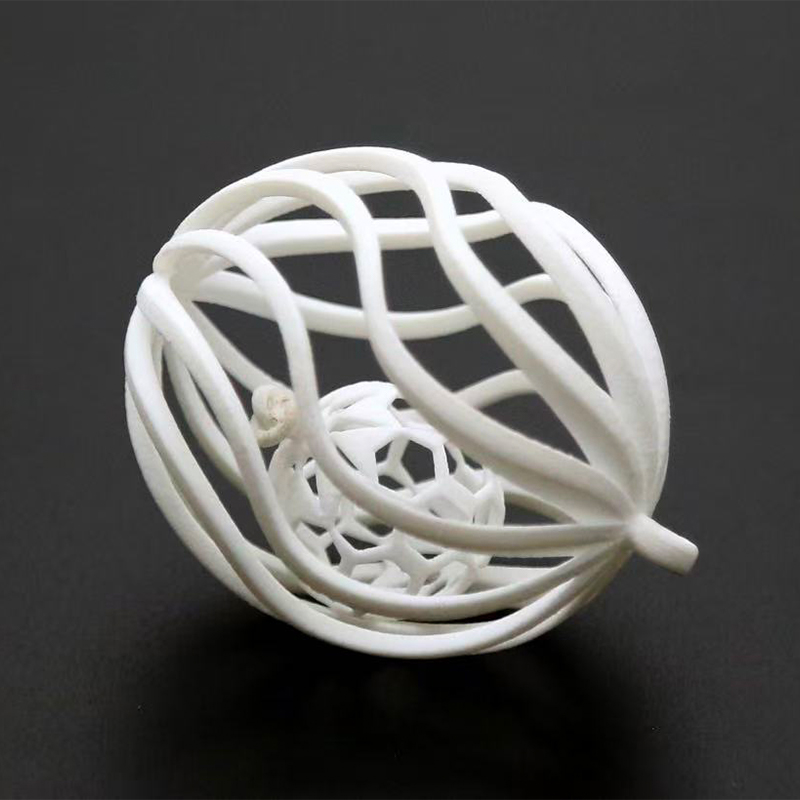
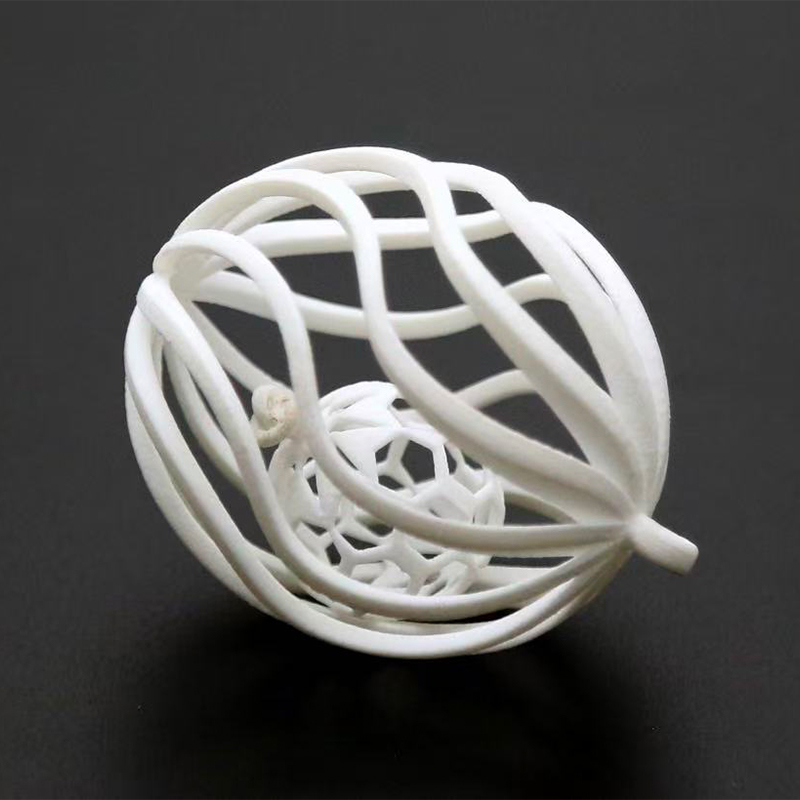
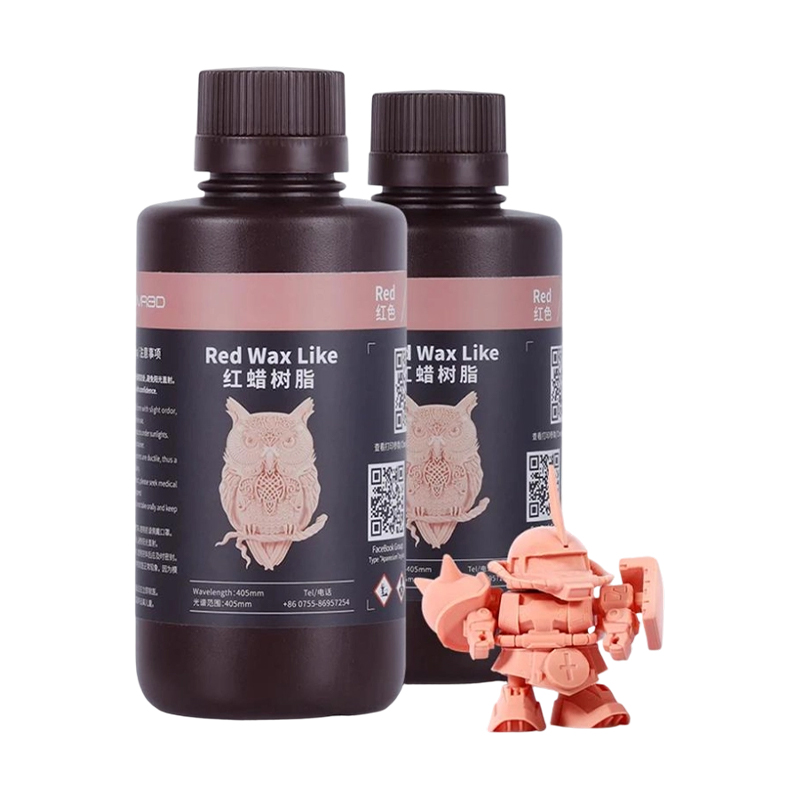
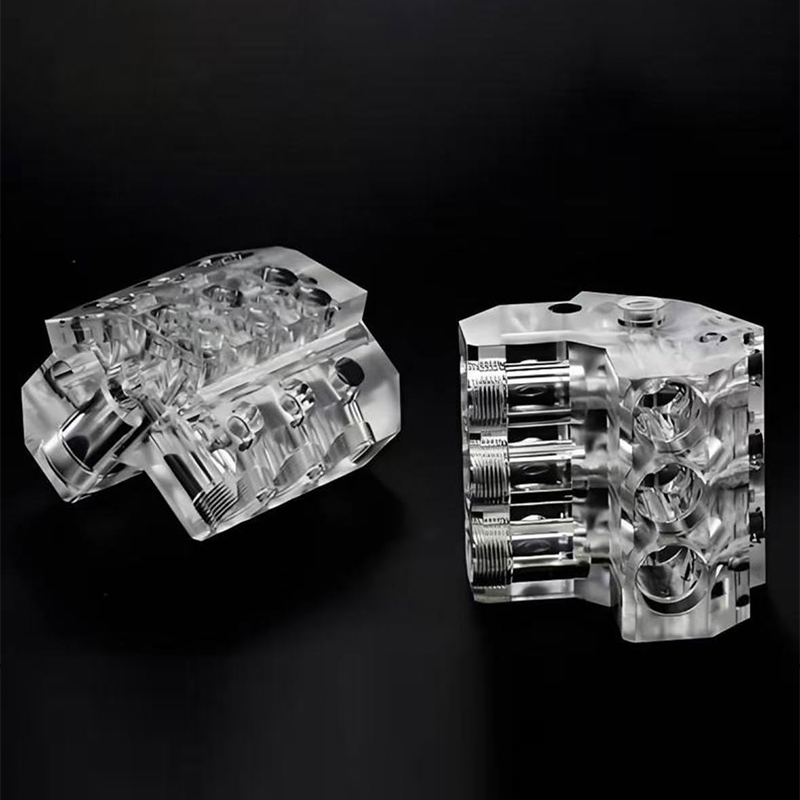
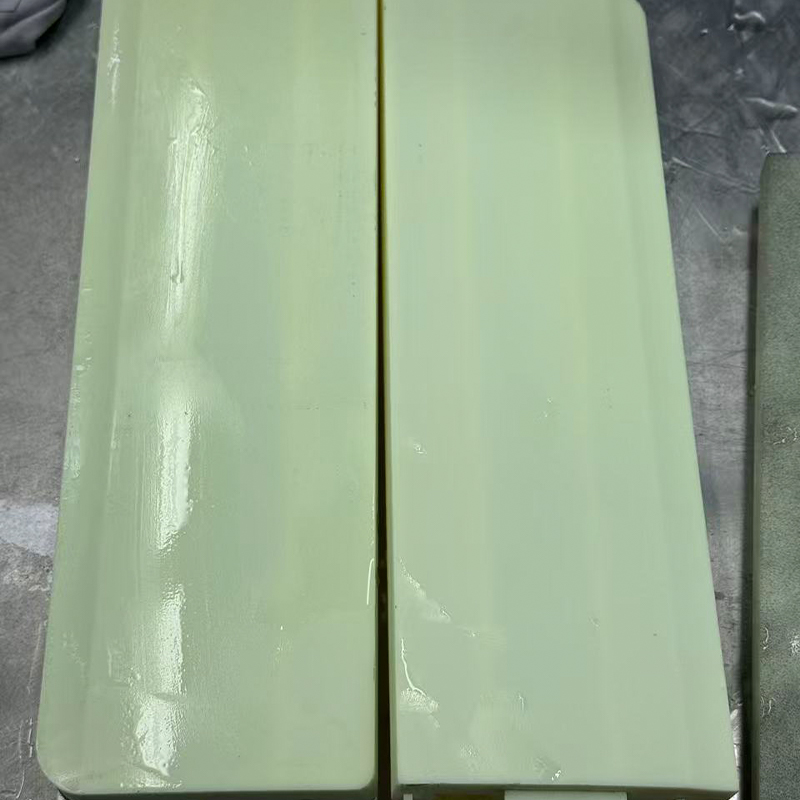
Az SLA- és DLP-gyantanyomtatást gyakran használják, ha az alkatrésznek tisztának kell kinéznie, finom részleteket kell mutatnia, vagy egy kis szerelvénybe kell illeszkednie. A szabványos gyanta sima felületet biztosít a vizuális modellekhez. Az ABS-szerű gyanta nagyobb ütésállóságot biztosít a bepattanó illesztéseknél és a házaknál. A rugalmas gyanta szimulálhatja a tömítéseket, a fogantyúkat és a puha tapintású területeket. Az átlátszó gyanta támogatja a fénycsövek ellenőrzését és az átlátszó burkolatokat. A vörös viaszgyantát olyan öntési munkafolyamatoknál használják, ahol mintára van szükség. Ezek az anyagok nem cserélhetők fel egymással, és a szállítónak meg kell magyaráznia a kompromisszumokat, nem pedig egyszerűen a legalacsonyabb grammonkénti árat idézni.
A gyanta alkatrészek általában támaszték eltávolításra, tisztításra és utókezelésre szorulnak. Ez az utófeldolgozás befolyásolhatja a méretpontosságot és a felület minőségét. Egy vékony felület meghajolhat a kikeményedés során. Előfordulhat, hogy egy átlátszó részt polírozni kell, hogy elérje a kívánt tisztaságot. Egy rugalmas rész elszakadhat, ha a támasztékokat túl gyorsan távolítják el. Ezek normál gyártási részletek, de a fájl kiadása előtt meg kell beszélni őket.
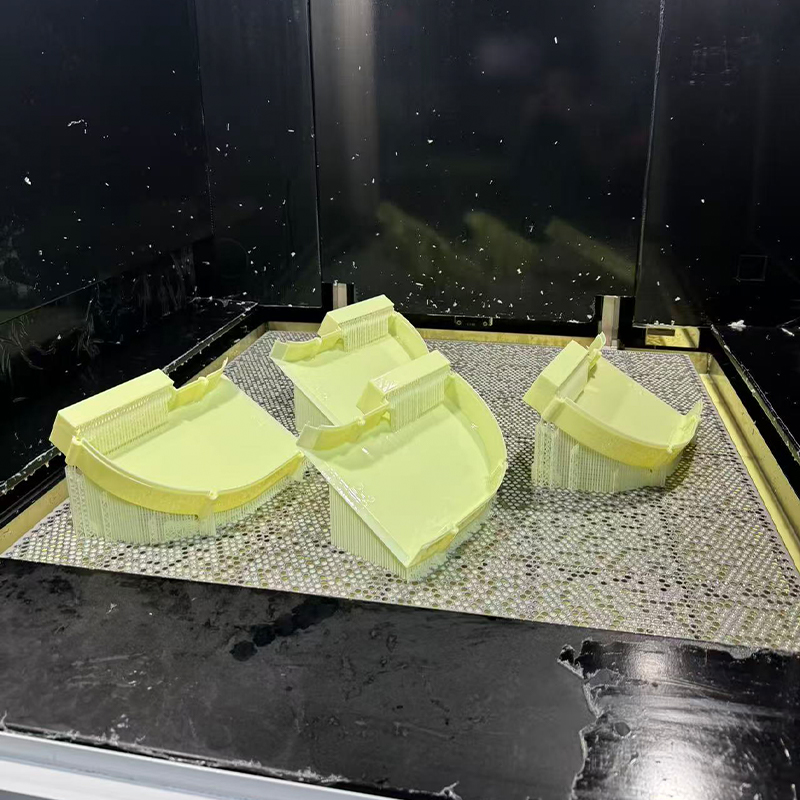 SLA Resin 3D nyomtatás nagy részletességű prototípusokhoz A sztereolitográfiai szolgáltatás sima, finom részlettel rendelkező prototípusokat készít ABS-szerű, átlátszó, fekete, törtfehér és rugalmas gyantából koncepciómodellek és funkcionális házak számára. Termék megtekintése →
Nylon és fém nyomtatás a működés ellenőrzéséhez
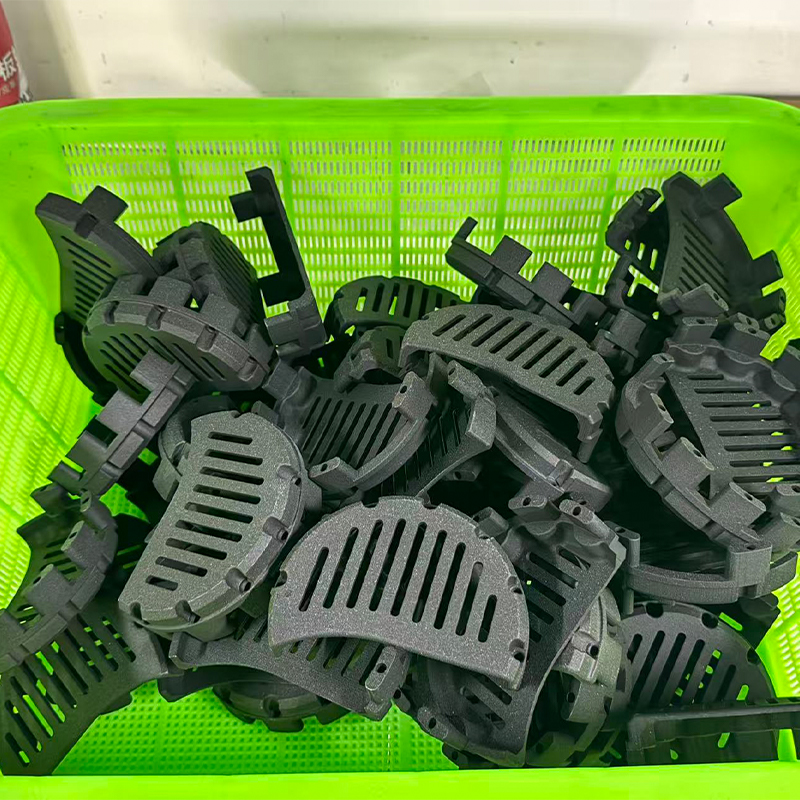
Az SLS nylon erős jelölt funkcionális konzolokhoz, csatornákhoz, burkolatokhoz és kis szerelvényekhez, amelyeknek túl kell élniük a kezelést. Mivel az eljárás nem szinterezetlen port használ hordozóként, beágyazott geometriát és élő csuklópántokat tud előállítani a gyantagyártásban szokásos támasztónyomok nélkül. A felület jellemzően porózus és matt, ami megfelelő a belső alkatrészekhez, de előfordulhat, hogy az ügyfél felé néző minták esetében kidolgozásra szorul. Az üvegszál erősítésű nylon javíthatja a merevséget, de megváltoztatja az alkatrész felületét és kopási viselkedését is.
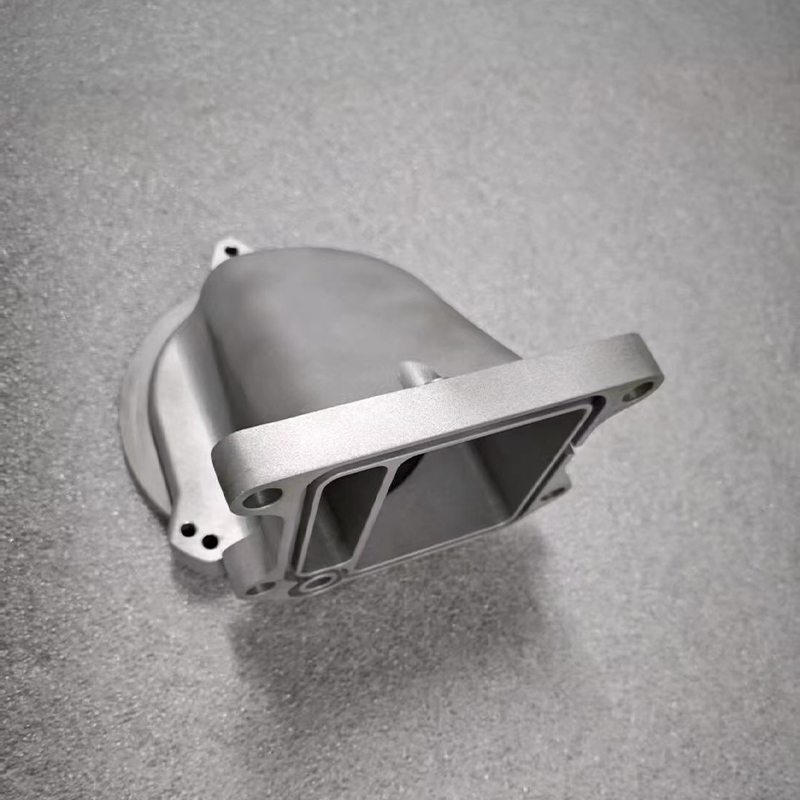
Az SLM fémnyomtatást akkor alkalmazzák, ha a prototípusnak fémnek kell lennie, ha fontosak a belső csatornák, vagy ha a konszolidált kialakítás több összeszerelt alkatrészt is eltávolíthat. Az alumínium, a rozsdamentes acél, a titán és a szerszámacél eltérő tulajdonságokkal és utófeldolgozási igényekkel rendelkezik. A fémnyomtatás ritkán a legalacsonyabb költségű út egy egyszerű blokk számára, de ez lehet a legközvetlenebb út egy bonyolult geometriához, amelyet nem lehet könnyen megmunkálni.
Az FDM-nyomtatást gyakran használják nagy méretű lámpatestekhez, kosarakhoz, ellenőrző mérőeszközökhöz és korai koncepciómodellekhez, ahol a költség és a méret többet jelent, mint a finom részletek. Standard materials such as PLA, PETG, and ABS cover general needs, while high-temperature PLA, PAHT CF, and PPS CF support more demanding functional checks. A látható rétegvonalak a folyamat részét képezik, ezért az FDM általában rosszul illeszkedik a kijelzőmintához, amelynek öntöttnek kell lennie.
CNC megmunkálás és precíziós marás prototípuskészítő programban
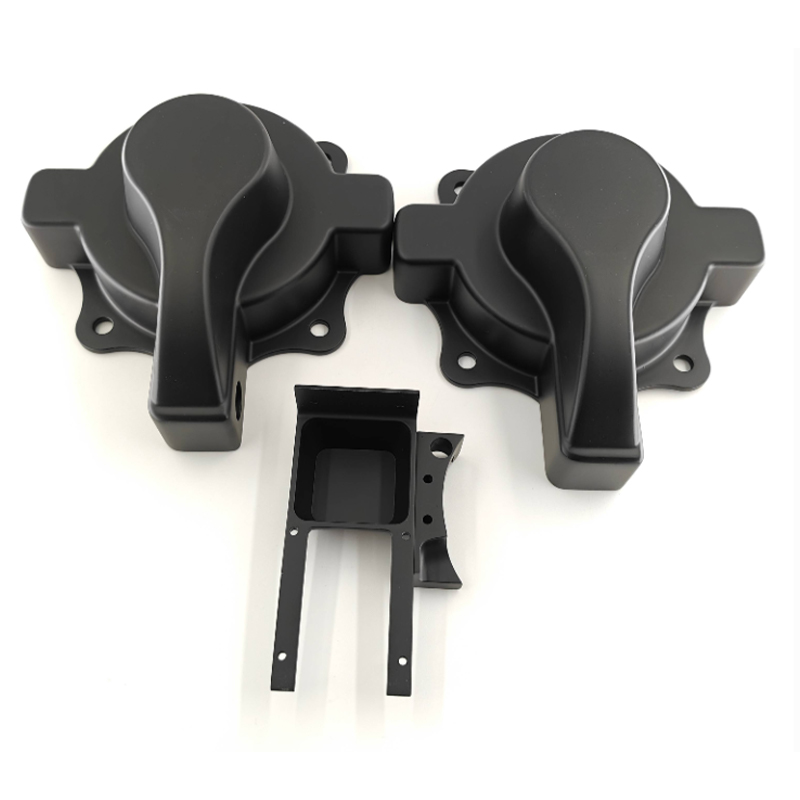
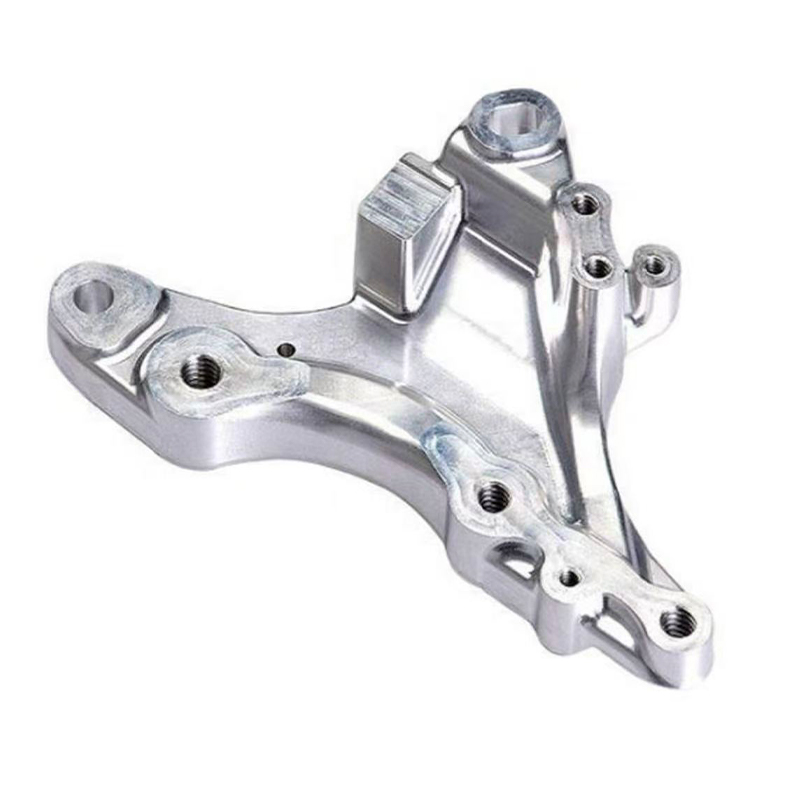
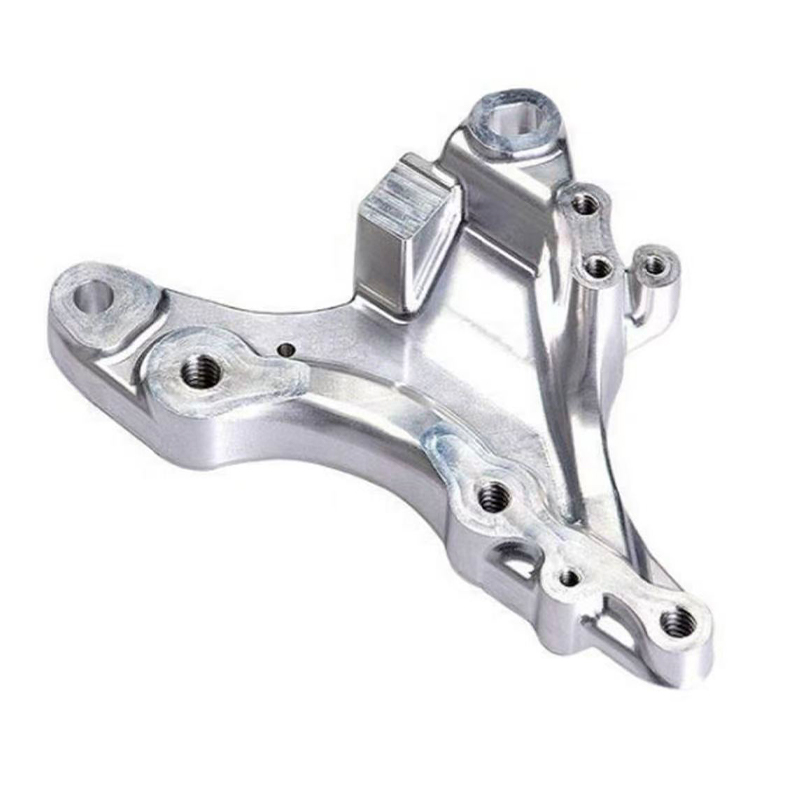
CNC machining enters the prototyping conversation when the part needs tighter tolerances, real engineering materials, or a surface that behaves like the final product. Megmunkált ABS vagy polikarbonát ház valódi csavarokkal és betétekkel szerelhető össze. Az alumínium tartót járművön vagy roboton lehet tesztelni anélkül, hogy figyelmen kívül hagynánk, hogy ez csak egy műgyanta makett. A megmunkált akril fényvezető polírozható az átlátszóság ellenőrzésére. Ezek olyan gyakorlati előnyök, amelyekkel a 3D nyomtatás nem mindig felel meg.
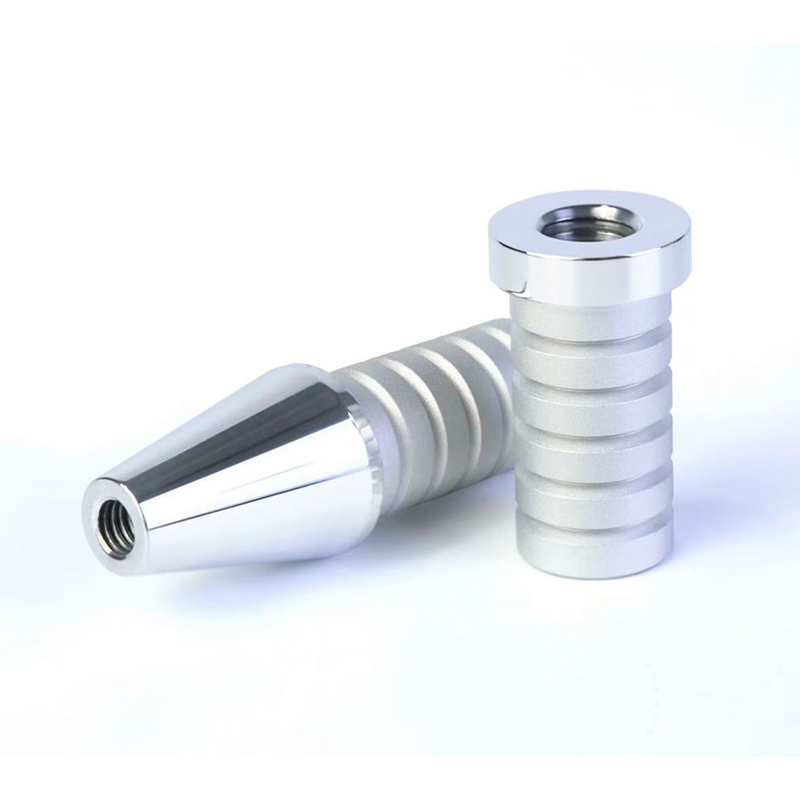
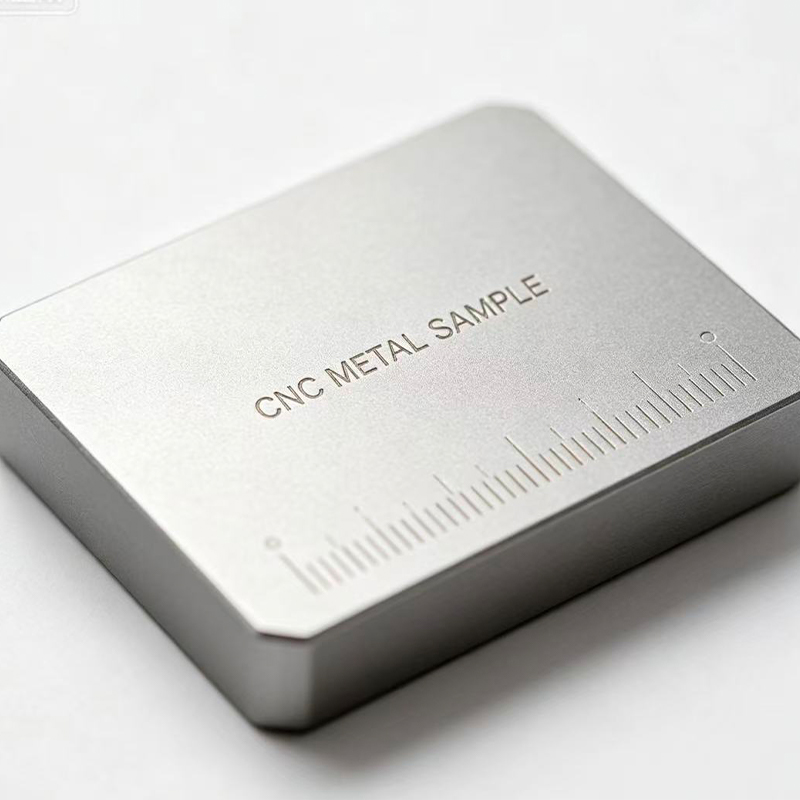
A CNC marás általában az első választás prizma alakú alkatrészek, zsebek, hornyok, rögzítési felületek és menetes furatok esetén. A CNC esztergálás jobb kerek alkatrészeknél, mint például tengelyek, perselyek, távtartók és adapterek. Precision CNC milling extends the same idea to features that need careful control, such as bearing seats, sealing surfaces, and mating interfaces. A kompromisszum a beállítási idő és a szerszámhoz való hozzáférés. A mély, keskeny zsebekkel, éles belső sarkokkal vagy alámetszéssel rendelkező kialakítás elektromos kisülési megmunkálást vagy újratervezést igényelhet. Az a beszállító, aki korán felülvizsgálja a modellt, gyakran javasolhat olyan apró változtatást, amely az alkatrész megmunkálható marad anélkül, hogy megváltoztatná a funkcióját.
 CNC marási szolgáltatás fém és műanyag alkatrészekhez Custom 3-axis to 5-axis milling covers aluminum, stainless steel, alloy steel, and engineering plastics, with tolerances to 0.1 mm for functional prototypes and fixtures. Termék megtekintése →
Az anyagválasztás a CNC-döntés fő része. Az alumínium népszerű a prototípusoknál, mert könnyű, megmunkálható és eloxálható. Rozsdamentes acélt használnak, ha a korrózióállóság vagy a szilárdság számít. A sárgaréz és a réz az elektromos és termikus alkalmazásokban jelenik meg. A műszaki műanyagok, például a POM, a PC, az ABS és a nylon gyakoriak a burkolatok, szerelvények és szigetelők számára. Minden anyagnak eltérő forgácsviselkedése, feszültségmentesítési és felületi minőségi követelményei vannak, így ugyanaz a geometria eltérő paramétereket vagy akár eltérő tervezési megközelítést igényelhet.
A CNC prototípusok is inkább gyártási alkatrészekhez hasonlítanak. Tool marks can be removed by sanding, polishing, or bead blasting. Anodizing, painting, laser engraving, and electroplating can be applied after machining. Ez teszi a CNC-t erős választássá az ügyfelek felé néző minták számára, különösen akkor, ha a végterméket is megmunkálják, vagy ha a mintának túl kell élnie az ismételt kezelést. Az alkatrészenkénti költség általában magasabb, mint egy egyszerű 3D-nyomtatásé, de az érték az alkatrész által nyújtott bizalomból fakad.
Vákuumos öntés és szilikon öntőformák kis volumenű prototípusokhoz
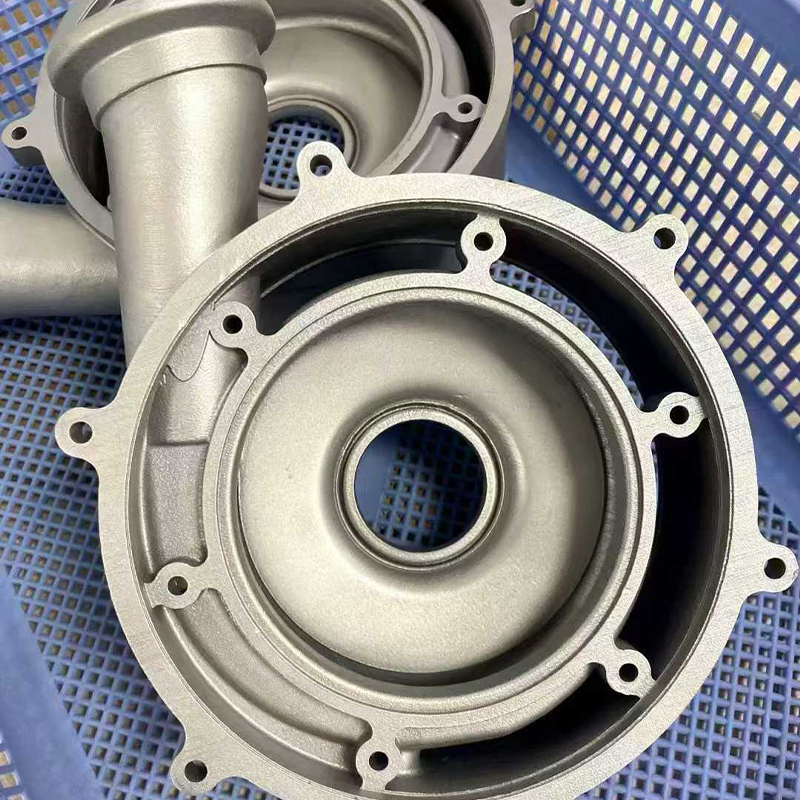
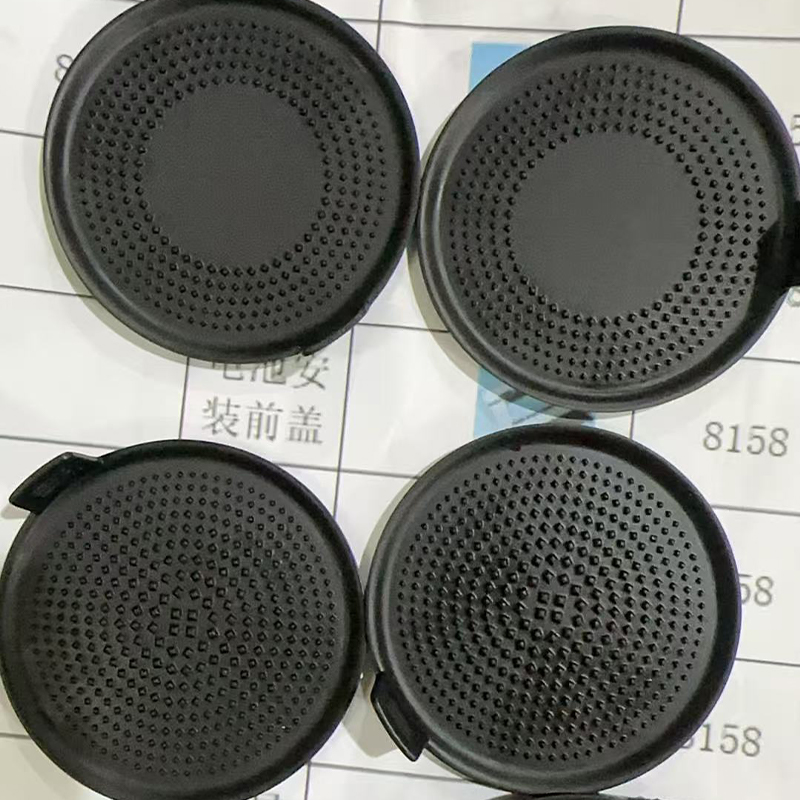
A vákuumöntés kitölti az egyedi prototípus és a gyártóeszköz közötti űrt. 3D nyomtatással vagy CNC megmunkálással mestermintát készítenek, köré szilikon formát öntenek, és vákuumban poliuretán gyantát öntenek, hogy másolatokat készítsenek. Ez a munkafolyamat akkor hasznos, ha a csapatnak tíz, ötven vagy száz alkatrészre van szüksége piaci teszteléshez, tereppróbákhoz, értékesítési mintákhoz vagy gyártás előtti ellenőrzéshez. The per-part cost often falls compared with direct 3D printing, and the surface can be tuned to match a molded appearance.
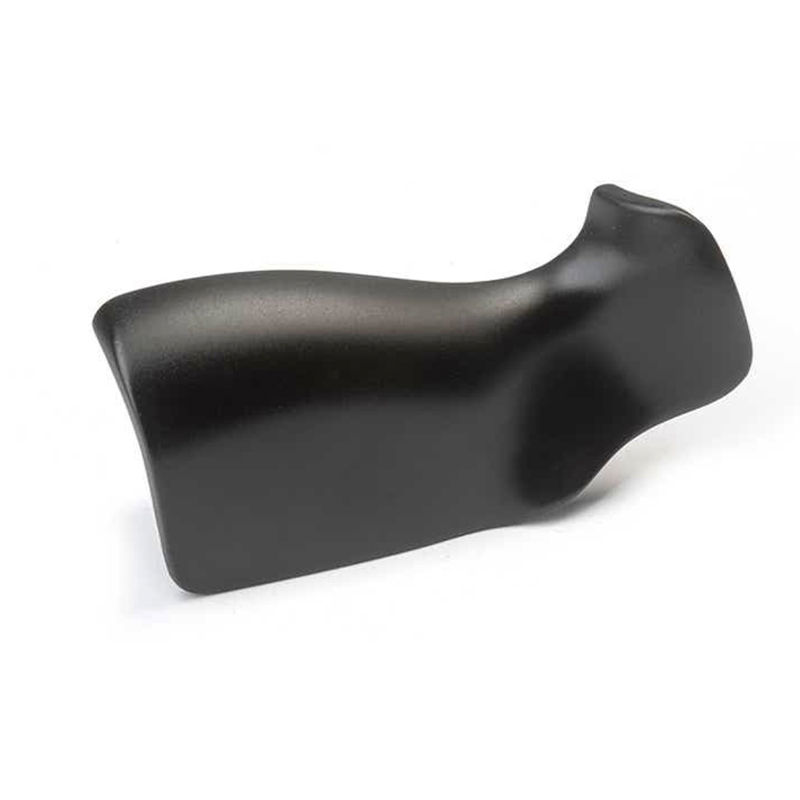
Silicone molds can reproduce fine detail and capture textures, logos, and tight features. Az anyagválaszték között szerepel ABS-szerű, PP-szerű, gumiszerű és egyéb poliuretán rendszerek. That range allows a team to test a soft grip, a snap-fit housing, or a painted cover without committing to injection molding. A színegyeztetés lehetséges, de ez nem azonos a gyártási színszabályozással. A teljes készlet elkészítése előtt a szállítónak meg kell beszélnie a pigmentet, a felületi textúrát és a fényességet.
 Vákuumos öntés kis térfogatú poliuretán prototípusokhoz Silicone-mold casting produces 15–25 parts per mold in ABS-like, PP-like, and rubber-like resins for fit checks, enclosures, and bridge production. Termék megtekintése →
A vákuumöntésnek vannak korlátai, amelyeket korán meg kell tervezni. A szilikon öntőforma élettartama véges, és a mestermintának pontosnak kell lennie, mert minden másolat örökli a geometriáját. A zsugorodás gyantánként változik, ezért a kritikus méreteket kompenzálni kell. A nagyon kis lyukak, vékony falak és éles szélek gyorsabban koptathatják a formát. Az eljárás kevésbé alkalmas magas hőmérsékletű alkalmazásokhoz vagy fémszerű szilárdságot igénylő alkatrészekhez. A megfelelő projekthez azonban ez egy hatékony híd, amely konzisztens tételt állít elő szerszámozás nélkül.
Itt csökkentheti a súrlódást az egyablakos gyártó. If the master pattern is printed in-house, the silicone mold is made in-house, and the finishing is completed in-house, the handoffs are shorter and the responsibility is clearer. A vevőnek nem kell három beszállítót koordinálnia, vagy ugyanazt a követelményt háromszor elmagyarázni. Ez akkor számít, ha az ütemterv szoros, és a megjelenési szabvány konkrét.
Felületkezelés: A prototípus és a termékminta közötti különbség
Előfordulhat, hogy a prototípus méretei megfelelőek, és még mindig elbukik az ügyfél általi felülvizsgálaton, mert a felület rossznak tűnik. A felületkezelés lezárja ezt a rést. A festés és bevonat illeszkedhet a matt vagy fényes megjelenéshez. Anodizing gives aluminum a durable, production-like finish. A galvanizálás fémes megjelenést vagy vezető felületet kölcsönöz. A lézergravírozás márkajelzést, sorozatszámokat vagy jelöléseket hoz létre. A matricák és a szitanyomás címkéket és grafikákat reprodukálnak. A puha és kemény bevonatok megváltoztatják a tapintást és a karcállóságot. Az átlátszó részek polírozhatók vagy bevonhatók, hogy félig átlátszó vagy teljesen átlátszó megjelenést kapjanak.
A befejezést az árajánlat előtt kell meghatározni, nem az alkatrészek megérkezése után. A “paint to match” request is not a specification. A beszállítónak szüksége van egy színreferenciára, egy fényességi szintre, egy textúra mintára, valamint annak meghatározására, hogy mely felületek láthatók. Ha az alkatrészt kezelni fogják, a felületnek túl kell élnie a kezelést. Ha oldószerrel tisztítják, a bevonatnak ellenállnia kell azoknak. Ha ez egy kijelzőminta, akkor a kozmetikai szabvány szigorúbb lehet, mint egy belső lámpatest esetében. Ezek a részletek befolyásolják a folyamatválasztást, az átfutási időt és az elutasítási arányt.
A befejezés a prototípuskészítési folyamattal is kölcsönhatásba lép. Előfordulhat, hogy a műgyanta alkatrészt a festés előtt csiszolni kell, mert a rétegvonalak egy vékony bevonaton keresztül táviratozhatnak. Előfordulhat, hogy a megmunkált alkatrész gyöngyfúvásra szorul, hogy egységes textúrát hozzon létre az eloxálás előtt. Előfordulhat, hogy festés előtt el kell távolítani a vákuumöntött alkatrészt a formából. Az alkatrészt és a befejezést egyaránt vezérlő beszállító módosíthatja az upstream folyamatot ahelyett, hogy a végén próbálná kijavítani a hibákat.
Kiválasztási kritériumok a megbízható gyors prototípus-készítő szállítóhoz
Most buyers shortlist prototyping suppliers on price and lead time, then discover later that communication and engineering support matter just as much. A hasznos értékelésnek azt kell vizsgálnia, hogy a szállító hogyan kezeli a kérdéseket, nem csak azt, hogy milyen gyorsan tud árajánlatot adni. Az alábbi táblázat azokat a kritériumokat tükrözi, amelyek gyakran elválasztják a gördülékeny projektet a költséges újranyomtatások és magyarázatok ciklusától.
Ezek a százalékok nem piaci statisztikák; ezek egy gyakorlati rangsor, amely az egyedi prototípus-készítési projektekben a vásárlók általános aggályain alapul. Használja őket vitaellenőrző listaként, nem pedig pontozókártyaként.
Az első sáv számít, mert a korai visszajelzés megakadályozza a késői átdolgozást. If a supplier spots a thin wall, a deep pocket, or a tolerance stack problem before machining, the customer can change the design while change is still cheap. A második sáv azért számít, mert egy egyfolyamatos üzlet minden kérdést egyetlen válaszba kényszeríthet. A gyantával, nejlonnal, fémmel, CNC-vel, vákuumöntéssel és kikészítéssel foglalkozó gyártó más utat is javasolhat, ha az első nem megfelelő.
A tolerancia ellenőrzése és ellenőrzése többet érdemel, mint egy jelölőnégyzet. Kérdezze meg, hogyan mérik a kritikus méreteket, milyen referenciapontot használnak, és hogy az ellenőrzési jelentés tartalmazza-e az összeszerelés szempontjából fontos jellemzőket. Az átfutási idő megbízhatósága technikai kérdés is, nem csak ütemezési. Egy reális beszállító megjelöli azt a felületet, amely két napot vesz igénybe, vagy egy penészgombát, amely extra térhálósodási ciklust igényel. A titoktartás ugyanúgy praktikus. The supplier should know who can see the files, how data is stored, and what happens when a project ends.
Surface finishing quality often decides whether a sample is accepted. A part that fits perfectly but has uneven paint or visible support marks will still fail a customer review. A legjobb beszállító megbeszéli a kozmetikai átvételt a gyártás előtt, és bemutat egy mintát vagy egy világos szabványt, amikor a befejezés kritikus.
Tűrések, anyagok és az átdolgozás valós költsége
Tolerance is one of the most misunderstood parts of rapid prototyping. A drawing may say “±0.1 mm” on every dimension, but not every process can hold that everywhere. A műgyantanyomtatás szűk részleteket tarthat síkban, miközben egy nagy lapos felületen meghajlik. SLS nylon may be strong and accurate enough for a bracket but have a rougher surface that affects a sealing face. CNC machining can hold tight tolerances on accessible features, but a deep pocket or a thin wall may move during machining. A vákuumöntés örökli a mestermintát, és növeli a zsugorodást, így a kritikus méreteket kompenzálni kell.
A gyakorlati megközelítés az, hogy meghatározzuk a működés szempontjából kritikus dimenziókat, és hagyjuk, hogy a szállító ezekre összpontosítson. A mounting hole pattern, a bearing seat, a sealing groove, or a connector opening usually matters more than the overall length of a cosmetic cover. Ha minden méret kritikusnak van jelölve, a szállítónak lassabb, drágább útvonalat kell választania, vagy vállalnia kell a kockázatot. A short tolerance review can often reduce cost without reducing quality.
Az anyagi viselkedés megváltoztatja a prototípus jelentését is. A műgyanta rész merev lehet egy egyszerű hajlítási tesztnél, és törékeny ejtési tesztnél. A nylon alkatrész túléli az ütközést, de állandó terhelés alatt kúszik. A machined aluminum part may be strong but heavier than the production plastic part. A vákuumöntött poliuretán alkatrész ABS-nek tűnhet, de eltérő hőállósággal rendelkezik. Ezek a különbségek nem hibák; ezek okot adnak a megfelelő tulajdonság tesztelésére. A szállítónak meg kell kérdeznie, hogy az alkatrésznek mit kell túlélnie, nem csak azt, hogy hogyan nézzen ki.
Az átdolgozás gyakori forrásai
- Vékony falak vagy bordák, amelyek eltörnek a támaszték eltávolítása vagy kezelése során.
- Missing draft on vacuum-cast or molded parts, causing sticking or tearing.
- Éles belső sarkok a CNC alkatrészekben, amelyeket a maró nem ér el.
- Irreális szín- vagy fényes célok fizikai hivatkozás nélkül.
- A megfelelő falvastagság nélkül megadott menetek vagy betétek.
- Large flat surfaces that warp after printing, curing, or machining.
- Az összeállítások külön alkatrészként vannak feltüntetve az illeszkedési tűrés ellenőrzése nélkül.
Rework is expensive not only because of the second part. Ezenkívül tervezési időt vesz igénybe, késlelteti a felülvizsgálatot, és kitolhatja az indítási dátumot. Egy kicsivel többe kerülő, de megfelelő anyaggal és kivitelben érkező prototípus olcsóbb lehet, mint három olyan alacsony költségű próbálkozás, amelyek soha nem válaszolnak a kérdésre. Ez a kereskedelmi eset a DFM korai felülvizsgálatára, és egy olyan beszállítóra, aki hajlandó azt mondani, hogy „ez a funkció nem fog működni a rajz szerint”.
A prototípustól a kis volumenű gyártásig: amikor egy folyamat nem elég
Many projects do not move from a single prototype to a single production process. Egy láncon haladnak keresztül. A design is printed to check form, then machined to check a critical interface, then vacuum cast to produce a small batch for field testing, then finished to match the customer sample. Minden lépés más kérdésre ad választ. A lépések közötti átadások során időt veszítenek, ha a szállítók megszakadnak.
Az egyablakos gyártási platform leegyszerűsítheti ezt a láncot. The same team can review the CAD file, recommend a process, produce the master pattern, make the silicone mold, cast the batch, and apply the finish. Ez nem garantálja a tökéletes eredményt, de csökkenti a követelmény lefordításának számát és azon felek számát, akik félreértelmezhetik a tűréshatárt. Ez megkönnyíti a prototípus és a gyártási szándék összehasonlítását is, mivel ugyanaz a szállító látja mindkettőt.
Kis mennyiségű gyártáshoz gyakran együtt alkalmazzák a vákuumöntést és a CNC megmunkálást. A CNC lapkákat, csapokat és precíz illesztési jellemzőket tud előállítani. A vákuumöntéssel a környező házat gyártásszerű gyantában lehet előállítani. A felületkezelés egységesítheti a megjelenést. Ha az utolsó alkatrész fröccsöntött lesz, a prototípus még tesztelheti az összeszerelést, az ergonómiát, a csomagolást és a vásárlói reakciókat. A cél nem az, hogy úgy tegyünk, mintha egy prototípus gyártási rész lenne; a termelés megkezdésekor megmaradó ismeretlenek csökkentése.
Kérdések, amelyeket fel kell tenni, mielőtt CAD-fájlt küldene
A good RFQ is not a file attachment with the word “quote” in the subject line. Elegendő kontextust biztosít a szállítónak a folyamat kiválasztásához és a kockázatok megjelöléséhez. Az alábbi lista egy gyakorlati ellenőrző lista egy gyors prototípus-készítési projekthez, függetlenül attól, hogy az alkatrészt nyomtatják, megmunkálják, öntik vagy készek.
- Mi a prototípus célja: illeszkedés ellenőrzése, működési teszt, megjelenési minta, összeszerelési próba vagy vásárlói bemutató?
- Mely méretek kritikusak a működéshez, és melyek kozmetikai vagy nem kritikusak?
- Melyik anyagtulajdonság számít leginkább: merevség, ütésállóság, hőállóság, átlátszóság, rugalmasság vagy felületi minőség?
- Mennyi most a várható mennyiség, és milyen mennyiségre lehet szükség a felülvizsgálat után?
- Milyen felületkezelés szükséges, és van-e fizikai szín- vagy textúra referencia?
- Az alkatrész csavarokkal, betétekkel, ragasztóval, bepattintható illesztésekkel vagy tömítésekkel lesz összeszerelve?
- Mi a szükséges szállítási határidő, és mi a késés következménye?
- Milyen fájlformátum érhető el: STEP, IGES, STL vagy natív CAD-fájl?
- Vannak-e titoktartási követelmények, és ki láthatja az adatokat?
- Mi az első cikk elfogadási módja?
A válaszok Nem kell tökéletesnek lenni. Elég világosnak kell lenniük ahhoz, hogy a szállító jobb kérdéseket tegyen fel. A gyors prototípusgyártó, aki megkapja ezt a kontextust, gyakran javasolhat alacsonyabb költségű eljárást, megfelelőbb anyagot vagy olyan tervezési változtatást, amely növeli az első cikk sikeres megjelenésének esélyét. Ez a beszélgetés a szolgáltatás része, nem extra.
Iparági forgatókönyvek: autóipar, fogyasztói elektronika, drónok és robotika
A különböző iparágak különböző kérdéseket tesznek fel egy prototípussal kapcsolatban. Az autóipari munkákban egy prototípus használható a szerelőkeret, a burkolat illesztésének, a csatlakozóháznak vagy a szerelősor rögzítésének ellenőrzésére. Lehet, hogy az alkatrésznek ellenállnia kell a vibrációnak, a hőnek vagy a vegyszereknek. A gyanta vizuális modell megerősítheti a csomagolást, de szükség lehet egy megmunkált vagy fém alkatrészre a valódi terheléshez. A szállítónak tudnia kell, hogy az alkatrész motorháztető alatti, belső vagy külső, mert ez megváltoztatja az anyag- és kivitelezési megbeszélést.
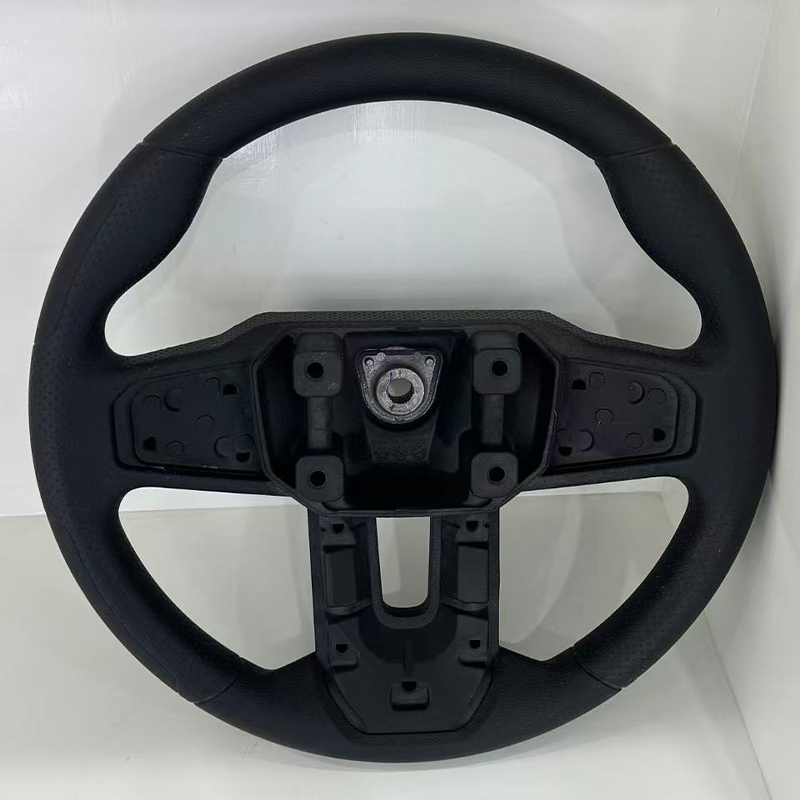
A fogyasztói elektronikai projektek gyakran gyorsan haladnak a megjelenéstől az összeszerelésig. Egy házhoz szükség lehet egy sima festett felületre, egy pontos gombnyitásra és egy pattintással, amely túléli az ismételt használatot. A gyantanyomtatás gyors megjelenési modellt eredményezhet. A CNC megmunkálással valódi menetekkel és betétekkel ellátott ház készíthető. A vákuumöntés egy kis tételt képes előállítani fókuszcsoportok vagy értékesítési minták számára. A felületkezelés megfelelhet a kívánt színnek és fénynek. A kulcs az, hogy korán teszteljük a tapintást és az összeszerelést, ne csak a formát.
A drónok és az eVTOL projektek gyakran a súlyra, a merevségre és az integrációra összpontosítanak. Előfordulhat, hogy a prototípus karnak, tartónak vagy háznak könnyűnek és erősnek kell lennie, miközben az elektronika köré illeszkedik. Az SLS nylon, a megmunkált alumínium és a szénszál erősítésű FDM anyagok egyaránt szerepet játszhatnak, de a választás a terheléstől és a környezettől függ. A túl nehéz vagy túl rugalmas prototípus félrevezetheti a csapatot a végső tervezést illetően.
A robottechnikai projektekhez gyakran egyedi megfogókra, burkolatokra, konzolokra és érzékelőtartókra van szükség. A prototípus durván kezelhető, sokszor össze- és szétszerelhető, vagy bemutatón is használható. Ez fontossá teszi a felület tartósságát és a rögzítőelemek kialakítását. A megmunkált vagy vákuumöntött alkatrész megfelelő betétekkel hasznosabb lehet, mint egy törékeny nyomtatott modell, még akkor is, ha a nyomtatott modell gyorsabban előállítható.
Titoktartás és globális kézbesítés
A prototípuskészítés gyakran kiadatlan terveket, vásárlói listákat és bevezetési időzítést foglal magában. A titoktartás tehát gyártási követelmény, nem pedig jogi utógondolat. A szállítónak képesnek kell lennie elmagyarázni, hogy ki látja a fájlokat, hogyan korlátozott a hozzáférés, és hogyan tárolják a fizikai mintákat. Egy egyszerű NDA hasznos, de nem helyettesíti a belső kezelési szabályokat. A megrendelőnek azt is meg kell kérdeznie, hogy a szállító igénybe vesz-e alvállalkozókat, és ha igen, hogyan terjed ki ezekre a felekre.
A globális kézbesítés újabb réteget ad hozzá. Előfordulhat, hogy a prototípusnak meg kell érkeznie egy felülvizsgálat, egy kiállítás vagy egy ügyfél látogatása előtt. A szállítónak képesnek kell lennie megvitatni a csomagolást, a vámdokumentációt és a szállítási módot anélkül, hogy azokat a gyártási ütemtervtől függetlenként kezelné. Egy időben elkészült, de szállítás alatt álló alkatrész kimaradt a felülvizsgálatról. A jó kommunikációhoz hozzátartozik a nyomon követés, a szállítás előtti fényképek, valamint az egyértelmű kapcsolattartási pont, amikor valami megváltozik.
A tengerentúli OEM-ügyfelek számára az időzóna-különbségek hasznosak vagy károsak lehetnek. Az a beszállító, aki világos írásos összefoglalókkal és fényképekkel válaszol, csökkenti az ismételt hívások szükségességét. Az a beszállító, aki a méretek és a befejező megjegyzések nélküli rövid üzenetekre hagyatkozik, kétértelműséget kelt. A legjobb munkastílus általában egy rövid írásos összefoglaló minden döntés után: anyag, folyamat, kivitel, mennyiség, ellenőrzés és szállítási dátum.
Fedezze fel a kapcsolódó gyártási erőforrásokat
Ha bővebb kontextust szeretne arról, hogyan illeszkedik egymáshoz a 3D nyomtatás, a CNC megmunkálás és a vákuumöntés egy kínai alapú gyártási programban, a következő források hasznos kiindulópontok.
Kínai 3D nyomtatási szolgáltatások és CNC megmunkálási gyártói útmutató Zhejiang Jiaheng intelligens berendezések gyártásaGyakran ismételt kérdések a gyors prototípus-készítési szolgáltatásokról
Mik azok a gyors prototípuskészítési szolgáltatások?
A gyors prototípuskészítő szolgáltatások fizikai alkatrészeket állítanak elő CAD-adatokból olyan folyamatok segítségével, mint a 3D nyomtatás, CNC-megmunkálás, vákuumöntés és felületkezelés. A forma, az illeszkedés, a működés, a megjelenés és az összeszerelés tesztelésére szolgálnak, mielőtt a terv gyártásba kerül. A legjobb szolgáltatások emellett visszajelzést adnak a DFM-nek, és segítenek kiválasztani a tesztnek megfelelő folyamatot.
A 3D nyomtatást vagy a CNC megmunkálást válasszam prototípusomnak?
Válassza a 3D nyomtatást, ha a sebesség, az összetett geometria vagy az alacsony beállítási költség a legfontosabb. Válassza a CNC megmunkálást, ha szűk tűrésekre, valódi mérnöki anyagokra, menetekre, lapkákra vagy gyártásszerű felületre van szüksége. Sok projekt mindkettőt használja: nyomtatott modellt a korai formaellenőrzésekhez és megmunkált alkatrészt a funkcionális ellenőrzéshez.
Milyen toleranciát tarthat fenn egy gyors prototípus beszállító?
Ez a folyamattól, az anyagtól, a geometriától és a jellemzőktől függ. A gyantanyomtatás, az SLS nejlon, a CNC megmunkálás és a vákuumöntés eltérő képességablakkal rendelkezik. Ahelyett, hogy egyetlen számot kérne, határozza meg a kritikus méreteket, és kérdezze meg a szállítót, hogyan fogják ellenőrizni és ellenőrizni őket. A reális tolerancia-vita hasznosabb, mint egy általános állítás.
A vákuumöntés helyettesítheti a fröccsöntést egy kis tételnél?
A vákuumöntéssel kis mennyiségű alkatrész állítható elő, amelyek megjelenése és érzete közel áll a fröccsöntött gyártáshoz, különösen a bevezetés előtti minták, piaci tesztek és hídmennyiségek esetében. Nem helyettesíti állandóan a fröccsöntést. A penész élettartama, az anyagtulajdonságok és a hosszú távú konzisztencia eltérő. A megfelelő választás a mennyiségtől, az anyagtól és a program élettartamától függ.
Milyen fájlformátumban küldjem el az árajánlatot?
A STEP-et vagy az IGES-t általában előnyben részesítik megmunkált és öntött alkatrészeknél, mert megőrzi a tömör geometriát. Az STL elterjedt a 3D nyomtatásban, de elveszítheti finom tulajdonságait, ha a háló durva. A natív CAD-fájl hasznos lehet a DFM-ellenőrzés során, ha a bizalmasság megengedi. Mindig adja meg az egységeket, a kritikus méreteket és az alkatrész céljára vonatkozó megjegyzést.
Hogyan védhetem meg a tervemet a prototípuskészítés során?
Használjon NDA-t, csak az árajánlathoz szükséges fájlokat ossza meg, és kérdezze meg, hogy a szállítón belül ki férhet hozzá. Az egyértelmű adatkezeléssel és a szükséges folyamatokkal rendelkező gyártóval általában könnyebb együtt dolgozni, mint azzal, aki nem tudja megmagyarázni belső ellenőrzéseit. A fizikai mintákat is ugyanolyan óvatosan kell kezelni, mint a digitális fájlokat.
Kezelheti-e a prototípus beszállítója a kis volumenű gyártást a prototípus után?
Sokan megtehetik, de a pontos út a folyamattól függ. A vákuumöntés, a CNC megmunkálás és a kis szériás megmunkálás áthidalható a prototípustól a próbagyártásig. Ha az utolsó alkatrész fröccsöntésre kerül, a prototípus továbbra is érvényesíteni tudja az összeszerelést, az ergonómiát és az ügyfelek reakcióit a gyártóeszköz tervezése közben.
Mi befolyásolja a gyors prototípus-készítési szolgáltatások átfutási idejét?
Az átfutási időt a folyamat, az anyagok rendelkezésre állása, az alkatrészméret, a kivitel, a mennyiség és az ellenőrzési követelmények befolyásolják. Egy egyszerű műgyantanyomat gyorsan mozoghat, míg az eloxálással megmunkált alkatrész vagy a színegyeztetéssel ellátott vákuumöntvény több lépést igényel. Hasznosabb az a szállító, amely reális ütemezést ad függőséggel, mint egy, amely a lehető legrövidebb dátumot ígéri.
A gyors prototípuskészítési szolgáltatások akkor működnek a legjobban, ha tanulási lépések sorozataként kezelik őket, nem pedig egyetlen vásárlásként. Az első résznek válaszolnia kell egy kérdésre, a másodiknak csökkentenie kell a kockázatot, a harmadiknak pedig meg kell erősítenie, hogy a terv készen áll a következő szakaszra. A gyantanyomtatás, a nylon- és fémnyomtatás, a CNC-megmunkálás, a vákuumöntés és a felületkezelés között mozgó szállító több lehetőséget kínál a projektnek arra, hogy megválaszolja ezeket a kérdéseket anélkül, hogy újrakezdené a beszélgetést.
A gyakorlati megoldás egyszerű: határozza meg a döntést, nevezze meg a kritikus dimenziókat, válassza ki a tesztelési folyamatot, és kérjen visszajelzést a DFM-ről, mielőtt a gép elindulna. Ez a megközelítés nem tesz minden prototípust tökéletessé, de az eredményt hasznosabbá, könnyebben magyarázhatóbbá és kevésbé ismételhetővé teszi. Egy ütemterv nyomás alatt álló csapat számára ez a megbízható gyors prototípusgyártó valódi értéke.
-
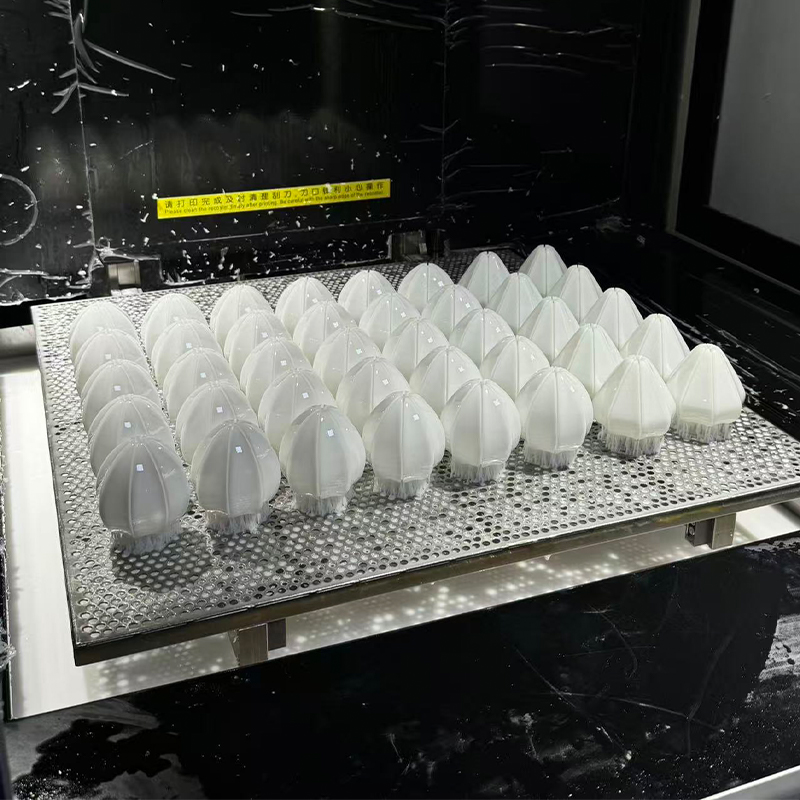 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
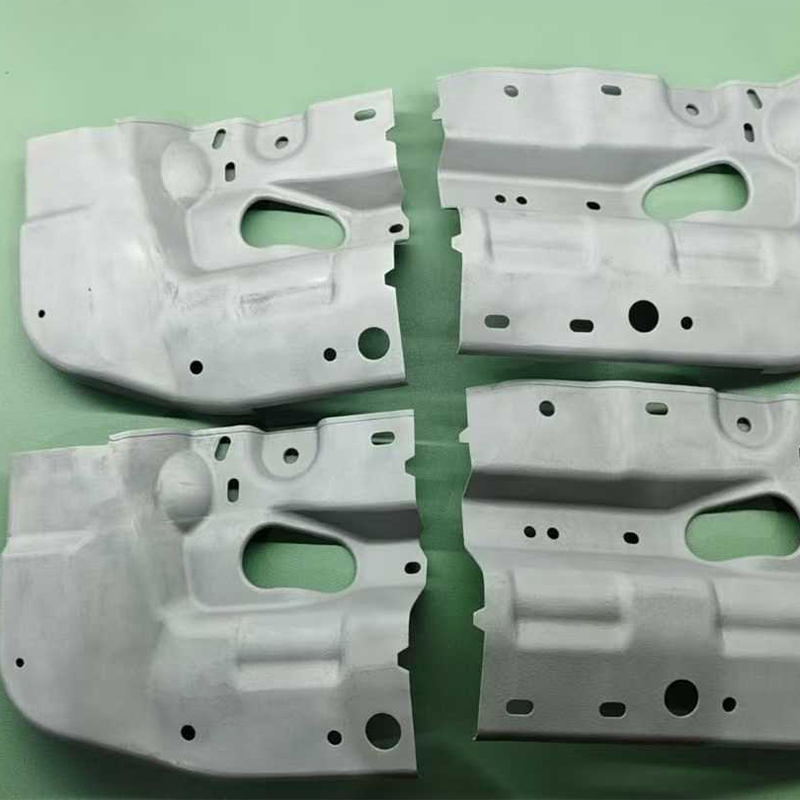 Alumíniumötvözet AlSi10Mg 3D nyomtatási szolgáltatás
-
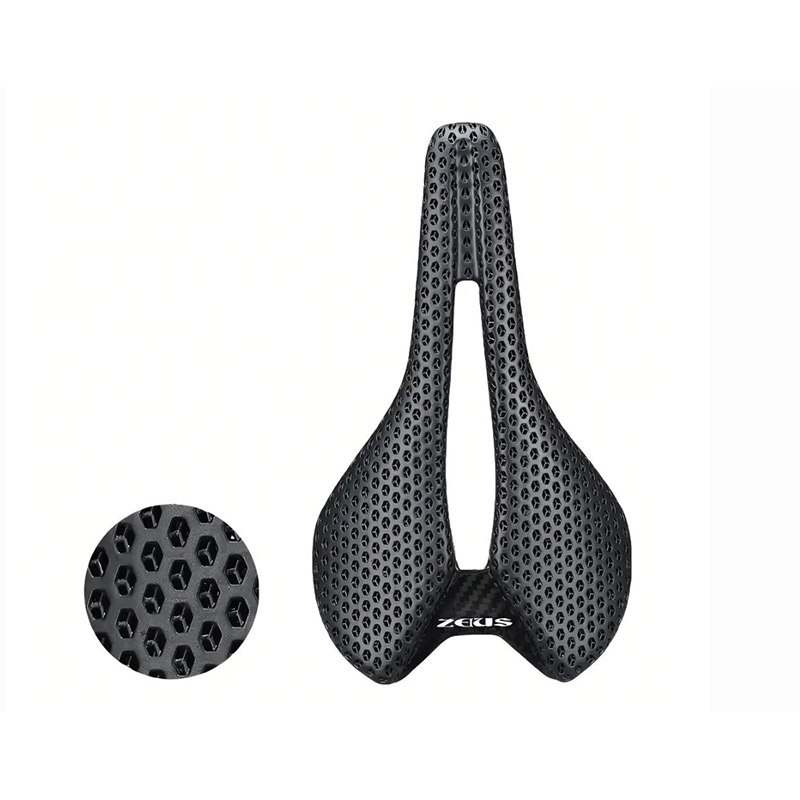 Rugalmas gyanta 3D nyomtatási szolgáltatás
-
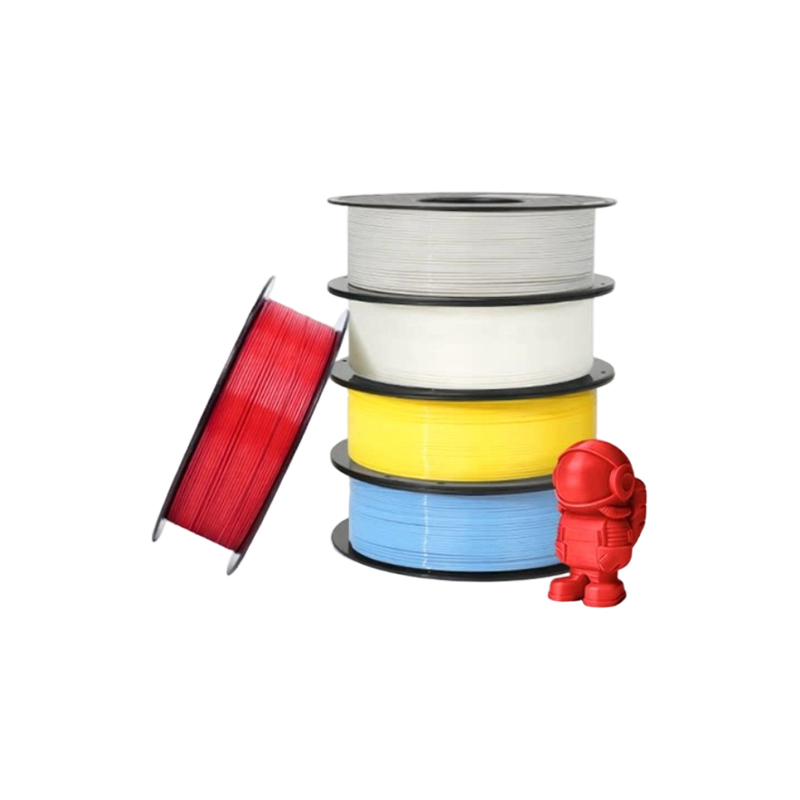 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
-
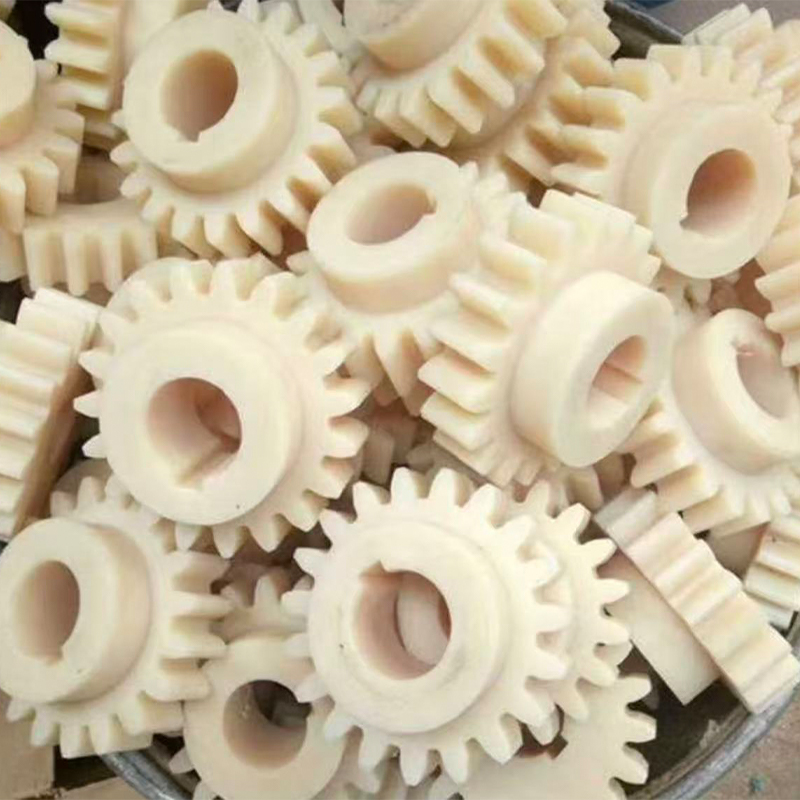 Nylon + üvegszálas 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
