- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

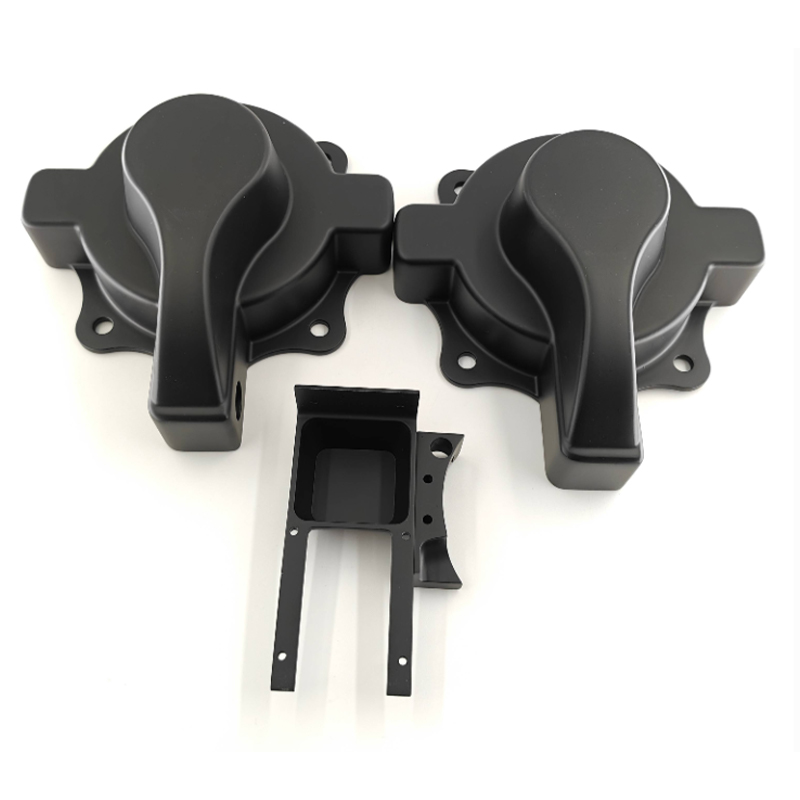
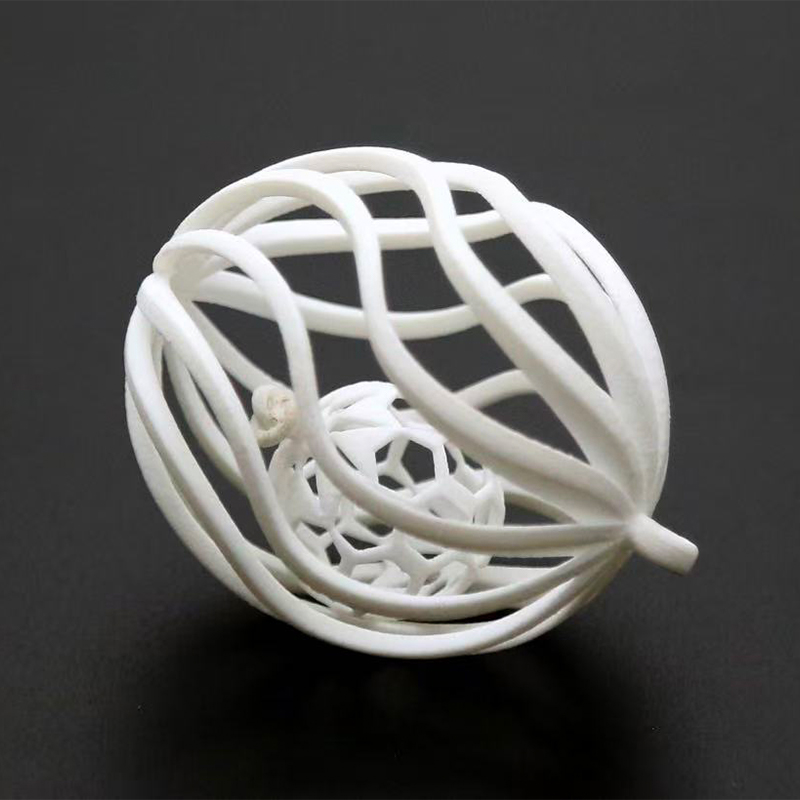
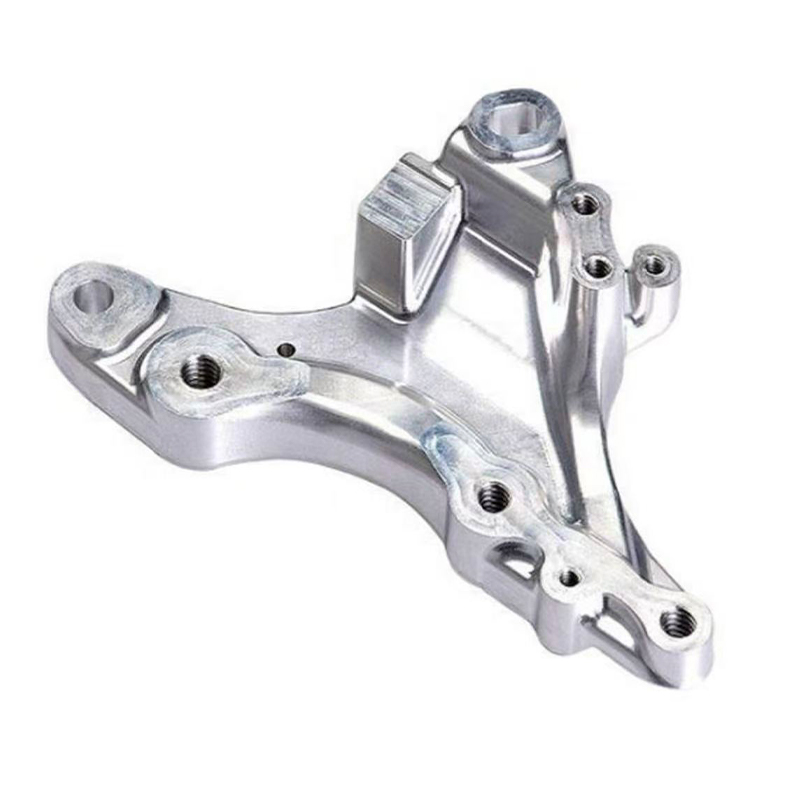
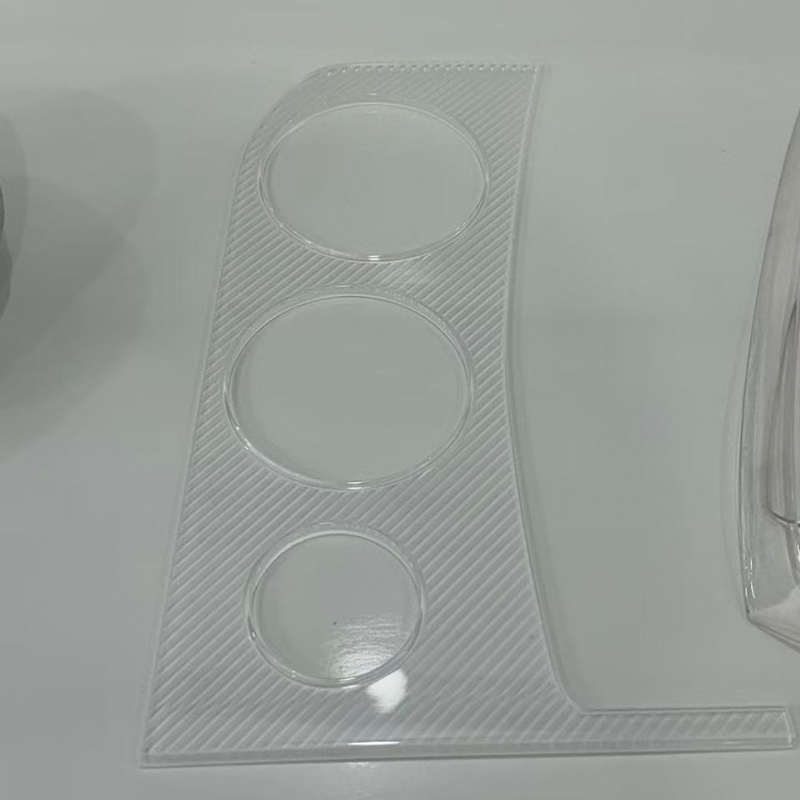
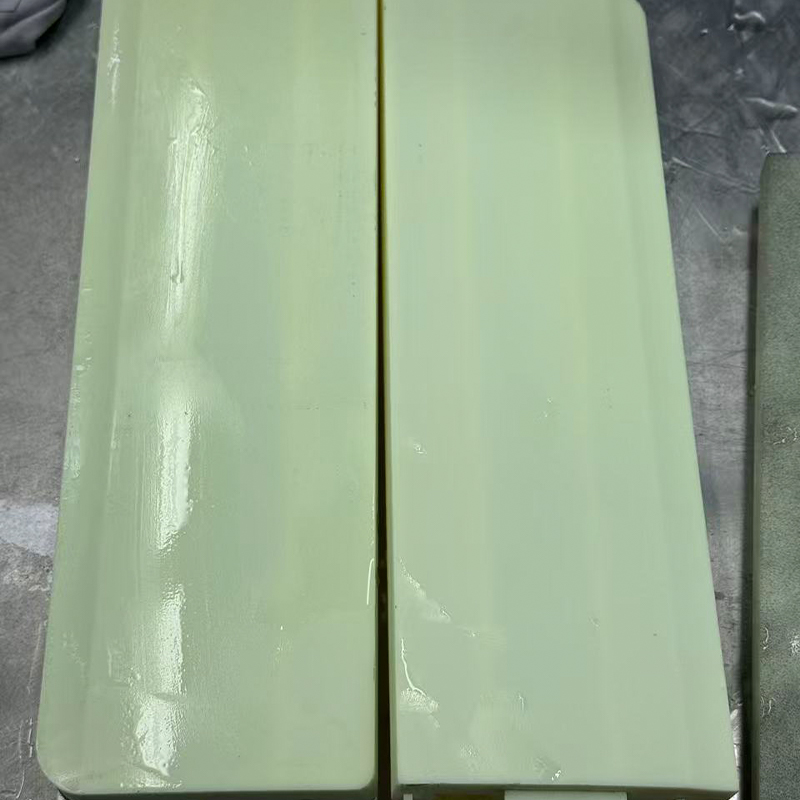
Hogyan válasszunk 3D nyomtatási szolgáltatásokat prototípusokhoz és gyártáshoz
3D nyomtatási szolgáltatások : Rövid válasz a megfelelő szolgáltató kiválasztásához
A 3D nyomtatási szolgáltatásokat az a megfelelő szolgáltató, akinek a folyamata, az anyagai és a kikészítés megfelel az Ön alkatrészének, nem pedig az, akinek a géplistája a leghosszabb. A gyakorlatban a legtöbb vásárló négy bevált út közül választ: SLA vagy DLP gyanta a finom részletekhez és sima felületekhez, SLS nylon a funkcionális alkatrészekhez, SLM fém az erős vagy hőnek kitett alkatrészekhez, és FDM műanyag a nagy, korai fázisú modellekhez. Ha rögtön az elején megszerzi ezt a mérkőzést, több időt takarít meg, mint a későbbi tárgyalások.
Itt van egy olyan helyzet, amelyet gyakran látunk. Egy mérnökcsapatnak van egy házterve, amely három hónapon belül fröccsöntésbe kerül. Tíz olyan alkatrészre van szükségük, amelyek úgy néznek ki, mint egy szakkiállítás végterméke, és további húsz alkatrészre van szükségük, amelyek túlélik egy ejtési tesztet és néhány hetes terepi kezelést. Ez két különböző munka. Ha mindkettőt ugyanarra a gépre küldjük, általában vagy a megjelenés, vagy az erő sérül, míg a jó 3D nyomtatási szolgáltatások megosztják a munkát: gyanta és festék a bemutató mintákhoz, nylon a ejtési teszthez.
Ugyanez a logika érvényes, amikor kínai 3D-nyomtatási szolgáltatót keres vagy beszállítót. Egy hozzáértő partner nem egyszerűen elfogadja a fájlt, és nyomja meg a nyomtatást. Ellenőrzik a falvastagságot, megkérdezik, hogy az alkatrészt hol fogják felhasználni, megfelelőbb anyagot javasolnak, és előre megmondják, hogy mely felületek szorulnak megmunkálásra vagy festésre. Ez a beszélgetés erősebb jelzés a minőségről, mint bármely felszereléslista.
Ez az útmutató azoknak a terméktervezőknek, mérnököknek és beszerzési csapatoknak készült, akik prototípusokat, raklapokat, kis tételeket és végfelhasználói alkatrészeket rendelnek. A következő témákat fedi le:
- Az egyedi 3D nyomtatási szolgáltatások főbb típusai és azok, amelyek jól működnek
- Hogyan kerül át egy munka a digitális fájlból a kész alkatrészbe
- Hogyan válasszunk gyanta, nylon és fém anyagok között
- Amikor a CNC megmunkálás vagy a szilikon öntőforma sokszorosítás a legjobb illeszkedés
- Hogyan hasonlítsunk össze egy kereskedelmi 3D nyomtatási szolgáltatót a fontos szempontokon
- A nyomtatott alkatrészek gondozása a szállítás után
Kezdje azzal, hogy mit kell tennie az alkatrésznek, majd válassza ki a folyamatot; ennek a sorrendnek a megfordítása az átdolgozás leggyakoribb oka.
A 3D nyomtatási szolgáltatások gyakori típusai és jellemzőik
Az additív gyártási feltételeket meghatározó ISO/ASTM 52900 szabvány hét folyamatcsaládba csoportosítja a technológiát. A kereskedelmi 3D nyomtatási szolgáltatások többnyire háromra építik fel kínálatukat: kádas fotopolimerizációra (SLA és DLP), porágyas fúzióra (SLS és SLM) és anyagextrudálásra (FDM). Görgessen végig az alábbi kártyákon, és nézze meg, hogyan viselkednek mindegyik a valós projektekben.
-
SLA gyanta
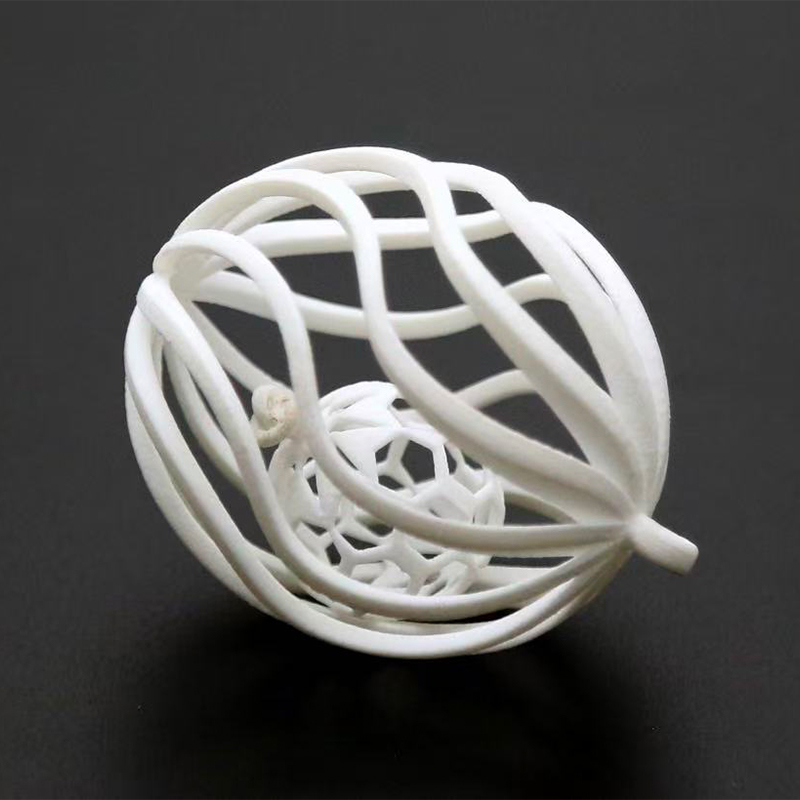
Az UV lézer rétegről rétegre keményíti a folyékony gyantát. Finom vonásokon, éles széleken és sima felületeken erős.
Tipikus felhasználási területek: megjelenési modellek, mesterminták, átlátszó alkatrészek és kis házak.
Ügyeljen a következőkre: egyes gyanták ridegsége és lassú sárgulása hosszú UV-sugárzás hatására.
-
DLP gyanta
A projektor egy egész réteget egyszerre keményít meg, így az építési idő egyenletes marad, még akkor is, ha sok apró alkatrész van egy lemezen.
Tipikus felhasználási területek: apró részletek, csatlakozók, miniatűr alkatrészek és mintakötegek.
Figyeljen: kisebb építési terület, mint sok lézeralapú gép.
-
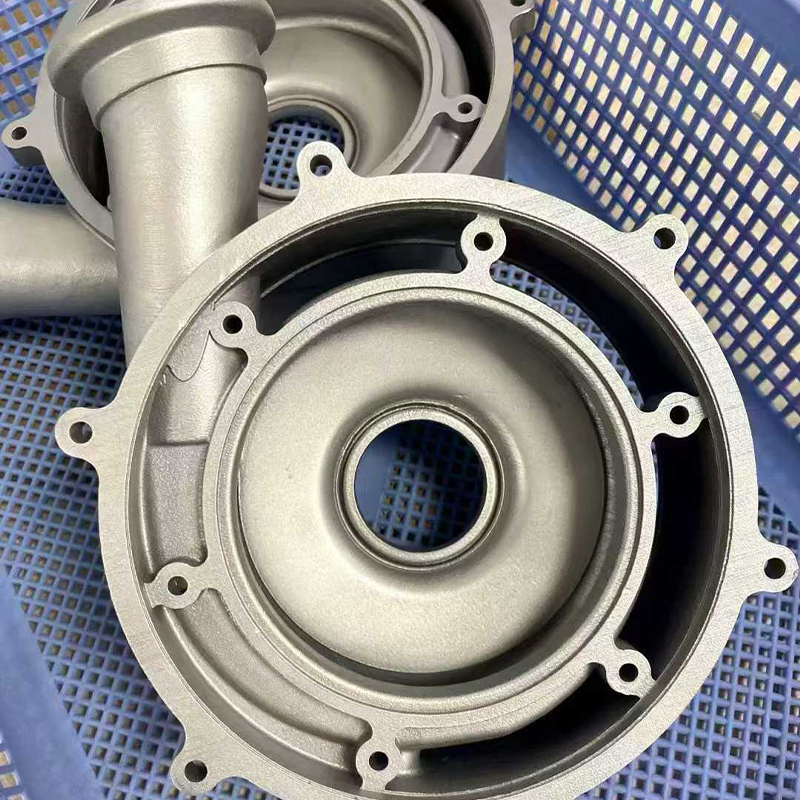
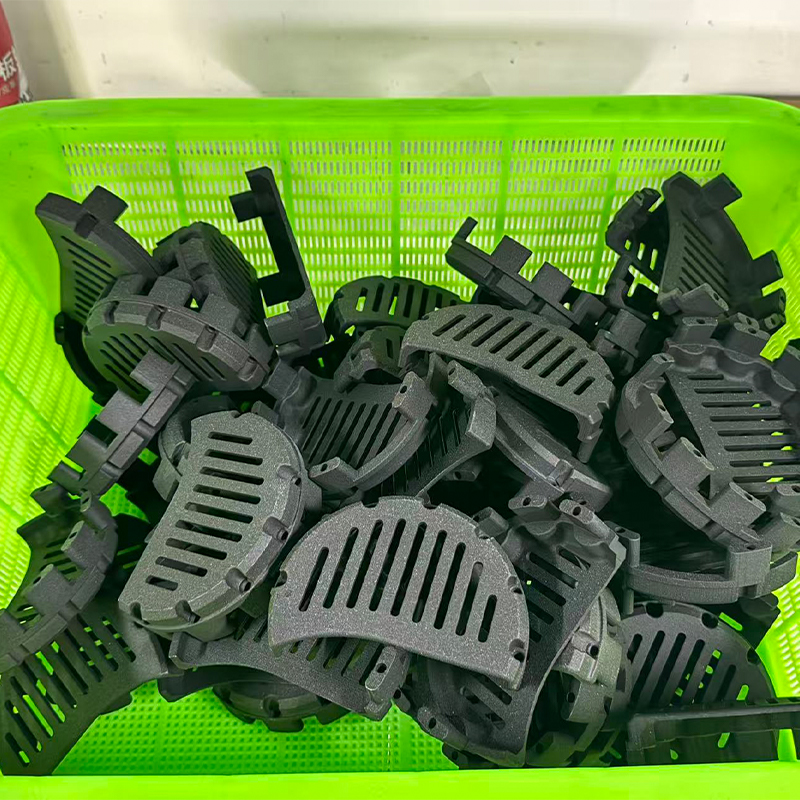
SLS nylon
A lézer szinterezi a nylon port. A környező por alátámasztja az alkatrészt, így a bonyolult formák és a mozgó szerelvények praktikusak.
Tipikus felhasználási területek: bepattintható illesztések, házak, csatornák, funkcionális prototípusok és rövid távú végfelhasználói alkatrészek.
Ügyeljen: szemcsés felületre, kivéve, ha az alkatrészt festették, fújták vagy simították.
-
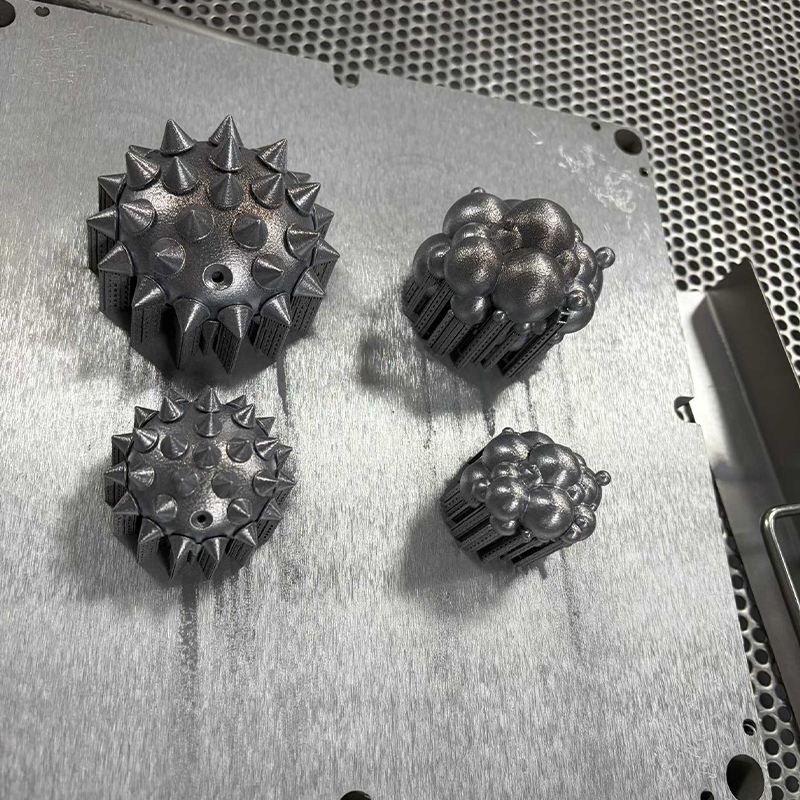
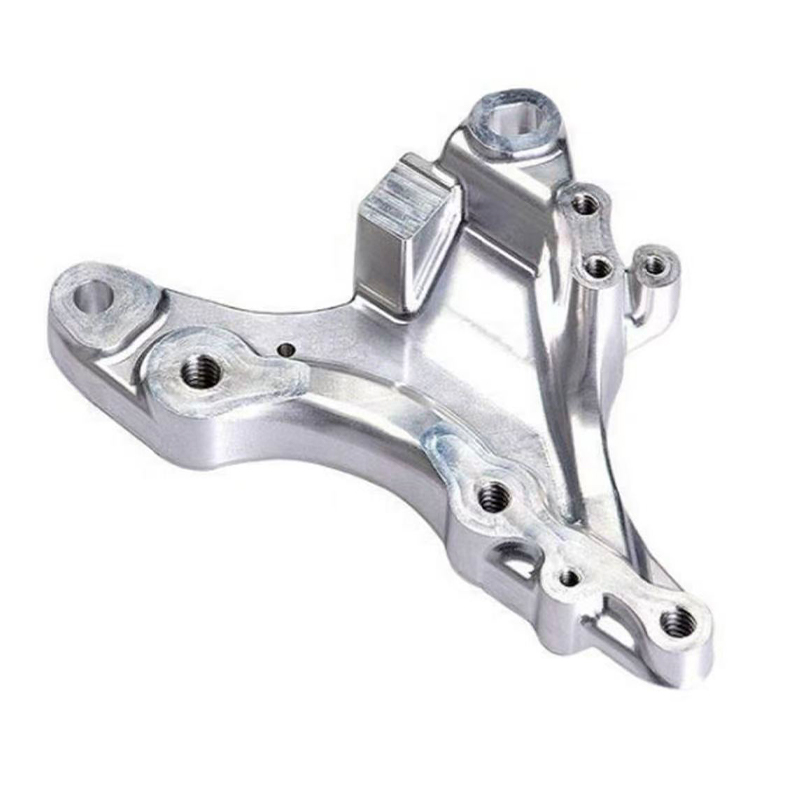
SLM fém
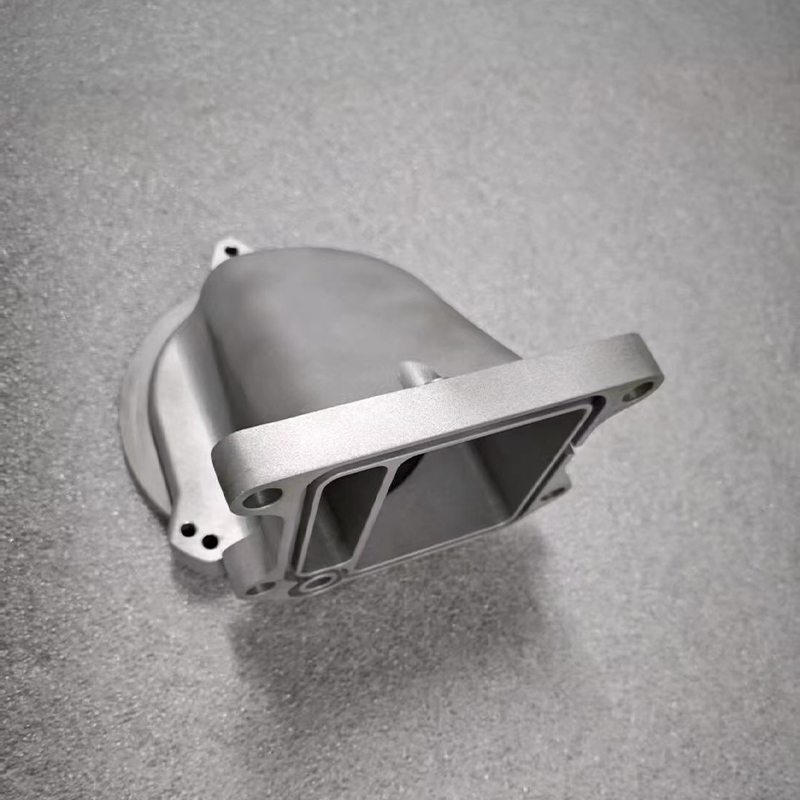
A lézer védő atmoszférában teljesen megolvasztja a fémport, így alumíniumból, rozsdamentes acélból és titánötvözetekből sűrű alkatrészek keletkeznek.
Tipikus felhasználási területek: konzolok, elosztók, könnyű szerkezetek és hőnek kitett alkatrészek.
Ügyeljen a következőkre: támasztékok, maradék feszültség és a kritikus felületek megmunkálásának szükségessége.
-
FDM műanyag
A fűtött fúvóka hőre lágyuló szálat helyez le. Alkalmas nagy alkatrészekhez és korai fázisú modellekhez.
Tipikus felhasználási területek: lámpatestek, nagy makettek és egyszerű burkolatok.
Ügyeljen a látható rétegvonalakra és a rétegek közötti kisebb szilárdságra.
Gyors referencia táblázat
| Folyamat | Tipikus anyagok | Legjobb illeszkedés | Fő korlátozás |
|---|---|---|---|
| SLA | Szabványos, szívós, átlátszó és magas hőmérsékletű gyanták | Megjelenési modellek és finom részletek | Egyes gyanták törékenyek; UV öregedés idővel |
| DLP | Fotopolimer gyanták | Kis részletező alkatrészek kötegekben | Kisebb beépítési terület |
| SLS | PA12 nylon és töltött nylon | Funkcionális alkatrészek, összetett geometria | Szemcsés beépített felület |
| SLM | AlSi10Mg alumínium, 316L rozsdamentes acél, titánötvözet | Erős, könnyű, hőálló alkatrészek | Támogatások, stresszoldás, munkavégzés |
| FDM | ABS, PETG, PC és hasonló hőre lágyuló műanyagok | Nagy modellek és szerelvények | Rétegvonalak, irányszilárdság |
Sok vásárló egyetlen egyedi 3D nyomtatási szolgáltatást kér, és egyetlen választ vár. A valóságban egy tapasztalt 3D nyomtatási szolgáltató gyakran egy projekten belül kombinálja az útvonalakat. A világító burkolatot SLA gyantával lehet nyomtatni a látható héjra, SLS nejlonra a belső tartóra, és később kis tételekben reprodukálni szilikon formákon keresztül, ha a minta lefagy. Ha egyetlen gép helyett útvonalakban gondolkodik, több lehetőséget és kevesebb meglepetést kínál.
Az alábbi táblázat összehasonlítja az öt útvonalat öt olyan minőség alapján, amelyet a vásárlók a leggyakrabban emelnek ki. A sötétebb cellák erősebb eredményt jelentenek a másik négy útvonalhoz képest, ezért inkább rangsorolásnak, mint mérésnek tekintse.
A hőtérkép megmutatja, miért nem nyer egyetlen folyamat sem minden kategóriát. Az SLA és a DLP vezető szerepet tölt be a részletekben és a felületkezelésben, ezért ezek a szokásos kiindulópontok a megjelenési modellekhez és mestermintákhoz, amelyeket később szilikonra festenek vagy másolnak. Az SLS nylon és az SLM fém megnöveli a szilárdságot, az SLM pedig a legmagasabb hőállóságot biztosít, ami a motorok vagy kipufogó utak közelében lévő konzolok és alkatrészek esetében számít.
Az FDM a legmagasabb helyet foglalja el az összeállítás méretét tekintve, így továbbra is hasznos marad a nagy lámpatesteknél és a korai maketteknél, ahol a felület minősége másodlagos. A műgyanta-, nejlon- és fémnyomtatást megmunkálással és festéssel együtt kínáló gyártó számára ez a fajta asztal praktikus marásvezetővé válik: minden alkatrészt a fő követelménynek megfelelő folyamatba küldenek, a fennmaradó hézagokat pedig simítással zárják le. Ha az alkatrésznek egyszerre kettőre vagy háromra van szüksége ezekből a tulajdonságokból, akkor egyetlen nyomtató helyett kombinált útvonalra számítson.
Mindegyik folyamat más-más területen a legerősebb, ezért válassza ki azt, amelyik az Ön elsődleges követelményét lefedi, a többit pedig a befejezéssel zárja.
Hogyan működnek az ipari 3D nyomtatási szolgáltatások a fájltól a kész részig
A munkafolyamat megértése segít megjósolni, hogy honnan származnak a késések és a minőségi problémák. A legtöbb ipari 3D nyomtatási szolgáltatás ugyanazt a hat lépést követi, annak ellenére, hogy a gépek különböznek egymástól.
- Fájl áttekintése. A mérnök ellenőrzi a STEP, STL vagy hasonló 3D modellt vékony falak, zárt üregek, hiányzó felületek és egységek szempontjából. A jó áttekintés nyomtatás előtt jelzi a problémákat, nem pedig utána.
- Folyamat- és irányválasztás. Az alkatrészhez folyamat és összeállítási irány van hozzárendelve. A tájolás befolyásolja a felület minőségét, a szilárdsági irányt, a támasztékok számát és a nyomtatási időt.
- Nyomtatás. A gép rétegenként építi fel az alkatrészt. A rétegvastagság általában durván 0,025 mm-től finomgyanta-gépeken az FDM-berendezéseken 0,2 mm-ig vagy többig terjed.
- Tisztítás és támaszték eltávolítása. A gyanta részeket mossuk és UV utókeményítjük. A nejlon alkatrészek pormentesek. A fém alkatrészeket szükség esetén hőkezeljük, levágjuk az építőlemezről, és eltávolítjuk a támasztékokat.
- Utófeldolgozás és kikészítés. Csiszolás, szemcseszórás, festés, alapozás, festés, menetfúrás vagy kritikus felületek megmunkálása a rajz szerint történik.
- Ellenőrzés és csomagolás. A kulcsméreteket ellenőrzik, a felületeket megvizsgálják, és az alkatrészeket becsomagolják, hogy a finom elemek szállítás közben ne sérüljenek meg.
Vegye figyelembe, hogy maga a nyomtatás csak egy lépés. Azok a vevők, akik csak a nyomtatók száma alapján ítélnek meg egy szállítót, gyakran figyelmen kívül hagyják, hogy a végső minőség mekkora része származik a negyedik és ötödik lépésből. Erre az utófeldolgozás részben visszatérünk.
Tervezési részletek, amelyek megváltoztatják az eredményt
Kis tervezési döntések gyakran döntenek arról, hogy egy nyomtatott alkatrész működik-e. Az alábbi táblázat felsorolja a kezdő útmutatásokat, amelyeket sok szolgáltató használ a fájlok áttekintése során. A pontos határértékek a géptől, az anyagtól és az alkatrészmérettől függenek, ezért kezelje ezeket beszélgetésindítónak, semmint rögzített szabályoknak.
| Tervezési funkció | Gyanta (SLA, DLP) | Nylon (SLS) | Fém (SLM) | Műanyag (FDM) |
|---|---|---|---|---|
| Minimális falvastagság | Körülbelül 0,6-1,0 mm | Körülbelül 0,8-1,0 mm | Körülbelül 0,5-1,0 mm | Körülbelül 1,0-1,5 mm |
| Támogatja | Túlnyúlásokhoz szükséges, érintkezési nyomokat hagyhat | Nem szükséges, por támogatja az alkatrészt | Túlnyúlásokhoz és hőszabályozáshoz szükséges | Meredek túlnyúlásokhoz szükséges |
| Beszorult anyag | Adjon hozzá lefolyónyílásokat a folyékony gyanta számára | Adjon hozzá menekülési nyílásokat a laza púder számára | Adjon hozzá menekülési nyílásokat a laza púder számára | Ritkán probléma |
| Szálak és szűk furatok | Nyomtatás után érintse meg vagy adjon hozzá betéteket | Nyomtatás után érintse meg vagy adjon hozzá betéteket | Gép nyomtatás után | Az ismételt összeszereléshez használjon betéteket |
Két szokás kíméli meg a legtöbb gondot. Először jelölje meg, hogy mely felületek működőképesek, például csapágyfészek, tömítőfelületek és illeszkedő felületek, hogy a szolgáltató csak ezeken a felületeken tervezhesse meg a megmunkálást vagy a dörzsárazást. Másodszor, kerülje a teljesen zárt üregek kialakítását, hacsak nem ad hozzá lyukakat a por vagy gyanta eltávolításához; a nem üríthető üreges alkatrészt vagy visszautasítják, vagy a tervezettnél nehezebben és gyengébben érkezik.
A nyomtatás egy hat lépésből álló lánc egyik lépése, és az első réteg előtt hozott tervezési döntések döntik el, hogy mi történik utána.
Anyagok egyedi 3D nyomtatási szolgáltatásokhoz: gyanta, nejlon és fém
Az anyagválasztás befolyásolja az erőt, a megjelenést, a hőtűrést és az alkatrész öregedését. Egy egyedi 3D-nyomtatási szolgáltatásnak képesnek kell lennie arra, hogy az Ön használati esetéhez kapcsolódva világosan megmagyarázza, miért ajánlja az egyik anyagot a másikkal szemben. Az alábbi két oszlop a lehetőségeket polimerekre és fémekre osztja fel.
Polimerek: gyanta, nylon és műanyag
| Fémek SLM nyomtatáshoz
|
Anyagválasztás egy pillantással
| Anyag | Tipikus használat | Erő | Korlátozás |
|---|---|---|---|
| Kemény gyanta | Modellek, forma- és illeszkedési ellenőrzések megjelenítése | Rendben detail, smooth surface | Az életkorral vagy az UV-sugárzással törékennyé válhat |
| PA12 nylon | Pattintható illesztések, házak, csatornák | Tartós, jó fáradékonyság | Lassan szívja fel a nedvességet |
| AlSi10Mg alumínium | Fénytartók, hűtőbordák | Kis tömeg, hővezető képesség | Stresszoldásra, befejezésre szorul |
| 316L rozsdamentes acél | Folyékony alkatrészek, korróziónak kitett részek | Korrózióállóság, szívósság | Nehezebb, lassabb a befejezés |
| Titán ötvözet | Könnyű szerkezeti részek | Erő-to-weight ratio | Igényes folyamat, hosszabb átfutási idő |
Az anyag kiválasztása előtt megoldandó kérdések
- Mi a legmagasabb hőmérséklet, amit az alkatrész lát, és mennyi ideig?
- Egyszer, többször is viseli a terhelést, vagy csak megtartja a formáját?
- Olajjal, tisztítószerekkel, vízzel vagy kültéri világítással találkozik?
- Úgy kell kinéznie, mint egy kész termék, vagy csak illeszkednie kell és működnie kell?
- Hány darabra lesz szükséged most, és hányra később?
Ennek az öt kérdésnek a megválaszolása általában az e-mailek teljes körével lerövidíti az idézési ciklust, mivel a mérnök találgatás nélkül tud anyagot ajánlani.
A hőmérséklet, a terhelés, a környezet és a megjelenés az a négy tény, amely meghatározza az anyagot; ossza meg őket az első üzenetben.
Alkalmazások és kiválasztási pontok ipari és kereskedelmi 3D nyomtatási szolgáltatásokhoz
Az ipari 3D nyomtatási szolgáltatások szinte minden gyártási szektorban megjelennek, de az emberek által használt okok meglepően egységesek: gyorsabban kell egy fizikai alkatrész, mint amennyit a szerszámok lehetővé tesznek, vagy olyan formára van szükségük, amelyet más módszerekkel nehezen lehet elkészíteni. Az alábbi két oszlop összekapcsolja a tipikus forgatókönyveket azokkal a pontokkal, amelyek fontosak a beszállító kiválasztásakor.
Gyakori alkalmazási forgatókönyvek
| Ellenőrizendő kiválasztási pontok
|
Nagy méretű 3D nyomtatási szolgáltatások
Amikor a vásárlók nagyméretű 3D nyomtatási szolgáltatásokat keresnek, általában két dolog valamelyikére gondolnak: egyetlen alkatrészre, amely meghaladja a szabványos gépek gyártási mennyiségét, vagy sok közepes alkatrészre van szükség egy kötegben. Az első esetet általában úgy oldják meg, hogy a modellt szakaszokra osztják olyan igazítási jellemzőkkel, mint például kulcsok vagy csapok, kinyomtatják a metszeteket, majd ragasztják és befejezik a varratokat, így az illesztés eltűnik a festék alatt. A második esetet az alkatrészek hatékony egymásba ágyazásával és egy olyan eljárás kiválasztásával oldják meg, mint például az SLS nylon, ahol sok alkatrész egy összeállításon osztozik.
Kérdezze meg a potenciális beszállítót, hogyan kezeli a varratokat és a simaságot a hasadt részeken. Az egyértelmű válasz, ideális esetben egy mintafotóval, sokkal többet mond, mint egy megadott maximális méret.
Kis tételek és hídgyártás
Egy másik növekvő felhasználási terület a hídgyártás, ahol a nyomtatott vagy öntött alkatrészek kitöltik a prototípus és a tömeggyártás közötti űrt. Ha a fröccsöntő szerszám megépítése nyolc-tizenkét hetet vesz igénybe, egy kereskedelmi 3D nyomtatási szolgáltató képes fenntartani a kísérleti vonalat, a tereppróbákat vagy a korai vásárlói rendeléseket. A kinézetű részek esetében a szilikon öntőforma sokszorosítása gyakran átveszi az irányítást a mesterminta jóváhagyása után, mivel egyetlen öntőforma kis tételben konzisztens másolatokat készíthet. A nyomtatást és replikációt egyaránt kínáló beszállító kiválasztásával elkerülhető a fájlok és rajzok vállalatok közötti átvitele.
Válasszon beszállítót az alapján, hogy mennyire támogatja a következő lépést, ne csak a jelenlegi prototípust.
A 3D nyomtatási szolgáltatások, a CNC megmunkálás és a szilikonforma sokszorosítás részletes összehasonlítása
Sok projekthez egyáltalán nincs szükség 3D-s nyomtatásra, és egy becsületes beszállító ezt fogja mondani. A táblázat összehasonlítja a prototípusok és a kis tételek három legáltalánosabb útvonalát, így láthatja, hogy mindegyik hol fér el.
| Tényező | 3D nyomtatás | CNC megmunkálás | Szilikon forma replikáció |
|---|---|---|---|
| Tipikus mennyiség | Egytől néhány tucatig | Egytől több százig | A forma élettartamától függően nagyjából 10-50 példány |
| A geometria szabadsága | Nagyon magas, belső csatornák és rácsok lehetségesek | A szerszámhoz való hozzáférés korlátozott | A mestermintát követi |
| Anyag choice | Gyanták, nylon, fémporok, hőre lágyuló műanyagok | Szilárd fémek és műanyagok széles választéka | Poliuretán gyanták, amelyek a szokásos műanyagokat és gumikat utánozzák |
| Felület as produced | Rétegezz vonalakat vagy szemcséket, amíg elkészül | Szerszámnyomok, könnyen finomítható | Sima, másolja a mesterfelületet |
| Tolerancia | Mérsékelt, folyamatfüggő | Szorosan megmunkált jellemzők | Mérsékelt, zsugorodást kell figyelembe venni |
| Indítási idő | Gyors, szerszám nélkül | Gyors, szerelés szükséges | Mester és forma kell először |
| A legjobb | Összetett formák, korai iterációk | Szoros tűrés, szilárdság, fém alkatrészek | Hasonlóan kis tételek |
A vásárlók leginkább a pontosságra kérdeznek rá, és ez a leggyakrabban félreérthető tényező is. A következő táblázat az egyes nyomtatási útvonalak indikatív munkatűréseit mutatja be. Kérjük, olvassa el tervezési segédletként, mert a tényleges eredmények az alkatrészmérettől, geometriától, tájolástól és a gép kalibrációjától függenek.
A diagram azt mutatja, hogy a gyantaútvonalak a szűk végén helyezkednek el a kis elemeknél, ezért választották őket csatlakozókhoz, finom házakhoz és mintákhoz, ahol az illeszkedés számít. Az SLM fém hasonló sávba esik a kis alkatrészek esetében, de a számok a nyomtatott elemekre vonatkoznak, és a kritikus furatokat vagy illeszkedő felületeket általában utólag megmunkálják, hogy szigorúbb határokat érjenek el.
Az SLS nylon és az FDM szélesebb értékeket mutat, mivel a porzsugorodás, a termikus viselkedés és a réteglerakódás mind változtat, különösen a hosszú vagy vékony részeken. Egy CNC megmunkálást is üzemeltető beszállító számára ez a különbség könnyen kezelhető: a nyomtatott test biztosítja a geometriát, és egy rövid megmunkálási művelet befejezi azt a néhány funkciót, amely szigorúbb ellenőrzést igényel. Amikor elküld egy rajzot, jelölje meg, hogy mely méretek kritikusak, és melyek csak referencia, mivel ez lehetővé teszi a mérnök számára, hogy ott alkalmazzon erőfeszítést, ahol számít.
Összességében a gyakorlati szabály egyszerű. Használja a nyomtatást, ha az alak bonyolultsága vagy a sebesség a fő korlát, a megmunkálást, ha a tűrés vagy az anyag, és a szilikon replikációt, ha több hasonló alkatrészre van szüksége egyetlen jóváhagyott mestertől.
Nyomtasson az alakért, géppel a tűrésért, replikáljon kis tételekhez, és kombinálja őket, ha egy alkatrésznek több erősségre van szüksége.
Utófeldolgozás és felületkezelés: Hol tart az átfutási idő
Az új vásárlók gyakran meglepődnek azon, hogy az egyik napról a másikra kinyomtatott alkatrész több napig is eltarthat. Ennek az az oka, hogy a megjelenési részek ütemtervéből általában a befejezés, nem a nyomtatás teszi ki a legnagyobb részt. Ennek korai megértése lehetővé teszi, hogy reális mérföldköveket tervezzen, és elkerülje az utolsó pillanatban jelentkező nyomást.
Tipikus befejezési útvonalak folyamatonként
- Gyanta alkatrészek: alátámasztás eltávolítása, csiszolás, szükség esetén töltőanyag, alapozó, színes festés és átlátszó lakk. Azokat az alkatrészeket, amelyeknek átlátszónak kell lenniük, inkább polírozzák és bevonják, mint festeni.
- Nylon alkatrészek: gyöngyszórás az egységes matt textúra érdekében, festés az egyenletes színért, és gőz- vagy simítás, ha egyenletesebb felületre van szükség.
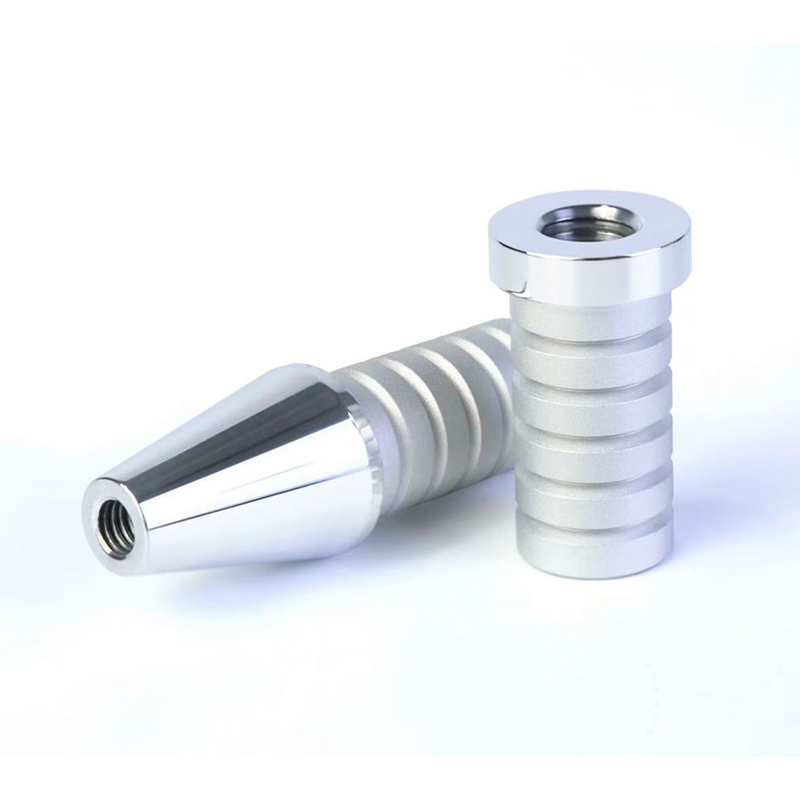
- Fém alkatrészek: feszültségmentesítés, leszerelés az alaplemezről, alátámasztás eltávolítása, kritikus felületek megmunkálása, szemcseszórás vagy polírozás, valamint opcionális eloxálás vagy passziválás.
- FDM alkatrészek: csiszolás, töltés és festés a megjelenés érdekében, vagy az anyagnak megfelelő acetonmentes simítási módszerek.
Az alábbi diagram három tipikus projekt átfutási idejének indikatív felosztását mutatja. Mindegyik sáv az adott projekttípus ütemtervének száz százalékát adja, és az ábrák általános mintákat mutatnak be rögzített szabályok helyett.
A műgyanta vizuális prototípus az ütemtervének legnagyobb részét a befejezésre fordítja, mivel a csiszolást, alapozást és festést szakaszosan kell elvégezni, köztük a száradási idővel. Maga a nyomtatás szerény adag, bár sok vásárló azt feltételezi, hogy ez dominál.
A funkcionális nejlon rész megfordítja a képet: a nyomtatás és a púderezés nagyobb részt vesz ki, míg a befejezés könnyebb, mert a fújt vagy festett felület gyakran elfogadható. A fémkonzolnál a tisztítás és az utófeldolgozás, amely magában foglalja a feszültségmentesítést, a lemez- és a támaszték eltávolítását, válik a legnagyobb blokkká, majd egy rövid befejező lépés következik.
Ez az oka annak, hogy a festést és megmunkálást egy fedél alatt álló beszállító gyakorlati előnyt jelent vegyes projekteknél. Kevesebb átadás-átvétel csökkenti a lépések közötti várakozási időt, és ugyanaz a csapat láthatja, hogy a befejező döntés hogyan befolyásolja a méreteket. Ha az ütemterv szűkös, kérdezze meg a szállítót, hogy az adott alkatrész esetében melyik szakasz a leghosszabb, majd döntse el, hogy egy egyszerűbb burkolat megfelel-e az Ön igényeinek.
Tervezze be a befejezést a tervezésbe
A festés bevonatréteget ad, gyakran néhány századmilliméter rétegenként, ami számít a bepattanó illeszkedés és a szoros szerelvények szempontjából. Korán közölje a szállítóval, hogy egy illeszkedő felületet lefestenek-e, hogy a modell módosítható legyen, vagy a felület maszkírozható legyen. Ugyanez vonatkozik az alumínium eloxálására is, ahol a bevonat mindegyik oldalon kissé megnő, és kis lyukakat és meneteket érinthet.
A megjelenési részek szállítási dátumát gyakran a befejezés határozza meg, nem a nyomtatás, ezért a megrendelés előtt döntse el a felületigényt.
Hogyan értékeljük a kínai 3D nyomtatási szolgáltatások gyártóját vagy szállítóját
A kínai 3D-nyomtatási szolgáltatóktól származó beszerzés széles anyagválasztékot, kiforrott befejező készségeket és rugalmas átállást biztosít, de a minőség és a kommunikáció továbbra is eltérő a beszállítók között. Az alábbi lépések a 3D nyomtatási szolgáltatók homályos keresését strukturált összehasonlítássá teszik.
Mit kell küldeni érdeklődéssel
- 3D modell STEP vagy STL formátumban, mértékegységekkel
- 2D rajz, amely megjelöli a kritikus méreteket, meneteket és illeszkedő felületeket
- Mennyiség most és várható mennyiség később
- Anyagpreferencia vagy a szükséges teljesítmény, például a hőmérséklet és a terhelés
- Felületi igény, például nyers, szemcseszórt, festett vagy polírozott
- Cél szállítási dátum és rendeltetési hely
Amit egy rátermett beszállító tesz cserébe
- A funkcióval kapcsolatos konkrét kérdésekre válaszol, nem csak a fájlra vonatkozó kérésre
- A gyártás előtt rámutat a tervezési kockázatokra, például vékony falakra vagy beszorult porra
- Elmagyarázza, hogy mi érhető el nyomtatott formában, és mi igényel megmunkálást
- Elküldi a folyamatról készült fényképeket és a kritikus funkciók ellenőrzési eredményeit
- Finom és festett alkatrészeket nemzetközi szállításra alkalmas védelemmel csomagol
Az egyablakos megközelítés egyik példája a Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., egy OEM és ODM 3D nyomtatási szolgáltató. Tervezőcsapata az ügyfelek ötleteit praktikus terméktervekké alakítja, a gyár pedig gyantára, nejlonra és fémre nyomtat, fejlett megmunkálással. A szilikon öntőforma sokszorosítása támogatja a precíz kis tételes gyártást, és a felületkezelések, például a festés javítják a végső megjelenést. Ha a tervezést, a nyomtatást, a replikációt és a befejezést egy platformon tartjuk, ugyanaz a csapat követi a projektet a koncepciótól a leszállított részig, ami csökkenti az átadás-átvételt és időt takarít meg.
Sok vásárló egy egyszerű pontozókártyát is használ a szállítók összehasonlítására. Az alábbi táblázat egy példasúlyozást mutat be, amelyet a vevők alkalmazhatnak, a prototípusok és a kis tételes munkák tipikus beszerzési prioritásai alapján, nem pedig bármilyen iparági statisztika alapján. Kezelje a százalékokat kiindulási pontként, és tolja el őket aszerint, hogy mire van leginkább szüksége a projektnek.
A folyamat- és anyagillesztés kapja a legnagyobb részt, mert a megfelelő technológiával nem rendelkező beszállító nem tudja gyorsasággal vagy szolgáltatással pótolni. A minőségellenőrzés és az átfutási idő a kommunikációval azonos súllyal követi egymást, mivel a késedelmes vagy bizonytalan szállítás ugyanolyan káros lehet a fejlesztési ütemezésre, mint egy mérethiba.
Az utófeldolgozás nagyobb súllyal bír, mint azt sok első vásárló várná, ami visszavezet az átfutási idő diagramjához: a befejező képesség a megjelenést és a szállítási dátumot egyaránt befolyásolja. A mérnöki visszajelzések kisebb, de jelentős részt kapnak, és gyakran ez jelzi a legjobban a projekt gördülékeny lebonyolítását, mivel az a beszállító, aki korán feltesz jó kérdéseket, általában elkerüli a későbbi átdolgozást.
Ezeket a súlyokat saját esetéhez igazíthatja. Az egyetlen fém alkatrészt megrendelő csapat az ellenőrzést, míg a kiállítási mintát készítő csapat a befejezést és a kommunikációt javíthatja. Bármi is legyen a súly, ha két vagy három beszállítót pontoznak ugyanazon a lapon, akkor az összehasonlítás tárgyilagosabb és könnyebben elmagyarázható a kollégáknak.
Kezdje egy mintarendeléssel
Ha új beszállítóval dolgozik, egy kis mintarendelés a legmegbízhatóbb teszt. Válasszon egy olyan alkatrészt, amely tartalmazza az Ön számára fontos jellemzőket, például vékony falakat, szűk furatot és festett felületet, és ítélje meg az eredményt a méretpontosság, a felületminőség, a csomagolás és a szállító kommunikációjának egyértelműsége alapján. Egyetlen minta többet tanít a partnerről, mint bármely brosúra.
Ítélje meg a szállítót az általa feltett kérdések és az általa ellenőrzött befejezés alapján, majd erősítse meg egy kis mintarendeléssel.
3D nyomtatott alkatrészek karbantartása és gondozása
A nyomtatott alkatrészek kevesebb gondozást igényelnek, mint azt sokan elvárják, de a megfelelő szokások meghosszabbítják élettartamukat, különösen a gyanta és a nejlon esetében. A táblázat anyagonként foglalja össze a főbb pontokat.
| Anyag | Ajánlott gondozás | Kerülje el |
|---|---|---|
| Gyanta | Törölje le puha ruhával, tartsa távol a közvetlen napfénytől, tartsa a festett felületeket oldószerektől mentesen | Hosszú kültéri expozíció, hirtelen becsapódás hideg időben |
| Nylon | Tisztítsa meg enyhe szappannal és vízzel, szárítsa meg alaposan, és tárolja száraz helyen | Hosszan tartó nedves tárolás, amely kissé megváltoztathatja a merevséget és a méretet |
| Alumínium | Tartsa szárazon, törölje le a maradványokat, hosszú tárolás esetén vékony olajréteggel védje meg a megmunkált felületeket | Érintkezés sóval vagy erős lúgos tisztítószerekkel |
| Rozsdamentes acél | Vegyi anyagokkal való érintkezés után öblítse le, tisztítsa meg nem súroló szivaccsal | Acélgyapot, amely rozsdafoltokat okozó részecskéket hagyhat maga után |
| FDM műanyag | Tartsa távol hőforrásoktól, tisztítsa meg nedves ruhával | A rétegeket széthúzó terhelések és tárolás forró felületek közelében |
Néhány extra szokás segít. Időnként ellenőrizze a bepattanó illesztéseket és a menetes betéteket, mivel az ismételt összeszerelés először ezeket koptatja. Ha naponta használnak egy fixálót vagy fúrót, tartson egy tartalékot vagy egy második verziót, hogy a gyártás ne álljon le, amikor egy alkatrész elhasználódik. A festett alkatrészeknél korán javítsa ki a forgácsokat, hogy megakadályozza a nedvesség bekúszását a bevonat alá. Végül jegyezze fel az anyagot és a nyomtatás dátumát a rajzarchívumába, hogy az ismételt rendelés pontosan megegyezzen az eredetivel.
A nyomtatott részeket tartsa szárazon, tisztán, hőtől és erős napfénytől távol, és tartson tartalékot minden mindennapi használathoz.
GYIK A 3D nyomtatási szolgáltatásokról
1. kérdés: Mik azok a 3D nyomtatási szolgáltatások, és kik használják őket?3D nyomtatás services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
2. kérdés: Melyik 3D nyomtatási eljárás illik a funkcionális prototípusokhoz?Az SLS nylon gyakori választás a funkcionális prototípusokhoz, mivel tartós, enyhén rugalmas alkatrészeket kínál, és nincs szüksége tartószerkezetekre, ami lehetővé teszi a pattintással történő illeszkedést és a mozgó szerelvényeket. Azoknál az alkatrészeknél, amelyek hőnek vagy nagyobb terhelésnek vannak kitéve, gyakran az SLM fémet veszik számításba. Ha a prototípusnak is készterméknek kell kinéznie, a szállító a funkcionális változatot nylonba, a vizuális változatot pedig gyantába nyomtathatja. |
Q3: Mennyire pontosak az ipari 3D nyomtatási szolgáltatások?A pontosság a folyamattól, az alkatrész méretétől, a geometriától és a tájolástól függ. A gyanta-eljárások általában a legpontosabbak kis méretű elemek esetén, míg a nylon és az FDM szélesebb eltéréseket mutat. A furatok, menetek vagy illeszkedő felületek szűk határa miatt a beszállítók általában kis ráhagyással nyomtatnak, és ezeket a jellemzőket megmunkálással vagy dörzsárakkal fejezik be. A kritikus méretek megjelölése a rajzon segít a mérnöknek ennek helyes megtervezésében. |
4. kérdés: Kezelhet-e egy 3D nyomtatási szolgáltatást gyártó nagy alkatrészeket?Igen, a legtöbb esetben. Az egyetlen építési térfogatnál nagyobb alkatrészeket rendszerint szakaszokra osztják, igazítási jellemzőkkel, nyomtatva, ragasztva és kikészítve, így a varratok el vannak rejtve. Nagy mennyiségű közepes alkatrész egymásba ágyazható egy építményben. Kérjen a szállítótól fényképeket a hasonló hasított vagy nagy alkatrészekről, és ellenőrizze, hogyan szabályozzák a laposságot és a varrat minőségét. |
5. kérdés: Általában mennyi ideig tartanak a 3D nyomtatási szolgáltatások?Az egyszerű műgyanta vagy nejlon alkatrészek gyakran néhány munkanapon belül elkészülnek, míg a festett megjelenésű alkatrészek és fém alkatrészek a kikészítés és a hőkezelés miatt tovább tartanak. Az ütemezés az alkatrész méretétől, mennyiségétől, anyag- és felületigényétől függ. Kérdezze meg szállítóját, hogy valószínűleg melyik szakasz tart a legtovább az Ön részéről, és hogy egy egyszerűbb kivitel lerövidítheti-e. |
6. kérdés: Hogyan választhatok a 3D nyomtatás, a CNC megmunkálás és a szilikon öntőforma replikáció között?Válassza a 3D nyomtatást, ha a forma bonyolultsága vagy a sebesség a legfontosabb, a CNC megmunkálást, ha szűk tűrésre vagy egy meghatározott szilárd anyagra van szükség, és a szilikon öntőforma sokszorosítását, ha több, egységes megjelenésű alkatrészre van szüksége egyetlen jóváhagyott mestertől. Sok projekt több útvonalat használ. Az a beszállító, aki mindhármat kínálja a festéssel és kikészítéssel együtt, ajánlhatja a rajzának és mennyiségének megfelelő kombinációt. |
-
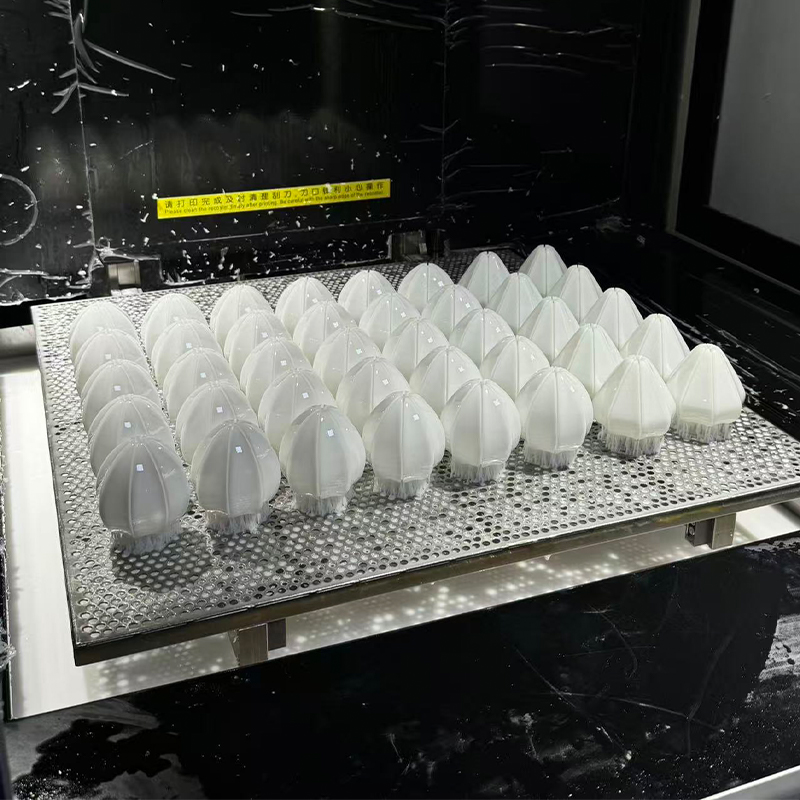 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
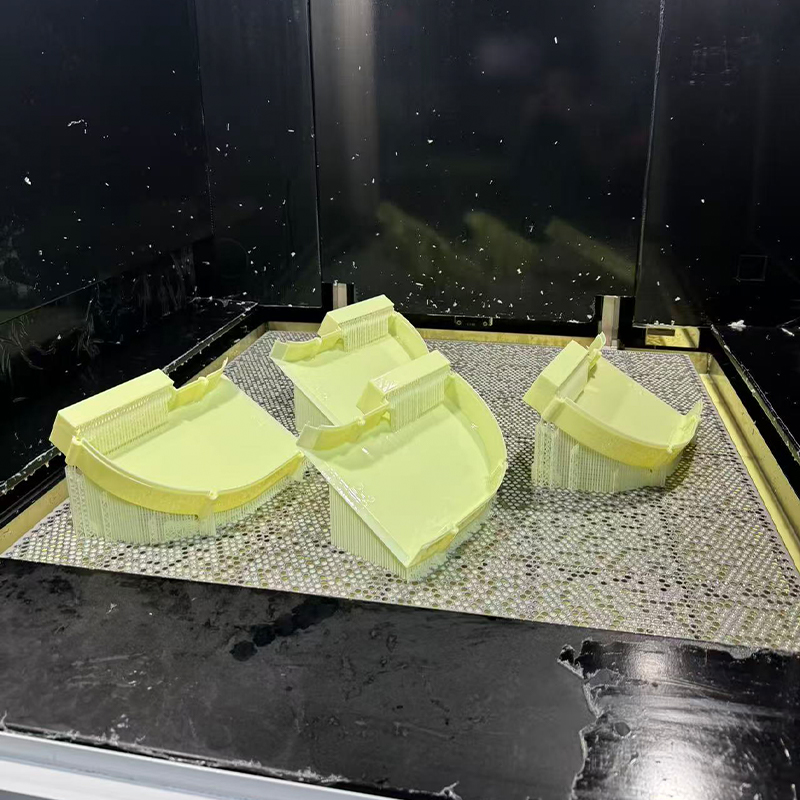 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
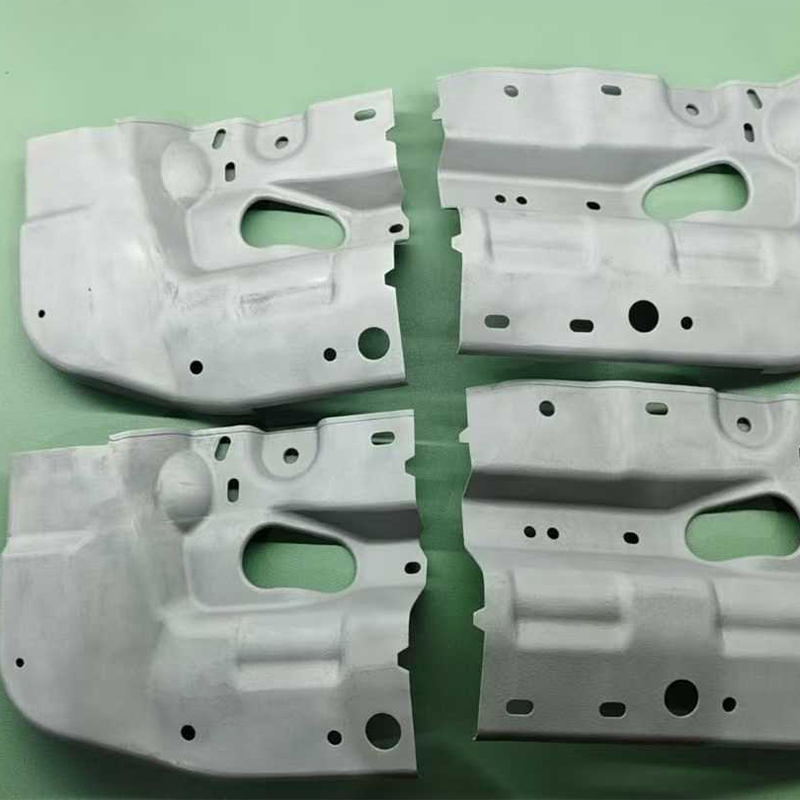 Alumíniumötvözet AlSi10Mg 3D nyomtatási szolgáltatás
-
 Rugalmas gyanta 3D nyomtatási szolgáltatás
-
 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
-
 Nylon + üvegszálas 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
