- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

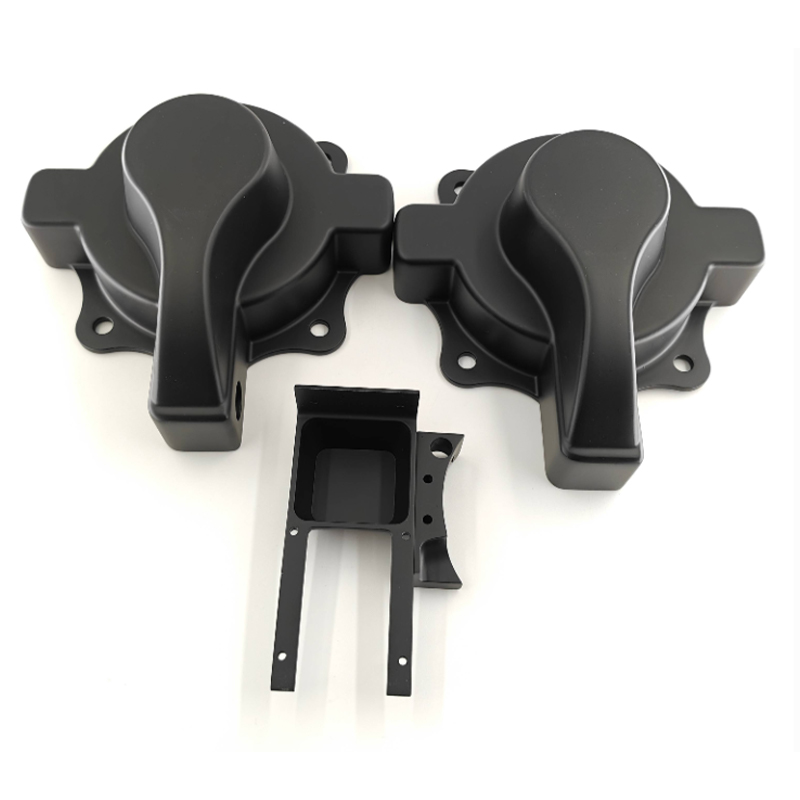
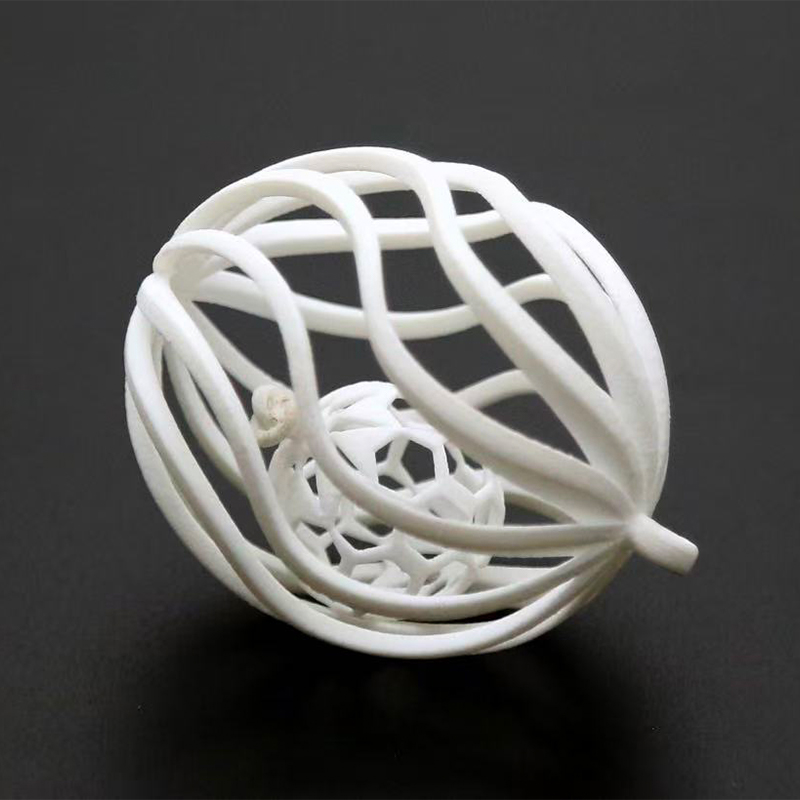
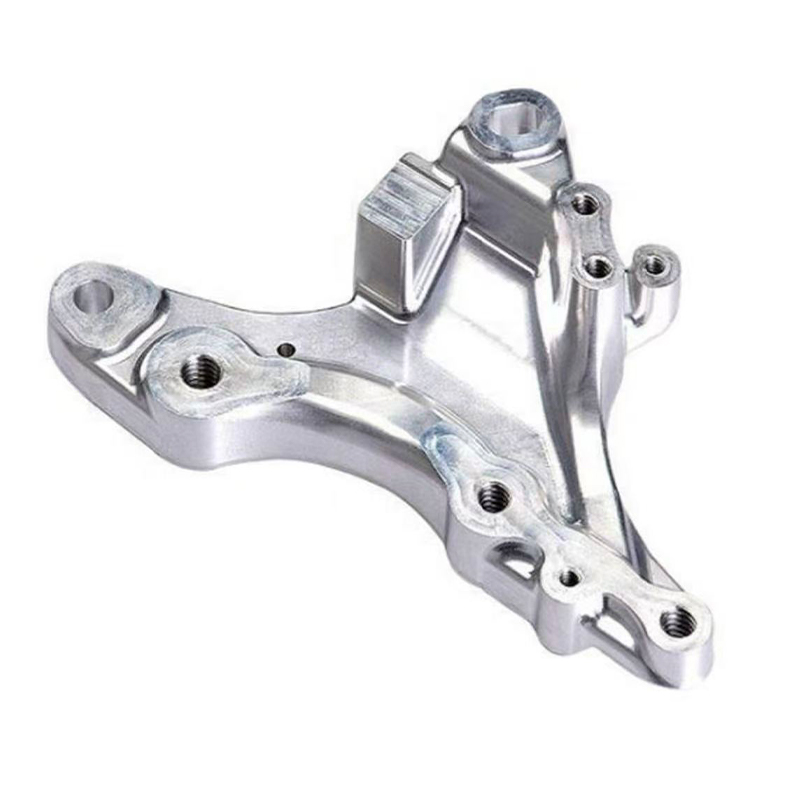
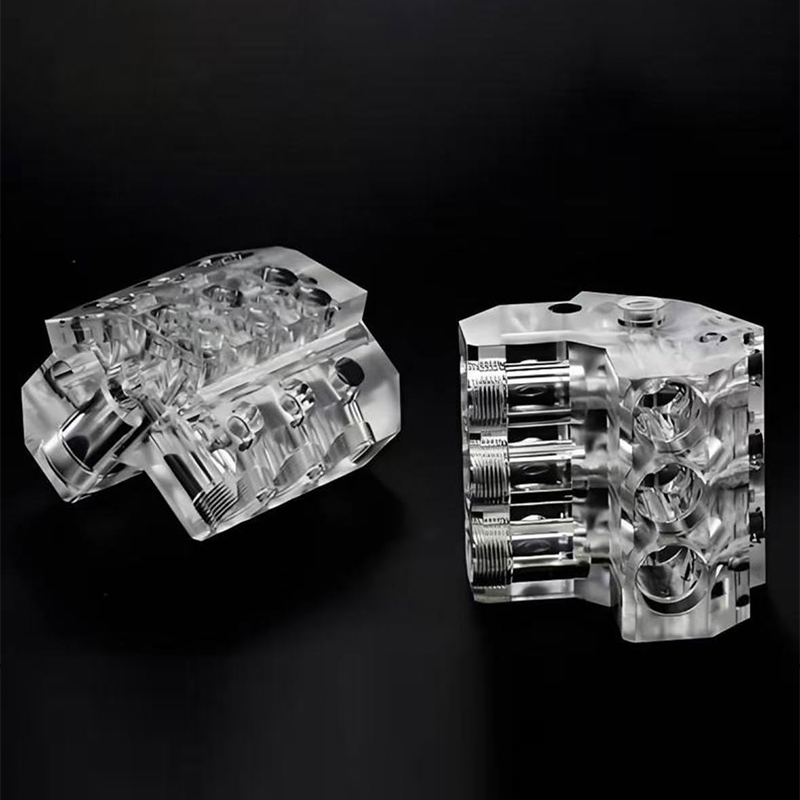
Kínai 3D nyomtatási szolgáltatások és CNC megmunkálási gyártói útmutató
A közvetlen válasz: Mit nyújt valójában egy integrált intelligens gyártási platform
Ha Kínából szerzi be az alkatrészeket 3D nyomtatási szolgáltatások A gyártó, a leghasznosabb dolog, amit tudnia kell: a folyamat útvonala kevésbé számít, mint az, hogy egy szállító irányítja-e a teljes láncot a digitális fájltól a kész, ellenőrzött részig . Az a vevő, aki elküldi a modellt az egyik szállítónak nyomtatásra, a kimenetet egy második szállítónak szállítja megmunkálásra, majd az alkatrészeket egy harmadik szállítóhoz festésre szállítja, általában hét-tizenkét munkanapot veszít az átadás-átvétel miatt, és minden átadás olyan hely, ahol a tolerancia felelőssége kétértelművé válik. Az integrált intelligens gyártási platform megszünteti ezeket a hiányosságokat azáltal, hogy tervezési felülvizsgálatot, additív gyártást, kivonó megmunkálást, szilikon öntőforma sokszorosítást, felületkezelést és méretellenőrzést tart egy gyártási rendszeren belül, egyetlen minőségi rekorddal.
Gyakorlatilag ez három helyett egyetlen mérnöki beszélgetést, egy egyirányú rajzsort és egy fél felelősséget jelent, ha egy furat 0,05 mm-rel túlméretezett. A 3D nyomtatási szolgáltatókat értékelő mérnökök számára az ellenőrzőlista rövid és konkrét: tudnak-e nyomtatni gyantába, nejlonba és fémbe; tudják-e követni a nyomtatott alkatrészt CNC megmunkálással a kritikus jellemzőken; áthidalhatók-e kis tételben, kemény szerszámok nélkül; és dokumentálhatják-e mindezt. Az a beszállító, aki mind a négyre igennel válaszol, kínál egyablakos precíziós gyártási megoldások egyfolyamatos munkabolt helyett.
A cikk további része elmagyarázza, hogyan működnek az egyes képességek, hol a megfelelő választás, milyen pontosságra és átfutási időre számíthat reálisan, és hogyan kell értékelni egy kínai CNC megmunkálási szolgáltatót vagy egy kínai ipari 3D nyomtatási szolgáltatót, mielőtt elkötelezi magát egy programhoz. Minden alábbi ajánlás egy műszaki vevőnek szól, akinek belsőleg meg kell védenie a beszerzési döntést.
Miért kerül többe a töredezett beszerzés, mint amilyennek látszik?
A legtöbb beszerzési csapat egyetlen művelethez hasonlítja össze a szállítókat az idézett soron. Ez az összehasonlítás nem teljes, mert a széttöredezett ellátási lánc valódi terhe a műveletek közötti terekben rejlik: újrajegyzés, újraszerelés, újraellenőrzés, fuvarozás az üzemek között, és az egyik szállító feltételezéseinek egy másik szállító nyelvére történő lefordításával töltött mérnöki órák. A nyomtatást, megmunkálást, szemcseszórást és festést igénylő alkatrész négy ütemezési sorban halad át, ha négy szállító között van felosztva, és a várakozási idő szinte mindig hosszabb, mint a feldolgozási idő.
Egyetlen ipari 3D nyomtatási szolgáltatással való összevonás, amely megmunkálási és simítósorokat is futtat, megváltoztatja az aritmetikát. A nyomtatott nyersdarabhoz létrehozott rögzítési adatok újra felhasználásra kerülnek a megmunkálási lépésben. Az anyagigazolások követik a részt, ahelyett, hogy külön e-mailben érkeznének. A nem-megfelelőségeket az azt létrehozó állomáson észlelik, nem pedig három héttel később egy későbbi szállítónál. A tipikus kis volumenű programokban a konszolidáció 35-50 százalékkal csökkenti a kiadott fájltól az ellenőrzött részig eltelt teljes időt , még akkor is, ha az egyes feldolgozási idők változatlanok.
Ahová valójában telnek a napok
Az alábbi táblázat összehasonlítja a szokásos folyamati útvonalak jellemző átfutási idejét, a legyártható fájl kiadásától az alkatrészek szállításra való becsomagolásáig mérve. Ezek munkanapok egyetlen munkához egy normál terhelésű üzletben, nem elméleti minimumok.
Több dolgot érdemes kiolvasni ebből a diagramból, ahelyett, hogy átugranánk. Először is, a műgyantanyomtatás a leggyorsabb út egy fizikai objektumhoz, ezért a 3D-s modellnyomtatási szolgáltatás továbbra is az alapértelmezett a korai forma- és illeszkedésvizsgálatoknál, ahol a mechanikai terhelés még nem jelent problémát. Másodszor, a fémadalékos alkatrészek és a rozsdamentes acélból készült megmunkált alkatrészek nagyjából azonos átfutási idő alatt konvergálnak, mert mindkettőt az utófeldolgozás uralja, nem pedig az elsődleges formázási lépés: a fémnyomatok feszültségmentesítésre, támaszték eltávolítására és gyakran befejező megmunkálásra szorulnak, míg a rozsdamentes acél megmunkálása lassabb előtolást, több szerszámcserét és sorjázást igényel. Harmadszor, a szilikon öntőforma a leghosszabb út a diagramon, de ez a szám ötven kész példányt fed le, nem pedig egyet, így a darabonkénti ideje messze a legalacsonyabb a hat közül. Negyedszer, az alumínium és a rozsdamentes acél megmunkálása közötti szakadék nem ütemezési, hanem fizika, és a beszállítók, akik azonosnak idézik őket, nem gondoltak a munkára. Végezetül, ezek a számok egyike sem sokat javít a gyorsabb gép választásával; javítják a lépések közötti várakozás megszüntetésével, amelyre egy integrált platformot pontosan terveztek.
A professzionális 3D nyomtatási szolgáltatások mögött meghúzódó képesség
A 3D nyomtatási szolgáltatások kifejezés olyan folyamatok családját takarja, amelyek csak az építőanyag gondolatát osztják rétegről rétegre. Tűrésük, felületi tulajdonságaik, anyagtulajdonságaik és gazdaságos édes foltjaik óriási eltéréseket mutatnak, és a rossz választás a leggyakrabban okoz csalódást az első vásárlók körében. Egy alkalmas kínai egyedi 3D nyomtatási szolgáltatás gyártója nem egyszerűen elfogad egy fájlt, és kinyomtatja bármelyik gépen; megkérdezi, hogy az alkatrésznek mit kell túlélnie, hány darabra van szükség, és mi történik az alkatrészrel, miután elhagyja az építési kamrát.
Gyanta eljárások a vizuális és mérethűség érdekében
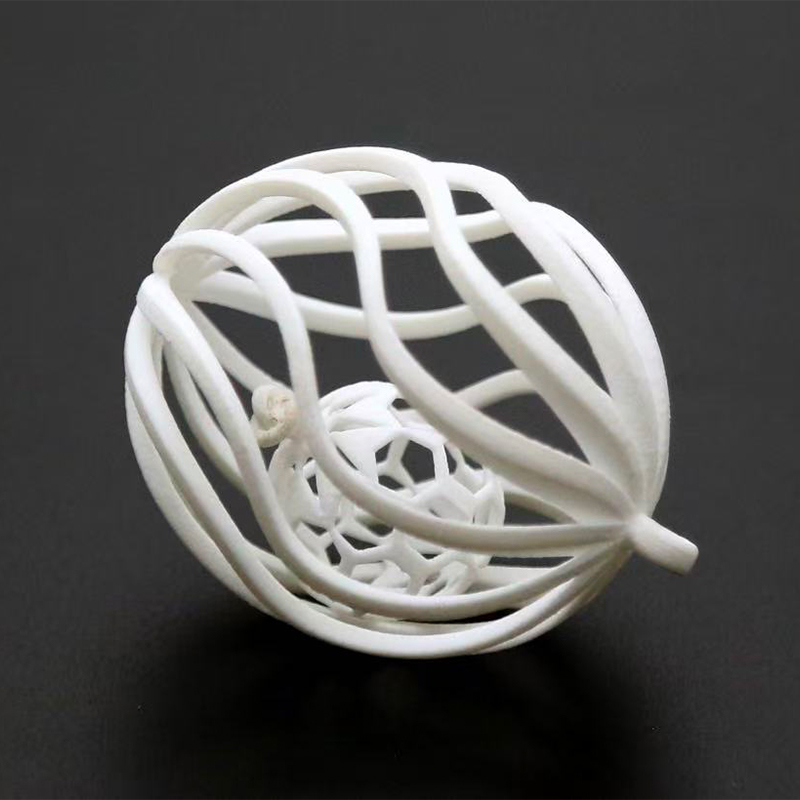
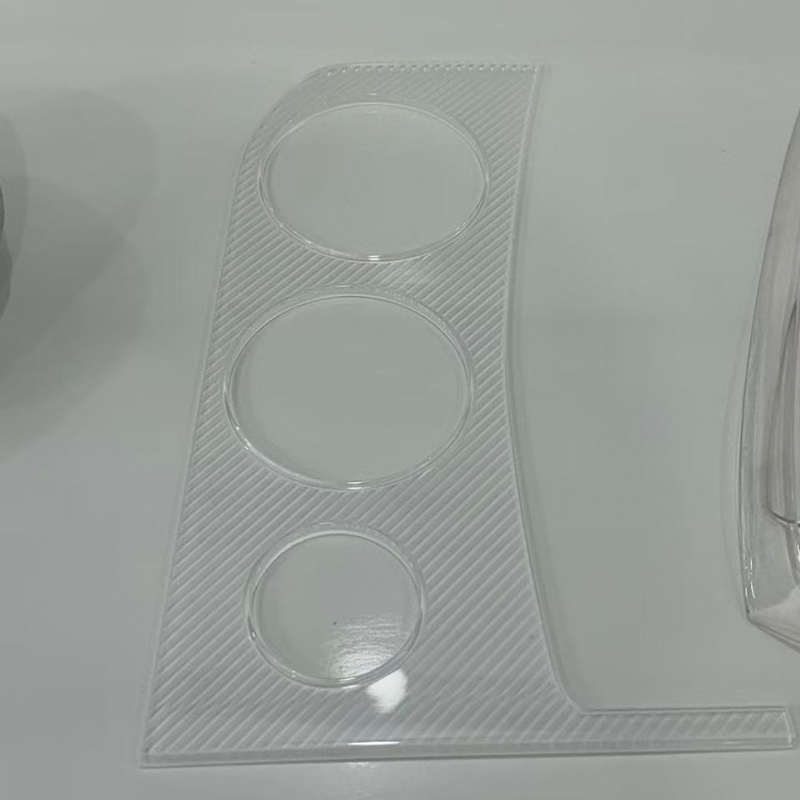
A sztereolitográfia és a kapcsolódó gyantatechnológiák az additív gyártás során elérhető legsimább felépített felületeket állítják elő, általában 0,025 mm és 0,1 mm közötti rétegmagassággal. Ez teszi őket a megfelelő eszközzé megjelenési modellekhez, átlátszó fényvezetőkhöz, finom rácsszerkezetekhez és szilikon formákhoz szánt mestermintákhoz. A kompromisszum mechanikus: a szabványos gyanták viszonylag törékenyek és elveszítik merevségüket, ha emelt hőmérsékleten tartják, ezért a műgyanta rész általában kommunikációs eszköz vagy minta, nem pedig teherhordó alkatrész. A nagyobb hőelhajlású és javított szívósságú műszaki gyanták szűkítik ezt a rést, és ezek a megfelelő specifikációk, amikor egy nyomtatott alkatrészt ismételten kell kezelni egy tesztberendezésben.
Nylon por eljárások funkcionális alkatrészekhez
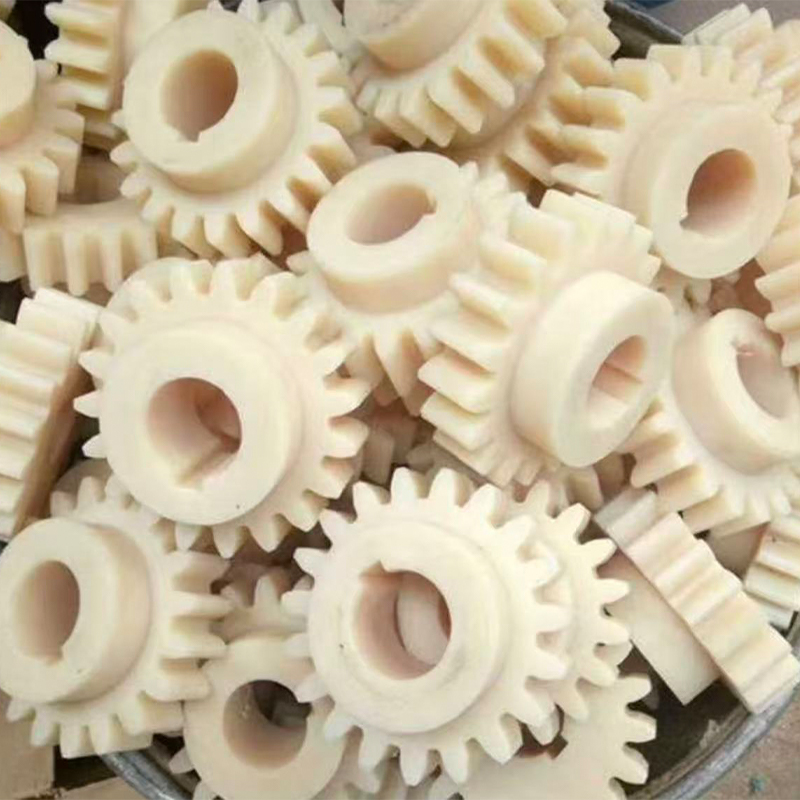
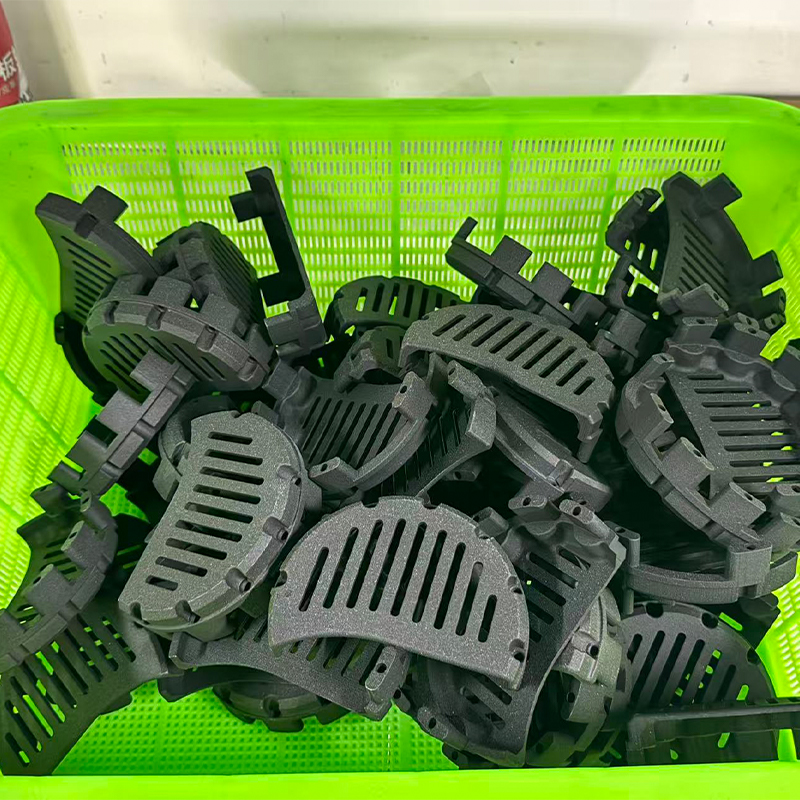
A porágyas nejlon eljárások tartószerkezetek nélkül épülnek fel, ami felszabadítja a tervezőt olyan bonyolult geometriák, belső csatornák és élő zsanérok egymásba ágyazására, amelyeket semmilyen más útvonal nem tud gazdaságosan előállítani. Az alkatrészek egységes matt felülettel és kellően izotróp tulajdonságokkal rendelkeznek ahhoz, hogy valódi funkcionális alkatrészekként szolgáljanak: tartókonzolok, csatornák, házak, befogók és végfelhasználói burkolatok. Az üveggel töltött és szénnel töltött nylon minőségek növelik a merevséget és a méretstabilitást azoknál a lámpatesteknél, amelyeknek meg kell tartaniuk az alappontot szorító terhelés alatt. A mérnökök számára nem a fejléc szakítószilárdsága a fontos tulajdonság, hanem több tucat különböző alkatrész egyetlen építménybe ágyazásának képessége, és mindet ugyanabban a négy napos ablakban fogadhatja .
Fémadalék gyártás nem megmunkálható geometriához
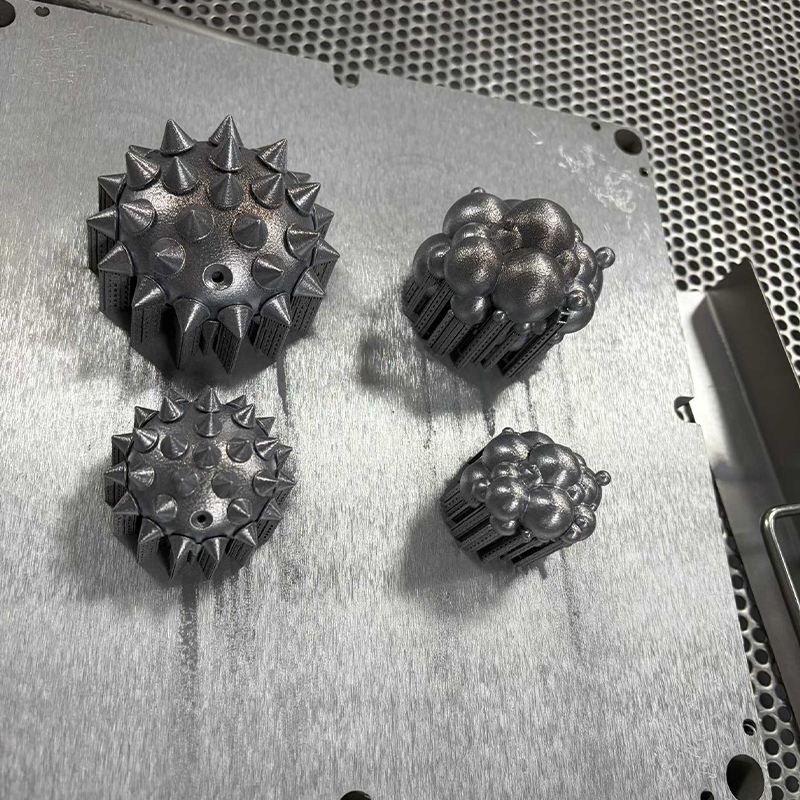
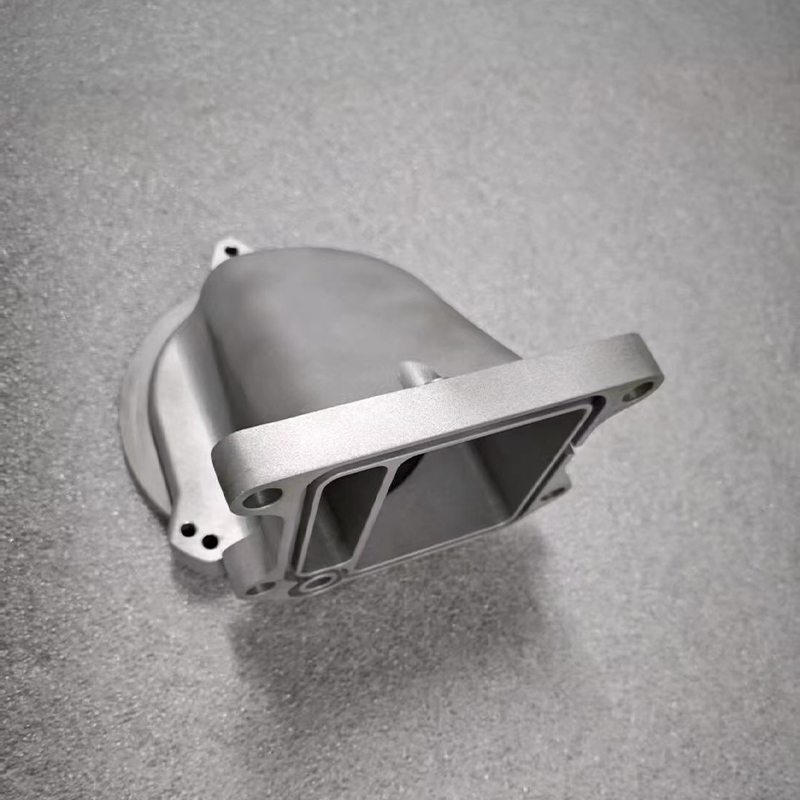
A fémnyomtatás akkor nyeri el a helyét, ha egy alkatrész konform hűtőcsatornákat, belső elosztókat, topológiára optimalizált terhelési útvonalakat vagy vékonyfalú rácsokat tartalmaz, amelyeket a vágó egyszerűen nem tud elérni. Az alumíniumötvözeteket, a rozsdamentes minőségeket, a szerszámacélokat és a titánt rutinszerűen feldolgozzák. A fegyelem, amely a komoly beszállítót az alkalmi beszállítótól elválasztja, az utófeldolgozás: korrekt feszültségmentesítés, mielőtt az alkatrész elhagyja az építőlemezt, ellenőrzött támasztékeltávolítás, forró izosztatikus préselés, ahol a porozitás számít, és minden tömítőfelület, csapágyülés és menetes furat befejező megmunkálása. A megmunkálatlan fémnyomatot soha nem szabad precíziós alkatrészként kezelni.
A folyamat megfeleltetése a követelményeknek: Összehasonlító táblázat
Az alábbi táblázat összefoglalja az egyes útvonalak gyakorlati kereteit, mivel általában egy ipari 3D nyomtatási szolgáltatás nyújtja, amely megmunkáló- és fröccsöntősorokat is üzemeltet. A tűréshatárok a jól megtervezett geometrián jellemzően elérhetőként vannak feltüntetve, nem pedig abszolút korlátokként, és azt feltételezik, hogy az alkatrészt a gyárthatóság szempontjából felülvizsgálták a feladat kiadása előtt.
| Feldolgozási útvonal | Tipikus tolerancia | Beépített felület | Anyagi család | Gazdaságos tétel |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3-6 µm | Szabványos és műszaki gyanta | 1–20 |
| Nylon púderágy | ±0,2 mm | Ra 10-15 µm | PA12, PA11, töltött nylon | 1-500 |
| Fém lézerpor ágy | ±0,2 mm | Ra 8-20 µm | Alumínium, rozsdamentes, szerszámacél, titán | 1–100 |
| 3 tengelyes CNC megmunkálás | ±0,02 mm | Ra 1,6–3,2 µm | Alumínium, acél, sárgaréz, műszaki műanyag | 1–2000 |
| 5 tengelyes CNC megmunkálás | ±0,01 mm | Ra 0,8–1,6 µm | Alumínium, rozsdamentes, titán, szuperötvözet | 1–2000 |
| Szilikon forma replikáció | ±0,15 mm | Tükrözi a mestert | ABS-t, PP-t, gumit szimuláló PU gyanták | 20-200 |
Olvassa el a táblázatot oszloponként, nem pedig soronként. A tűrés oszlop azt mutatja, hogy a nyomtatás utáni befejező megmunkálás miért nem kötelező a precíziós jellemzők esetében: a listán szereplő legjobb adalékanyag-tűrés még mindig egy nagyságrenddel lazább, mint a rutin 5 tengelyes megmunkálás . A felületi oszlop megmagyarázza, hogy a festett kozmetikai alkatrészek miért kezdődnek szinte mindig gyantamesterekkel vagy megmunkált nyersdarabokkal, nem pedig nejlonnyomatokkal. A kötegoszlop az, amelyet a vásárlók leggyakrabban figyelmen kívül hagynak, és ez határozza meg, hogy a program nyereséges marad-e a mennyiség növekedésével.
Nagyszabású 3D nyomtatási szolgáltatás: A szabványos borítékon túli építkezés
A nagyméretű 3D-nyomtatási szolgáltatások iránti kereslet gyorsabban nőtt, mint a gépgyártás mennyisége, és a túlméretezett geometriára ritkán egyetlen hatalmas gép jelent gyakorlati választ. Ez egy intelligens metszés: a modell felosztása szerkezeti és esztétikai okokból választott síkok mentén, a szegmensek párhuzamos nyomtatása, és a felosztásba tervezett elhelyezett jellemzőkkel ragasztva vagy mechanikusan összekapcsolva. Jól elkészítve a szekcionált rész erősebb és egyenesebb, mint egy azonos méretű, egy darabból készült nyomat, mivel mindegyik szegmens kisebb hőgradienst tapasztal az építés során.
Az alábbi táblázat összehasonlítja az egyes útvonalakon rutinszerűen elérhető leghosszabb dimenziót, mielőtt a szakaszolás szükségessé válik. Ez egy képességtérkép, nem pedig egy rangsor, és megmutatja, hogy egy nagyszabású 3D nyomtatási szolgáltatás és egy megmunkáló részleg miért természetes partner, nem pedig versenytárs.
Ez a táblázat megtérül a gondos olvasásnak, ha túlméretezett alkatrészeket ad meg. A nagyformátumú extrudálás a bemutatott adalékanyag-útvonalak közül a legnagyobb egy darabból álló méretet éri el, ezért dominál az olyan alkalmazásokban, mint az ellenőrző rögzítések, az alakító szerszámok, a makettházak és az öntödei minták, ahol a tizedmilliméteres mérettűrés elfogadható. A portálmarás majdnem olyan messzire ér el, miközben a tűréseket nagyjából hússzor nagyobbra tartja, így a két folyamat gyakran párosodik: kinyomtatják a tömeges alakzatot, majd ugyanazon a platformon megmunkálják a nullapontokat és az illeszkedő felületeket. A fémporágyas rendszerek a mérettengely alsó végén helyezkednek el, ami a fémadalékok alkalmazásának egyetlen legnagyobb korlátja, és az oka annak, hogy a nagy fémszerelvényeket általában szegmensként nyomtatják és összekapcsolják. A nejlon és az ipari gyanta a középső sávot foglalja el, kényelmesen lefedi a legtöbb fogyasztói termék házát és az autó belső alkatrészeit egy darabban. A gyakorlati következtetés az A build borítékot az első CAD-munkamenet tervezési bemeneteként kell kezelni, nem pedig az árajánlatnál felfedezett kényszerként .
Egyedi CNC megmunkálási szolgáltatások: ahol a pontosságot ténylegesen megteremtik
Az additív gyártás geometriát hoz létre; a megmunkálás pontosságot teremt. Bármely kínai CNC megmunkálási OEM beszállítónak képesnek kell lennie arra, hogy kérés nélkül elmagyarázza, hogyan tartja pozícióját a műveletek között, hogyan kompenzálja a szerszámkopást egy tételben, és hogyan ellenőrzi az első cikket, mielőtt kiadja a többit. Ez a három válasz többet árul el a valódi képességekről, mint amennyi a gépmárkák listája valaha is.
Alumínium megmunkálási szolgáltatási szempontok
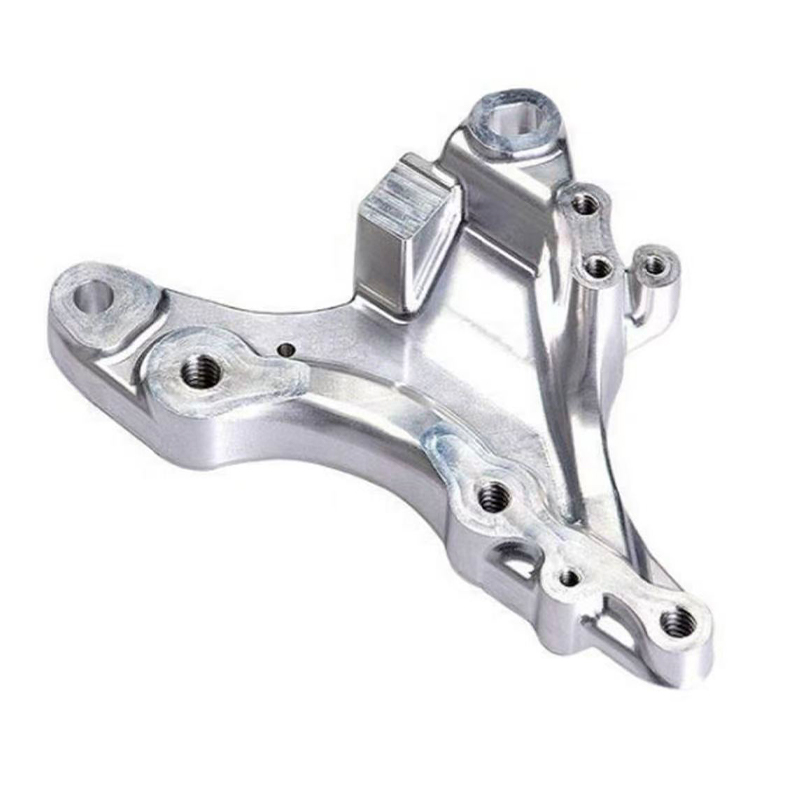
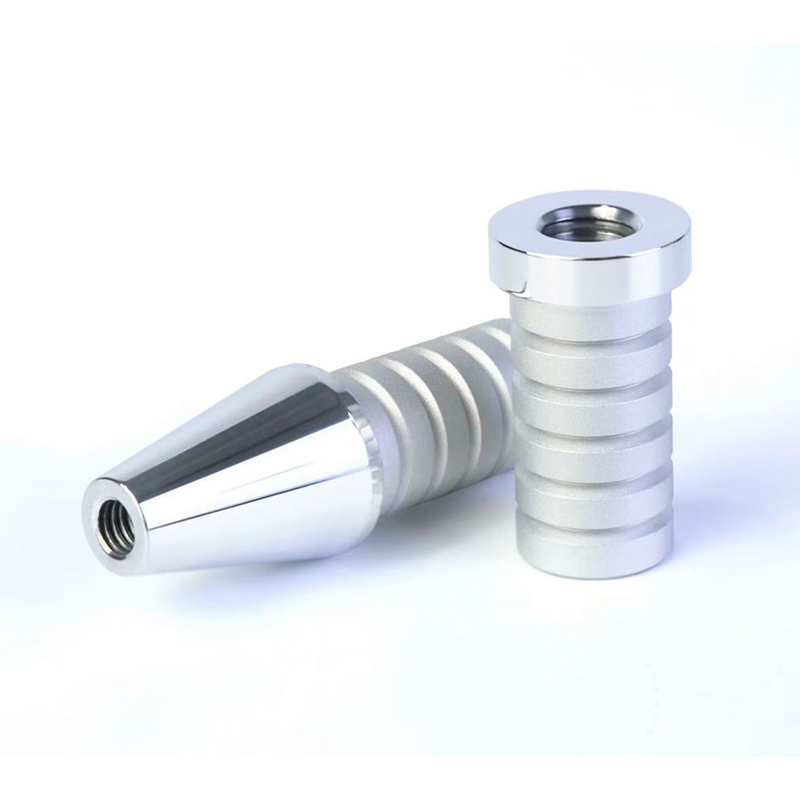
Az alumínium továbbra is a prototípus és a kis volumenű gyártás igáslója, mert gyorsan vág, jól tartja a tűrőképességet és a felületkezelések széles skáláját fogadja el. Egy hatékony alumínium cnc szolgáltatás három olyan részletre figyel, amelyek elválasztják az elfogadható alkatrészeket a kiválóaktól: forgácseltávolítás a mély zsebekben, ahol a forgácsok visszavágása tanúnyomokat hagy; falvastagság a szorítóerőhöz viszonyítva, mert a vékony falak elhajlanak, majd kiugrik a tűréshatárból; és a helyes választás a 6061, 7075 és 5052 között attól függően, hogy a megmunkálhatóság, a szilárdság vagy az alakíthatóság a prioritás. Egy jól megtervezett alumínium alkatrész egy 5 tengelyes gépen egyetlen beállítással átjuthat a nyersanyagból a kész komponenssé, kiküszöbölve a felhalmozási hibát, amelyet három különálló beállítás okozna.
Rozsdamentes acél és keményebb fém cnc szolgáltatások
A rozsdamentes acél cnc megmunkálási szolgáltatások más gondolkodásmódot igényelnek. A munkaedzés azt jelenti, hogy egy szerszám, amely vágás helyett dörzsölődik, megkeményedett réteget hoz létre, amely tönkreteszi a következő lépést. A hőkezelés, a merev rögzítés, az élesebb szerszámgeometria és a megfontolt előtolási stratégiák mind többet számítanak, mint a nyers orsósebesség. A 316-os és a duplex minőségeknél a ciklusidő kétszer-háromszorosa lehet egy egyenértékű alumínium alkatrésznek, ezért hosszabbak a becsületes átfutási idők egy rozsdamentes beszállítótól, és ezért megkérdőjelezhető egy olyan árajánlat, amely figyelmen kívül hagyja a különbséget.
Miért változtatják meg az 5 tengelyes CNC megmunkálási szolgáltatások a tervezési beszélgetést?
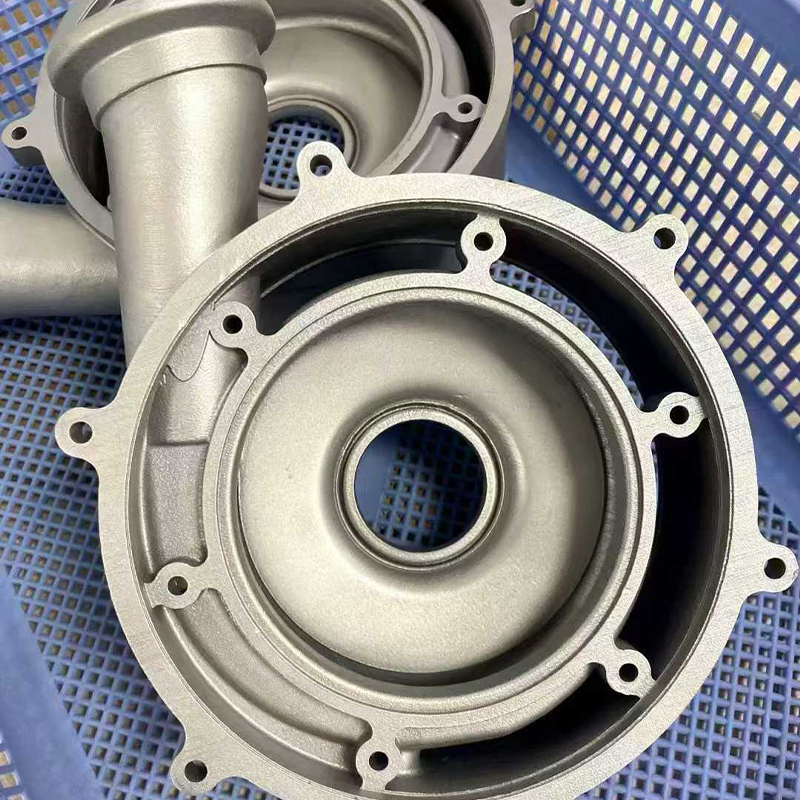
Az egyidejű öttengelyes munka lehetővé teszi, hogy a maró folyamatosan változó szögekből közelítse meg a munkadarabot. A mérnöki előnyök konkrétak: a rövidebb, merevebb szerszámok rázkódás nélkül érik el a mélységeket; alámetszések és összetett szögek megmunkálása egyedi rögzítések nélkül történik; és ami a legfontosabb, az egymással koncentrikus elemeket egy összeállításban vágják le, így kapcsolatukat a gép határozza meg, nem pedig a kezelő általi újrafogás. Összetett házak, járókerekek, elosztók és orvosi műszerek esetében ez a különbség az összeszerelhető és a majdnem összeszerelő alkatrész között.
A három fő útvonal összehasonlítása a lényeges kritériumok alapján
A mérnökök ritkán választanak egyetlen tengelyen futó folyamatot. Az alábbi radardiagram egy teljes körű szolgáltatást nyújtó platform által kínált három fő útvonalat hat olyan kritérium alapján értékeli, amelyek következetesen megjelennek a beszerzési döntéseknél, egytől ötig terjedő skálán. Döntési segédletként szolgál egy projekt első beszélgetéséhez, amikor a folyamat még nincs rögzítve.
A formák világosabb történetet mesélnek el, mint az egyéni pontszámok. A 3D nyomtatás magas, keskeny profilt alkot, amely csúcspontja a geometriai szabadság és az egydarabos sebesség, miközben csökken a tűrés és a befejezés, ami pontosan a korai iterációhoz és a nem vágható formákhoz használt folyamat jele. A CNC megmunkálás egy széles, kiegyensúlyozott profilt alkot, legerősebb pontjaival a tűrésben, az anyagtartományban és a kidolgozásban, megerősítve a koncepciót minősített komponenssé alakító útvonalként betöltött szerepét. A szilikon öntőforma replikációja a kettő között helyezkedik el, kis pontossággal árulva azt a képességet, hogy több tucat azonos kozmetikai alkatrészt készítsen egyetlen mestertől. Lényeges, hogy a három sokszög átfedi egymást, nem pedig egymásba ágyazódik, ami azt jelenti, hogy egyetlen folyamat sem dominál, és a legtöbb valós programra a helyes válasz egy sorozat, nem pedig egy választás. A gyakorlati következtetés az, hogy egy szállító, amely e három forma közül csak egyet kínál, a termék életének csak egy szakaszát szolgálhatja ki. , míg egy integrált platform szállítóváltás nélkül szállíthatja ugyanazt az alkatrészt a koncepciómodelltől a próbatételig.
Szilikon öntőforma replikáció: híd a prototípus és a gyártás között
Az egyszeri nyomtatás és a keményacél szerszámok között egy rés húzódik, amely sok programot meglep. Egy csapatnak ötven vagy száz alkatrészre van szüksége a tereppróbához, a tanúsítvány benyújtásához vagy a kereskedelem elindításához, de a mennyiség nem indokolja a gyártási formát, és az idővonal nem tudja elnyelni a szerszámok átfutási idejét. A szilikon öntőforma replikáció, más néven vákuumöntés vagy uretánöntés, pontosan kitölti ezt a rést.
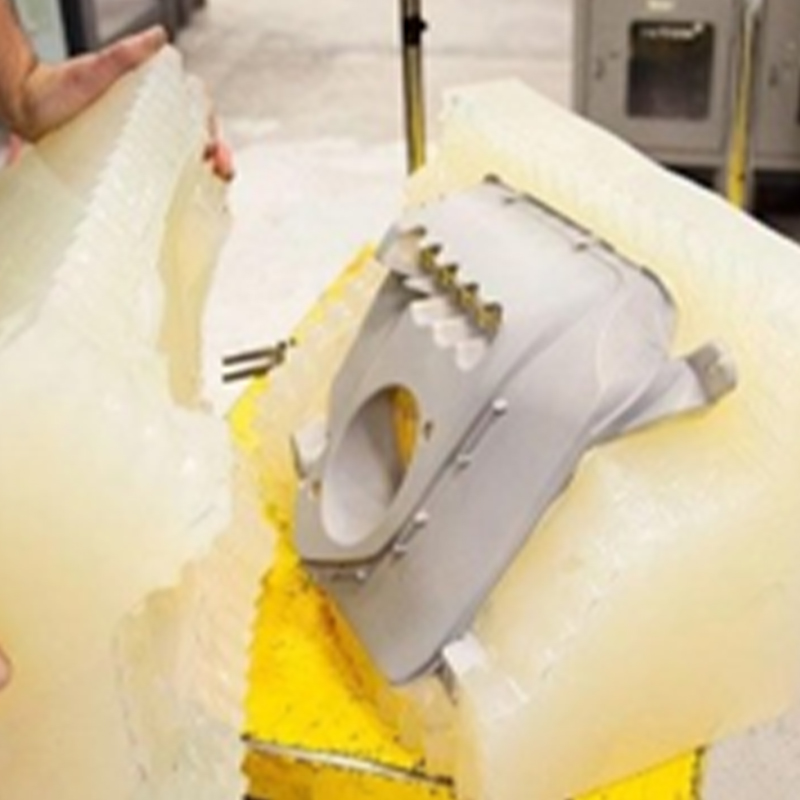
A munkafolyamat egyszerű. A mestermintát jellemzően nagy felbontású gyantanyomtatással vagy megmunkálással készítik, és pontosan a végső alkatrészhez szükséges felületre készülnek, mert a szilikon hűen lemásol minden részletet, beleértve a hibákat is. A mester egy keretben van felfüggesztve, és folyékony szilikonba van burkolva, amelyet kikeményítenek, majd egy gondosan megtervezett elválási vonal mentén felvágják. Az ABS, polipropilén, gumi, üveggel töltött nylon vagy átlátszó akril szimulálására kiválasztott poliuretán gyantákat ezután vákuum alatt öntik az üregbe. Egyetlen penész általában hozamot hoz 20 és 25 közötti minőségi másolat, mielőtt a méretsodródáshoz új szerszámra lenne szükség , tehát négy-öt párhuzamosan futó öntőforma köré száz darabos rendelést terveznek.
Az alábbi diagram az elkészült alkatrészenkénti átlagos gyártási órákat ábrázolja, ahogy a tételméret nő, ez a legtisztább módja annak, hogy megtudja, hogy az egyes útvonalak hol keresik a helyüket.
Ezekből a görbékből öt megfigyelés következik. Egy tételnél a szilikon öntés messze a legkevésbé hatékony út, mivel a teljes formakészítési erőfeszítést egyetlen darabra terhelik, ezért senki sem önt egyszeri darabot. Tíz darabbal a szilikongörbe drámaian összeomlott, és már közel áll a másik kettőhöz, megmutatva, milyen gyorsan működik a penészamortizáció a vevő javára. Ötven darabon túl mindhárom görbe ellaposodik, ami azt jelenti, hogy a növekményes térfogat már nem sokat változtat az alkatrészenkénti erőkifejtésen, és helyette az anyagtulajdonságokra és a toleranciára telik a döntés. A 3D nyomtatási görbe a leglaposabb az egész tartományban, ami csendes előnye: bármilyen mennyiségben kiszámítható, szerszámozási lépés nélkül. A CNC görbe enyhén csökken kétszáz darabon túl, mert a programozás és a rögzítés egyszeri erőfeszítések, amelyeket egy növekvő futás során elosztanak. Az egyedi cnc-megmunkálási szolgáltatások gyakran a leghatékonyabb útvonalakká válnak pontosan azon a mennyiségeken, ahol a prototípus-készítési módszerek leállítják a méretezhetőséget .
Felületkezelés: az észlelt minőséget meghatározó lépés
A méretre tökéletes, inkonzisztens felületű alkatrészt mindenki hibásnak fogja ítélni, aki nem tart féknyerget. A felületkezelés tehát nem kozmetikai dekoráció; ez az a szakasz, ahol a mérnöki munka láthatóvá válik, és ugyanolyan szigorúan kell megadni, mint a tűrésfeliratot.
Az alábbiakban ismertetjük az egyablakos platformon belül elérhető főbb kezeléseket, és azok tényleges célját.
- Csiszolás és polírozás, amely eltávolítja a rétegvonalakat a nyomtatott részekről, és bármilyen felületet előkészít a festésre vagy bevonásra.
- Perem- és homokfúvás, amely egységes matt textúrát eredményez, amely elrejti a kisebb szerszámnyomokat, és mechanikus kulcsot ad a bevonatoknak.
- Spray festés fényes, szatén, matt, puha tapintású és texturált rendszerekben, a szóbeli leírás helyett a mellékelt színreferenciához igazítva.
- Eloxálás alumíniumhoz, amely szabályozott oxidréteget ad a korrózióállóság és a szín érdekében jelentős méretváltozás nélkül.
- Porbevonat acél és alumínium alkatrészekhez, amelyekhez vastag, ütésálló filmre van szükség.
- Galvanizálás és vákuumos fémezés fényvisszaverő és dekoratív felületekhez fém és műanyag felületeken egyaránt.
- Szitanyomás, tamponnyomás és lézeres jelölés logókhoz, feliratokhoz és nyomon követési kódokhoz.
Két szakterület választja el a jó befejezést a közepestől. Az első a maszkolás: a meneteket, a csapágyfuratokat, a tömítőfelületeket és az elektromos érintkezési felületeket védeni kell, hogy a fóliaépítés ne emésztse fel azt a tűréshatárt, amelyen a gépész dolgozott. Egy tipikus festékrendszer felületenként 30-60 mikront ad hozzá, ami elég ahhoz, hogy a kényelmes csúszó illeszkedést interferencia illesztéssé változtassa. ha nem maszkolt furatra alkalmazzák. A második a színszabályozás szabványos világítás mellett, mert a műhelyi fénycsövekben jóváhagyott szín nem egyezik a bemutatótermi világítással, és ebben a szakaszban az utómunkálatok mindenkinek fájdalmasak.
Valójában milyen munka érkezik egy egyablakos platformra
A beszállító által kezelt projektek tipikus keverékének megértése segít a vevőnek eldönteni, hogy saját követelménye rutinszerű vagy kivételes-e az adott üzletben. Az alábbi megoszlás az ipari ügyfelek körében bejövő munka reprezentatív mintáját tükrözi.
Ez az elosztás számos tanulsággal szolgál a vásárlók számára. A funkcionális prototípusgyártás továbbra is a legnagyobb egyedi kategória, ami megerősíti, hogy a modern platformot elhagyó legtöbb alkatrészt inkább tesztelésre szánják, nem pedig csak nézegetni, és ezért jelentős mechanikai adatokkal rendelkező anyagokból kell megépíteni. A kis volumenű végfelhasználású alkatrészek alkotják a második legnagyobb blokkot, és ezek növekedése a legvilágosabb bizonyítéka annak, hogy az adalék- és hídgyártási folyamatok kikerültek a modellüzletből a valódi gyártásba. A tervezési érvényesítési modellek még mindig nagyjából egyötödét teszik ki, ami azt tükrözi, hogy a munkacsoportok mekkora értéket tulajdonítanak továbbra is egy fizikai objektum kézben tartásának a felülvizsgálat során. A szerszám- és formamesterek kisebb, de műszakilag igényes részarányt jelentenek, mivel a mestermintákat a replikáció megkezdése előtt az utolsó alkatrész színvonalára kell elkészíteni. Az utángyártott és a pótalkatrészek a leggyorsabban növekvő szegmenst képviselik számos ágazatban, mivel a digitális készletezés szükségtelenné teszi a lassan mozgó alkatrészek raktározását, és az érvényesített folyamatfájlokat megőrző szállító évekkel az eredeti futtatás után reprodukálhatja a megszűnt alkatrészt .
Hogyan értékelje ki a kínai 3D nyomtatási szolgáltatások gyárát, mielőtt elkötelezi magát
A 3D nyomtatási szolgáltatók és a megmunkálási beszállítók közötti választás strukturált gyakorlat, nem pedig ösztönös. Az alábbi sorrend azt tükrözi, hogy a kérdések valójában milyen sorrendben számítanak, és érdemes ezt az első sorrend előtt feldolgozni, nem pedig az első probléma után.
- Erősítse meg a folyamat szélességét. Kérdezze meg, hogy a gyantát, a nejlont, a fémet, a megmunkálást, az öntést és a kikészítést házon belül vagy alvállalkozásban végzik-e, és folyamatonként kérje a választ.
- Kérjen gyártási tervezési felülvizsgálatot a tényleges fájlról. A visszacsatolás minősége, nem pedig a sebessége árulkodik a mérnöki mélységről.
- Ellenőrzési gyakorlat kialakítása. Kérdezze meg, mit mérnek, milyen berendezéssel, milyen gyakorisággal, és milyen jelentés kíséri a szállítmányt.
- Tisztázza az anyag nyomon követhetőségét. A tanúsítványoknak meg kell nevezniük az alkatrészekhez használt konkrét tételt, nem pedig általában a minőséget.
- Tesztelje a kommunikációt egy olyan műszaki kérdéssel, amelyre nincs egyszerű válasz, és figyelje meg, hogy mérnöki vagy értékesítési választ kap-e.
- Ellenőrizze a szellemi tulajdon kezelését, beleértve a titoktartási feltételeket, a fájltárolási gyakorlatot és azt, hogy az Ön geometriáját valaha is használják-e demonstrációs mintaként.
- A program átvitele előtt futtasson egy fizetős kísérletet egy eredeti alkatrészen, és értékelje a pilotot a dokumentáció és maguk az alkatrészek alapján.
Két figyelmeztető jelzés érdemel különös figyelmet. Valószínűleg nem nyitotta meg a fájlt az a beszállító, aki minden követelményt elfogad anélkül, hogy a tűrés szándékával, a nullapont kiválasztásával vagy a funkcionális felületekkel kapcsolatban egyetlen kérdés is felmerülne. Az a beszállító pedig, aki azonos átfutási időt ad meg a gyanta, a nylon, a fém és a megmunkált rozsdamentes alkatrészekre, inkább sablon alapján, mintsem kapacitás alapján ad árajánlatot. A sikeres hosszú távú kapcsolat legmegbízhatóbb előrejelzője az első rész elkészítése előtt feltett kérdések minősége.
A tervezéstől a termékig munkafolyamat egyetlen platformon
Az integrált intelligens gyártási platform értéke akkor látható a legkönnyebben, ha a teljes útvonalat egyetlen folyamatos láncként rajzolják meg, nem pedig beszerzési rendelések sorozataként. Az alábbi diagram azt a hét szakaszt ábrázolja, amelyen a tipikus rész az első beszélgetéstől a becsomagolt szállítmányig áthalad.
Ennek a láncnak minden szakasza azért létezik, hogy megvédje az utána következőt. A tervezési bevitel és a gyárthatóság felülvizsgálata felderíti a geometriai problémákat, miközben még mindig olcsón javítható CAD-ben, és ez az, ahol a legtöbb elkerülhető késés elkerülhető. A digitális folyamattervezés még azelőtt rögzíti a beállításokat, a rögzítéseket és a szerszámpályákat, mielőtt bármilyen anyag felhasználásra kerülne, így a műhely nem rögtönöz, hanem tervet hajt végre. Az anyag- és útvonalválasztás az a döntési pont, ahol a korábbi összehasonlító diagramokat ténylegesen alkalmazzák egy adott részre. A gyártási blokkot szándékosan egyetlen egységként rajzolják meg, mivel a nyomtatást és a megmunkálást gyakran ugyanarra az alkatrészre alkalmazzák, nem pedig alternatívákként. Az alsó sorban a befejező lánc látható, ahol a szilikon replikáció egy validált alkatrészt köteggé szaporít, a felületkezelés adja meg a végleges azonosságát, és az ellenőrzés lezárja a hurkot a fizikai eredmény és az eredeti szándék összehasonlításával, így semmit nem szállítanak annak bizonyítéka nélkül, hogy megegyezik azzal a modellel, amelyből származott .
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.-ről
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. az ipari innováció és gyártás úttörője. Szakértő tervező csapatunk az ügyfelek ötleteit praktikus, esztétikus terméktervekké alakítja. 3D nyomtatást kínálunk gyanta, nejlon, fém és egyéb anyagokból, és fejlett megmunkálási lehetőségekkel rendelkezünk. A szilikon öntőforma sokszorosítása lehetővé teszi az alacsony költségű, nagy pontosságú kis szériás gyártást. A felületkezelések, például a festés javítják a termék megjelenését. Egyablakos szolgáltatásunkkal ügyfeleink egyetlen platformon fejezhetik be a tervezéstől a termékig terjedő folyamatot, így időt és költséget takaríthatnak meg. Célunk, hogy megbízható, hosszú távú partnerek legyünk az iparfejlesztésben.
A gyakorlatban ez a struktúra azt jelenti, hogy az ügyfél vázlattal, funkcionális szükséglettel vagy örökölt komponenssel érkezhet, amelyhez már nincs rajz, és ellenőrzött, kész alkatrészekkel távozhat anélkül, hogy második beszállítót irányítana. A tervezőcsapat a szándékot legyártható geometriára fordítja, az adalékanyag- és megmunkálási részleg előállítja, a sokszorosítósor megsokszorozza, ha tételre van szükség, a kikészítő részleg pedig olyan állapotban szállítja, ahogy azt a végpiac elvárja. Minden szakasznak ugyanaz a cikkszáma, ugyanaz a tűrésrekord és ugyanaz az érintkezési pont.
Ipari alkalmazások és az egyes útvonalak helye
Autóipar és mobilitás
A fejlesztési programok nyomtatott belső díszítőelemekre támaszkodnak az illeszkedési vizsgálatokhoz, nejlon csatornákra és konzolokra a burkolat alatti csomagolási próbákhoz, valamint megmunkált alumínium házakra az erőátviteli és akkumulátorvizsgáló berendezésekhez. A motorsport és a speciális járműgyártók ugyanazt a kombinációt használják a valóban kis mennyiségű végfelhasználású alkatrészekhez, ahol a kemény szerszámozás soha nem lenne indokolt.
Orvosi eszközök és laboratóriumi berendezések
A műszerházak, a sebészeti vezetők, a kézidarab testek és a folyadékelosztók a bonyolult nyomtatott geometria és a megmunkált tömítőfelületek kombinációjának előnyeit élvezik. A rozsdamentes acél cnc megmunkálási szolgáltatásokat gyakran itt írják elő olyan alkatrészekre, amelyeket többször kell sterilizálni, és a nyomon követhető anyagdokumentáció nem alku tárgya.
Szórakoztató elektronikai cikkek és készülékek
A műgyanta mestereiből készült és a szabványos színre festett megjelenési modellek áttekintései a meghajtótervezésről, míg az öntött uretán tételek kísérleti összeállításokat és tanúsítási mintákat szolgáltatnak. A megmunkált alumínium középkeretek és hőelosztók ugyanazokban a programokban jelennek meg, ezért sokkal hasznosabb egy olyan kereskedelmi 3D nyomtatási szolgáltatás, amely gépet is készít, mint egy nem.
Ipari automatizálás és robotika
A karvégi szerszámok, egyedi megfogók, szenzorrögzítők és védőburkolatok klasszikus jelöltek a CNC megmunkálási prototípus szolgáltatáshoz, amelyet additív képességgel támogatnak. A követelmények a gyártósor üzembe helyezésével változnak, így a fixture átdolgozásának és az új verzió napokon belüli kézhezvételének képessége többet ér, mint egyetlen folyamat minimális javulása.
Fájlok és műszaki adatok előkészítése, amelyek jó alkatrészeket kapnak vissza
A beszállítók csak azzal tudnak dolgozni, amit kapnak, és a minőségi viták meglepő része nem gyártási hibából, hanem hiányos információból ered. Paraméteres fájl, például STEP küldése bármilyen hálóexport mellett lehetővé teszi a beszállító számára, hogy pontosan újraépítse a szerszámpályákat, mivel a háló elveti az ívelt felület matematikai definícióját, és arra kényszeríti a megmunkálót, hogy közelítse azt.
A tűréshatárokat szelektíven kell alkalmazni. Minden méret kritikusként való megjelölése semmit sem mond a beszállítónak, és arra kényszeríti őket, hogy a leglazább elemet ugyanolyan gondossággal kezeljék, mint a legszorosabbakat. Azon három-öt jellemző azonosításával, amelyek valóban vezérlik a funkciót, az egész folyamatterv ezek védelmére szervezhető. A nullpont kiválasztása is megérdemli: a nullapont-sémának tükröznie kell az alkatrész elhelyezkedését az összeszerelésben, hogy a vizsgálati jelentés választ adjon arra a kérdésre, amely a tervezést valóban érdekli.
Végül adja meg a tervezett felhasználást. Az a beszállító, aki ismeri a konzolt, amely megemelt hőmérsékleten rezgést fog látni, másképp fogja irányítani az anyagválasztást, mint az, aki azt feltételezi, hogy ez egy kijelzős modell. A szövegkörnyezet egyetlen mondata gyakran megakadályozza a teljes iterációs ciklust, és semmibe sem kerül belefoglalni az első üzenetbe.
Gyakran Ismételt Kérdések
1. kérdés: Hogyan dönthetek a 3D nyomtatási szolgáltatások és a CNC megmunkálás között egy új alkatrész esetében?
Kezdje a toleranciával és a geometriával. Ha az alkatrész olyan belső csatornákat, rácsokat vagy szerves formákat tartalmaz, amelyeket a vágószerszám nem tud elérni, az additív gyártás a természetes út. Ha az alkatrésznek ±0,05 mm-re vagy annál szorosabbra kell tartania, speciális tanúsított ötvözetre van szüksége, vagy finoman megmunkált felületre van szüksége, a megmunkálás a megoldás. Sok valós alkatrésznek mindkettőre szüksége van, az ömlesztett formát nyomtatva, a kritikus felületeket pedig utólag megmunkálva, és a mindkét képességgel rendelkező beszállító meg tudja tervezni ezt a folyamatot egy folyamatdokumentumban, nem pedig két beszerzési megrendelésben.
2. kérdés: Milyen fájlformátumokat és információkat kell küldenem kéréssel?
Küldjön el egy STEP- vagy IGES-fájlt geometriai mesterként, valamint egy 2D-s rajzot, amely a kritikus méreteket, nullapontokat, felületkezelési követelményeket és anyagspecifikációkat mutatja. Tartalmazza a mennyiséget, a tervezett alkalmazást és az esetleges szabályozási összefüggéseket. Ha a szín vagy a textúra számít, szóbeli leírás helyett fizikai hivatkozást vagy felismert színkódot adjon meg. Ha egy hálóformátumot, például STL-t használnak egy tisztán additív munkához, erősítse meg az exportálási felbontást, mivel a durva háló az ívelt felületeken látható fazettát mutat.
3. kérdés: Használhatók-e a nyomtatott alkatrészek valódi gyártási komponensként, vagy csak prototípusként?
Valódi gyártási összetevők lehetnek, ha az anyagot és a folyamatot tudatosan választják meg. A nylon porágyas alkatrészek, különösen a töltött minőségek, számos iparágban végfelhasználói konzolként, házakként, csatornákként és szerelvényként szolgálnak. Fémnyomott alkatrészeket olyan gyártásban használnak, ahol a geometria más módon nem állítható elő, feltéve, hogy megfelelően feszültségmentesítették és funkcionális felületeken megmunkálták őket. A gyakorlati korlátok a felületi minőség, a másodlagos megmunkálás nélkül elérhető tolerancia és a hosszú távú viselkedés ultraibolya sugárzás vagy tartós hő hatására, mindezt az adott anyag adatlapján kell megerősíteni.
4. kérdés: Hány alkatrészt tud előállítani egy szilikon öntőforma, mielőtt a minőség romlik?
Egy tipikus forma körülbelül 20-25 elfogadható másolatot ad, bár a pontos szám az alkatrész geometriájától, az alámetszésektől és a felhasznált öntőgyantától függ. Az agresszív alávágások és az éles belső sarkok gyorsabban kopják a szilikont. Nagyobb igényekhez több azonos öntőformát állítanak elő ugyanabból a mesterből, és párhuzamosan futnak, ami megőrzi a konzisztenciát a tételben, és lerövidíti a teljes ütemezést. Mivel minden forma egy mestertől származik, a formák közötti méretegyeztetés általában nagyon szoros.
5. kérdés: Milyen tűrések érhetők el reálisan megmunkált alumínium és rozsdamentes acél alkatrészeken?
A rutin 3 tengelyes munka ±0,02 mm-t tart a jól támogatott funkciókon, az egyidejű 5 tengelyes munka pedig ±0,01 mm-t az egybeállításos megmunkáláshoz tervezett alkatrészeken. Ezen értékek elérése a falvastagságtól, az alkatrész hosszától, a befogási stratégiától és a vágás közbeni hőstabilitástól függ. A hosszú vékony elemek és a mély zsebek mindig lazábbak lesznek, mint a kompakt, tömörek. A legtermékenyebb megközelítés az, ha csak akkor határozzuk meg a szűk tűréshatárokat, ha a funkció ezt megköveteli, és ezeket a sajátosságokat megbeszéljük a szállítóval, mielőtt a folyamatterv rögzítésre kerül.
6. kérdés: Hogyan kezelik a védett tervek bizalmas kezelését?
Titoktartási megállapodást kell kötni a fájlok átvitele előtt, és ennek ki kell terjednie a fájltárolásra, a belső hozzáférésre, az alvállalkozói nyilvánosságra hozatalra, valamint a projekt lezárását követően a mesterek, a rögzítők és a maradék anyagok selejtezésére. Konkrétan kérdezze meg, hogy az Ön geometriája megjelenhet-e valaha marketingmintákon vagy képességkijelzőkön, és rögzítse írásban a választ. Egy beszállító, aki hozzászokott a fejlesztési programokkal való munkához, erre már rendelkezik egy meghatározott folyamattal, és habozás nélkül le tudja írni.
kapcsolódó termékek
-
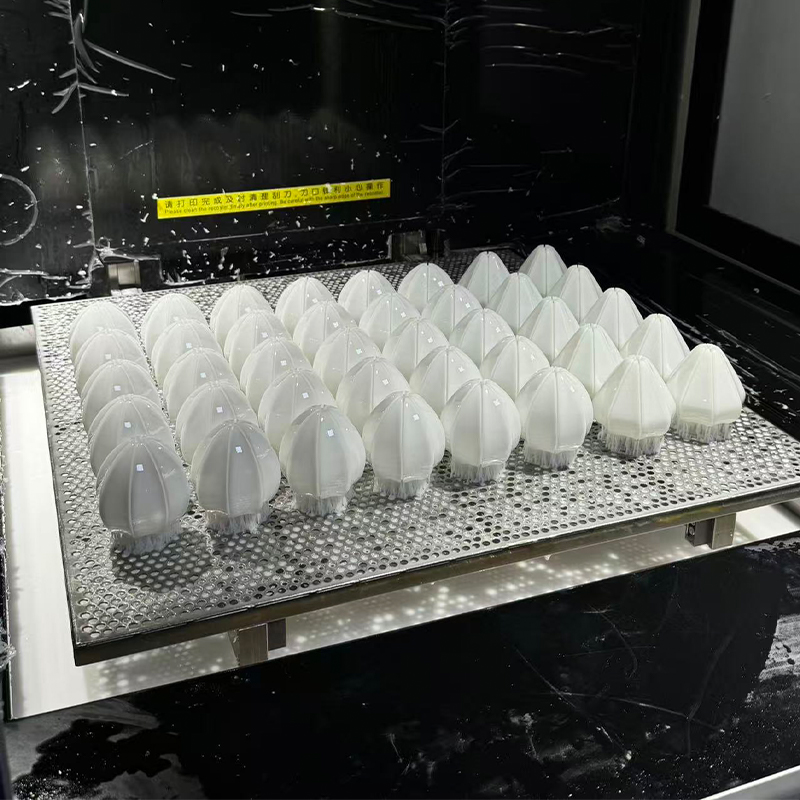 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
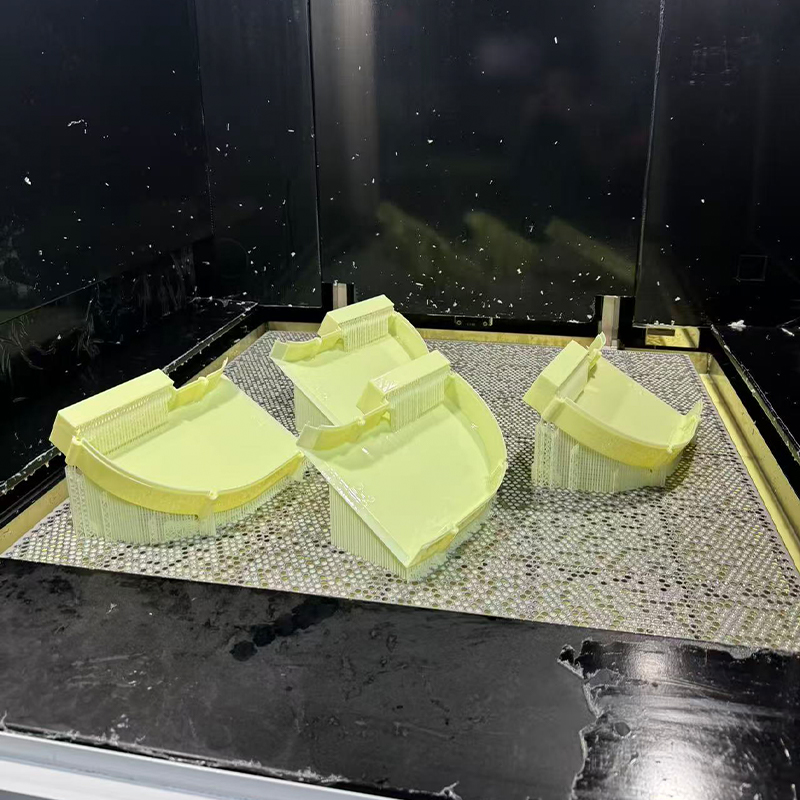 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
 Rugalmas gyanta 3D nyomtatási szolgáltatás
-
 Alumíniumötvözet AlSi10Mg 3D nyomtatási szolgáltatás
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
-
 PPS+CF szénszál erősítésű 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
