- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

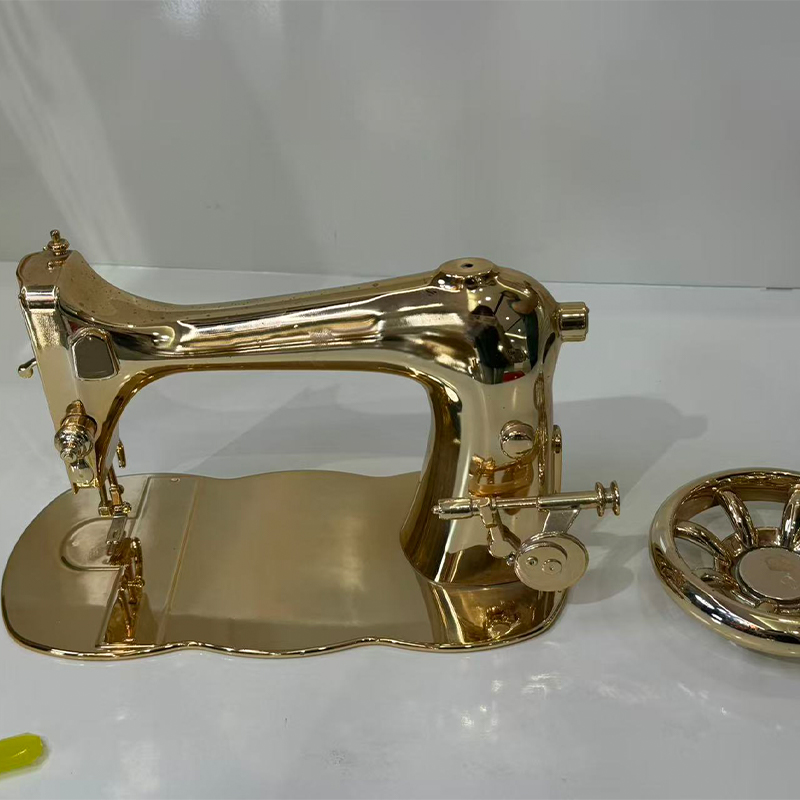
- Felületkezelési szolgáltatások

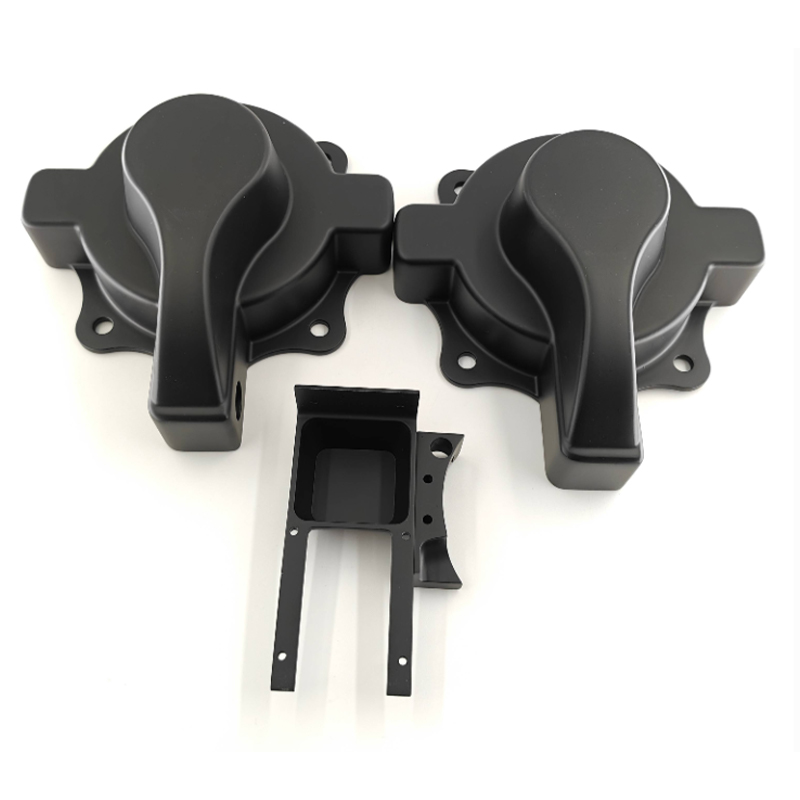
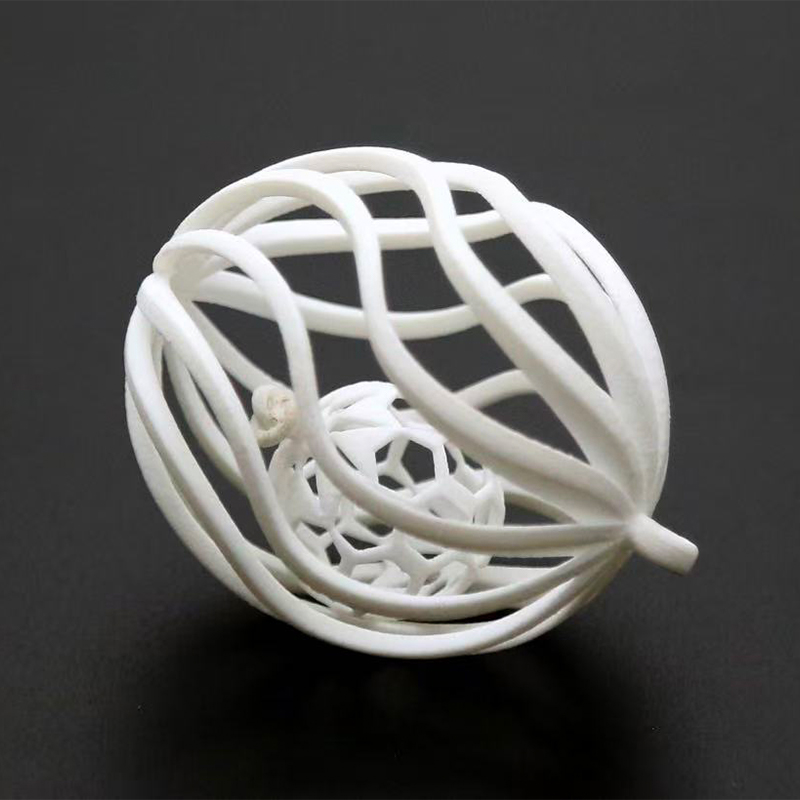
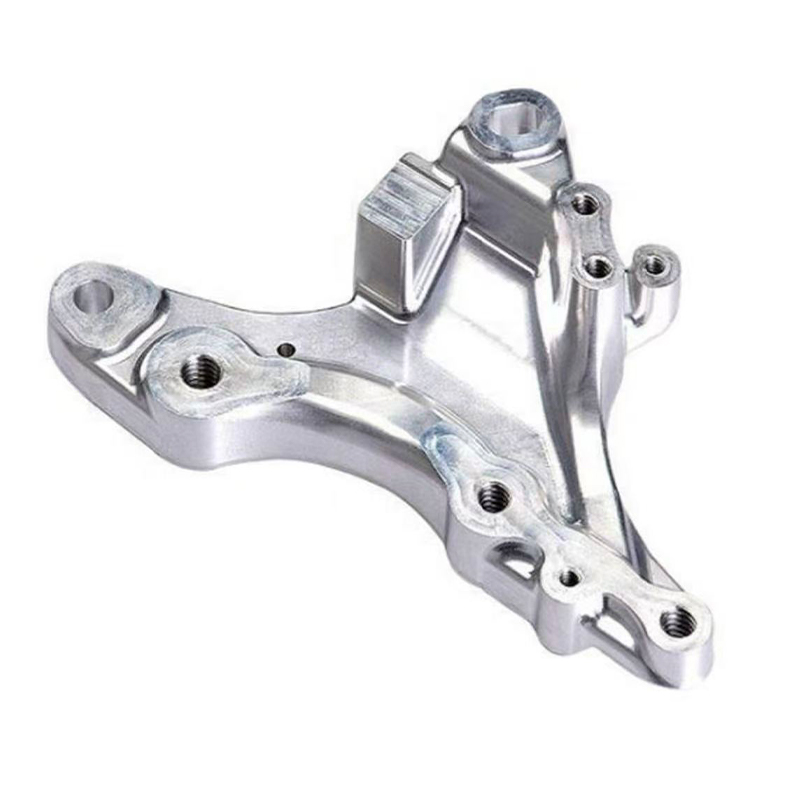
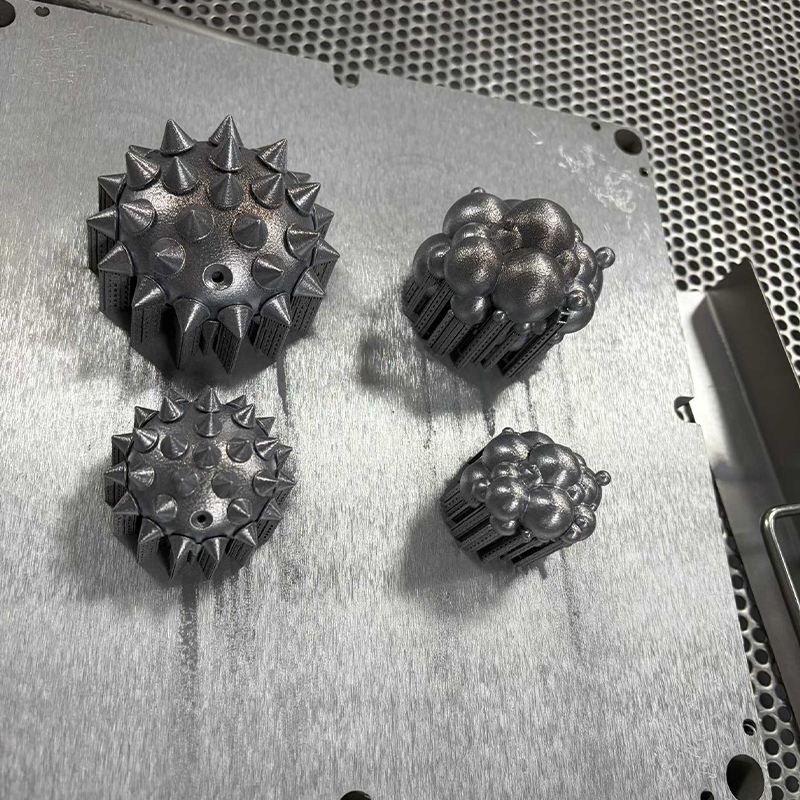
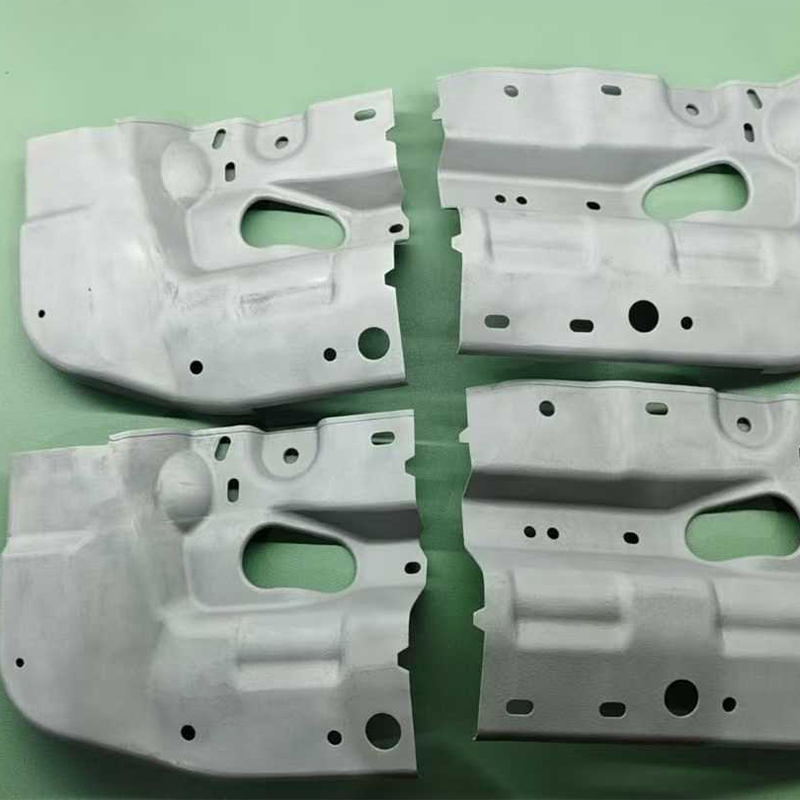
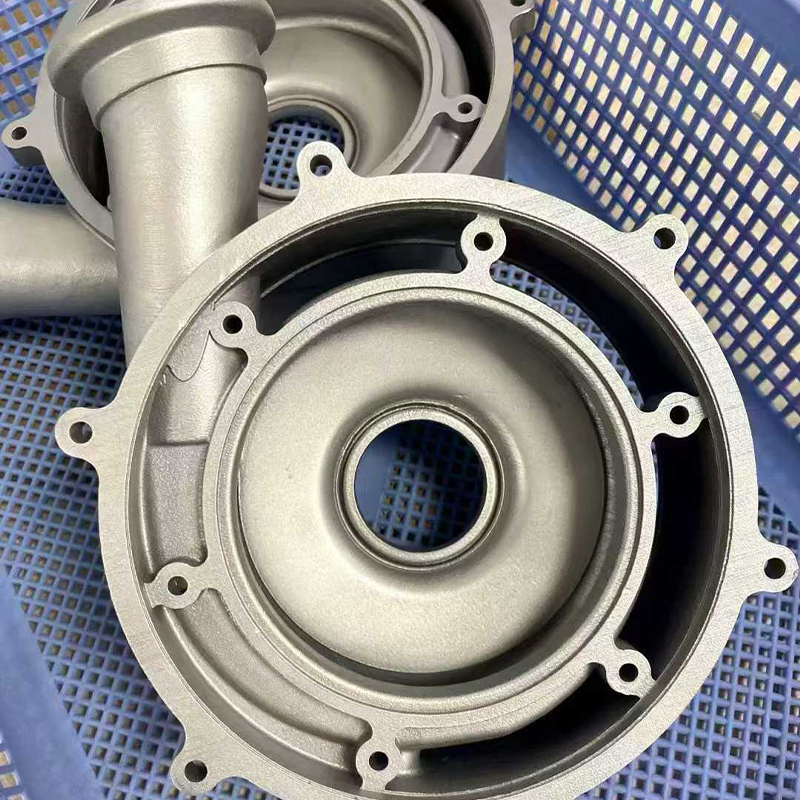
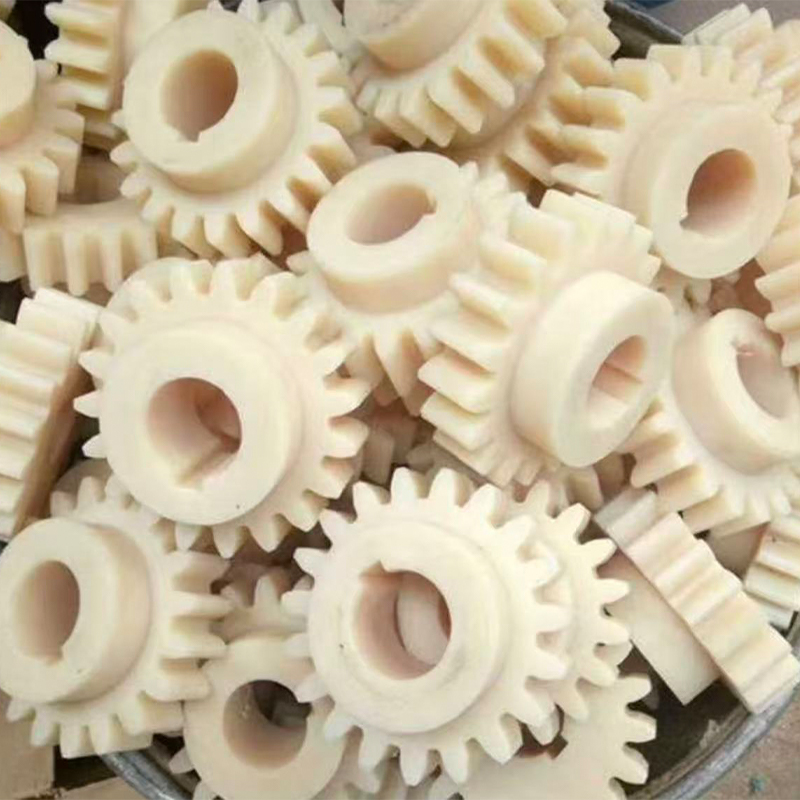
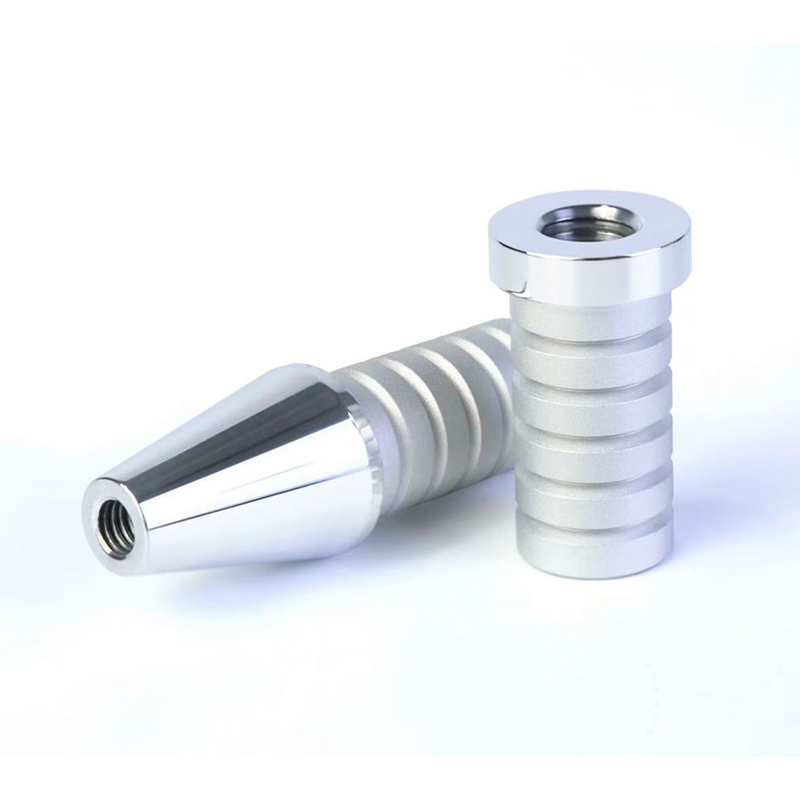
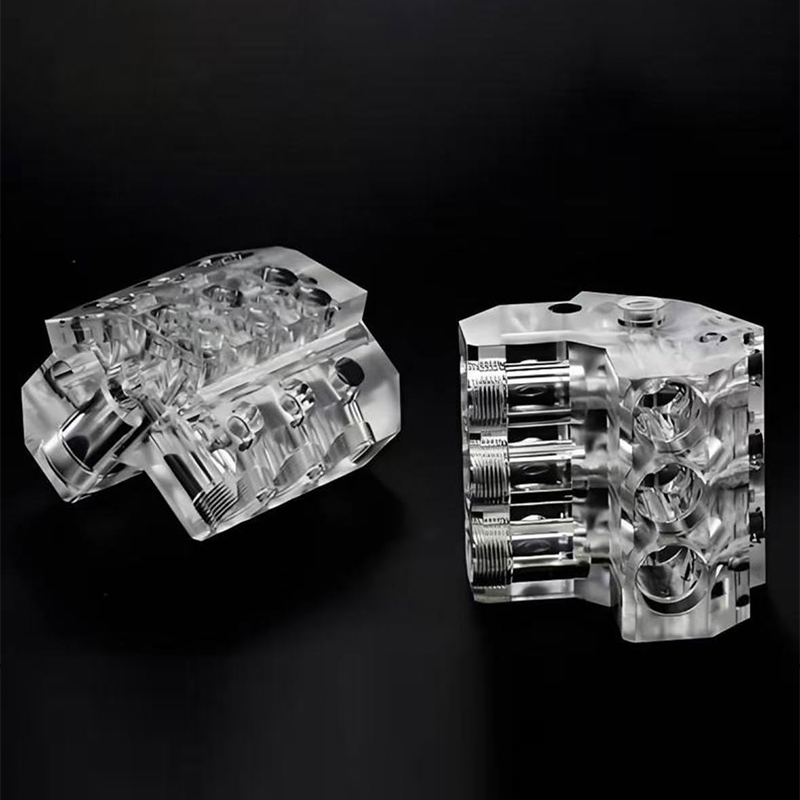
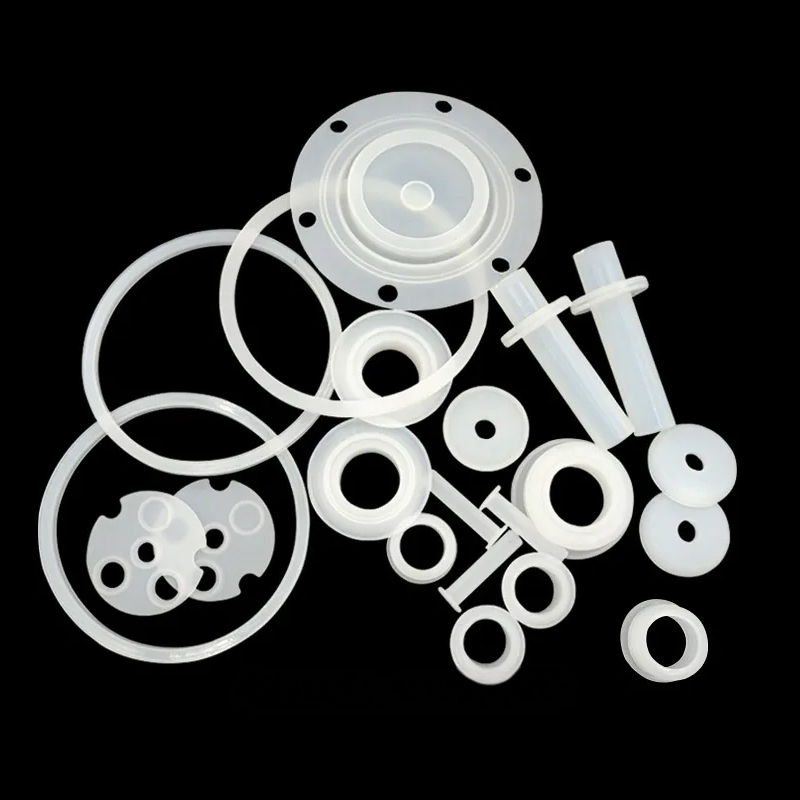
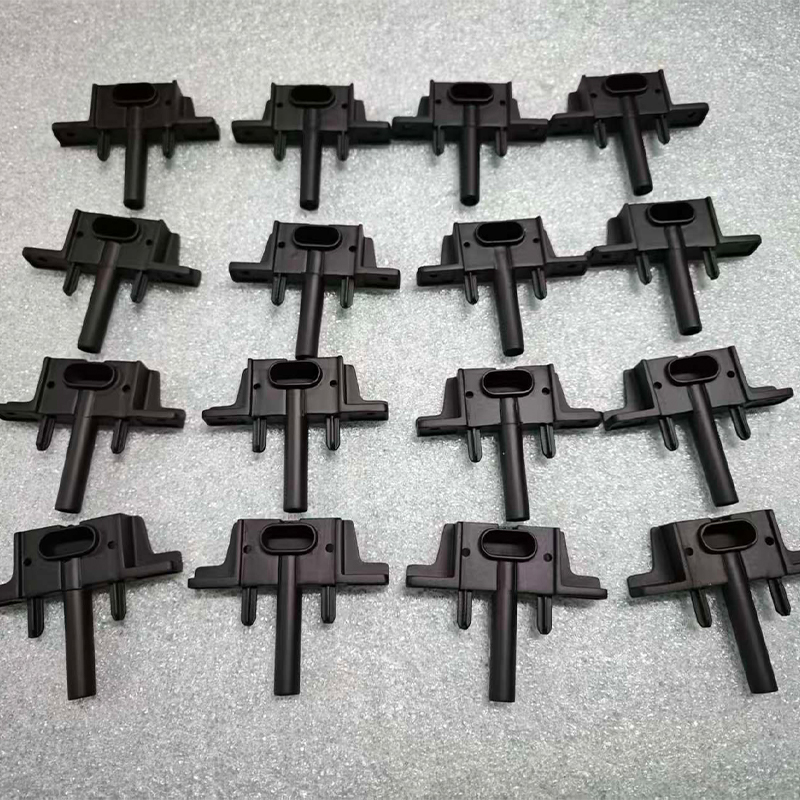
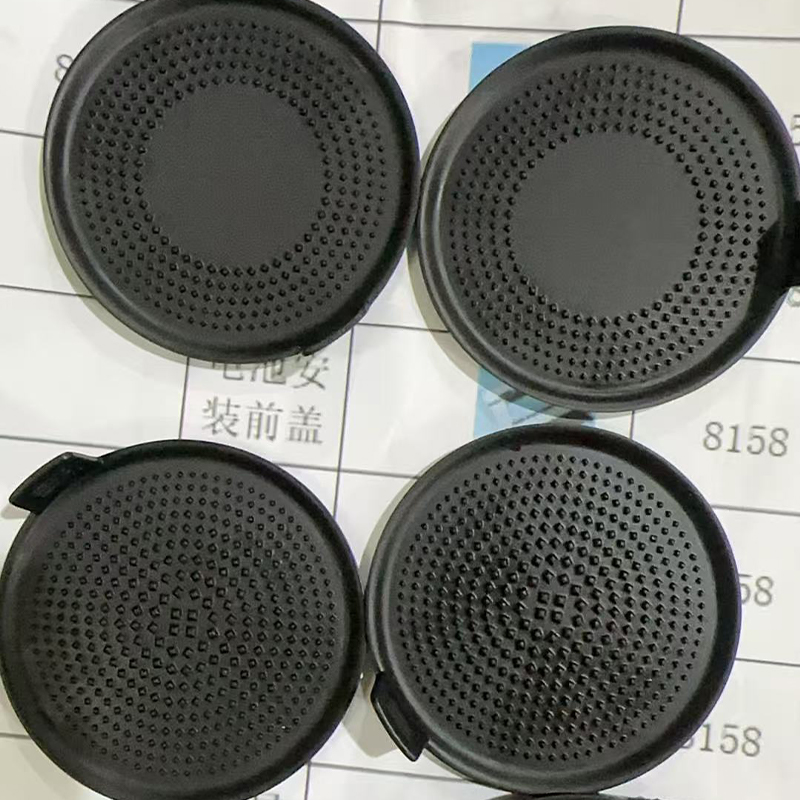
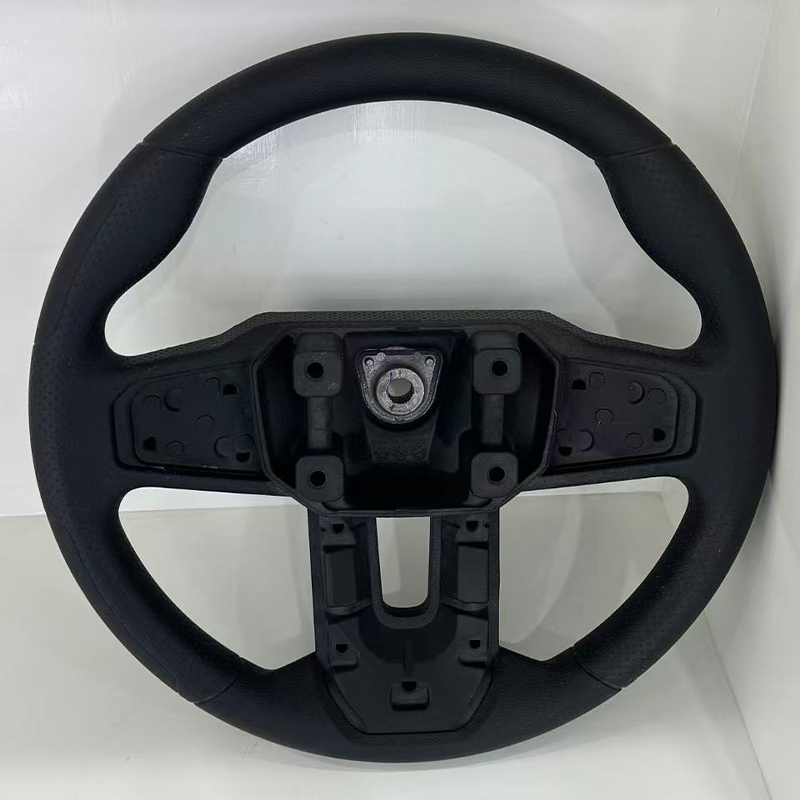
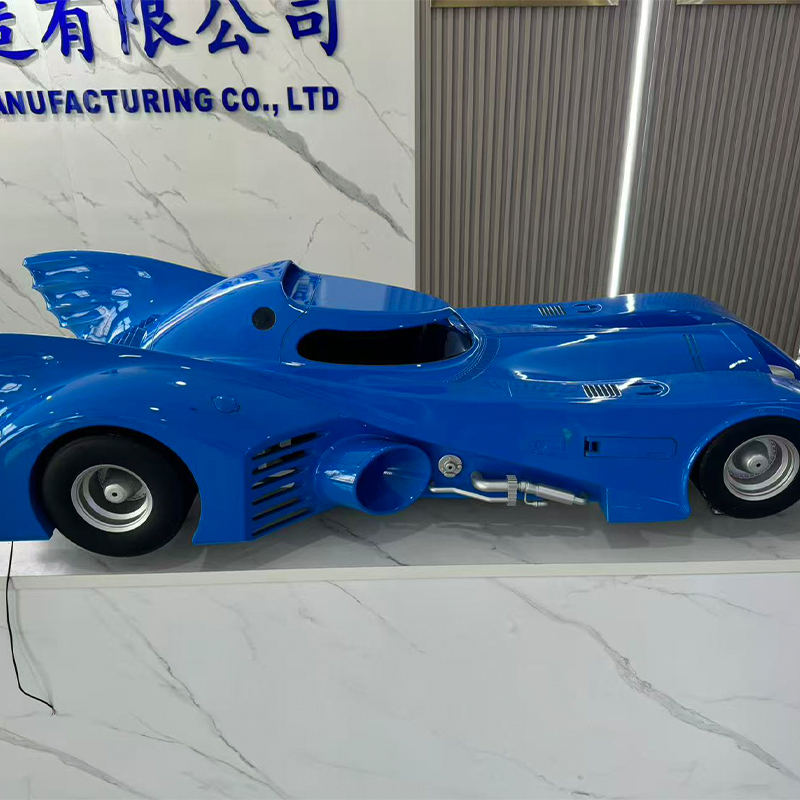
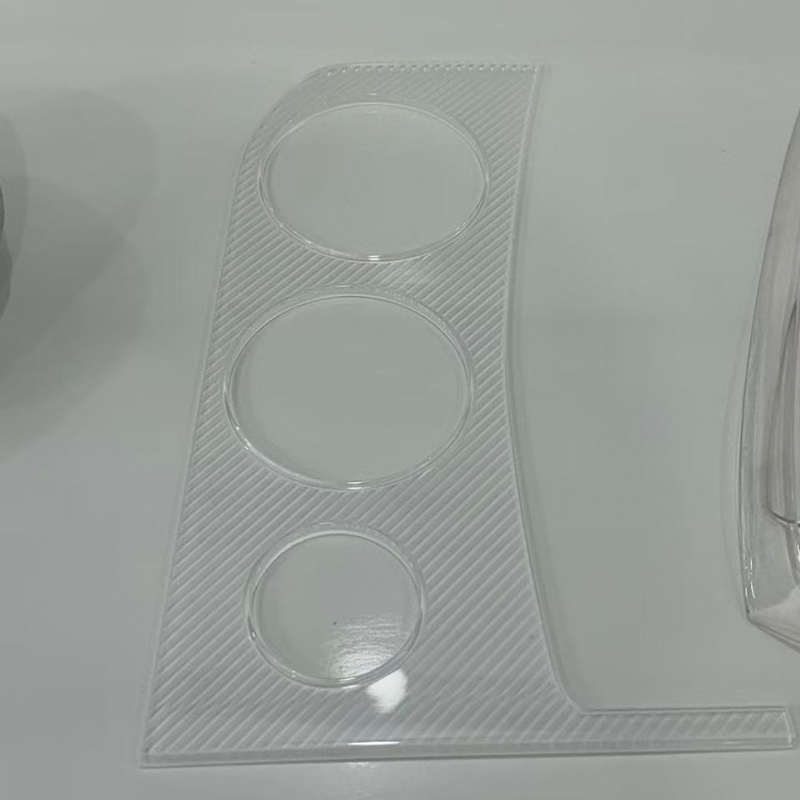
Kínai SLA, DLP, SLS és SLM 3D nyomtatási és vákuumöntő gyár
A közvetlen válasz: a nyomtatási technológia és az alkatrészkövetelmény összehangolása
Ha összehasonlítja az SLA-t, a DLP-t, az SLS-t és az SLM-et, mielőtt megrendelést adna egy kínai SLA Resin 3D Printing Service Factory-val vagy egy SLS Nylon 3D Printing Factory-val Kínában, akkor a döntés három ilyen sorrendben feltett kérdésre redukálódik: milyen felületkezelésre van szüksége az alkatrésznek, hogy elhagyja a gépet, milyen mechanikai terhelést fog ténylegesen viselni, és hány darab szükséges ebben a hónapban az évhez képest. SLA és a DLP gyanta eljárások a felületi simaság és a mérethűség terén, az SLS nylon a tartószerkezetek nélküli funkcionális tartósság terén, az SLM fém pedig azokon az alkatrészeken, amelyeknek túl kell élniük a valós mechanikai és hőterhelést . A vákuumöntés mindhárom mellett áthidalja a húsz-kétszáz darabos tételeket, miután a mestermintát jóváhagyták, és a felületkezelés az a lépés, amely ezen kimenetek bármelyikét olyan alkatrészré alakítja, amely úgy néz ki és úgy működik, mint egy késztermék.
Hasznos parancsikon az első specifikációhoz: válassza az SLA-t vagy a DLP-t, ha az alkatrészt szemmel értékelik vagy szűk hézaggal szerelik fel, válassza az SLS-nylont, ha az alkatrészt ismételten kezelik, rögzítik vagy összeszerelik, válassza az SLM fémet, ha az alkatrész hőt, nyomást vagy szerkezeti terhelést tapasztal, amelyet a műanyag nem tud túlélni, és válassza a vákuumöntést abban a pillanatban, amikor egy egyedileg hitelesített mesterré válik. Egy kínai egyedi SLA gyanta 3D nyomtatási gyártó, amely DLP-t, SLS-t, SLM-t, vákuumöntést és felületkezelést is működtet egy fedél alatt, szükségtelenné teszi, hogy a döntés egyes szakaszaihoz külön szállítók zsonglőrködjenek.
A cikk további része az egyes technológiákat részletesen átdolgozza, összehasonlítja azokat a beszerzési döntéseket ténylegesen meghatározó kritériumok alapján, és elmagyarázza, hogy a vákuumöntés és a felületkezelés hogyan teszi teljessé az utat az egyetlen nyomtatott prototípustól a gyártási minőségű alkatrészsorozatig.
SLA Resin 3D nyomtatás: A sima, pontos prototípusok szabványa
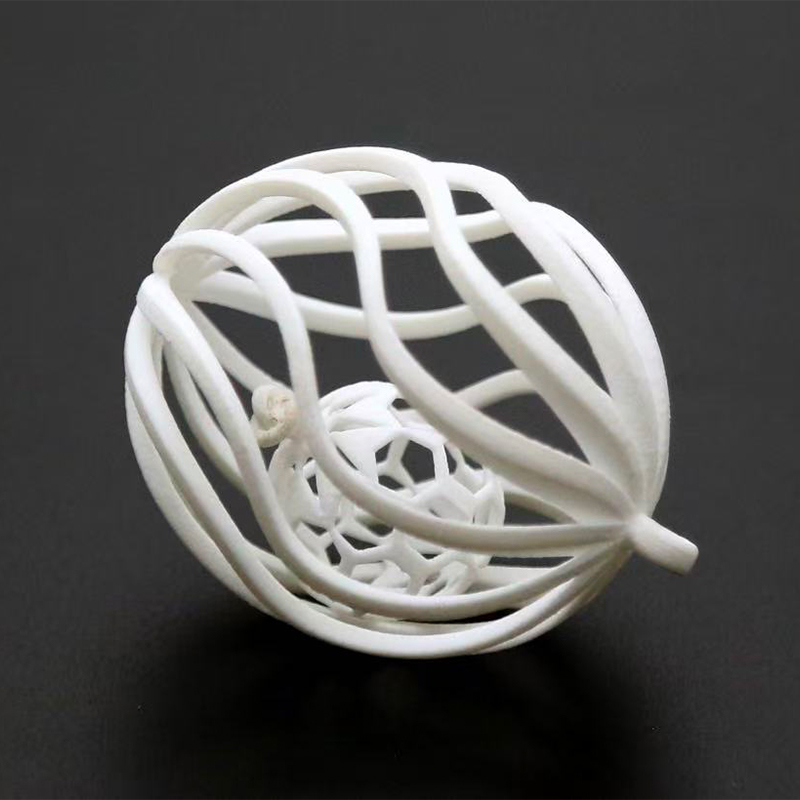
A sztereolitográfia a folyékony gyantát rétegről rétegre kikeményíti egy lézer segítségével, amelyet az építési területen végigvezetnek, és így a 3D nyomtatási folyamatok során elérhető legsimább épített felületek némelyikét állítják elő. Az sla 3d nyomtatási szolgáltatás jellemzően a megjelenésmodellek, átlátszó házak, bepattintható burkolatok és vákuumöntésre szánt mesterminták első állomása, mert a gépből kilépő felület már megközelíti azt a felületet, amelyet más folyamatok csak másodlagos csiszolás után érnek el.
Ahol az SLA gyantanyomtatás kiérdemli a helyét
A kínai SLA Resin 3D nyomtatási szolgáltató általában szabványos, szívós, átlátszó és hőálló gyantacsaládokat kínál, amelyek mindegyike más-más felhasználási célt szolgál. A szabványos gyanták előnyben részesítik a finom részleteket, és ezek az alapértelmezettek a tervezési felülvizsgálatok során. A szívós és tartós gyanták szűkítik a rést műszaki hőre lágyuló műanyagokkal és ruhapattanással, valamint könnyű funkcionális teszteléssel. Az átlátszó gyanták lehetővé teszik a belső jellemzők vizsgálatát az alkatrész vágása nélkül, ami értékes a folyadék- és világítástechnikai tervezéseknél. A hőálló minőségek megtartják formájukat meleg körülmények között, és a szokásos választás, ha a műgyanta alkatrésznek rövid távú formamesterként kell működnie, mivel a mesternek túl kell vészelnie az ismételt szilikonöntési ciklusokat lágyulás nélkül.
A 0,025 mm és 0,1 mm közötti rétegmagasságok rutinszerűek, és egy jól kidolgozott SLA alkatrész csiszolható és alapozható olyan felületre, amely nem különbözik a fröccsöntött mintától miután átjutott a felületkezelésen. Pontosan ez az oka annak, hogy a sla gyantanyomtatást oly gyakran párosítják a vákuumöntéssel: nem a nyomtatott rész a végtermék, hanem a mester határozza meg minden utána következő példányt.
DLP Resin 3D nyomtatás: Sebesség és megismételhetőség a prototípusok futtatásához
A Digital Light Processing a gyanta teljes keresztmetszetét egyetlen vetített fény villanásával megkeményíti, ahelyett, hogy pontról pontra követné nyomon, ami a kínai DLP Resin 3D nyomtatási szolgáltatás gyártója számára jelentős sebességelőnyt biztosít a kis alapterületű és jelentős magasságú alkatrészek esetében. Mivel minden réteg egy expozícióban köt ki, függetlenül attól, hogy mennyi részletet tartalmaz, a DLP különösen hatékony kis, geometriailag összetett, szerény mennyiségben előállított alkatrészek esetén, ezért szorosan kapcsolódik egy 3D nyomtatási prototípus szolgáltatáshoz, amelynek gyorsan meg kell fordítania a tervezési iterációkat.
A DLP osztozik az SLA gyanta kémiájában, és ezáltal felületi minőségének nagy részében, de a két technológia különböző építési formákra van optimalizálva: az SLA kecsesebben skáláz egy nagy, lapos építési területen, míg a DLP hatékonyabban skálázódik függőleges irányban a kisebb alkatrészek esetében. Egy alkalmas 3D-s prototípus-készítő szolgáltató a két gép közül a geometriájának megfelelő feladatot rendeli hozzá ahelyett, hogy minden kérésnél egy technológiát alkalmazna.
Tipikus DLP alkalmazások
- Kis csatlakozóházak és kapcsok, amelyek finom menetet vagy bepattanó illeszkedést igényelnek.
- Mikronszintű felületi textúrát igénylő fogászati, hallókészülékek és ékszerrel szomszédos alkatrészek.
- Iteratív tervezési ciklusok, ahol egy munkanapon belül több változatot kell kinyomtatni és összehasonlítani.
- Mesterminták kisméretű öntött alkatrészekhez, amelyeket vákuumöntéssel kötegenként reprodukálnak.
A kínai DLP Resin 3D Printing Prototype beszállító, amely alkatrészeket is megmunkál és befejez, közvetlenül a vákuumöntésbe viheti át a DLP-mestert, átadás nélkül, ahol a 3D nyomtató prototípus-szolgáltatása megszűnik önálló lépésként, és egy folyamatos gyártási folyamat részévé válik.
Az SLA és a DLP összehasonlítása a fontos mérőszámokon
A vevők gyakran felteszik a kérdést, hogy az SLA vagy a DLP a jobb választás, anélkül, hogy észrevennék, hogy mindkettő ugyanabba a gyantakötő családba tartozik, és főként a fény alkalmazási módjában különbözik. Az alábbi oszlopdiagram mindkét technológiát öt gyakorlati kritérium alapján értékeli, egytől tízig terjedő skálán, egy jól működő termelési környezetben jellemző teljesítmény alapján.
Öt pont emelkedik ki ebből az összehasonlításból. A nagy síkfelületű sebesség az SLA-t részesíti előnyben, mivel lézere egy menetben képes nyomon követni egy teljes széles platformot anélkül, hogy a DLP felbontással szembesülne, amikor a rögzített kivetítőjének nagy mezőn kell átlépnie. A kis részek függőleges sebessége az ellenkező okból kedvez a DLP-nek: a kis alapterület azt jelenti, hogy minden réteg szinte azonnal felvillan, függetlenül attól, hogy az alkatrész milyen magasra nő. A finom felületi részletek lényegében kötöttek, mivel mindkettőt ugyanaz a gyantakémia és hasonló folt- vagy pixelméret korlátozza tipikus beállításoknál. A nagy gyártási mennyiség egyértelműen előnyben részesíti az SLA-t, amelynek lézeralapú megközelítése sokkal gazdaságosabban alkalmazható nagyobb platformokra, mint egy projektor alapú rendszer. A kötegelt ismételhetőség némileg előnyben részesíti a DLP-t, mivel az azonos részek egymásba ágyazva rögzített vetítési mezőben kisebb pozícióváltozással térnek ki, mint egy nagy területet söprő lézer. Egyik technológia sem kategorikusan jobb; a megfelelő választás teljes mértékben az alkatrész méretétől és a tétel alakjától függ , ezért egy komoly 3D-nyomtatási szolgáltatás prototípus-készítő boltja mindkét géptípust elérhetővé teszi ahelyett, hogy minden munkát egy platformon keresztül kényszerítene.
SLS Nylon 3D nyomtatás: funkcionális alkatrészek tartószerkezetek nélkül
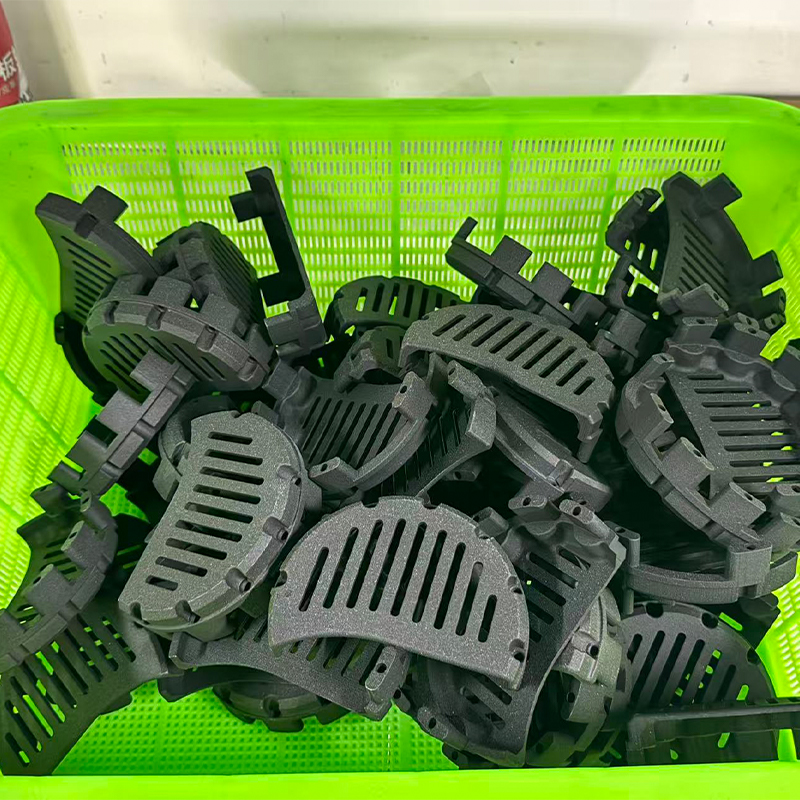
A szelektív lézeres szinterezés a porított nylont lézerrel olvasztja egy fűtött porágyban, és az egyes részek körül el nem olvasztott por a saját támaszaként működik az építés során. Ez az egyetlen tény mindent megváltoztat azzal kapcsolatban, hogy a nejlon 3D nyomtatási szolgáltatás mit tud produkálni: a belső csatornák, egymásba illeszkedő szerelvények, vékony bordák és élő zsanérok egymásba ágyazhatók és kinyomtathatók anélkül, hogy egyetlen tartószerkezetet kellene eltávolítani.
Az anyagi viselkedés, ami számít a valós alkatrészeknél
A PA12 továbbra is az sls nejlonnyomtatás legmegfelelőbb minősége, amely jó egyensúlyt kínál a merevség, az ütésállóság és a vegyszerállóság között általános funkcionális használatra. A PA11 nagyobb nyúlást biztosít a szakadás előtt, ami megfelel a bepattanó illeszkedésnek és a használat közben többször hajlékony alkatrészeknek. Az üveggel töltött és szénnel töltött nylon minőségek jelentősen megnövelik a merevséget és a méretstabilitást, ami fontos a rögzítőelemek, szerelvények és konzolok esetében, amelyeknek a szorítóerő hatására pontos alappontot kell tartaniuk. mert A 3D nylon alkatrészek a legtöbb síkban kellően izotróp mechanikai tulajdonságokkal kerülnek ki a gépből , inkább valódi funkcionális prototípusként kezelhetők, nem pedig kijelzőmodellként, feltéve, hogy az összeállítás során figyelembe vették az alkatrész tájolását a ténylegesen látott terhelésekhez.
A beépített felület jellegzetes enyhén szemcsés matt textúrájú a környező portól. A festett vagy kozmetikai bevonat felé vezető alkatrészeknél ezt a textúrát a felületkezelés során gyöngyszórással, gőzsimítással vagy kézi csiszolással eltávolítják a bevonat felhordása előtt.
SLM fém 3D Nyomtatás: olyan geometria, amelyet a megmunkálás nem ér el
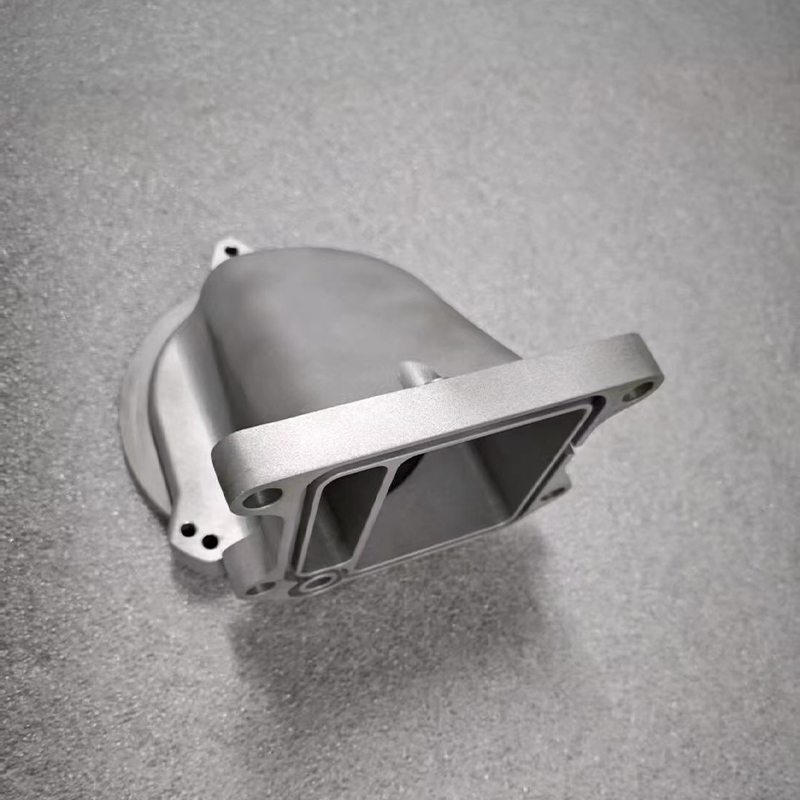
A Selective Laser Melting rétegről rétegre teljesen megolvasztja a fémport, így sűrű, funkcionális fémrészeket állít elő közvetlenül egy digitális fájlból. Az ipari fém 3D nyomtatási műveletek olyan geometriát szereznek, amelyet a vágószerszám fizikailag nem ér el: a formaüreg kontúrját követő konform hűtőcsatornák, a merevség megőrzése mellett csökkentő belső rácsszerkezetek, valamint a topológia optimalizált terhelési útvonalak, amelyek csak oda irányítják az anyagot, ahol a feszültségelemzés szerint helye van.
Anyagok és utófeldolgozási fegyelem
Egy kínai SLM Metal 3D Printing Service Factory jellemzően alumíniumötvözeteket dolgoz fel könnyű szerkezeti alkatrészekhez, rozsdamentes acélminőségeket a korrózióálló alkatrészekhez, szerszámacélokat a megfelelő hűtést igénylő formabetétekhez és titánt a nagy szilárdságú, kis tömegű alkalmazásokhoz. A megfelelően elkészített egyedi fém 3D-nyomtatást a pusztán dekorációs képességtől az építést követő sorrend különbözteti meg: feszültségmentesítés, miközben az alkatrész még mindig az építőlemezhez van rögzítve, gondos huzal-EDM vagy szalagfűrész eltávolítás a lemezről, támaszték eltávolítása, valamint minden tömítőfelület, csapágyfurat és menetes elem megmunkálása. Az olyan SLM alkatrészt, amelynek funkcionális felülete nem lett megmunkálva, soha nem szabad precíziós alkatrészként beépíteni , függetlenül attól, hogy a nyers nyomat mennyire pontos.
Nagyobb alkatrészek esetén a nagyméretű fém 3D-nyomtatást általában az alkatrészek gondos orientálásával, és ahol szükséges, szegmentálással és összekapcsolással közelítik meg, mivel a fémporágyas építőkamrák eleve kisebbek, mint a polimer rendszerek. A CNC részlegeket is üzemeltető fém 3D-nyomtató cégek a szegmentált fémszerelvényt a végső tűréshatárig megmunkálhatják ugyanabban a létesítményben, ahol azt nyomtatták, elkerülve a második árufuvarozási szakaszt egy részben kész, drága fém alkatrész esetében.
Négy nyomtatási technológia egymás mellett
Az alábbi táblázat összefoglalja az SLA, a DLP, az SLS és az SLM gyakorlati kereteit, ahogyan azokat általában szállítják, hogy támogassák az első lépéses technológia kiválasztását a részletes folyamattervezés megkezdése előtt.
| Technológia | Tipikus rétegmagasság | Beépített felület | Anyagi család | Legjobb használat |
|---|---|---|---|---|
| SLA | 0,025-0,1 mm | Ra 3-6 µm | Szabványos, szívós, átlátszó, hőálló gyanta | Megjelenési modellek, formamesterek |
| DLP | 0,025-0,1 mm | Ra 3-6 µm | Szabványos és műszaki gyanta | Apró részletek, gyors iteráció |
| SLS | 0,06-0,12 mm | Ra 10-15 µm | PA12, PA11, töltött nylon | Funkcionális alkatrészek, összetett szerelvények |
| SLM | 0,02-0,06 mm | Ra 8-20 µm | Alumínium, rozsdamentes, szerszámacél, titán | Teherhordó és hőálló alkatrészek |
A minta az asztalon konzisztens: a felbontás és a felület minősége az egyik irányban mozog, ahogy az anyag a gyantától a fém felé halad, míg a funkcionális képesség a másik irányba. Az SLA és a DLP a legfinomabb végén ül a kivitelezéshez, de a lágy végen a mechanikai igénybevételhez, az SLS középen helyezkedik el, valódi funkcionális tartóssággal, az SLM pedig a túlsó végén, ahol egyszerűen nem követhető műanyag folyamat. Ebben a táblázatban egyetlen technológia sem teljesít jobban a többinél minden oszlopban , éppen ezért a mind a négyet üzemeltető kínai ipari 3D nyomtatási szolgáltató minden lehetőséget nyitva tart azon ügyfelek számára, akiknek a része a tervezési felülvizsgálati modellből teherhordó gyártási komponenssé fejlődik.
Vákuumos öntés: mester szaporítása gyártásra kész tételbe
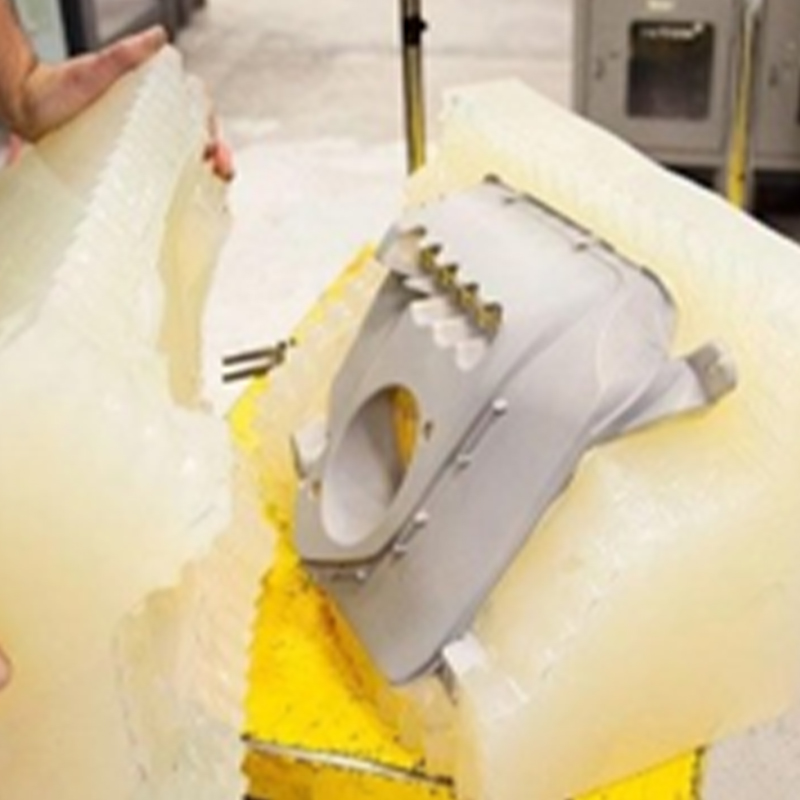
A vákuumöntés, más néven szilikon öntőforma replikáció, egyetlen jóváhagyott prototípus és egy teljes gyártóeszköz közötti teret foglalja el. A kínai vákuumöntési szolgáltató gyár egy mestermintát készít, amelyet leggyakrabban SLA- vagy DLP-nyomtatással vagy precíziós megmunkálással állítanak elő, és folyékony szilikonba burkolják, amely minden felületi részlet körül megkeményedik. A kikeményedett formát a tervezett elválasztó vonal mentén vágják, és az ABS, polipropilén, gumi vagy átlátszó akril szimulálására tervezett poliuretán gyantát vákuum alatt öntik a keletkező üregbe, megszüntetve a beszorult levegőt, amely egyébként üregeket hagyna a kész öntvényben.
Az alábbi vonaldiagram nyomon követi a felhasználható példányok átlagos számát, amikor az egymást követő öntvényeket egyetlen formából húzzák ki, bemutatva, hogy a formákat általában miért vonják ki és cserélik ki, nem pedig a végtelenségig tolják.
Ez a görbe magyarázza az iparágban használt szabványos tervezési szabályt. A mérethűség az első tíz-tizenöt öntvénynél rendkívül közel marad a mesterhez, ezért a formából készült korai másolatok nem különböztethetők meg magától a mestermintától. A hanyatlás észrevehetően felgyorsul a tizenötödik öntés után, amikor a szilikon kezdi elveszíteni rugalmasságát, és az éles belső sarkok enyhén lekerekednek minden egyes bontási ciklussal. A huszonöt öntés körül a hűség jellemzően annyira lecsökkent, hogy a minőségtudatos művelet inkább kivonja a formát, semmint kockáztatva, hogy a tűréshatáron kívüli részek eljutnak az ügyfélhez. Ez az oka annak, hogy egy száz darabos rendelést négy-öt párhuzamos öntőforma köré terveznek, nem pedig egy kimerülésig futni. , mivel az öntőformák párhuzamos futtatása minden öntvényt ennek a görbének a nagy pontosságú tartományában tart. A vevők számára praktikus szempont, hogy a vákuumöntési tétel árajánlatokban meg kell adni, hogy hány formát használnak fel, nem csak a darabszámot, mert ez a részlet határozza meg a tétel egészének méretkonzisztenciáját.
Felületkezelési szolgáltatások: Nyers alkatrész késztermékké alakítása
Minden fent leírt folyamat egy jellegzetes nyers textúrájú alkatrészt hagy maga után, és jellemzően egyiket sem szállítják ilyen nyers állapotban a végfelhasználónak. Egy kínai felületkezelési szolgáltató gyártó a nyomtatott, öntött vagy megmunkált nyersdarabot olyan alkatrészvé alakítja át, amely megfelel annak tervezett megjelenésének és funkcionális felületi követelményeinek, és ezt a szakaszt ugyanolyan pontossággal kell megadni, mint bármely mérettűrést.
Nyomtatott, öntött és megmunkált alkatrészekhez kidolgozási lehetőségek állnak rendelkezésre
- Csiszolás és kézi polírozás a rétegvonalak eltávolítására az SLA, DLP és SLS alkatrészekről bevonat előtt.
- Gyöngy- és homokfúvás az egységes matt textúra érdekében nejlon és fém alkatrészeken.
- Gőzsimítás tömített, alacsony súrlódású felületet igénylő nylon alkatrészekhez.
- Spray festés a mellékelt színreferenciához igazítva fényes, szatén, matt vagy puha tapintású rendszerekben.
- Eloxálás a korrózióállóságot és egyenletes színt igénylő alumínium SLM alkatrészekhez.
- Galvanizálás és vákuum-fémezés műanyag vagy fém alapfelületek fényvisszaverő dekoratív felületeihez.
- Tamponnyomás, szitanyomás és lézeres jelölés logókhoz, feliratokhoz és nyomon követési kódokhoz.
A kínai CNC-alkatrészek felületkidolgozó beszállítója, amely a nyomtató-, öntő- és megmunkálósorokat is üzemelteti, át tudja vinni az alkatrészt ezen a szakaszon anélkül, hogy azt külső szállítóhoz adná át, ami leginkább a kozmetikai összeállítások esetében számít, ahol a színnek és fénynek meg kell egyeznie a különböző eljárásokkal előállított alkatrészek között. A menetek, a csapágyfuratok és a tömítőfelületek bevonatolás előtti maszkolása az egyetlen leggyakoribb minőségi probléma a felületkezelésben , mivel egy tipikus festék- vagy bevonófólia 30-60 mikron vastagságot ad hozzá, ami csökkenti a funkcionális hézagot, ha a jellemzőt védelem nélkül hagyják.
Útvonal kiválasztása kötegméret alapján: döntési keret
A közvetlen nyomtatás és a vákuumöntés közötti választás során gyakran a térfogat a legdöntőbb tényező, sokkal inkább, mint az anyag vagy a geometria önmagában. Az alábbi diagram az alkatrészenkénti átlagos költség-ekvivalens ráfordítást ábrázolja, relatív indexben, nem pedig pénznemben kifejezve, a négy nyomtatási technológia és a vákuumöntés tételméretéhez viszonyítva.
A diagramon szereplő keresztezési minta az egyetlen leghasznosabb információ a kötegmérettel kapcsolatos döntéshez. Egy tételnél a vákuumöntés az erőkifejtési skála tetején áll, mivel a formakészítés teljes lépése egyetlen darabra terhelődik, ami megerősíti, hogy soha nem szabad ezt választani valódi egyedi darabhoz. Körülbelül tíz darabbal a vákuumöntési görbe máris meredeken esett, és a mennyiség növekedésével minden nyomtatási technológiánál gyorsabban hanyatlik, jóval az ötven darabos küszöb előtt keresztezve az SLA és a DLP gyantanyomtatást. Az SLM fém minden feltüntetett tételméretnél következetesen a gyanta és nejlon görbék felett helyezkedik el, tükrözve a további utófeldolgozást, amelyet minden fémnyomat igényel, mennyiségtől függetlenül. Az SLS nylon továbbra is a leglaposabb és legalacsonyabb görbe szinte a teljes tartományban, ami a fő kereskedelmi előnye: kiszámítható alkatrészenkénti erőkifejtés anélkül, hogy bármilyen mennyiségnél szükség lenne szerszámbefektetésre. A közvetlen nyomtatás és a vákuumöntés közötti keresztezési pont általában tizenöt és harminc darab közé esik , amely az a tartomány, ahol a legtöbb vásárlónak aktívan össze kell hasonlítania mindkét útvonalat, ahelyett, hogy alapértelmezés szerint melyiket használta utoljára.
Teljes körű képesség-összehasonlítás mind az öt útvonalon
Az alábbi radardiagram az SLA/DLP gyantát, az SLS nylont, az SLM fémet és a vákuumöntvényt öt kritérium alapján értékeli, amelyek következetesen ismétlődnek a beszerzési beszélgetések során, egytől ötig terjedő skálán, hogy támogassák a cikkben tárgyalt összes útvonal egy pillantással történő összehasonlítását.
Ez a fedvény egyszerre láthatóvá teszi mind az öt feltétel közötti kompromisszumot. Az SLA és a DLP a felületkiképzés és az egydarabos sebesség felé feszített formát alkotnak, megerősítve szerepüket, mint a leggyorsabb útvonal egy reprezentatív prototípushoz, de a leggyengébb mechanikai igénybevétel esetén. Az SLM fém erőteljesen húzza a mechanikai igénybevételt és az anyagtartományt, miközben csökkenti a kötegelt méretezhetőséget és az egydarabos sebességet, tükrözve azt a valóságot, hogy minden fémszerkezet jelentős fix utófeldolgozást igényel, függetlenül az alkatrész egyszerűségétől. Az SLS nylon a csoport legkiegyensúlyozottabb, mérsékelten méretű sokszögét állítja elő, ami összhangban van azzal a szerepével, mint a funkcionális alkatrészek megbízható középútjaként, amelyeket ismételten kell előállítani anélkül, hogy akár a gyanta törékeny, akár a fém megterhelése nélkül. A vákuumöntés határozottan a tételes skálázhatóság és a felületi minőség felé nyúlik, miközben az egydarabos sebességre zsugorodik, pontosan megfelelve a többszörözési folyamatnak, nem pedig az első építési folyamatnak. Egyetlen forma sem fedi le a teljes diagramot , amely a legvilágosabb bizonyítéka annak, hogy egy valóban hasznos beszállítói kapcsolat a négy nyomtatási technológiához, valamint az öntéshez és a kikészítéshez való hozzáféréstől függ, nem pedig csak az egyikben.
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.-ről
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. az ipari innováció és gyártás úttörője. Szakértő tervező csapatunk az ügyfelek ötleteit praktikus, esztétikus terméktervekké alakítja. 3D nyomtatást kínálunk gyanta, nejlon, fém és egyéb anyagokból, és fejlett megmunkálási lehetőségekkel rendelkezünk. A szilikon öntőforma sokszorosítása lehetővé teszi az alacsony költségű, nagy pontosságú kis szériás gyártást. A felületkezelések, például a festés javítják a termék megjelenését. Egyablakos szolgáltatásunkkal ügyfeleink egyetlen platformon fejezhetik be a tervezéstől a termékig terjedő folyamatot, időt és költséget takarítva meg. Célunk, hogy megbízható, hosszú távú partnerek legyünk az iparfejlesztésben.
Ezen a struktúrán belül az SLA és a DLP műgyanta nyomtatás szolgálja a legkorábbi tervezési beszélgetéseket, az SLS nylon funkcionális prototípusokat és kis mennyiségű végfelhasználású alkatrészeket hordoz, az SLM fém olyan geometriát és terhelési eseteket vesz fel, amelyeket semmilyen más folyamat nem érhet el, a vákuumöntés az érvényesített mestert gyártásra kész tételsé szaporítja, és a felületkezelés minden alkatrészt a végpiacon a megfelelő állapotban szállít. Minden szakasz ugyanazt az alkatrészfájlt, ugyanazt a minőségi rekordot és ugyanazt a mérnöki kapcsolattartási pontot használja , ami egy egyablakos platform gyakorlati jelentése, nem pedig marketingleírása.
Munka megadása, hogy a megfelelő technológia kerüljön kiválasztásra
A jól meghatározott kérés megszünteti a technológia kiválasztásával kapcsolatos legtöbb találgatást, és az alábbi sorrend azt az információt tükrözi, amelyre a mérnöknek ténylegesen szüksége van, mielőtt SLA-t, DLP-t, SLS-t, SLM-t vagy vákuumöntést javasolna.
- Világosan adja meg az alkatrész rendeltetését: vizuális ellenőrzés, illeszkedés ellenőrzése, működési teszt vagy végfelhasználói alkatrész.
- Adja meg a most szükséges mennyiséget és a következő hat hónapon belül valószínűleg szükséges mennyiséget.
- Azonosítsa azokat a jellemzőket, amelyeknek vízzárónak, teherbírónak, átlátszónak vagy hőnek kitettnek kell lenniük.
- Jegyezze meg, hogy az alkatrésznek meg kell-e felelnie egy meglévő szín, textúra vagy fényes szabványnak.
- Jelöljön meg minden olyan belső geometriát, például csatornákat vagy rácsokat, amelyekhez a vágószerszám nem fér hozzá.
- Ellenőrizze a működési környezetet, beleértve a hőmérséklet-tartományt és a vegyszereknek vagy napfénynek való kitettséget.
Egy kínai egyedi DLP Resin 3D Printing Factory vagy egy SLM fémbeszállító, amely előre megkapja ezeket az információkat, magabiztosan ajánlhat útvonalat, nem pedig azt, hogy melyik gépet választaná, amelyik történetesen ingyenes. A technológiai döntésnek az alkatrész követelményeit kell követnie, nem pedig fordítva , és egy szállító, aki felteszi ezeket a kérdéseket az idézés előtt, pontosan ezt a fegyelmet mutatja be.
Gyakran Ismételt Kérdések
1. kérdés: Mi a fő gyakorlati különbség az SLA és a DLP nyomtatás között?
Mindkettő kikeményíti a folyékony gyantát, és hasonló felületi minőséget produkál, de a méretük eltérő. Az SLA olyan lézert használ, amely minden réteget pontról pontra követ, és hatékonyan skálázódik a nagy, lapos felépítésű platformokon. A DLP egy egész réteget vetít egyszerre, ami gyorsabb a kisméretű, jelentős magasságú részek esetén, mivel az építési idő a rétegek számától függ, nem pedig a rétegenkénti részletek mennyiségétől. A gyakorlatban az SLA-t nagyobb vagy szélesebb alkatrészekhez, a DLP-t pedig a kis, részletgazdag alkatrészekhez, szerény tételekben gyártják.
2. kérdés: Az SLS nylon alkatrészek használhatók végső gyártási összetevőként, vagy csak prototípusok?
Az SLS nylon alkatrészeket rutinszerűen használják végső gyártási komponensként, különösen az üveggel töltött vagy szénnel töltött minőségeknél, amelyek merevséget és méretstabilitást biztosítanak. Számos iparágban jól szolgálnak tartóként, házakként, csatornákként, befogókként és szerelvényekként. A fő szempontok a felületi textúra, amely gyöngyfúvással vagy gőzsimítással finomítható, valamint a hosszú távú ultraibolya fénynek vagy tartósan megemelt hőmérsékletnek való kitettség, mindkettőt ellenőrizni kell az adott anyag adatlapjával a végső specifikáció előtt.
3. kérdés: Miért kell egy SLM fém alkatrészt megmunkálni, miután kikerült a nyomtatóból?
A beépített fémnyomtatás jó, de nem megmunkálási szintű tűrést biztosít a funkcionális jellemzők tekintetében, és felületi kiképzése, bár sok geometria esetén elfogadható, általában túl durva felületek, csapágyfuratok vagy precíziós menetek tömítéséhez. A feszültségmentesítés és a támaszték eltávolítása utáni simító megmunkálás ezeket a sajátosságokat az alkalmazás által megkívánt tűréshatárhoz és felületi minőséghez hozza, miközben az összetett belső geometria pontosan olyan marad, mint a nyomtatott formában. Ez a kombináció az oka annak, hogy a komoly fémnyomtatási beszállítók megmunkálási részlegeket üzemeltetnek, ahelyett, hogy az alkatrészeket közvetlenül az építőlemezről szállítanák.
4. kérdés: Milyen tételméretnél válik hatékonyabbá a vákuumöntés, mint a közvetlen nyomtatás?
A crossover jellemzően tizenöt és harminc darab közé esik, az alkatrész méretétől és geometriai összetettségétől függően. Ez alatt a tartomány alatt az öntőforma elkészítésének fix erőfeszítése meghaladja annak előnyeit. Ezen túlmenően az öntőforma költsége annyi alkatrészre oszlik el, hogy a vákuumöntés válik hatékonyabbá, előnye pedig tovább nő, ahogy a tételek mérete növekszik addig a pontig, ahol a gyártóeszköz végül indokolttá válik.
5. kérdés: Hány alkatrész állítható elő egyetlen vákuumöntő formából, mielőtt a minőség romlik?
A mérethűség nagyjából az első tizenöt öntvény során az eredeti mesterhez közel marad, majd csökken, ahogy a szilikon fokozatosan veszít rugalmasságából és az éles belső sarkok meglágyulnak. A legtöbb minőségtudatos művelet a húsz-huszonöt beöntési jel körüli formát visszavonja, ahelyett, hogy megkockáztatná, hogy az alkatrészek a tűréshatáron kívül esnek. Nagyobb megrendelések esetén több öntőformát gyártanak ugyanabból a mesterből, és párhuzamosan futnak, így minden öntvény a görbe nagy pontosságú részén belül marad.
6. kérdés: A felületkezelés megváltoztatja a nyomtatott vagy öntött alkatrész méreteit?
Igen, és ez az egyik leggyakrabban figyelmen kívül hagyott részlet a specifikációban. A csiszolás kis, általában szabályozható mennyiségű anyagot távolít el, míg a szórófestés és bevonat az anyagvastagságot növeli, jellemzően felületenként 30-60 mikron tartományban a bevonatrendszertől függően. A szűk funkcionális hézaggal rendelkező elemeket, például a csapágyfuratot, a menetes furatot vagy a tömítőfelületet le kell takarni a bevonatolás előtt, vagy a befejezés után megmunkálni, ahelyett, hogy a folyamat során bármilyen vastagságú réteget felszívjanak.
-
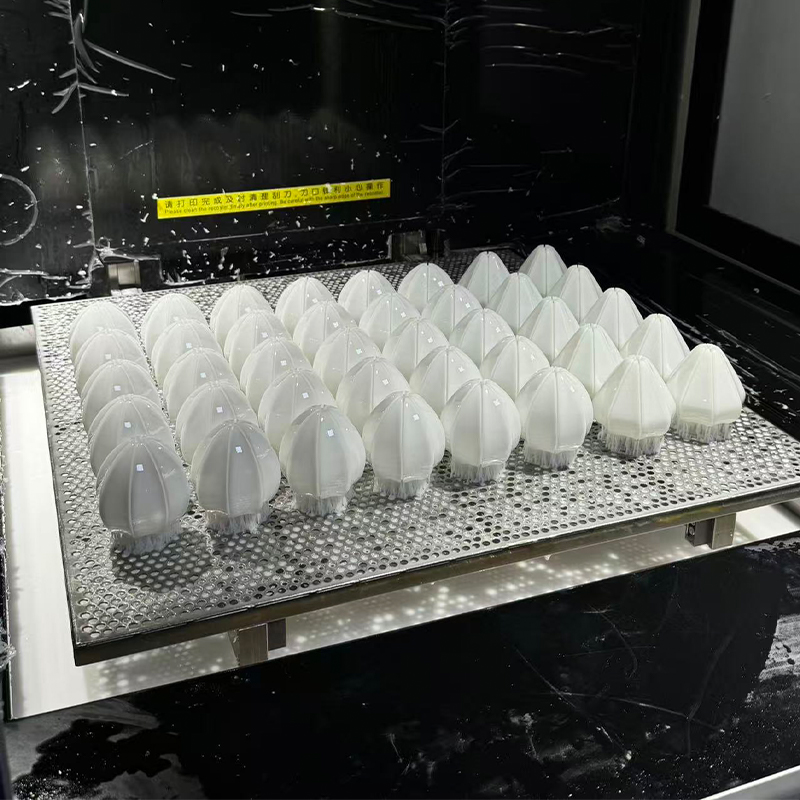 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
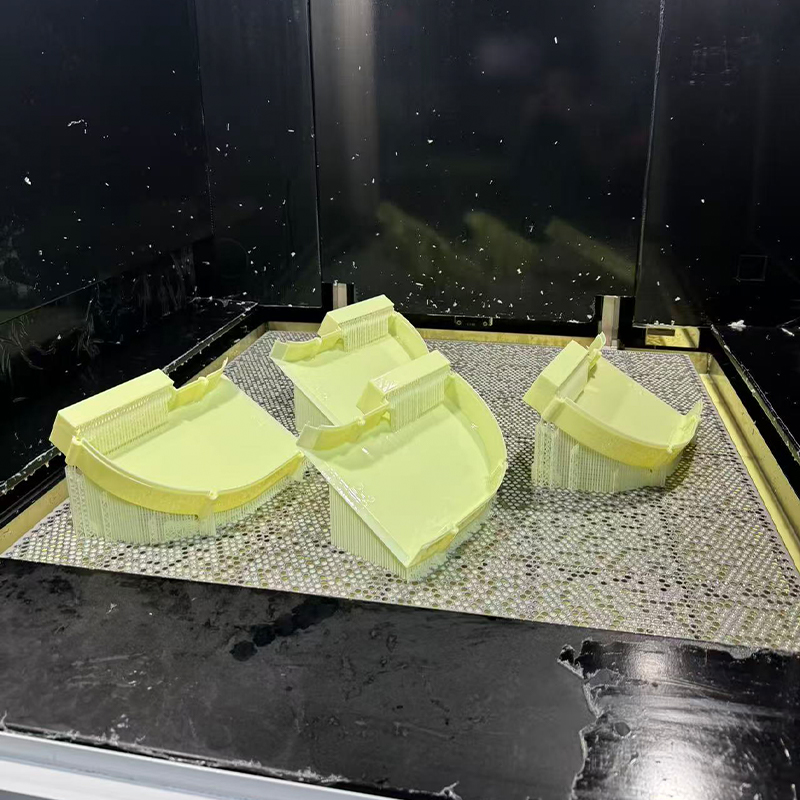 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
 Transparent Resin 3D nyomtatási szolgáltatás
-
 Rugalmas gyanta 3D nyomtatási szolgáltatás
-
 Titánötvözet Ti6Al4V 3D nyomtatási szolgáltatás
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
