- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

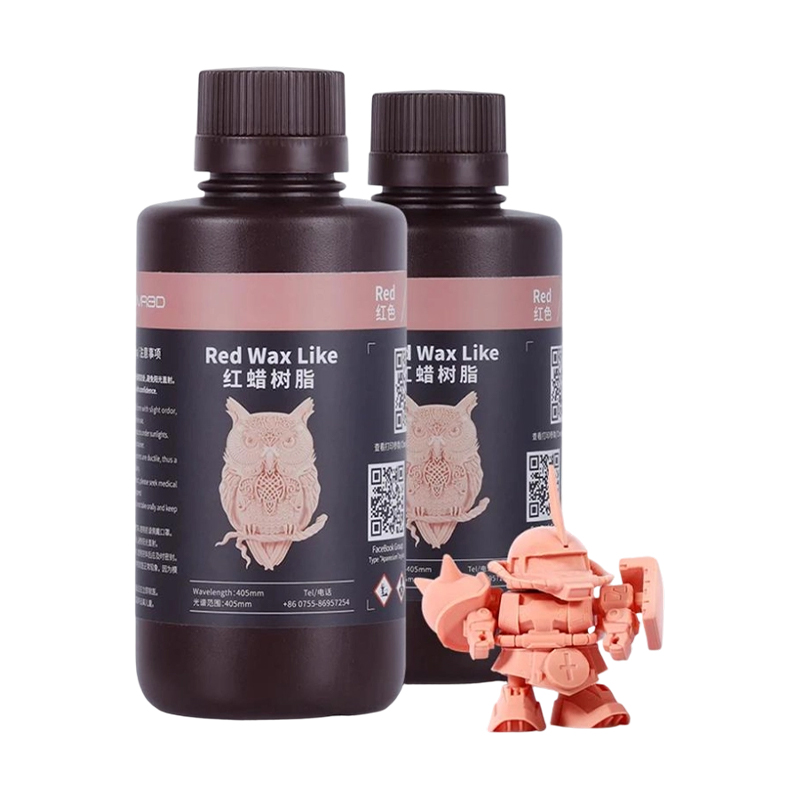
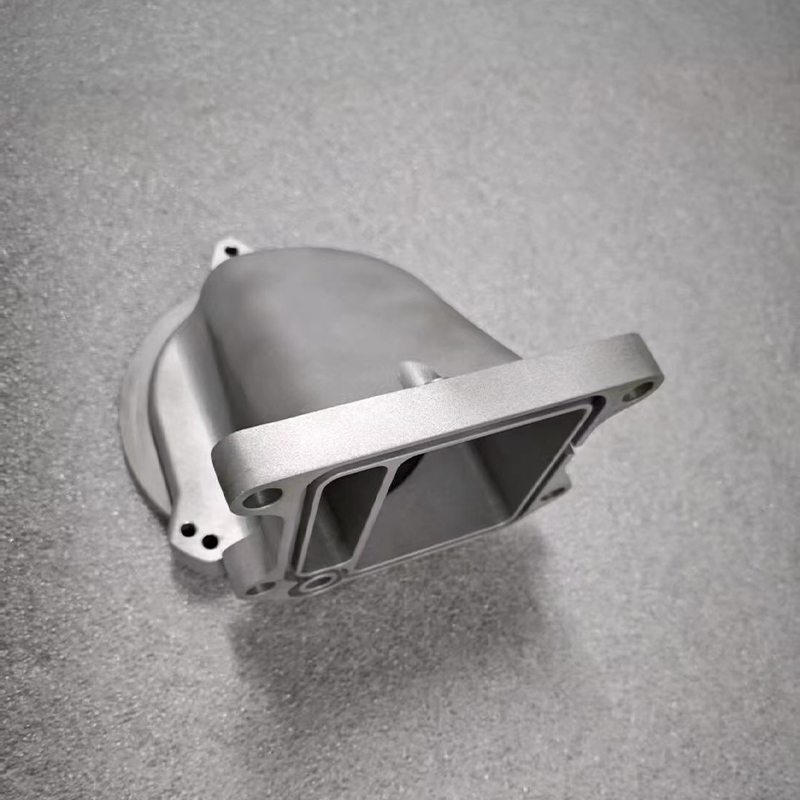
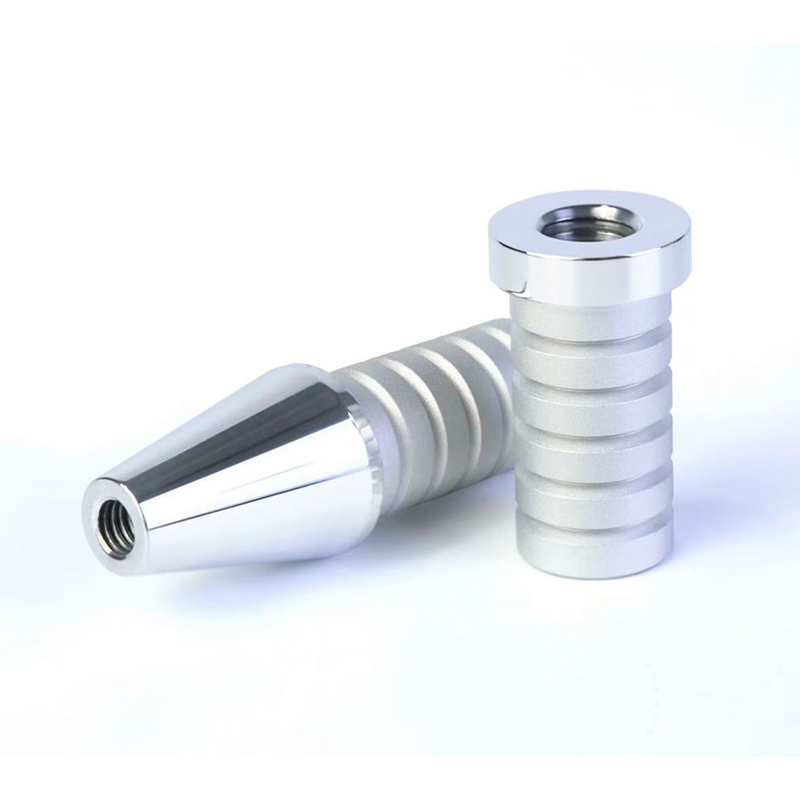
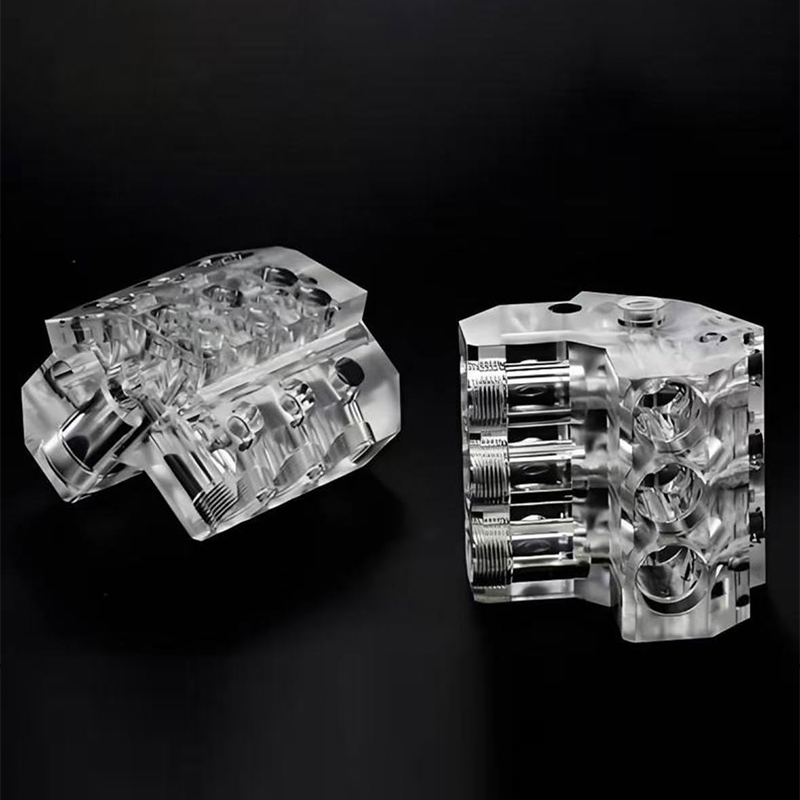
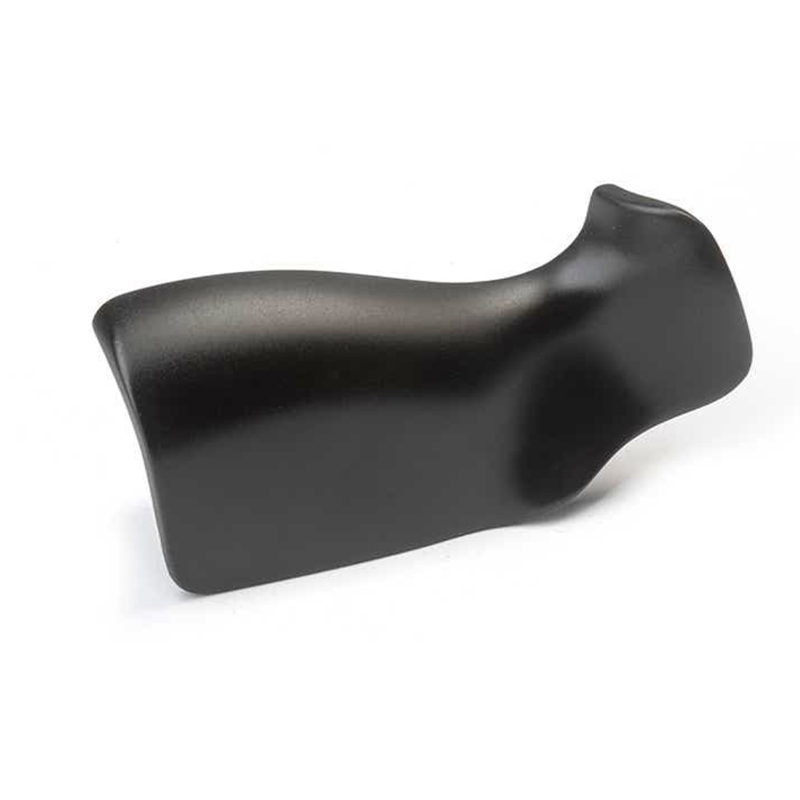
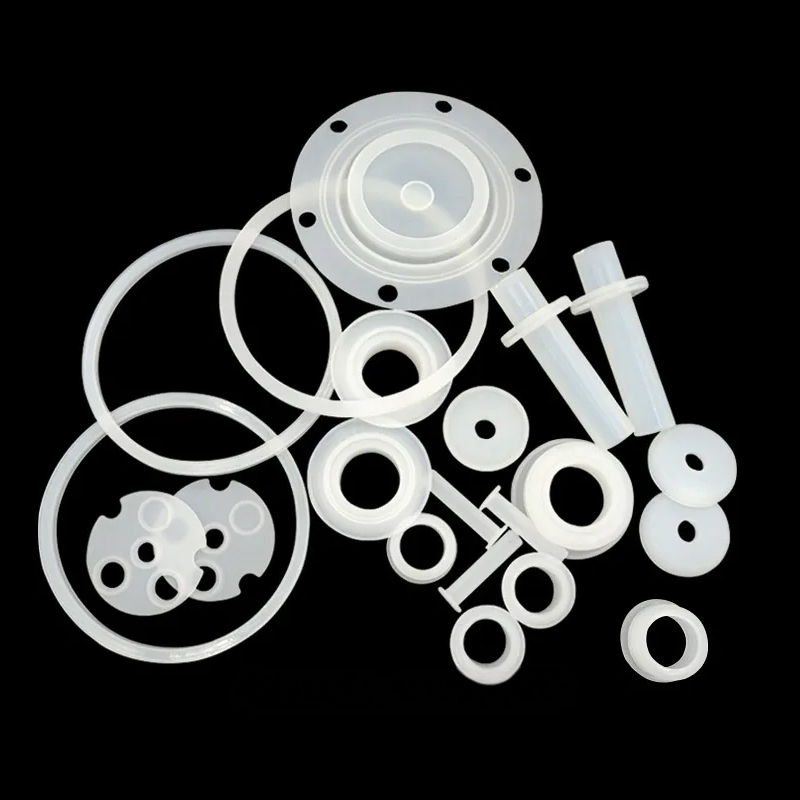
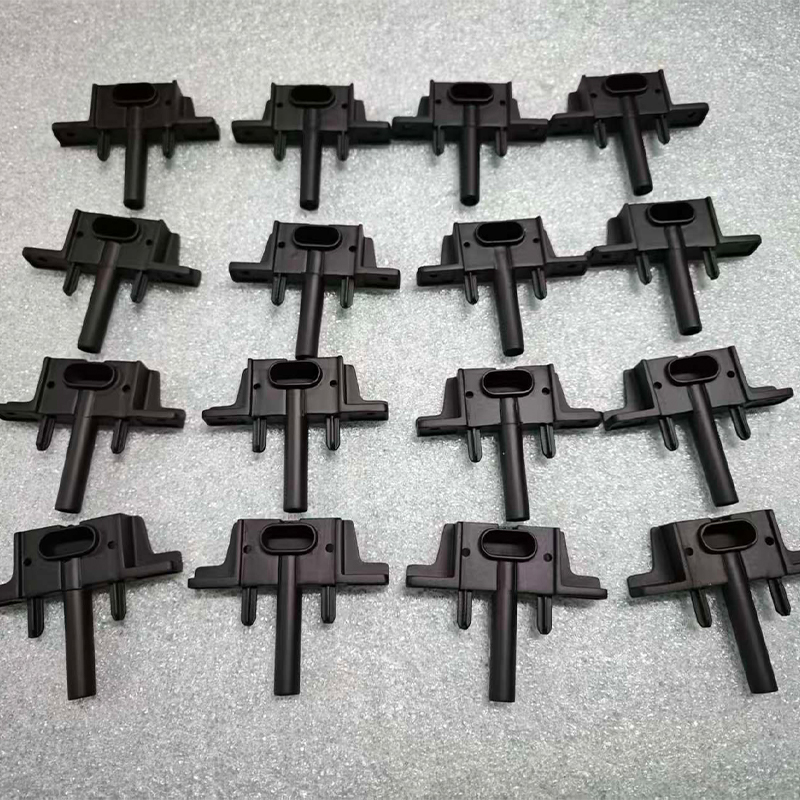
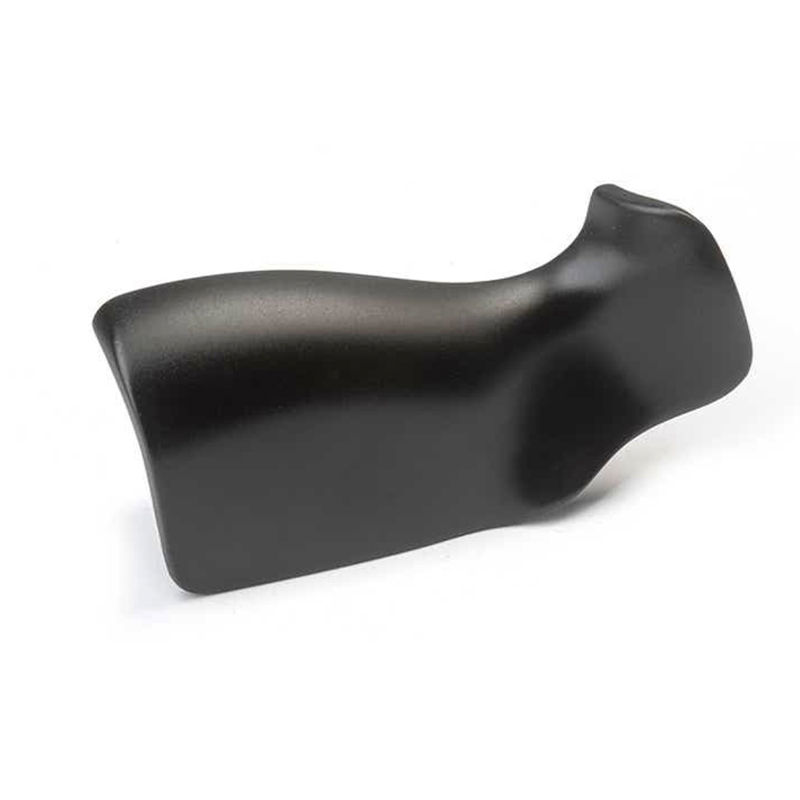
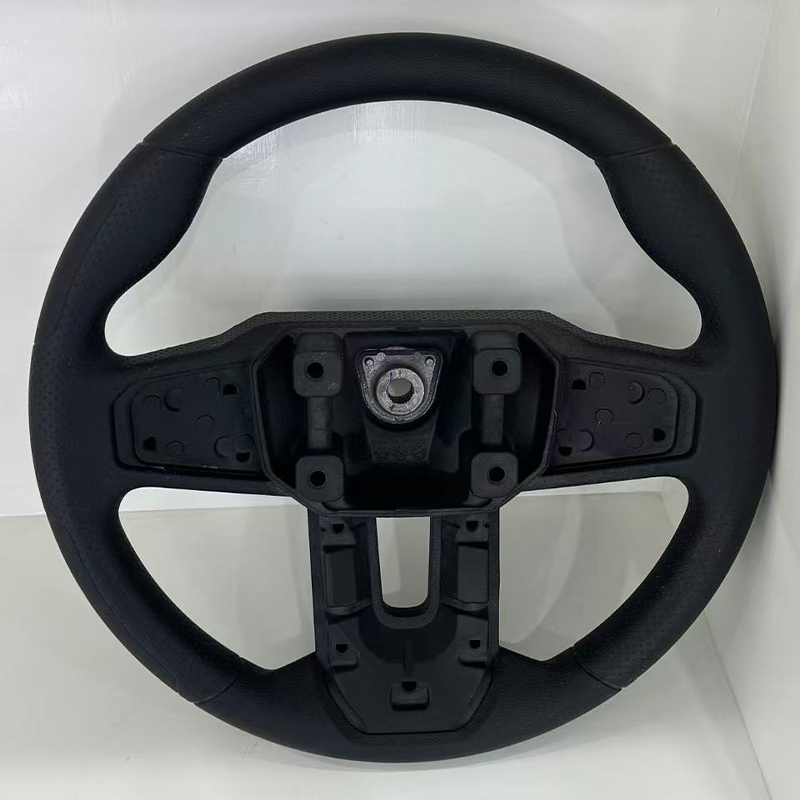
Kínai FDM 3D nyomtatás, CNC marás, esztergálás és vákuumöntés útmutató
A közvetlen válasz: az FDM, a CNC és a vákuumöntés közötti választás
Ha egy fdm-et hasonlít össze 3D nyomtatási szolgáltatás CNC marással, CNC esztergálással vagy vákuumöntéssel szemben egy soron következő alkatrész esetében a döntés három tényezőn múlik: milyen gyorsan van szüksége egy fizikai tárgyra, milyen szorosnak kell lennie a tűrésnek, és hogy a geometria forgó, prizmás vagy organikus. Az FDM műanyagnyomtatás a leggyorsabb és leggazdaságosabb módja annak, hogy egy napon belül kézben tartsa az alakzatot, a CNC marás a megfelelő eszköz a lapos felületű, zsebekkel és furatokkal rendelkező, valódi tűréshatárt igénylő prizmatikus alkatrészekhez, a CNC esztergálás páratlan a hengeres és forgásszimmetrikus alkatrészek esetében, és a vákuumöntés a megfelelő választás, hogy egy húsz példányt vagy hitelesített mestert válasszon. . E négy útvonal egyike sem helyettesíti a többit; mindegyik egy-egy geometriai és térfogati ablakot takar, és a négy együtt szinte minden alkatrészt lefed, amelyet egy mechanikai tervezés valaha is előállíthat.
Egy rövid ökölszabály: nyúljon a műanyag 3D-nyomtatási szolgáltatáshoz, ha az alkatrész összetett, kis térfogatú és elnéző a toleranciával kapcsolatban; nyúljon egy CNC marószervizhez, amikor lapos felületek, zsebek, hornyok vagy pontos furatok határozzák meg az alkatrészt; nyúljon egy cnc-esztergáló céghez, ha az alkatrész tengely, persely, orsó vagy bármilyen más hengeres forma; és keressen fel egy egyedi vákuumöntvény-gyártót, miután egyetlen jóváhagyott mintából konzisztens, festhető, működőképes alkatrészekből kell állnia. A kínai egyedi precíziós CNC marógyár, amely egy fedél alatt FDM-et és vákuumöntést is üzemeltet, lehetővé teszi, hogy egyetlen alkatrész ezen útvonalak azon kombinációján mozogjon, amelyre ténylegesen szüksége van, anélkül, hogy az egyes szakaszokban eladót kellene váltani.
Az alábbi szakaszok részletesen ismertetik az egyes folyamatokat, összehasonlítják azokat a valós tűrés- és költségadatokkal, és végigvezetik, hogy a vákuumöntéssel és a préseléssel öntött szilikon alkatrészek hogyan terjesztik ki ugyanazt a platformot a kis szériás gyártásba.
FDM műanyag 3D nyomtatás: gyors, gazdaságos geometria az iterációhoz
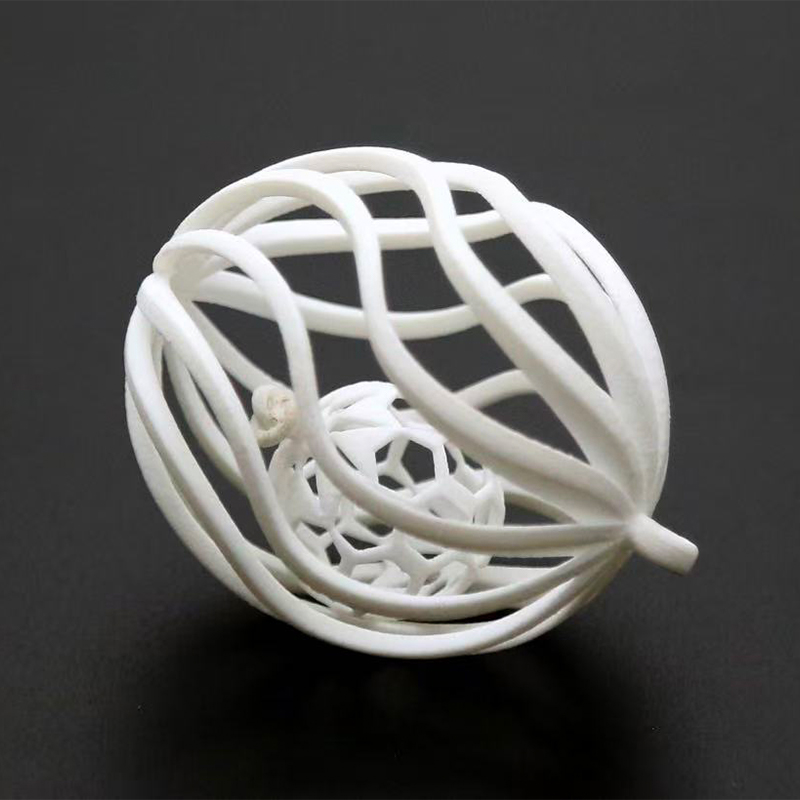
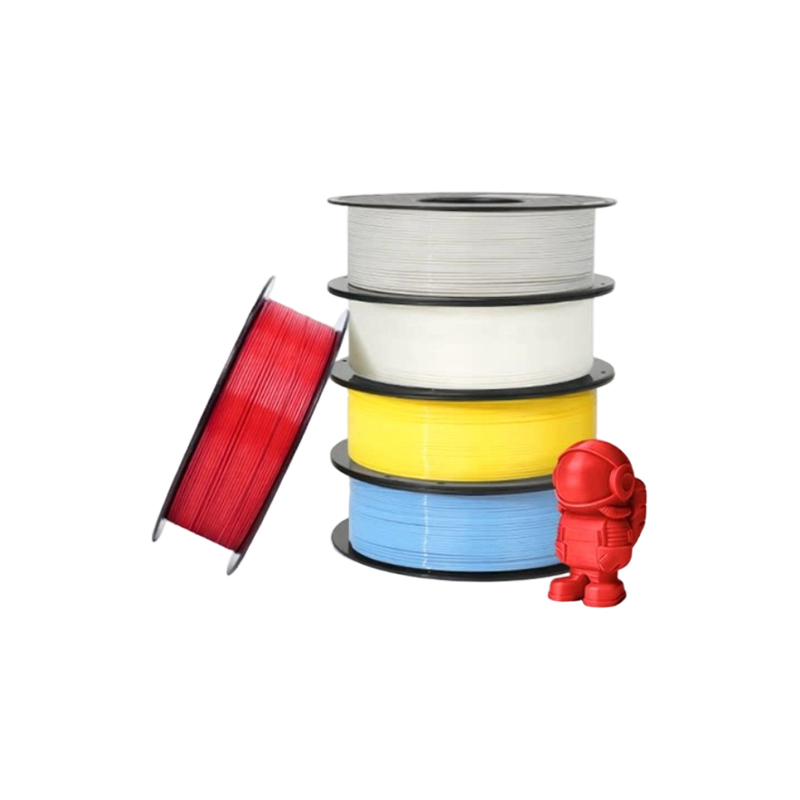
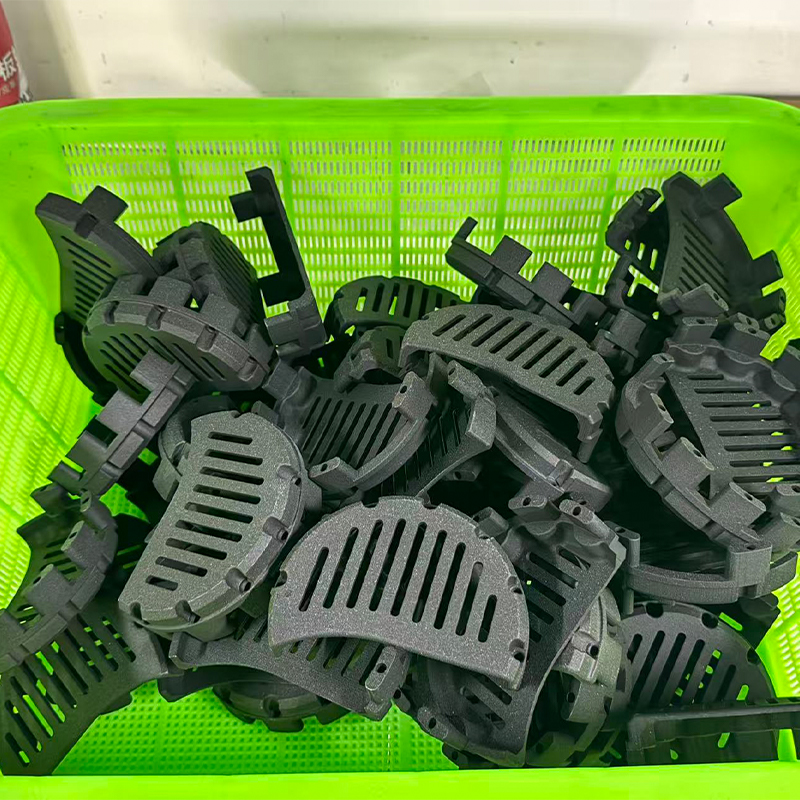
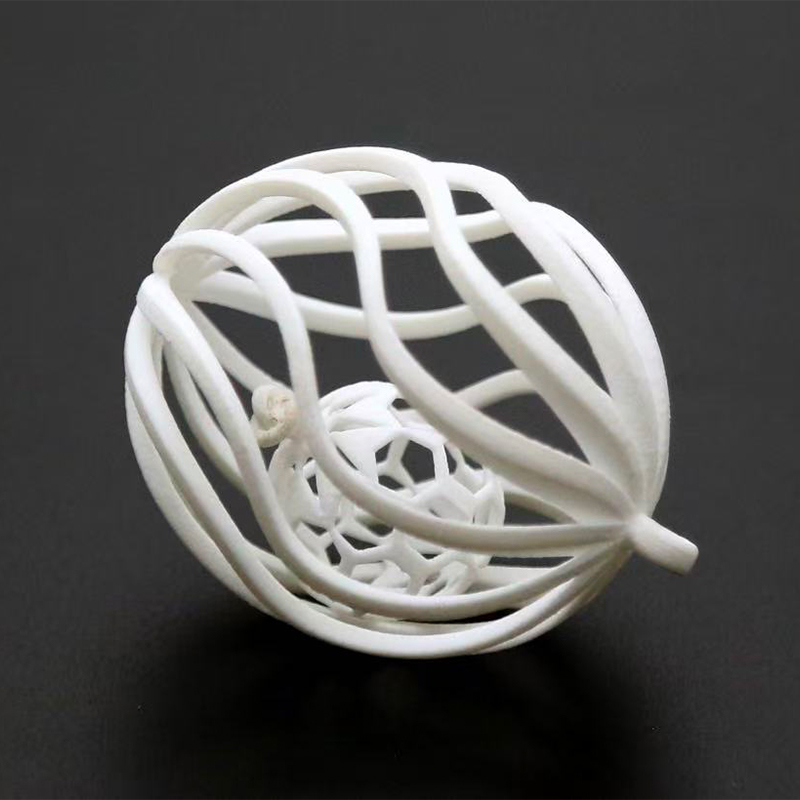
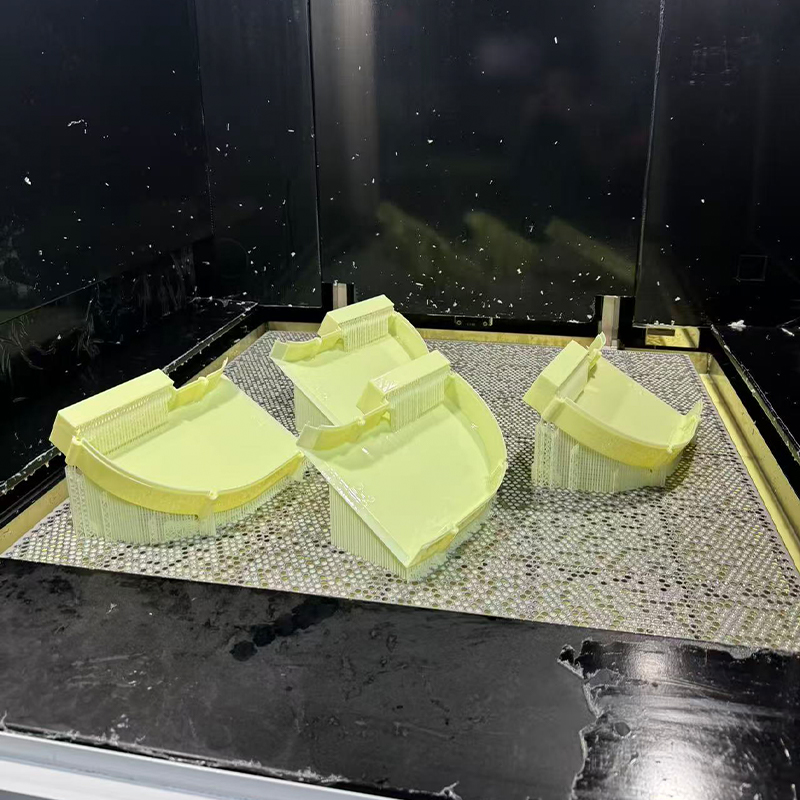
A Fused Deposition Modeling a megolvadt hőre lágyuló szálak rétegenkénti extrudálásával építi fel az alkatrészeket egy fűtött fúvókán keresztül. Ez a világ legszélesebb körben alkalmazott adalékanyag-eljárása, amelynek egyszerű oka van: a berendezések megbízhatóak, az anyagválaszték széles, és a kínai FDM Plastic 3D Printing Service Factory gyorsabban képes a tervfájlból fizikai alkatrészt készíteni, mint szinte bármely más gyártási mód. Ez teszi az fdm nyomtatási szolgáltatást az alapértelmezett választássá a korai koncepciómodellek, fúrók, szerelvények, burkolatmodellek és minden olyan rész esetében, ahol a cél az illeszkedés és a forma ellenőrzése, nem pedig a végső mechanikai teljesítmény tanúsítása.
Az anyagválasztás, ami számít
Egy kínai egyedi FDM műanyag 3D nyomtatógyártó általában ABS-t az általános célú szívósság érdekében, PLA-t a mérettartó, olcsó modellekhez, PETG-t az erő és a nedvességállóság egyensúlyáért, valamint műszaki szálakat, például nejlont, polikarbonátot és szénszállal töltött kompozitokat a valódi kezelést és mechanikai terhelést túlélő alkatrészekhez. A réteg tapadása irányított , ami azt jelenti, hogy az FDM-alkatrészek észrevehetően erősebbek, ha az egyes rétegek síkjában töltik be, mint a réteghatárokon át, ezért a hozzáértő kínai FDM műanyag prototípus 3D-nyomtatási beszállítója szándékosan a várható terhelési útvonala köré fogja orientálni az alkatrészt, ahelyett, hogy olyan helyzetben nyomtatná ki, ahol a legkevesebb anyagot használjuk.
Az építési felületen látható rétegvonalak láthatók tipikus felbontásban 0,1 mm és 0,3 mm között, durvábbak, mint a gyanta eljárások, de teljesen elfogadhatóak a funkcionális prototípusok, belső alkatrészek és csiszolás utáni festésre szánt alkatrészek számára. Azoknál az alkalmazásoknál, ahol a látható textúra elfogadhatatlan, a műanyagnyomtatási szolgáltatások általában gyanta- vagy nejlonpor-eljárást javasolnak helyette, fenntartva az FDM-et valódi erősségeinek: gyorsaságnak, alacsony alkatrészenkénti költségnek kis mennyiség mellett és a hozzáférhető műszaki anyagok nagyon széles skálájára.
CNC marás: A prizmatikus precíziós alkatrészek szabványa
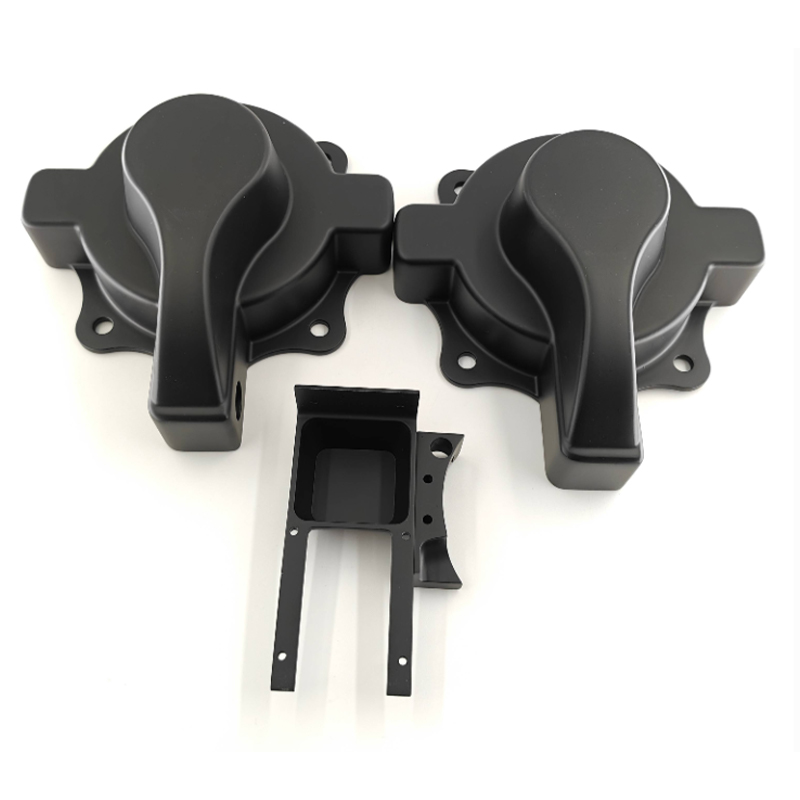
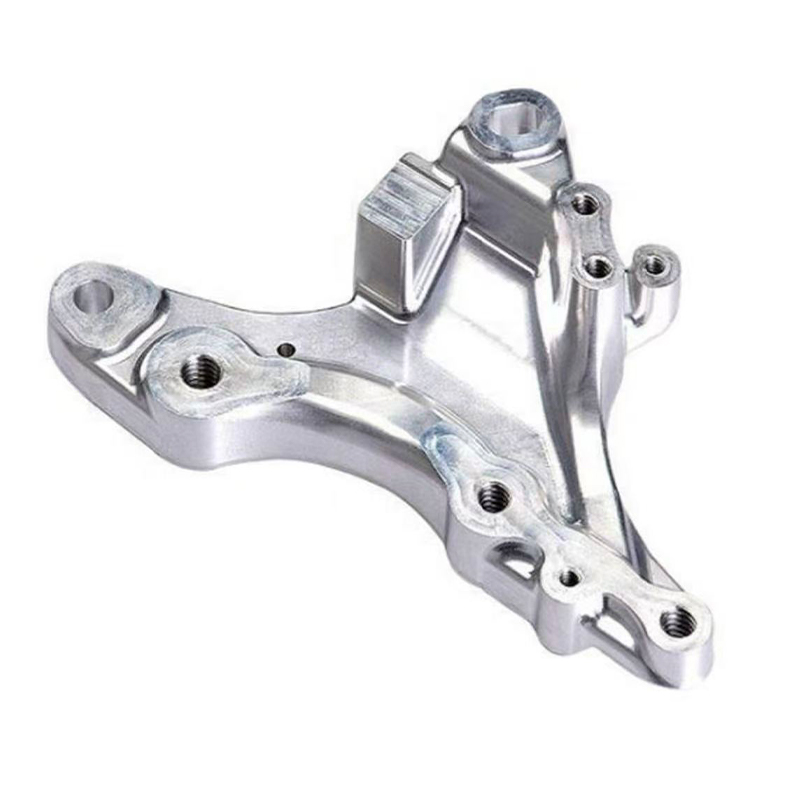
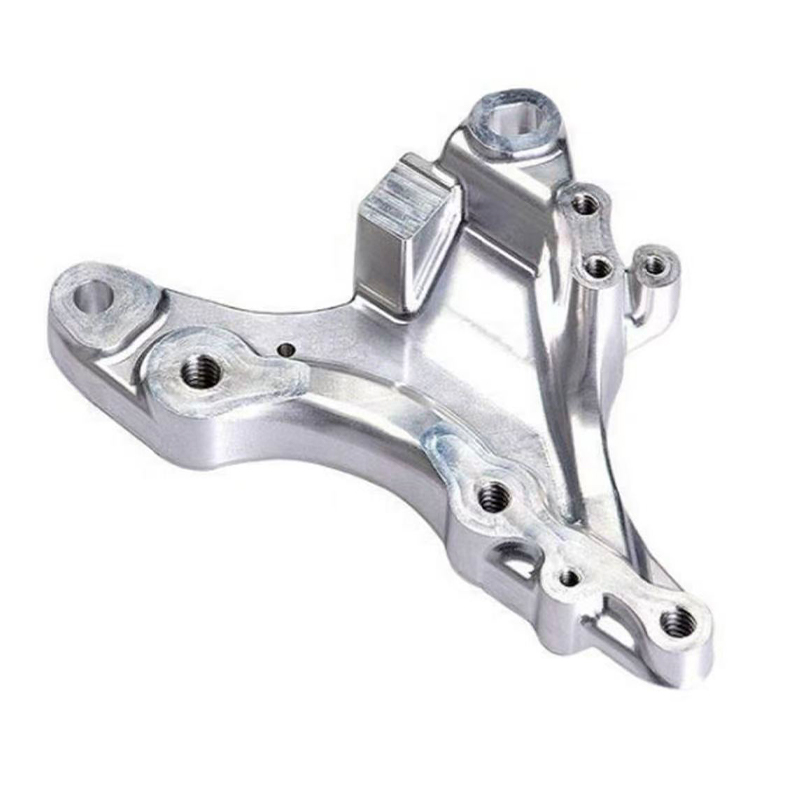
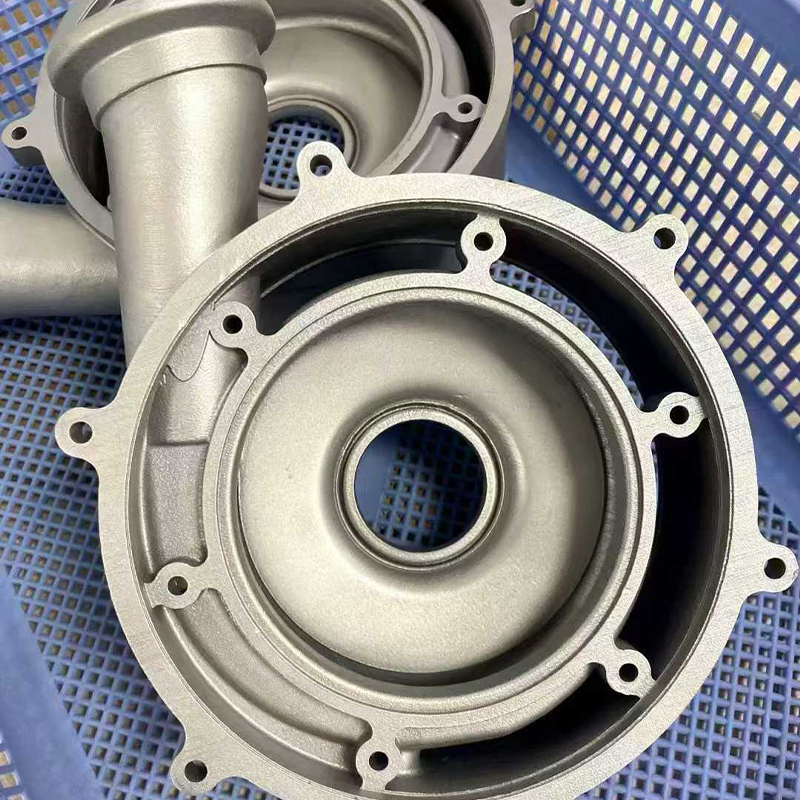
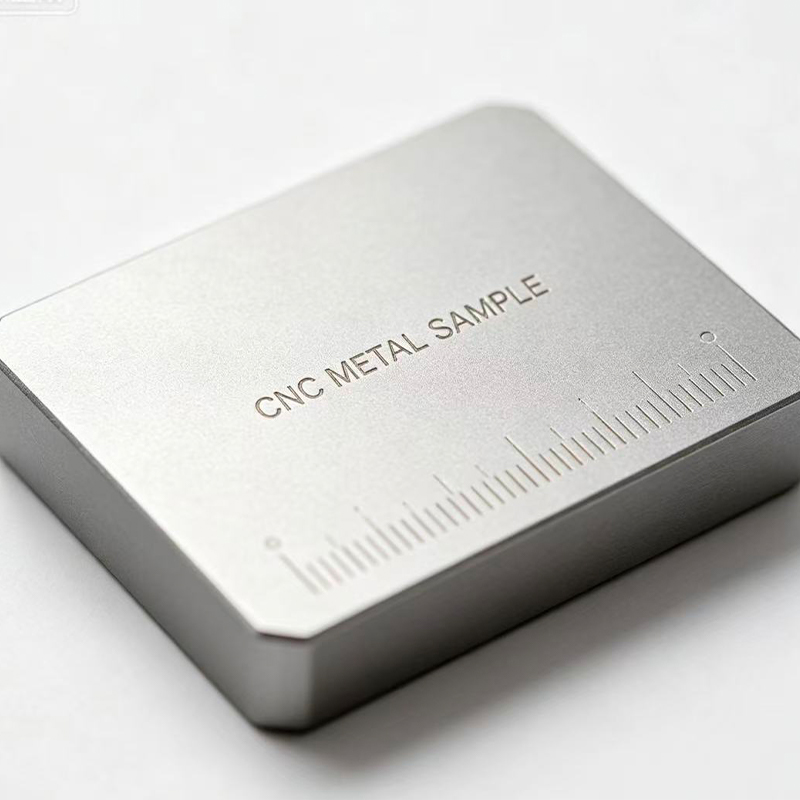
A CNC marás forgó vágószerszámok segítségével távolítja el az anyagot egy tömör blokkból, amelyet programozott pályákon vezetnek, és ez marad az elsődleges útvonal a lapos felületek, zsebek, hornyok, pontos furatok és rögzítési jellemzők által meghatározott részek számára. Egy kínai CNC marószervizgyártó alumíniumból, acélból, rozsdamentes acélból, sárgarézből, titánból és számos műszaki műanyagból dolgozik, és a folyamat egyetlen prototípus CNC marási munkától a több ezer azonos alkatrészből álló sorozatig terjed.
Háromtengelyes versus többtengelyes marás
A szabványos háromtengelyes marás hatékonyan kezeli a prizmatikus geometria nagy részét, és minden egyedi CNC marási művelet gerincét képezi. A többoldalas jellemzőkkel rendelkező részek azonban áthelyezést igényelnek a műveletek között, kivéve, ha a műhely négy- vagy öttengelyes képességgel rendelkezik, és minden áthelyezés egy kis lehetőséget jelent a halmozási hibára. A többtengelyes gépekkel felszerelt fém-cnc-maró részleg egyetlen koordináta-rendszerben több oldalon is rögzítheti az elemeket, ami lényegesen javítja az említett jellemzők közötti kapcsolatot egy olyan alkatrészhez képest, amelyet kétszer fordítottak és rögzítettek.
Ahol a nagy cnc marás megváltoztatja a beszélgetést
A túlméretezett lemezek, szerkezeti konzolok és alapkeretek esetében a nagyméretű cnc-marás a megnövelt úthosszú portál stílusú gépeken múlik, nem pedig a szabványos függőleges megmunkálóközpontokon. A hőstabilitás válik a domináns szemponttá nagy részeken , mivel egy méteres méretű alumíniumlemezen átívelő hőmérsékletingadozás mérhetően elmozdíthat egy jellemzőt a tűréshatáron kívül, mielőtt az alkatrész elhagyná a gépet, ezért a komoly nagy formátumú műhelyek szabályozott hőmérsékletű környezetben dolgoznak, és lehetővé teszik a készlet normalizálódását a végső vágás előtt.
CNC esztergálás: A megfelelő eljárás a forgási geometriához
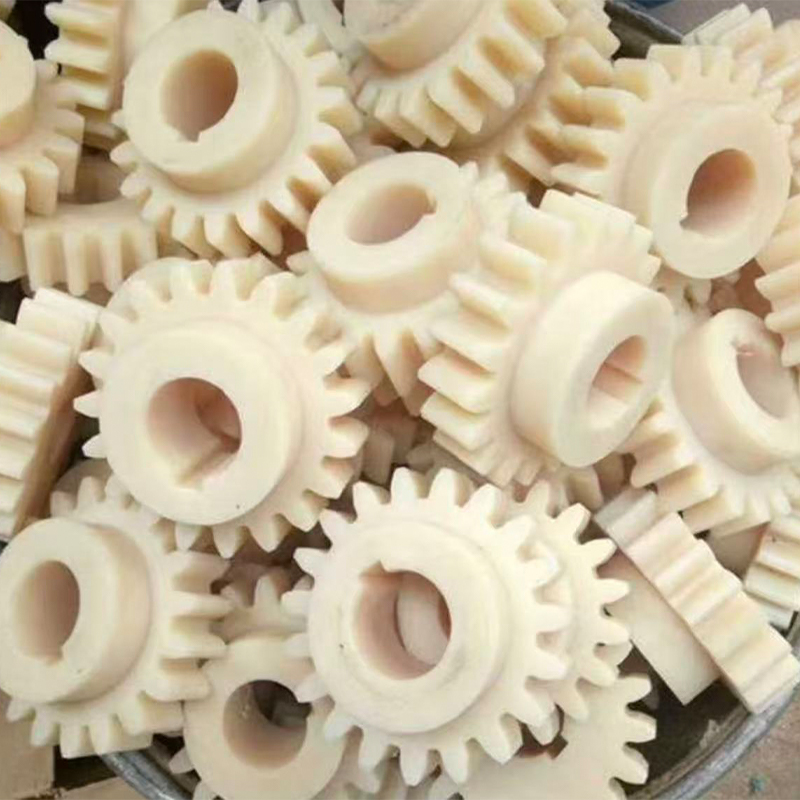
CNC esztergálás elforgatja a munkadarabot egy álló vagy mozgó forgácsolószerszámmal szemben, így ez természetes folyamat minden alapvetően hengeres alkatrész esetében: tengelyek, perselyek, orsók, csapok, görgők és menetes szerelvények. A kínai CNC esztergáló gyár jellemzően szigorúbban tartja a tűréseket, és egyenletesebben kezeli a felületeket a forgó alkatrészeken, mint ahogyan a marás valaha is megtehetné, mivel a folyamatos forgatás természetesen egyenletes felületet hoz létre, nem pedig egy sor különálló szerszámmenetet.
Élőszerszámozás és kombinált műveletek
A modern, feszültség alatti szerszámmal felszerelt esztergaközpontok síkmarásra, keresztfuratok fúrására és reteszhornyok vágására képesek anélkül, hogy az alkatrészt külön marógépre kellene áthelyezni, így egy cnc-esztergáló cég pontosan így csökkenti a bonyolult forgóalkatrészek beállításainak számát. Ez azért fontos, mert a cnc precíziós esztergálás nagymértékben függ attól, hogy egyetlen, megszakítás nélküli referencia maradjon a nyers rúdkészlettől a kész alkatrészig; minden további átvitel a gépek között egy újabb esély a koncentrikusság elsodródására.
Az egyetlen forgó alkatrészt, például perselyt vagy vállcsavart nagy mennyiségben előállító kínai CNC esztergáló OEM beszállító a munkát jellemzően CNC esztergagépen hajtja végre rúd adagolással, lehetővé téve a folyamatos, felügyelet nélküli gyártást a program érvényesítése után. Ezzel szemben a kínai CNC-esztergáló ODM-gyártó, aki ügyfélkoncepcióból új rotációs alkatrészt fejleszt ki, arányosan több időt fordít az első cikk szerinti ellenőrzésre, mielőtt elkötelezi magát a folyamatos futás mellett.
Marás és esztergálás egymás mellett
Az alábbi táblázat összefoglalja, hogy a marás és esztergálás természetesen hol alkalmazható, hogy segítsen a tervezőcsapatnak az alkatrészt a megfelelő folyamathoz irányítani, mielőtt árajánlatot kérnének.
| Attribútum | CNC marás | CNC esztergálás |
|---|---|---|
| A legjobban illeszkedő geometria | Prizmás blokkok, lemezek, házak | Tengelyek, perselyek, forgó alkatrészek |
| Tipikus tolerancia | ±0,02 mm | ±0,01 mm az átmérőn |
| Felületkezelés | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Tipikus beállítások egy összetett részhez | 2–4 (vagy 1 5 tengellyel) | 1–2 éles szerszámmal |
| Anyagfelhasználás | Mérsékelt, blokk állomány | Magas, bár készlet |
A táblázat tisztázza azt a pontot, amelyet sok első vásárló figyelmen kívül hagy: az esztergálás általában nagyobb átmérőtűrést biztosít, mint a marás egyenértékű lineáris méretet, mivel egy rögzített szerszámhoz képest forgó munkadarab kiküszöböli azt a pozicionálási hibát, amely a maró több tengelyen való mozgatásakor keletkezik. A marás cserébe olyan geometriai szabadságot kínál, amelyet az esztergálás egyszerűen nem képes: a zsebek, a nem hengeres kiemelkedések és a többoldalas jellemzőkészletek a marás természetes területei. A hengeres testet és a lapos rögzítési jellemzőket kombináló alkatrészt, például egy megmunkált konzolt egy tengellyel az egyik végén, gyakran egymás után vezetik át mindkét folyamaton. , először a forgótesthez esztergált, majd az alkatrészt befejező lapok, furatok és kulcshornyok marása.
Precíziós CNC marás: A tartástűrés, ami valóban számít
A precizitás szót az iparágban lazán használják, ezért érdemes konkrétan meghatározni. A nagy pontosságú CNC-marást kínáló kínai precíziós CNC-megmunkáló gyártónak habozás nélkül meg kell tudnia mondani, hogy a berendezése milyen tűrésszel rendelkezik egy adott jellemzőtípushoz, milyen ellenőrzési módszerrel és milyen megbízhatósági szinten. A precíziós CNC marószolgálat azon állításai, amelyeket nem lehet alátámasztani mérési jelentéssel és kalibrált műszerrel, nem olyan állítások, amelyekre érdemes támaszkodni egy kritikus összeállításnál.
Mi hajtja valójában a pontosságot egy mart alkatrészen
Négy tényező uralja a valós precíziós marási eredményeket: a gép merevsége és termikus stabilitása, a rögzítés kialakítása, amely kiküszöböli az alkatrész mozgását vágási terhelés alatt, a szerszám kiválasztása az anyaghoz és a jellemző mélységéhez, valamint a folyamat közbeni mérés, amely felfogja az elsodródást, mielőtt a teljes tételt érintené. Egy merev, 5 tengelyes platformon egyetlen összeállításban megmunkált alkatrész folyamatosan felülmúlja ugyanazt az alkatrészt, amelyet négy különálló elrendezésben megmunkáltak egy alap 3 tengelyes gépen , még akkor is, ha mindkét gép névlegesen ugyanarra a pozicionálási pontosságra képes, mert minden újrarögzítési esemény újra beállítja a beállítási bizonytalanságot.
Ahol a cnc prototípus-készítési szolgáltatások beleillenek a precíziós beszélgetésbe
A precizitás nem csak a gyártási sorozatokra vonatkozik. A cnc prototípus-készítési szolgáltatások kifejezetten annak ellenőrzésére léteznek, hogy a terv legszűkebb jellemzői valóban megtarthatók-e, mielőtt a teljes köteghez kötnének. Egyetlen precíziós megmunkálású prototípus, a rajzhoz koordináta mérőgéppel mérve, többet mond a tervezőcsapatnak a gyárthatóságról, mint bármiféle szimuláció, és sokkal olcsóbb egy alkatrészen a tűrésproblémát felfedezni, mint ötszázon.
Az átfutási idő összehasonlítása az FDM, marás, esztergálás és öntés között
Az alábbi vízszintes oszlopdiagram összehasonlítja a tipikus átfutási időt a kiadott fájltól a becsomagolt alkatrészekig, az eddig lefedett négy folyamatban, egy közepesen összetett alkatrész esetében, húsz darabos kötegméretben.
Ha ezt a táblázatot a korábbi folyamatleírások mellett olvassuk, akkor egyértelművé válik egy általános tévhit: húsz darabos tételnél a vákuumöntés nem automatikusan a leggyorsabb megoldás, mert magának a forma felépítése több napot vesz igénybe, mielőtt bármilyen öntést elkezdhetnénk. Az FDM műanyagnyomtatás továbbra is a leggyorsabb út ennél a kötegméretnél, mivel húsz alkatrész gyakran egymásba ágyazható és kinyomtatható egyetlen összeállítási ciklusban, különösen a kisebb alkatrészek esetében. A CNC esztergálás a marást megelőzően végzett ezzel a tételmérettel az esztergagéphez valóban alkalmas alkatrészek esetében, ami tükrözi a rúddal előtolásos folyamatos gyártás hatékonyságát az első alkatrész érvényesítése után. A CNC marás középen helyezkedik el, pontos helyzete nagymértékben függ attól, hogy az adott geometria hány beállítást igényel. A vákuumöntési ábrát nem szabad az eljárás gyengeségeként értelmezni ; inkább azt tükrözi, hogy a hét napba beletartozik a formaépítés is, és ez az időráfordítás pontosan akkor térül meg, ha a tétel jóval húsz darab fölé nő, amit a sorozat korábbi crossover elemzése már megmutatott.
Vákuumos öntés és poliuretángyanták: az érvényesített alkatrész sokszorosítása
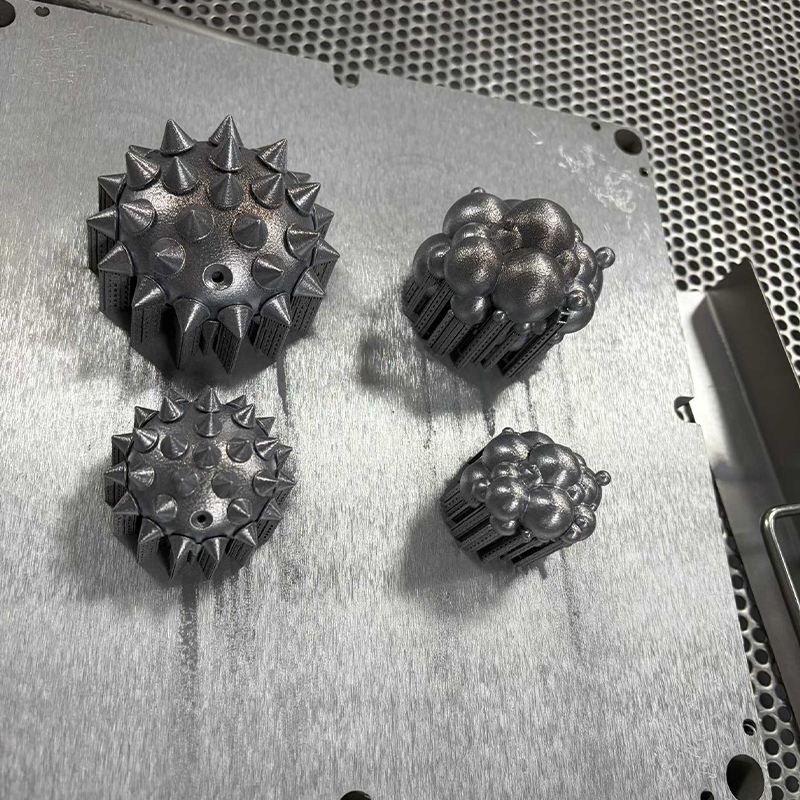
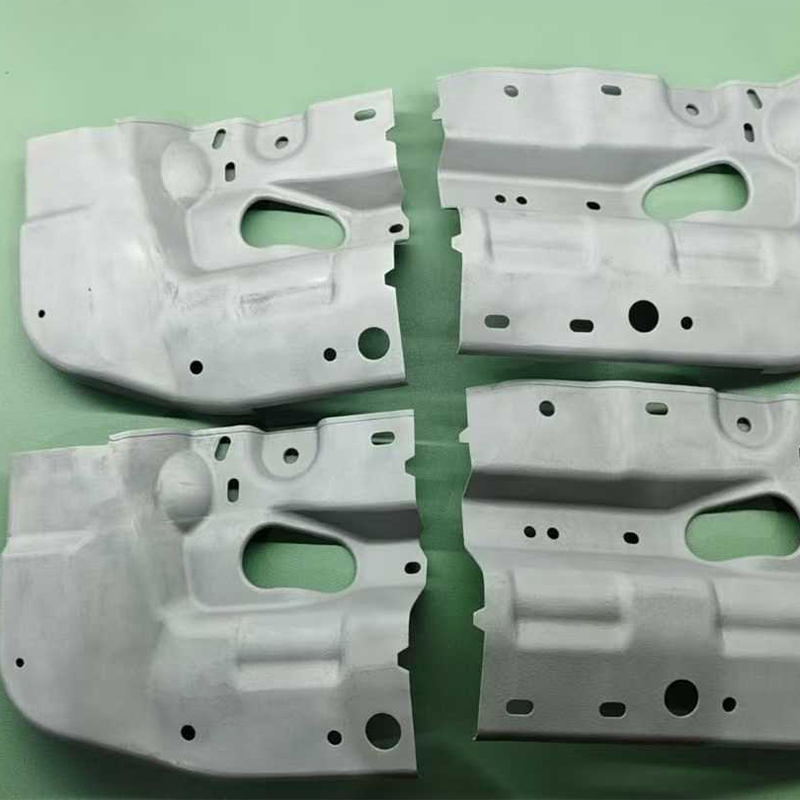
Miután a tervet – akár megmunkált prototípusként, akár nyomtatott mesterként – validálták, a kínai egyedi vákuumöntvény-gyártó ezt az egyetlen jóváhagyott mintát konzisztens köteggé alakíthatja a kemény szerszámok költsége vagy átfutási ideje nélkül. A folyamat egy mestermintával kezdődik, leggyakrabban egy precíziós megmunkálású vagy műgyantanyomott alkatrész, amely pontosan a gyártási rész által igényelt felületre készül, mivel a szilikon forma hűen visszaadja a mester minden részletét, beleértve az esetleges tökéletlenségeket is.
Miért fontos a poliuretán gyanta kiválasztása?
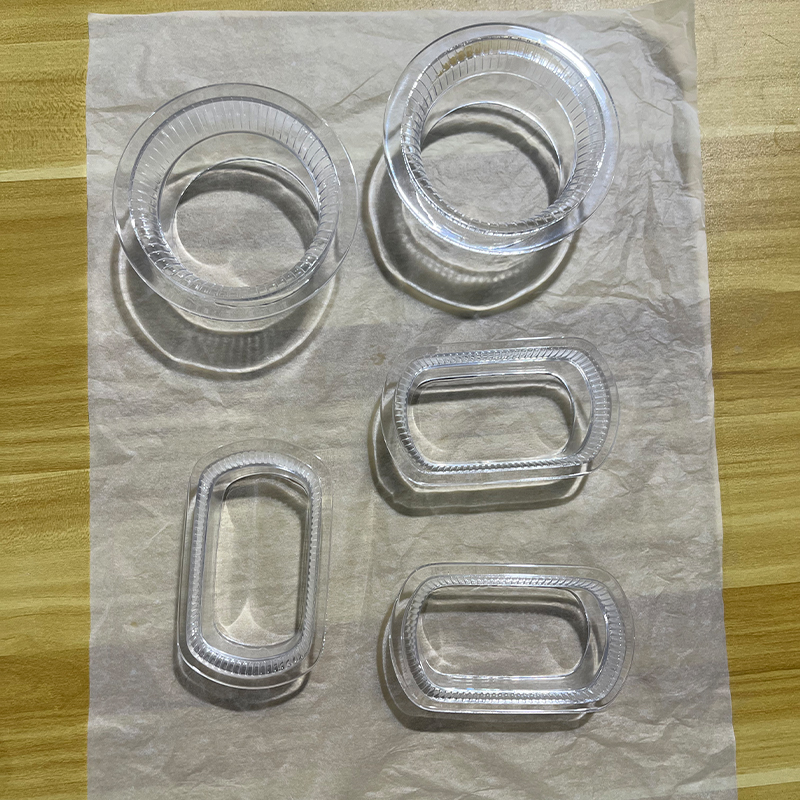
Egy kínai szilikonformájú vákuumöntvény-gyártó egy sor poliuretán gyantát kínál, amelyeket úgy terveztek, hogy bizonyos gyártási műanyagokat szimuláljanak: merev ABS-szerű minőségek a házakhoz, rugalmas gumiszerű minőségek a tömítésekhez és markolatokhoz, üveggel töltött minőségek a merevség érdekében, és átlátszó minőségek könnyű csövekhez és lencsékhez. A poliuretán vákuumöntvény olyan tulajdonságokat is beágyazhat, amelyek nehézkesek lennének egy öntött gyártási alkatrészben például több durométer, amelyet egymás utáni öntéssel egyetlen alkatrészbe öntöttek, vagy fémbetéteket helyeznek el a formába a gyanta behelyezése előtt.
Kiegészítő útként préselt szilikon alkatrészek
Ha egy alkatrész valóban szilikongumi alkatrész, nem pedig merev műanyag szimuláció, a kínai egyedi préselt szilikon alkatrészek gyártója teljesen más eljárást alkalmaz: a nyers szilikongumit egy fűtött fém formaüregbe helyezik, és nyomás alatt kikeményítik, így tömítéseket, tömítéseket, billentyűzeteket, markolatokat és más, valódi elasztomer tulajdonságokkal rendelkező szilikon anyagokat hoznak létre. műanyagra hasonlít. Ezt az útvonalat általában akkor választják, ha az alkatrésznek többször meg kell hajlítania üzem közben, ellenállnia kell egy széles hőmérsékleti tartománynak, vagy valódi elasztomer tömítést kell biztosítania, olyan alkalmazásoknál, ahol a poliuretán vákuumöntési szimuláció nem állja meg az időt.
Költséghatékonyság a kötegméretek között: Oszlopdiagram nézet
Az alábbi oszlopdiagram a relatív alkatrészenkénti erőfeszítést indexeli az FDM, CNC megmunkálás és vákuumöntés esetében öt tételméretnél, indexskálát használva, ahol az alacsonyabb a hatékonyabb, hogy megmutassa, hogyan változik a leghatékonyabb útvonal a mennyiség növekedésével.
Ez az oszlopdiagram a keresztezési mintát konkrétabbá teszi, nem pedig elvonttá. Egyetlen darabnál az FDM egyértelműen a leghatékonyabb útvonal, mivel nem igényel programozást, rögzítést és szerszámbefektetést. Tíz darabra a három útvonal már észrevehetően közeledett egymáshoz, a vákuumöntéssel a rés nagy részét bezárta, mivel a formaköltség egyre több részen kezd elterjedni. Harminc darabnál a három oszlop szorosan egymás mellett helyezkedik el, kijelölve azt az átmeneti zónát, ahol a helyes választás inkább a tűréstől és az anyagszükséglettől függ, mint a nyers hatékonyságtól. Száz darabbal a vákuumöntés határozottan kevésbé hatékony, mint az FDM vagy a CNC ennél a konkrét alkatrészprofilnál, emlékeztetve arra, hogy a keresztezési pont az alkatrész méretével és összetettségével változik, nem pedig egyetlen univerzális számot követ. Háromszáz darabnál a CNC-megmunkálás és az FDM továbbra is életképes marad, míg ennél a profilnál a vákuumöntést általában a gyártási szerszámokkal kapcsolatos beszélgetés váltotta volna fel. , ami kívül esik az itt összehasonlított négy folyamat keretein.
Képesség-összehasonlítás mind a négy útvonalon
Az alábbi radardiagram az FDM műanyagnyomtatást, a CNC-marást, a CNC-esztergálást és a vákuumöntést öt olyan kritérium alapján értékeli, amelyek állandóan ismétlődnek a valós beszerzési beszélgetésekben, egytől ötig terjedő skálán.
A négy egymást átfedő forma összefüggő történetet mesél el egymás mellett olvasva. Az FDM a legmesszebbre nyúlik az egy darabból álló sebesség és a geometriai szabadság felé, megerősítve szerepét, mint a leggyorsabb módja annak, hogy egy összetett formát szerszám nélkül tartsanak meg. A CNC esztergálás kifejezetten a tűrésszabályozás felé nyúlik, tükrözve természetes előnyét a forgási jellemzők átmérőjű pontosságában, míg a geometriai szabadságot csökkenti, mivel alapvetően az elforgatással előállítható alakzatokra korlátozódik. A CNC marás széles, kiegyensúlyozott lábnyomot foglal el a tűrés, a felületi minőség és az anyagtartomány tekintetében, pontosan ezért marad az alapértelmezett választás az általános precíziós alkatrészeknél. A vákuumöntés erőteljesen húzza a tételes skálázhatóságot és a felületi minőséget, miközben élesen visszahúzza az egydarabos sebességet, ami megfelel a már hitelesített alkatrészre épülő sokszorosítási folyamatnak. Az egész összehasonlítás központi tanulsága, hogy ezen a diagramon nincs egyetlen domináns alakzat sem : a tervezés, amely FDM koncepciómodellként indul, CNC maráson vagy esztergáláson áthalad a funkcionális érvényesítés érdekében, és vákuumöntvényként fejeződik be, egyszerűen követte azt a természetes utat, amelyre az egyes folyamatok készültek.
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.-ről
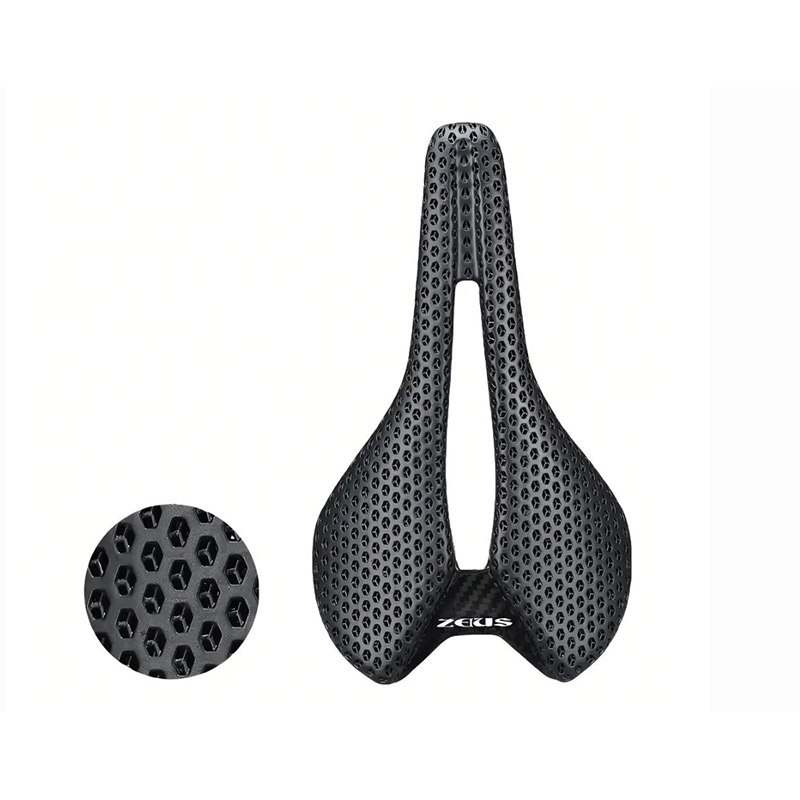
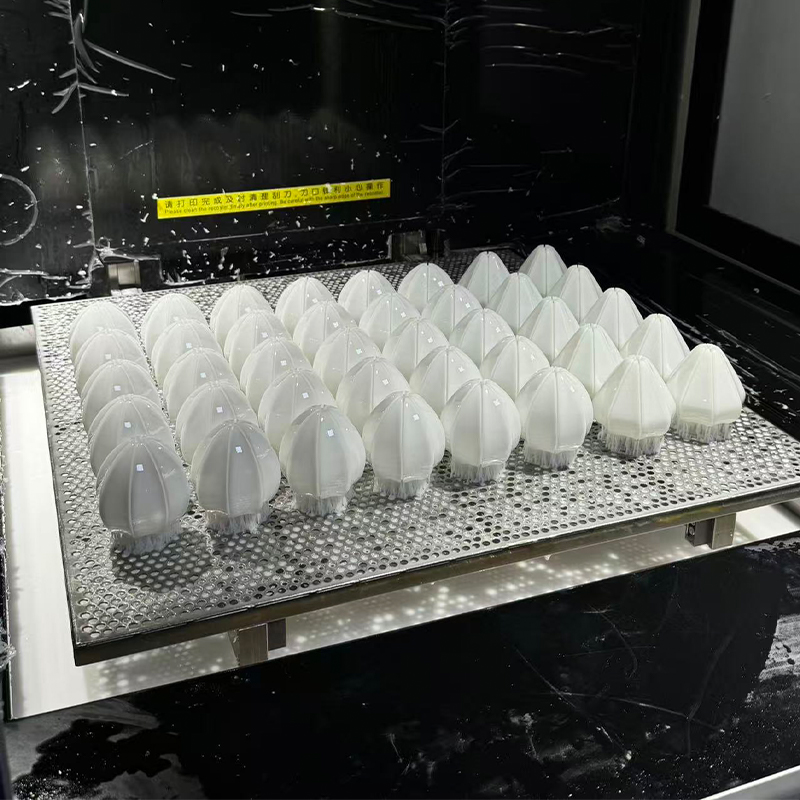
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. az ipari innováció és gyártás úttörője. Szakértő tervező csapatunk az ügyfelek ötleteit praktikus, esztétikus terméktervekké alakítja. 3D nyomtatást kínálunk gyanta, nejlon, fém és egyéb anyagokból, és fejlett megmunkálási lehetőségekkel rendelkezünk. A szilikon öntőforma sokszorosítása lehetővé teszi az alacsony költségű, nagy pontosságú kis szériás gyártást. A felületkezelések, például a festés javítják a termék megjelenését. Egyablakos szolgáltatásunkkal ügyfeleink egyetlen platformon fejezhetik be a tervezéstől a termékig terjedő folyamatot, időt és költséget takarítva meg. Célunk, hogy megbízható, hosszú távú partnerek legyünk az iparfejlesztésben.
Ezen a struktúrán belül az FDM műanyagnyomtatás támogatja a legkorábbi koncepcióiterációkat, a precíziós CNC marást és esztergálást, hitelesítenek és funkcionális fém- és műanyag alkatrészeket állítanak elő, a vákuumöntéssel és a préseléssel fröccsöntött szilikon alkatrészek pedig egy konzisztens kis tételbe terjesztik ki a validált tervet, és a felületkezelés minden alkatrészt olyan állapotban szállít, ahogyan a tervezett alkalmazás megköveteli. Minden szakasz ugyanazon az alkatrészfájlon és ugyanazon a mérnöki kapcsolati ponton fut , ami valójában megkülönbözteti az egyablakos platformot a külön kezelt szállítók gyűjteményétől.
Alkatrész előkészítése maráshoz, esztergáláshoz vagy öntéshez
A jól előkészített fájl lerövidíti az idézési időt és csökkenti a félreértelmezett követelmény kockázatát. Az alábbi lista azokat a részleteket tartalmazza, amelyek a legközvetlenebbül befolyásolják, hogy egy mart, esztergált vagy öntött alkatrész pontosan úgy jön-e vissza, ahogyan azt tervezték.
- Adjon meg natív vagy STEP fájlt hálóexportálás helyett, amikor precíziós szolgáltatásról van szó.
- Ahelyett, hogy minden dimenziót kritikusként jelölne meg, hívja fel azt a két vagy három jellemzőt, amelyek valóban szabályozzák az illeszkedést vagy a működést.
- Adja meg azt a nullapont-sémát, amelyet az alkatrész a végső összeszereléskor használni fog.
- Pontosan adja meg az anyagminőséget, mivel a 6061 és 7075 alumínium, illetve a 303 és 316 rozsdamentes acél nagyon eltérően viselkedik ugyanazon a szerszámpályán.
- Adja meg a mostani mennyiséget és a következő hónapokban várható mennyiséget, mivel ez változik, hogy a marás, esztergálás vagy vákuumöntés a hatékonyabb út.
Az a beszállító, aki az első üzenetben megkapja ezt az információt, jellemzően még aznap visszaküldhet egy értelmes árajánlatot és a gyártásra vonatkozó megjegyzést, ahelyett, hogy egy sor tisztázó kérdésen végigmenne, mielőtt az igazi beszélgetés elkezdődik.
Gyakran Ismételt Kérdések
Q1: Mikor válasszam az FDM nyomtatást a CNC megmunkálás helyett egy prototípushoz?
Válassza az FDM-et, ha a sebesség és a geometriai összetettség a prioritás, nem pedig a szigorú tűrés vagy egy speciális tanúsított anyag. Az FDM kiváló a belső üregek, az organikus formák és a gyors tervezési iterációk terén, ahol egy alkatrész egy héten háromszor is megváltozhat. Amint a tervezés stabilizálódott, és az alkatrésznek speciális mérnöki anyagra, szűk tűréshatárra vagy kész megjelenésre van szüksége, a CNC megmunkálás válik a megfelelőbb módszerré.
Q2: Mi a különbség a gyakorlatban a háromtengelyes és az öttengelyes CNC marás között?
A háromtengelyes marás a forgácsolószerszámot három lineáris irányban mozgatja, és hatékonyan kezeli a legtöbb lapos és zsebes geometriát, de ehhez az alkatrészt át kell helyezni, hogy más felületeken elérje a jellemzőket. Az öttengelyes marás egyidejű forgómozgást tesz lehetővé, lehetővé téve a szerszám számára, hogy összetett szögeket és több felületet érjen el az alkatrész áthelyezése nélkül. Gyakorlati előnye, hogy az egyetlen öttengelyes összeállításban megmunkált jellemzők szorosabb kapcsolatot tartanak fenn egymással, mint a több háromtengelyes elrendezésben megmunkált ugyanazok a jellemzők.
3. kérdés: Miért pontosabb a CNC-esztergálás általában, mint a hengeres alakzatok marása?
Az esztergálás folyamatosan forgatja a munkadarabot a forgácsolószerszámmal szemben, ami természetesen egyenletes, koncentrikus felületet hoz létre, anélkül, hogy különálló szerszámpálya-szegmensek kellenek, amelyek egy kerek maráshoz szükségesek. Ez a folyamatos vágási megközelítés csökkenti a pozicionálási hibát, amely akkor halmozódik fel, amikor a maró több szögből közelíti meg az ívelt felületet, ezért az esztergált alkatrészek átmérőjű tűrései általában szigorúbbak, mint az egyenértékű marás.
Q4: Miben különbözik a vákuumöntés a préselt szilikon alkatrészektől?
A vákuumöntés poliuretán gyantát önt egy szilikon formába, hogy szimulálja a gyártási műanyagok, például az ABS vagy a polipropilén megjelenését és mechanikai viselkedését, és akkor választják ki, amikor a végső alkatrész valóban merev vagy félmerev műanyagból készül. A préselt szilikon alkatrészek valódi szilikongumit használnak, amelyet hő és nyomás alatt keményítenek meg fémformában, és akkor választják ki őket, ha magának az alkatrésznek valódi elasztomernek kell lennie, például tömítésnek, tömítésnek vagy markolatnak, amelynek többszörösen hajlítania kell, és széles hőmérsékleti tartományban kell ellenállnia.
5. kérdés: Hány beállítást igényel egy tipikus összetett megmunkált alkatrész?
Egy szabványos háromtengelyes gépen egy több felületen jellemző alkatrész általában két-négy külön beállítást igényel, amelyek mindegyike magában foglalja az alkatrész áthelyezését és újrahivatkozását. Egy öttengelyes gépen ugyanazon jellemzők közül sok elérhető egyetlen beállítással, ami csökkenti az eltelt megmunkálási időt és a jellemzők közötti felhalmozott pozícióhibát. Az adott alkatrész megfelelő számú beállítása az adott alkatrész geometriájától függ, és a végső árajánlattétel előtt meg kell beszélni a szállítóval.
6. kérdés: Milyen információkat kell megadnom, ha árajánlatot kérek marásra vagy esztergálásra?
Tartalmazzon egy STEP fájlt, egy 2D rajzot, amely megjelöli a kritikus méreteket és azok tűréseit, a pontos szükséges anyagminőséget, a kívánt felületi minőséget és a most szükséges mennyiséget, valamint a várható jövőbeni mennyiséget. Az alkatrész működési környezetének figyelembe vétele, beleértve a hőmérsékleti expozíciót és bármilyen vegyi érintkezést, szintén segít a szállítónak meggyőződni arról, hogy az anyagválasztás megfelelő-e a megmunkálás megkezdése előtt, nem pedig az első tétel levágása után.
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
