- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

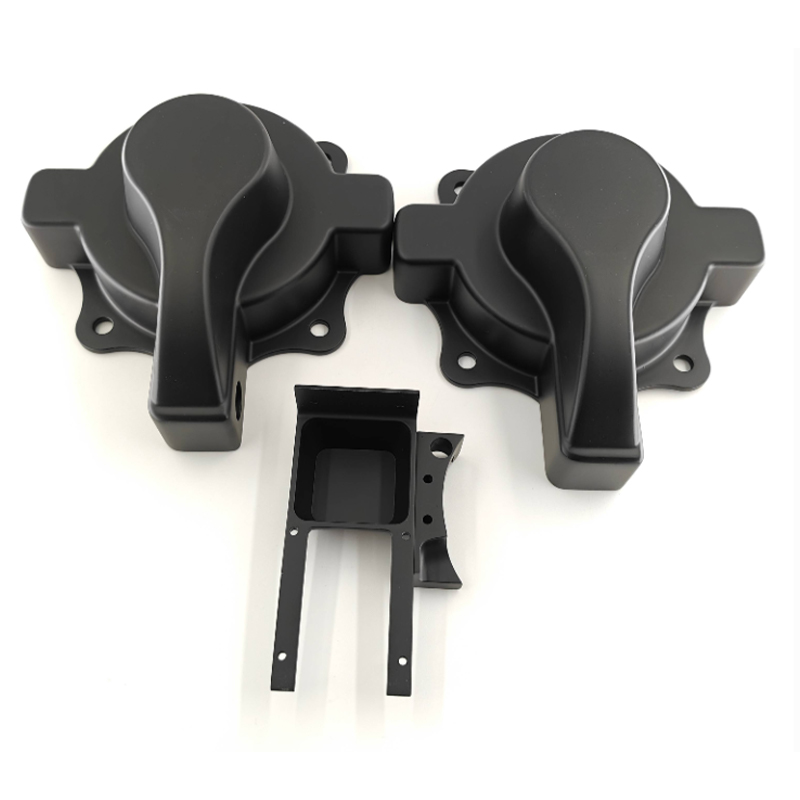
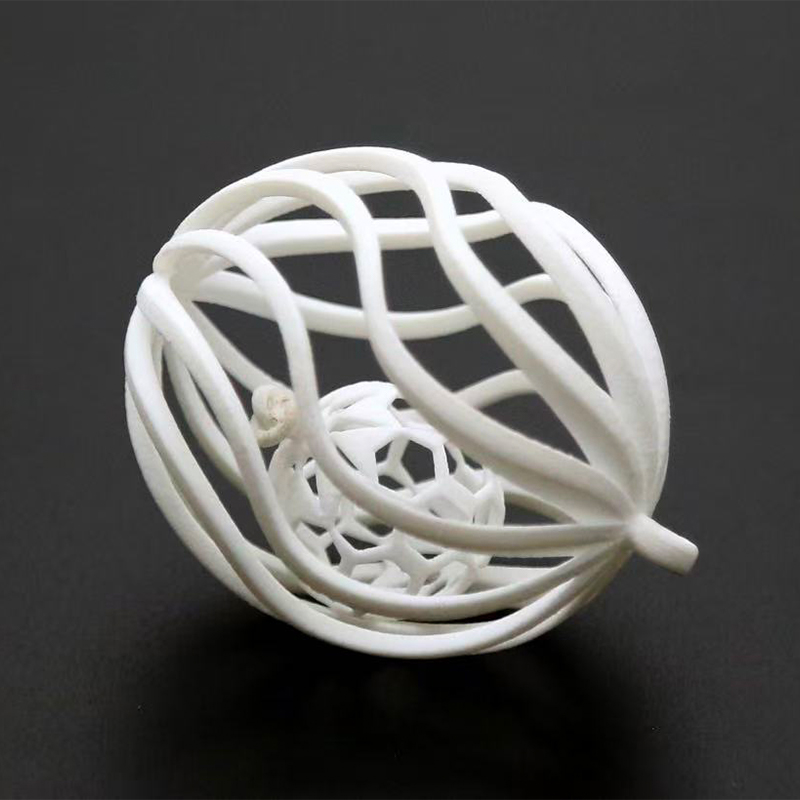
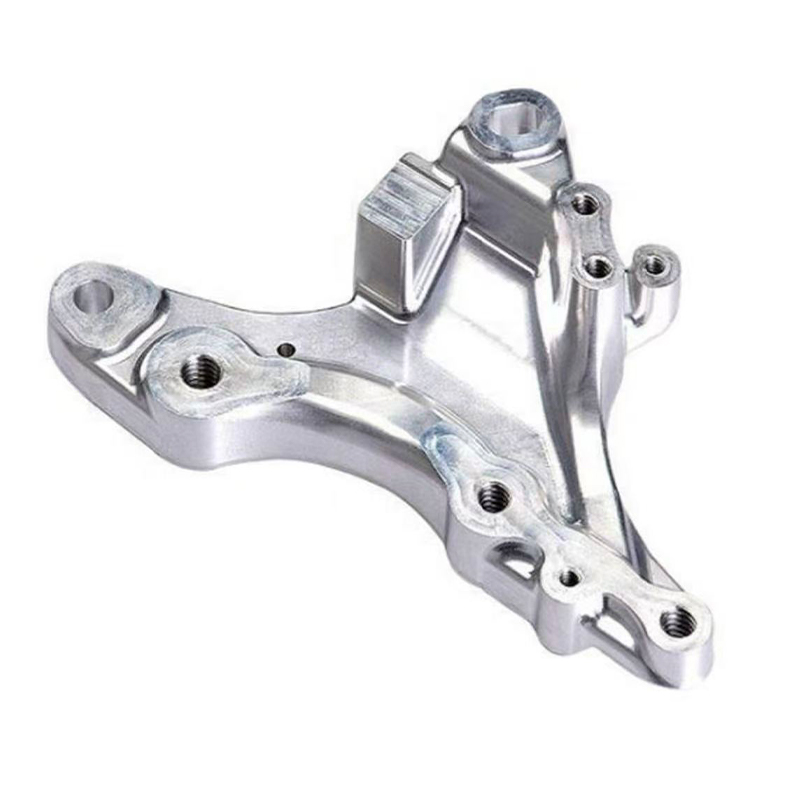
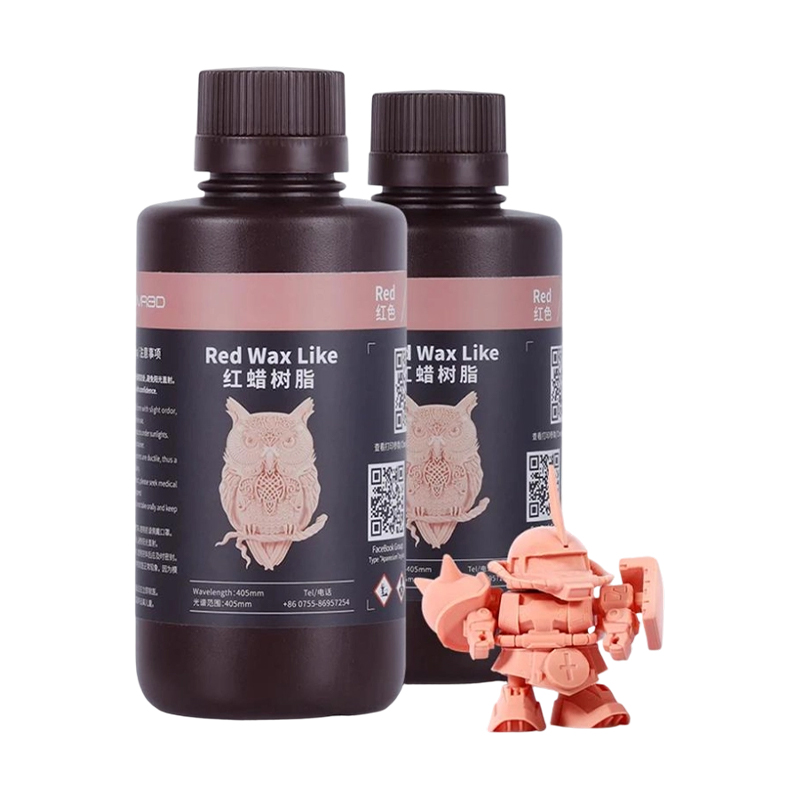
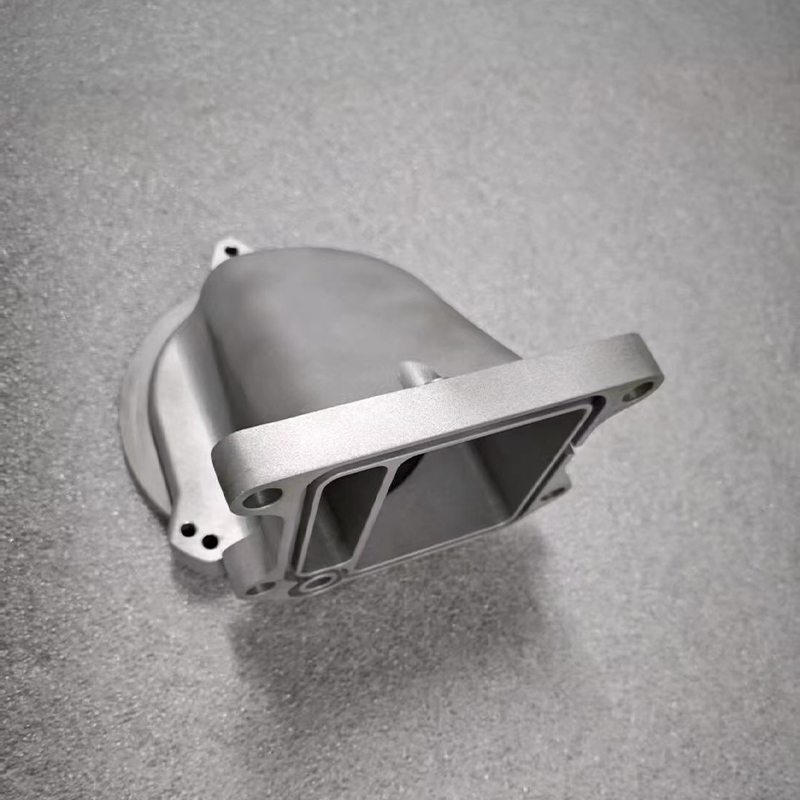
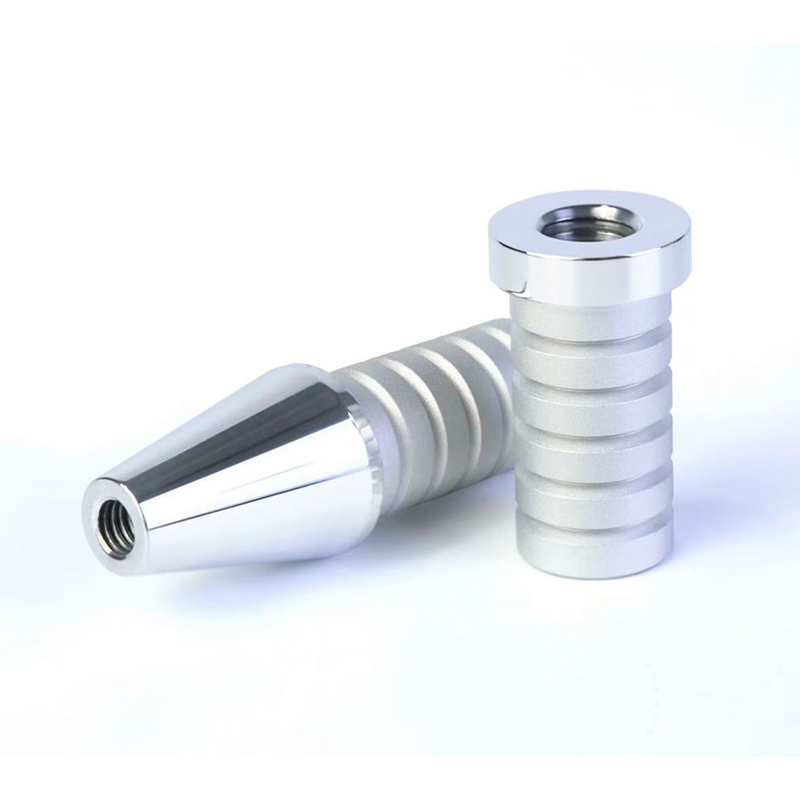
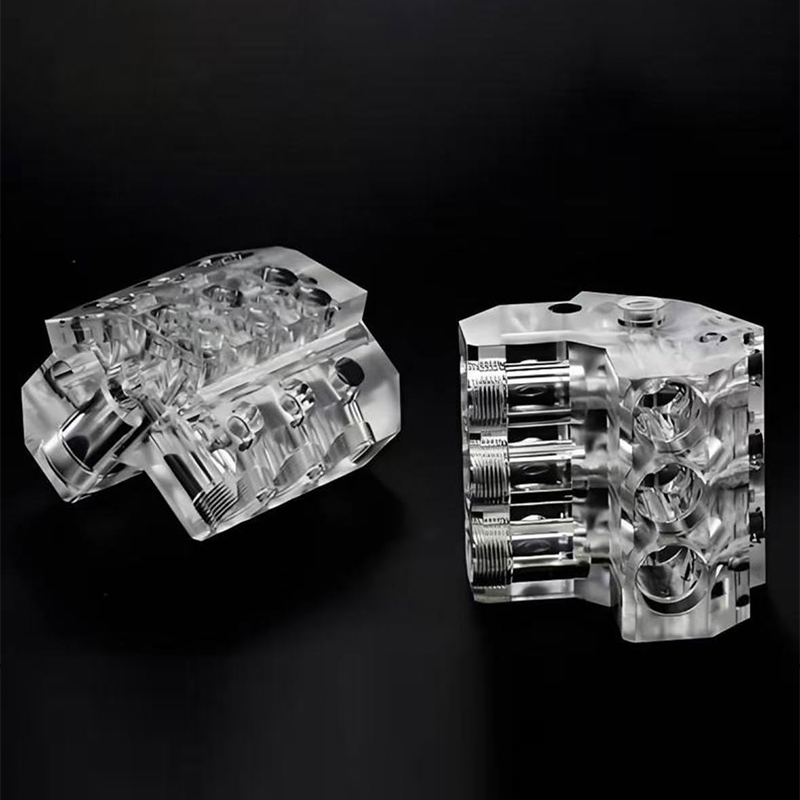
Ipari 3D nyomtatási szolgáltatási útmutató: típusok, felhasználások, összehasonlítás
Mit fednek ma a kereskedelmi 3D nyomtatási szolgáltatások
Egy megbízható kereskedelmi 3D nyomtatási szolgáltatás képesnek kell lennie a tervet digitális fájlból fizikai részre mozgatni az alkatrész valós funkciójához illeszkedő folyamat, anyag és befejezési módszer használatával, nem csak az adott géppel. Ez azt jelenti, hogy többféle polimer- és fémeljárást kell kínálni, mérnöki támogatást kell nyújtani a tervezéshez a gyártáshoz szükséges visszacsatoláshoz, és egyértelmű utat kell biztosítani a prototípustól a kis szériás vagy nagyobb gyártási sorozatokig. Kereső vásárlók 3D nyomtatási szolgáltatások általában három probléma egyikét próbálják megoldani: gyorsan szükségük van egy működőképes prototípusra, egy kis volumenű gyártásra van szükségük szerszámbefektetés nélkül, vagy olyan nagyméretű, méretpontos alkatrészre van szükségük, amelyet a szabványos asztali nyomtatók nem tudnak előállítani.
Ez a megkülönböztetés azért fontos, mert a „3D nyomtatás” kifejezés ma már a technológiák, gépméretek és anyagcsaládok széles skáláját takarja. An Ipari 3D nyomtatási szolgáltatás A mérnöki minőségű gyantákkal, nejlonporokkal vagy fémötvözetekkel dolgozó szolgáltató egészen másképpen működik, mint egy hobbi méretű nyomda, mind a berendezések befektetése, mind az egyes konstrukciók minőségellenőrzése terén. A cégek értékelik a nagyméretű 3D nyomtatási szolgáltatás A burkolatok, a beszállítók, a lámpatestek vagy az építészeti makettek esetében meg kell érteni az építési volumen korlátait, a rétegfelbontás kompromisszumát és az utófeldolgozási követelményeket, mielőtt elkötelezné magát a szállító felé.
Az alábbi szakaszok végigvezetik a gyakori folyamattípusokat, hogyan működnek a berendezés mögött egy ipari 3D nyomtatási szolgáltatás valóban működik, ahol az egyes technológiák a legmegfelelőbbek, hogyan hasonlítják össze a főbb lehetőségeket egymás mellett, hogyan tartható fenn a nyomtatórendszerek megbízható működése, és milyen kérdéseket tesznek fel a vásárlók leggyakrabban, mielőtt kiválasztanak egy 3D modell nyomtatási szolgáltatás partner.
A legfontosabb tudnivalók: a megfelelő 3D nyomtatási szolgáltatást a folyamat-anyag illeszkedése és az utófeldolgozási képesség határozza meg, nem csak a nyomtatási méret.
A 3D nyomtatási szolgáltatások gyakori típusai és jellemzőik
A legtöbb szolgáltató 3D nyomtatási szolgáltatások kínálatukat néhány kialakult folyamatcsalád köré szervezzék. Minden család más és más mechanizmust alkalmaz az alkatrész rétegenkénti felépítéséhez, ami közvetlenül befolyásolja a felületi minőséget, a mechanikai szilárdságot, a méretpontosságot és a reálisan egy darabban gyártható alkatrész méretét.
| Process Family | Tipikus anyagok | A legalkalmasabb |
|---|---|---|
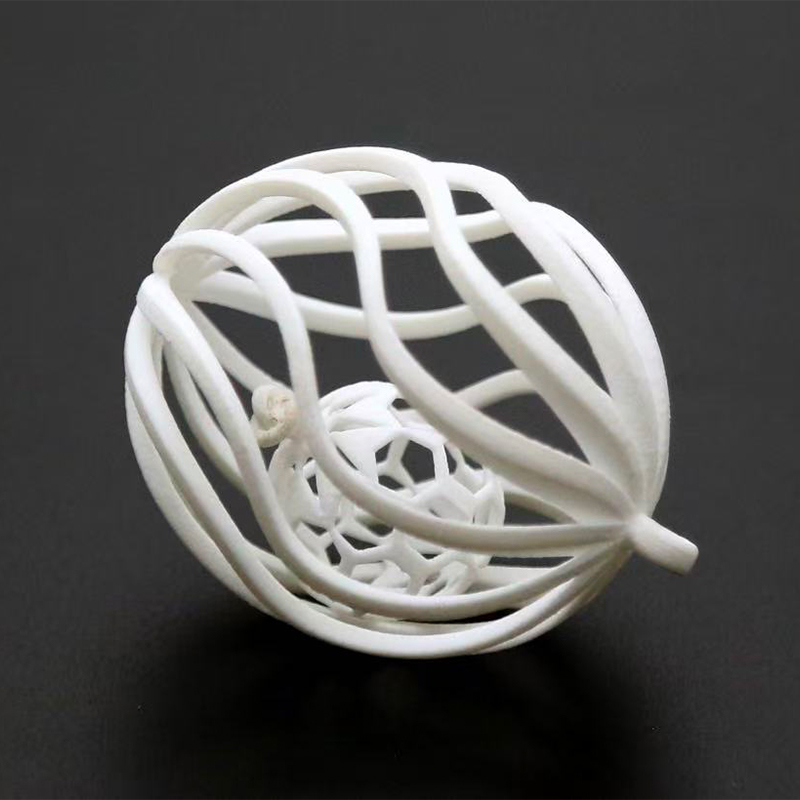
| Sztereolitográfia (SLA/DLP) | Fotopolimer gyanták | Részletes prototípusok, mesterminták a fröccsöntéshez |
| Szelektív lézeres szinterezés (SLS) | Nylon porok (PA11, PA12) | Funkcionális alkatrészek, bepattintható illesztések, kis szériás gyártás |
| Fused Deposition Modeling (FDM/FFF) | Hőre lágyuló műanyagok (ABS, PLA, PETG, PC) | Nagy formátumú alkatrészek, fadarabok, szerelvények, olcsó prototípusok |
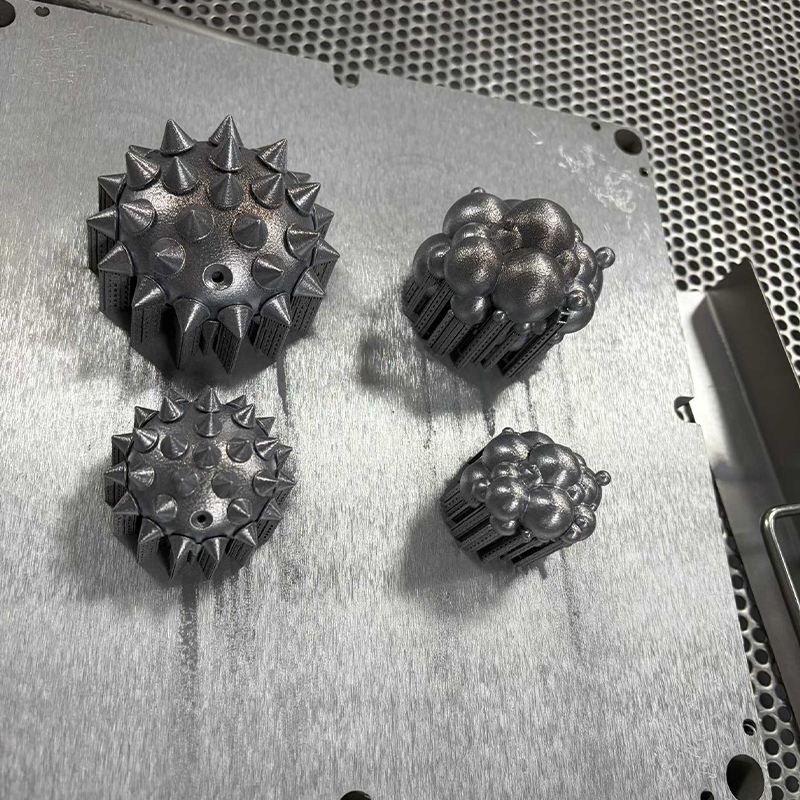
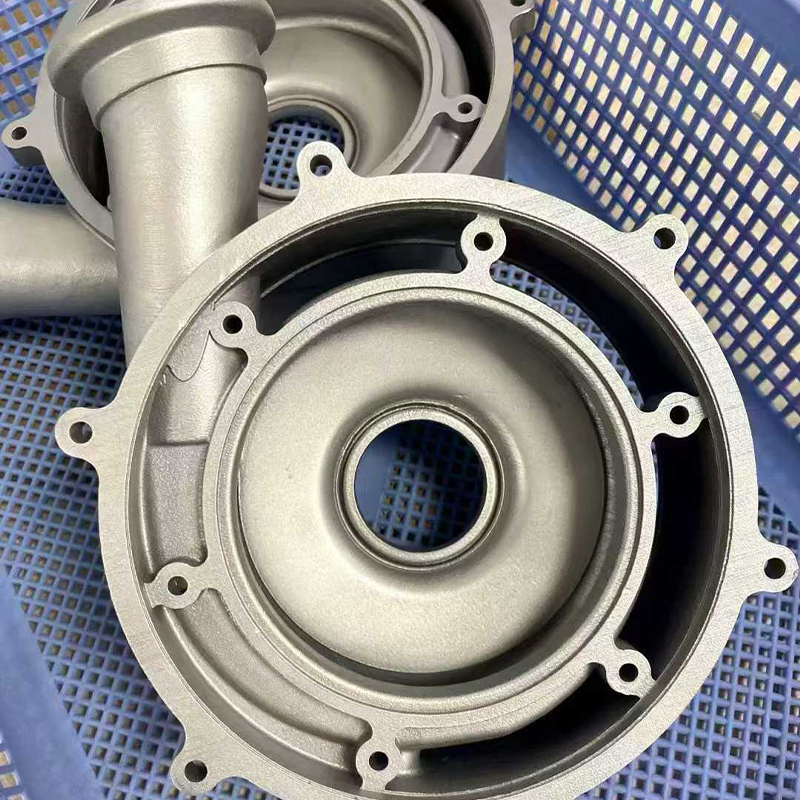
| Fém porágyú Fusion | Rozsdamentes acél, alumínium, titánötvözetek | Teherhordó alkatrészek, szerszámlapkák, összetett geometria |
Ezen folyamatcsaládok mindegyike különböző képességekkel rendelkezik a kereskedelmi 3D nyomtatási szolgáltatás menüt. A gyanta alapú eljárások finom felületi részleteket biztosítanak, és gyakran választják azokat az alkatrészekhez, amelyeket később a szilikon szerszámok mestermintájaként használnak. A poralapú nejlon eljárások általában izotróp, tartós alkatrészeket állítanak elő, amelyek alkalmasak ismételt funkcionális tesztelésre vagy rövid gyártási ciklusokra, mivel az alkatrészeket a környező, szinterezetlen por támogatja, nem pedig hozzáadott tartószerkezetek. A nagy formátumú, hőre lágyuló műanyag extrudáló gépek jóval megnövelik az építési mennyiséget, mint amit egy asztali nyomtató képes elérni, ezért a legtöbb termék gerincét képezik. nagyméretű 3D nyomtatási szolgáltatások túlméretezett burkolatokra, szerszámokra vagy építészeti léptékű makettekre irányul. A fémipari eljárások a költségek és az átfutási idő spektrumának csúcsán állnak, de olyan geometriákat és anyagtulajdonságokat nyitnak meg, amelyekhez a megmunkálás önmagában nem mindig felel meg gazdaságilag.
A vevőknek ezt a táblázatot kezdő szűrőként kell kezelniük, nem pedig végső válaszként. A falvastagság, a várható mechanikai terhelés, a hőnek vagy UV-sugárzásnak való kitettség és a szükséges tolerancia mind befolyásolja, hogy az eljárás valóban megfelelő-e, és tapasztalt 3D modell nyomtatási szolgáltatás a szolgáltató általában megkérdezi az alkatrész végfelhasználását, mielőtt anyagot ajánlana.
Egyetlen folyamatcsalád sem fed le minden felhasználási esetet, ezért a többfolyamatos beszállítók gyakorlatiasabb rugalmasságot kínálnak, mint az egytechnológiás üzletek.
Az ipari 3D nyomtatási szolgáltatási rendszerek működése: folyamat és szerkezet
Az adott technológiától függetlenül egy Ipari 3D nyomtatási szolgáltatás ugyanazt az alapvető munkafolyamatot követi: a 3D CAD modellt vékony vízszintes rétegekre szeleteljük fel, a gép az adott szeletadatoknak megfelelően rétegenként rakja le vagy szilárdítja meg az anyagot, majd a kész alkatrészt eltávolítjuk, megtisztítják és utómunkálják. A gépek közötti különbségek elsősorban abban rejlenek, hogy az egyes rétegeket hogyan alakítják ki, és hogyan támasztják alá az alkatrészt az építés során.
Alapvető szerkezeti elemek
- Mozgásrendszer (portál, deltakarok vagy robotkar), amely megismételhető pontossággal pozícionálja a nyomtatófejet vagy a lézert az építési térfogatban
- Anyagszállító mechanizmus, például extrudáló fúvóka, fényforrással ellátott gyantatartály vagy por újrafestő penge
- Zárt, szabályozott hőmérsékletű kamra, amely csökkenti a vetemedést és javítja a réteg tapadását, különösen fontos a nagy formátumú, hőre lágyuló nyomatoknál
- Egy olyan összeállítási platform, amely minden új réteg hozzáadásával csökken vagy fejlődik, meghatározva a maximálisan használható felépítési mennyiséget
- Vezérlőszoftver, amely kezeli a szeletelést, a szerszámpálya generálását, és egyes rendszerekben a rétegminőség valós idejű figyelését
A nagyméretű 3D nyomtatási szolgáltatás , a mozgásrendszer és a kamra kialakítása különösen kritikussá válik. A nagyobb portálok több lehetőséget kínálnak a mechanikai elhajlásra, így az ipari minőségű gépek megerősített kereteket, lineáris síneket és zárt hurkú motoros visszacsatolást használnak, hogy megtartsák a toleranciát egy olyan építési területen, amely jóval több mint egy métert is átnyúlhat bármilyen méretben. A fűtött kamrák fontosabbá válnak az alkatrészek méretének növekedésével, mivel a nagyobb keresztmetszetek egyenetlenül hűlnek, és hajlamosabbak a vetemedésre, ha a környezeti hőmérsékletet nem szabályozzák szigorúan.
A fizikai felépítés befejezése után a legtöbb alkatrésznek másodlagos lépésekre van szüksége, mielőtt működőképessé vagy bemutathatóvá válna. A támaszték eltávolítása, csiszolása, gőzsimítása vagy közegfúvás gyakori a polimer alkatrészeknél, míg a fém alkatrészek gyakran feszültségmentesítő hőkezelésen, kritikus felületek megmunkálásán és esetenként felületbevonaton mennek keresztül. Egy képes 3D nyomtatási szolgáltatások A szolgáltató ezeket a későbbi lépéseket egyetlen projekt idővonalába integrálja, ahelyett, hogy az ügyfelet több szállítótól kellene beszereznie.
A keret merevsége, a kamravezérlés és az integrált utófeldolgozás az, ami elválasztja az ipari minőségű rendszereket a fogyasztói minőségű nyomtatóktól a nagy méretű gyártási méretekben.
Alkalmazási forgatókönyvek és kiválasztási kritériumok a 3D modellnyomtatási szolgáltatáshoz
A megfelelő választás 3D modell nyomtatási szolgáltatás azzal kezdődik, hogy az alkatrész funkcióját a gazdaságosan szállítani képes folyamathoz kell igazítani. Az alábbi táblázat a gyakori alkalmazási forgatókönyveket tartalmazza, valamint az egyes kiválasztási tényezőket, amelyek a legfontosabbak.
Gyakori alkalmazási forgatókönyvek
| Kulcsfontosságú kiválasztási kritériumok
|
Egy kültéri használatra szánt alkatrésznek például UV-stabilitásra és hőmérséklet-ingadozásra minősített anyagra van szüksége, ami kizárja a különféle gyantakészítményeket, függetlenül attól, hogy milyen élesek a felületük az első prototípuson. A mozgó mechanizmusba szerelhető alkatrésznek olyan folyamatra van szüksége, amely egyenletes falvastagságot és kiszámítható zsugorodást eredményez, mivel még a kis méretbeli eltolódás is méretbeli illeszkedési problémákat okozhat. A cégek a kereskedelmi 3D nyomtatási szolgáltatás most először gyakran alábecsülik, hogy az utófeldolgozási idő mennyivel növeli a teljes átfutási időt, különösen olyan fém alkatrészek esetében, amelyek hőkezelést vagy az illeszkedő felületek megmunkálását igénylik.
A rendelési mennyiség egy másik döntő tényező. Egyetlen prototípus ritkán indokolja a fémporágy-olvasztással járó beállítási időt, míg a több száz egyforma konzolt jobban szolgálhatja a fröccsöntés, ha a kezdeti terveket 3D nyomtatással validálják. Itt van a kombinálás 3D nyomtatási szolgáltatások a kis szériás szériás szilikon öntőforma-replikáció praktikus középutat kínál az egyszeri nyomtatás és a teljes szerszámberuházás között, lehetővé téve a csapatok számára, hogy ellenőrizzék a keresletet, mielőtt elköteleznék magukat a nagyobb volumenű gyártási módszerek mellett.
Az alkatrészfunkció, a várható mennyiség és a befejezési követelmények előre egyeztetése elkerüli a költséges utómunkálatokat a gyártási ciklus későbbi szakaszában.
Részletes összehasonlítás: nagyszabású 3D nyomtatási szolgáltatási technológiák
Az alábbi táblázat összehasonlítja a hozzávetőleges maximális gyakorlati felépítési burkolatot az a. által használt általános folyamatok között nagyméretű 3D nyomtatási szolgáltatás . Ezek az adatok tipikus ipari minőségű berendezéseket mutatnak, nem pedig egyetlen gépmodellt. Az építési mennyiség csak egy változó, de gyakran ez az első szűrő, amelyet a vásárlók alkalmaznak, ha egy projekt túlméretezett alkatrészt tartalmaz.
Amint azt a táblázat mutatja, a gyanta- és poralapú rendszerek általában az egyedi komponensekhez, nem pedig a teljes összeállításokhoz illeszkedő borítékokat kínálják, ezért továbbra is ezek maradnak a standard választás a részletkritikus alkatrészeknél, nem pedig a túlméretezett szerkezeteknél. A nagy formátumú, hőre lágyuló extrudálás és a robotkar alapú rendszerek jelentősen kibővítik ezt a borítékot, így praktikus választássá teszik őket, ha egyetlen folyamatos nyomatnak bármilyen méretben meg kell haladnia a két métert. Ez a méretezési előny kompromisszumokkal jár: a nagy formátumú extrudálásnál használt nagyobb fúvókák jellemzően láthatóan durvább rétegvonalakat hoznak létre, mint a gyanta- vagy poreljárások, így a sima kozmetikai felület általában további csiszolási vagy bevonási munkákat igényel. Az átfutási idő az építési mennyiség növekedésével is növekszik, mivel a nagyobb részek rétegenkénti nyomtatása még nagyobb extrudálási sebesség mellett is egyszerűen tovább tart. Összehasonlító vásárlóknak a nagyméretű 3D nyomtatási szolgáltatások szolgáltatóval szemben egy kisebb formátumú bolttal szemben, a projekt idővonalának elköteleződése előtt elengedhetetlen a maximális gyártási mennyiség és az adott anyag várható felületi minőségének megerősítése.
A térfogati méretarányokat folyamattípussal készíti, és a nagyobb formátumú rendszerek általában némi felületkezelést cserélnek a túlméretezett alkatrészek egy darabban történő nyomtatására.
Ipari átvételi trendek a nagyméretű 3D nyomtatási szolgáltatásokhoz
Az adalékanyag-gyártás ipari alkalmazása az anyagok és a gépek megbízhatóságának javulásával folyamatosan bővült. Az iparági gyártási jelentések szerint a vizuális prototípusok helyett funkcionális alkatrészek és szerszámok 3D nyomtatását használó vállalatok aránya évről évre nőtt. Az alábbi területdiagram illusztrálja ezt az általános növekvő tendenciát az elfogadásában Ipari 3D nyomtatási szolgáltatás képességek a feldolgozóipari ágazatok között az elmúlt több éves időszakban, relatív átvételi indexként kifejezve, nem pedig abszolút értékben.
A felfelé mutató lejtő az ábrázolt időszakban több konvergáló tényezőt tükröz, nem pedig egyetlen okot. Az anyagtárak jóval a korai generációs műanyagokon túl bővültek, és magukban foglalják a műszaki nejlonokat, a szálerősítésű kompozitokat és a fémötvözetek szélesebb körét, ami életképessé tette a 3D nyomtatást a korábban hagyományos gyártást igénylő alkatrészek esetében. A gépek megbízhatósága és megismételhetősége is javult, csökkentve a sikertelen nyomtatási arányt, amely egykor az ipari méretű gyártást kivitelezhetetlenné tette. Ugyanakkor egyre több gyártó fogadott el egy hibrid modellt, amely a prototípusok nyomtatását és a rövid sorozatok nyomtatását a szilikon öntőforma sokszorosításával vagy megmunkálásával párosítja a közepes volumenű gyártáshoz, így kibővítve egyetlen gép gyakorlati hatókörét. kereskedelmi 3D nyomtatási szolgáltatás kapcsolat. Az elmúlt évek ellátási láncában bekövetkezett zavarok egyes gyártókat is az igény szerinti, elosztott gyártási modellek felé kényszerítettek, ahol a helyi nyomtatás csökkenti a hosszú átfutási idejű szerszámoktól való függőséget. Ezek a tényezők együttesen az elfogadás folyamatos, fokozatos növekedésére utalnak, nem pedig rövid távú kiugrásra, ami hasznos kontextus a vásárlók számára annak eldöntésében, hogy belső kapacitást építsenek-e ki, vagy külső forrásra támaszkodjanak. 3D nyomtatási szolgáltatások partner.
Az elterjedtség folyamatosan nőtt az anyagválaszték és a gépek megbízhatóságának javulásával, nem pedig egyetlen technológiai áttörés miatt.
Kiválasztási kritériumok a szolgáltatástípusok között súlyozva
A különböző vásárlók eltérően mérlegelik a kiválasztási kritériumokat attól függően, hogy gyors prototípusra, precíziós alkatrészre vagy nagy szerkezeti alkatrészre van szükségük. Az alábbi radardiagram összehasonlítja, hogy a négy általános prioritást, a sebességet, a felületi minőséget, a mechanikai szilárdságot és a költséghatékonyságot általában hogyan súlyozzák a gyantanyomtatás és a nagyméretű 3D nyomtatási szolgáltatás nagy formátumú extrudálás segítségével. Az egyes tengelyeket egytől ötig terjedő relatív skálán pontozzák a jellemző folyamatjellemzők alapján, nem pedig egy adott gép specifikációs lapja alapján.
Az összehasonlítás rávilágít arra, hogy a folyamatok kiválasztása ritkán azon múlik, hogy egy technológia egyetemesen jobb. A gyantanyomtatás erősen eléri a felületkiképzést, ami megmagyarázza népszerűségét a mesterminták és kozmetikai prototípusok terén, de alacsonyabb pontszámot ér el a maximális összeszerelési méret és a méretarányos költséghatékonyság tekintetében. A nagy formátumú extrudálás ellentétes mintát mutat, magasabb pontszámot ér el az összeállítás mérete és a nagy alkatrészek költséghatékonysága tekintetében, miközben elveszíti a felületi minőség egy részét, amelyet általában csiszolással vagy bevonattal kell kezelni. Egyik profil sem jobb; a megfelelő választás attól függ, hogy melyik tengely számít leginkább az adott alkatrész szempontjából. Ez egy hasznos keret a vevők számára, amelyekkel belsőleg jelentkezhetnek, mielőtt kapcsolatba lépnének a 3D modell nyomtatási szolgáltatás szolgáltató, mivel tisztázza, hogy egy adott projekt esetében mely kompromisszumok elfogadhatók. A több folyamatcsaládot kínáló szolgáltató abban is segíthet a vásárlóknak, hogy egyetlen projektet osszanak szét a technológiák között, például kozmetikai héjat gyantába nyomtatnak, miközben nagy formátumú extrudálást használnak a szerkezeti belső kerethez.
Egyetlen folyamat sem nyer minden tengelyen, ezért a vásárlóknak rangsorolniuk kell a két legfontosabb prioritást a technológia kiválasztása előtt.
Nagyszabású 3D nyomtatási alkalmazások iparági forgalmazása
iránti kereslet nagyméretű 3D nyomtatási szolgáltatások nem egyenletesen oszlik meg az iparágak között. Egyes szektorok nagymértékben támaszkodnak a nagy formátumú nyomtatásra a funkcionális szerszámok és szerkezeti makettek készítéséhez, míg mások főként megjelenítési modellekhez vagy a koncepció korai szakaszában történő validálásához használják. Az alábbi fánkdiagram a nagyméretű nyomatok iránti kereslet szemléltető megoszlását bontja iparági szegmensenként, a gyártási és tervezési ágazatokban megfigyelt általános minták alapján.
A fogyasztási cikkek és az építészeti vagy display modellezés együttesen a nagy formátumú nyomtatási igények jelentős hányadát képviselik, főként azért, mert mindkét szektornak rendszeresen szüksége van túlméretezett, egyszeri vagy rövid távú darabokra, ahol a szerszámberuházás nehezen indokolható. Az ipari berendezések gyártói elsősorban a belső gyártósorokat támogató fúvókákhoz, szerelvényekhez és védőházakhoz alkalmazzák a nagyméretű nyomtatást, nem pedig a közvetlenül a végfelhasználóknak értékesített alkatrészekhez. Az autóipari szerszámok kisebb, de állandó részesedést képviselnek, gyakran a belső kárpitmodellekre és a kis mennyiségű szerszámozási segédeszközökre összpontosítanak, nem pedig a jármű szerkezeti alkatrészeire. A tekintélyes "egyéb/vegyes" kategória azt tükrözi, hogy a nagyformátumú nyomtatás milyen széles körben alkalmazhatóvá vált, a kiállítási bemutatóktól kezdve az egyedi bútorok prototípusaiig mindenre kiterjed. A kereskedelmi 3D nyomtatási szolgáltatás szolgáltatónál, a keresletnek ez a megoszlása aláhúzza a többféle anyag és befejezési lehetőség támogatásának értékét, ahelyett, hogy szűken egy iparági vertikumra szakosodnánk.
A nagyformátumú nyomtatás iránti igény számos iparágra kiterjed, ami a széles anyag- és befejezőképességű beszállítókat részesíti előnyben a szűk szakemberekkel szemben.
Karbantartási útmutató ipari 3D nyomtatóberendezésekhez
Következetes kimenet egy Ipari 3D nyomtatási szolgáltatás nagyban függ a berendezés fegyelmezett karbantartásától. A nagyobb gépek különösen több mozgó alkatrészen halmozódnak fel, és nyomtatásonként nagyobb távolságot tesznek meg, ami miatt a rendszeres karbantartás nagyobb tényező a kimeneti minőségben, mint a kisebb asztali egységek esetében.
Szokásos karbantartás ellenőrzőlista
- Rendszeresen ellenőrizze és tisztítsa meg a fúvókákat vagy a gyanta optikát az eltömődés megelőzése és a nyomtatási felbontás megőrzése érdekében
- Ellenőrizze a lineáris sínek, szíjak és vezetőcsavarok kopását, és a mozgó alkatrészeket meghatározott ütemezés szerint kenje újra
- Kalibrálja az építési platformot és az ágyszintezést nagy vagy hosszú nyomtatás előtt, hogy elkerülje a nyomtatás közbeni hibákat
- Figyelje a kamra hőmérsékletét és páratartalmát, mivel az anyagok tulajdonságai, például a nylonpor nedvességtartalma érzékenyek a környezeti feltételekre
- Cserélje ki a szűrőelemeket a gyanta- és porrendszereken a kezelők védelme és az egyenletes anyagminőség megőrzése érdekében
- Tartsa naprakészen a firmware-t és a szeletelő szoftvert, hogy élvezze a továbbfejlesztett szerszámút-algoritmusokat és hibajavításokat
A megelőző karbantartási ütemterveknek a géphasználathoz kell igazodniuk, nem pedig egy rögzített naptári intervallumot. Egy nagy formátumú, csaknem folyamatos gyártási műszakot futtató extrudáló rendszernél gyakrabban kell a fúvókákat és a szíjfeszességet ellenőrizni, mint a csak alkalmanként használt gépeknél. A fémporágyas rendszerek különösen gondos karbantartást igényelnek a gázáramlási és szűrőrendszereknél, mivel az inkonzisztens védőgáz lefedettség közvetlenül befolyásolhatja az alkatrész sűrűségét és mechanikai tulajdonságait. Szolgáltatók, amelyek a legjobb 3D nyomtatási szolgáltatás A tapasztalatok általában belsőleg dokumentálják ezeket a karbantartási intervallumokat, és nyomon követik a gép teljesítményadatait az idő múlásával, lehetővé téve számukra, hogy észleljék a fúvókák kopásának vagy a mozgásrendszer elsodródásának korai jeleit, mielőtt az befolyásolná az ügyfél alkatrészeit.
Az üzemeltetőknek egyértelmű nyilvántartást kell vezetniük az anyagok tételszámairól és a tárolási körülményekről is, mivel a porok és gyanták lebomolhatnak, ha az ajánlott hőmérsékleti és páratartalom-tartományon kívül tárolják őket. Ez a nyomon követhetőség különösen fontos a funkcionális vagy teherhordó alkatrészek esetében, ahol a tételek közötti inkonzisztens anyagtulajdonságok olyan módon befolyásolhatják a teljesítményt, ami önmagában külső vizsgálatból nem látható.
A karbantartási intervallumoknak a tényleges géphasználatot és az anyagmozgatási feltételeket kell követniük, nem pedig egy általános, rögzített ütemezést.
A legjobb 3D nyomtatási szolgáltató kiválasztása
Azonosítása a legjobb 3D nyomtatási szolgáltatás A partner egy adott projekthez a képességek, a kommunikáció és a downstream támogatás összeegyeztetésén múlik ahhoz, amit a projekt ténylegesen igényel. Az a szolgáltató, amely csak az alkatrészeket nyomtatja ki és adja vissza a tervezési visszajelzések nélkül, nagyobb kockázatot jelent a vevő oldalára, különösen a házon belüli adalékanyag-gyártási tapasztalattal nem rendelkező csapatok esetében. Keressen olyan partnert, aki átnézi a fájlokat a nyomtathatósági problémákra, például a nem támogatott túlnyúlásokra vagy falvastagság-problémákra, mielőtt elkötelezi magát a nyomtatás mellett, mivel ezeknek a problémáknak a korai felismerése elkerüli az anyagpazarlást és az ütemezési késéseket.
Érdemes azt is felmérni, hogy a szolgáltató a kezdeti nyomtatáson túl tud-e támogatni egy projektet. Számos projekt egyetlen prototípusból kis gyártási sorozattá fejlődik, és ha van egy gyártó vagy beszállító, aki a 3D nyomtatásból át tud fordulni a szilikon öntőforma replikációjává az alacsony költségű, nagy pontosságú kisszériás gyártás érdekében, vagy a CNC megmunkálásba a szűkebb tűréshatárok érdekében, jelentős koordinációs erőfeszítést takarít meg, összehasonlítva azzal, hogy minden egyes szakaszban külön szállítókat kell kezelni. A felületkezelési képesség, mint például a festés vagy bevonat, egy másik tényező, amelyet gyakran figyelmen kívül hagynak, amíg az ügyfélnek rövid időn belül nincs szüksége egy bemutatóra kész alkatrészre.
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ezen a területen OEM kereskedelmi 3D nyomtatási szolgáltatóként és ODM nagyméretű 3D nyomtatási szolgáltatóként működik, és a fejlett megmunkálási képességek mellett a gyanta, nejlon és fém 3D nyomtatás területén dolgozik az ügyfelekkel. A vállalat tervezőcsapata támogatja az ügyfeleket abban, hogy a korai koncepciókat praktikus, legyártható terméktervekké alakítsák, a szilikon öntőforma sokszorosítási folyamata pedig lehetővé teszi, hogy a csapatok alacsony költségű, nagy pontosságú kisszériás gyártásba lépjenek, miután a tervezést jóváhagyták. A felületkezeléseket, például a festést házon belül alkalmazzák, hogy az alkatrészek közelebb kerüljenek a kész, bemutatóra kész állapothoz. Mivel a tervezés, a nyomtatás, a megmunkálás, az öntőforma sokszorosítás és a befejezés egy platformon zajlik, az ügyfelek egyablakos ügyintézéssel dolgoznak ipari 3D nyomtatási szolgáltatás több külső szállító kezelése nélkül is áttérhet a koncepcióról a fizikai termékre, ami csökkenti a koordinációs többletköltséget és a teljes projektidőt. Függetlenül attól, hogy a vevő egy kis tervezőstúdió nagykereskedő, aki maroknyi prototípust szerz be, vagy egy gyártó, aki kisszériás gyártásba lép, ez a fajta integrált támogatás általában értékesebb a termék élettartama során, mint bármely egyedi gép specifikációja.
A nyomtatást, megmunkálást, öntőforma sokszorosítást és kikészítést egy fedél alatt egyesítő szolgáltató csökkenti a koordinációs kockázatot a teljes termékfejlesztési ciklus során.
Gyakran Ismételt Kérdések
Milyen méretű alkatrészeket tud általában előállítani egy nagyméretű 3D nyomtatási szolgáltatás?A nagyformátumú extrudáló és robotkar alapú rendszerek általában két métert meghaladó darabokat is képesek nyomtatni egy vagy több méretben, míg a gyanta- és poralapú ipari gépek általában jobban megfelelnek az egy méter alatti alkatrészeknek. A pontos határértékek gépenként és anyagonként változnak, ezért a legjobb, ha egy adott projekthez közvetlenül a szolgáltatótól egyezik meg. |
Hogyan választhatok gyanta, nylon és fém között egy ipari 3D nyomtatási szolgáltatási projekthez?A választás elsősorban a mechanikai követelményektől és a kivitelezési elvárásoktól függ. A gyanta illik a nagy részletgazdagságú, kozmetikai vagy mestermintás alkatrészekhez; A nylonpor olyan funkcionális, ismételhető alkatrészekhez illik, amelyek tartósságot igényelnek fémköltség és átfutási idő nélkül; a fém pedig teherhordó vagy magas hőmérsékletű alkalmazásokhoz van fenntartva, ahol a műanyagok nem felelnek meg a teljesítménykövetelményeknek. |
Egy kereskedelmi 3D nyomtatási szolgáltatás alkalmas-e gyártási futtatásra, nem csak prototípusokra?Igen, kis és közepes mennyiségek esetén, különösen, ha olyan eljárásokkal kombinálják, mint a szilikon öntőforma sokszorosítása, amelyek csökkentik az egységköltséget a terv véglegesítése után. Nagyobb volumenű gyártás esetén a fröccsöntés vagy más hagyományos gyártási módszerek általában költséghatékonyabbá válnak, ezért a 3D nyomtatást gyakran használják a terv érvényesítésére, mielőtt ezekre a módszerekre méreteznék. |
Milyen utófeldolgozásra számítsak egy 3D-s modellnyomtató szolgáltatástól?A gyakori utófeldolgozás magában foglalja a hordozó eltávolítását, csiszolását, gőzsimítását, közegszórást, valamint a polimer alkatrészek festését vagy bevonását, míg a fém alkatrészek hőkezelést és a kritikus felületek megmunkálását igényelhetik. Kérdezze meg a szolgáltatót, hogy mely lépések szerepelnek a szokásos munkafolyamatban, szemben a kiegészítő szolgáltatásként kínált lépésekkel. |
Mit kell keresnem a legjobb 3D-nyomtatási szolgáltatónál a hosszú távú partnerséghez?Keressen olyan gyártót vagy beszállítót, aki többféle nyomtatási folyamatot, házon belüli megmunkálást és kikészítést kínál, világos tervezési visszajelzést a gyártáshoz, és képes a prototípustól a kisszériás gyártásig szállítóváltás nélkül skálázni. A következetes kommunikáció és a dokumentált minőségi folyamatok szintén fontosak az ismételt rendelések megbízhatóságának megőrzéséhez. |
-
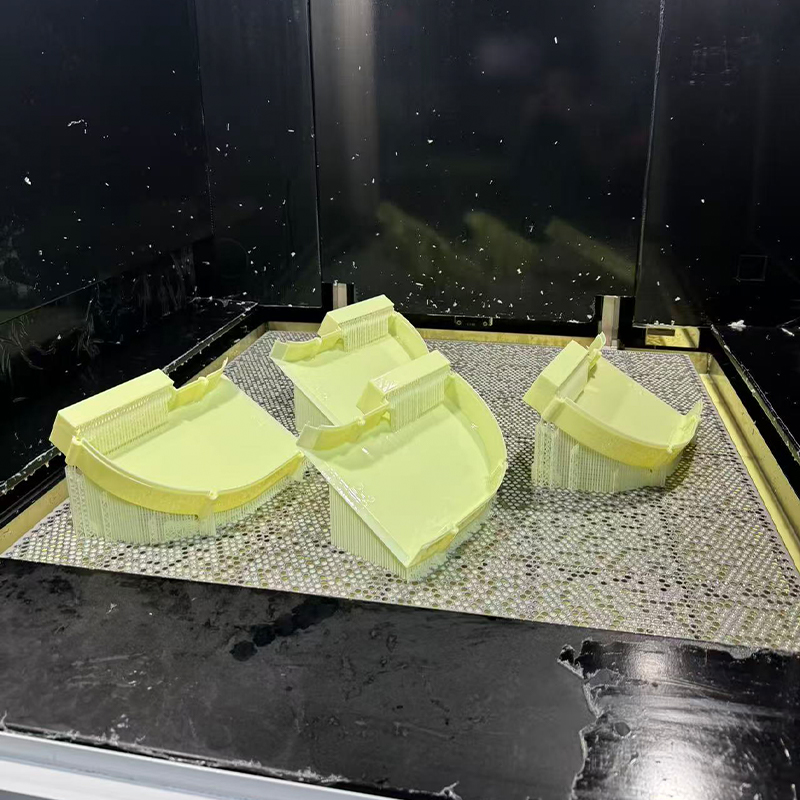 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
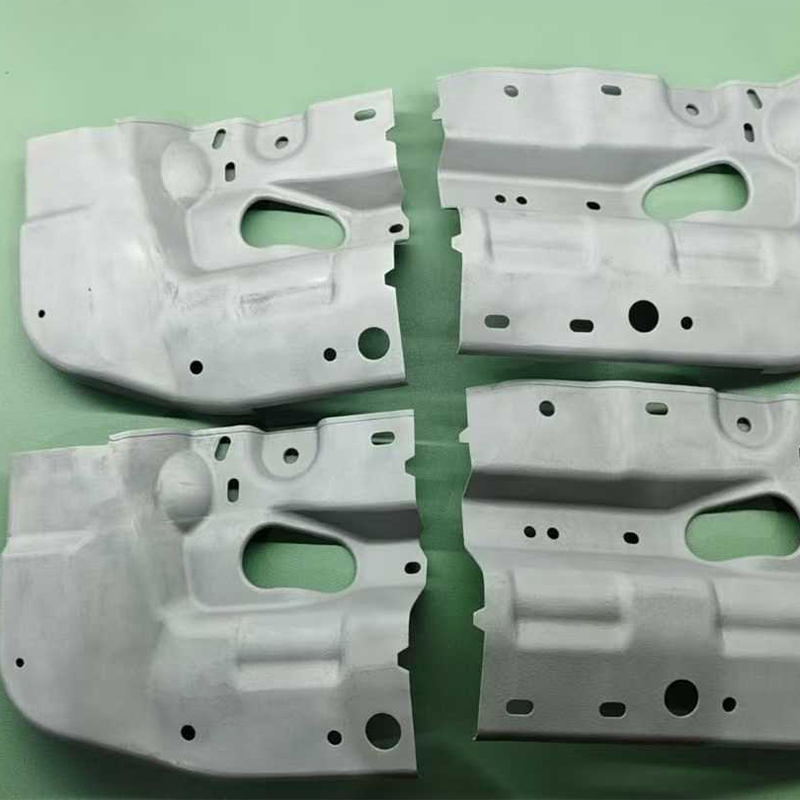 Alumíniumötvözet AlSi10Mg 3D nyomtatási szolgáltatás
-
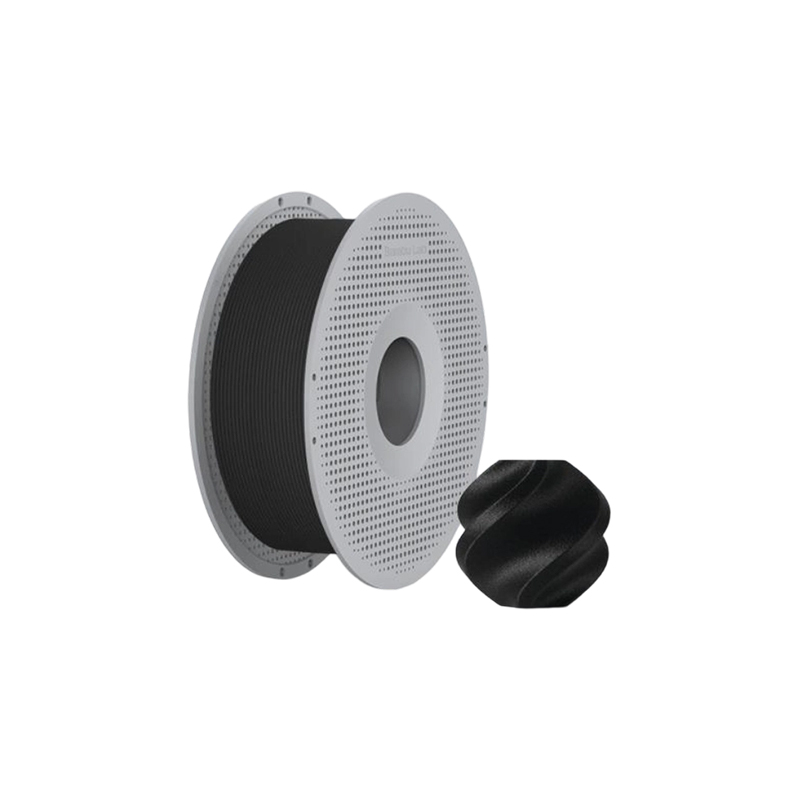 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
-
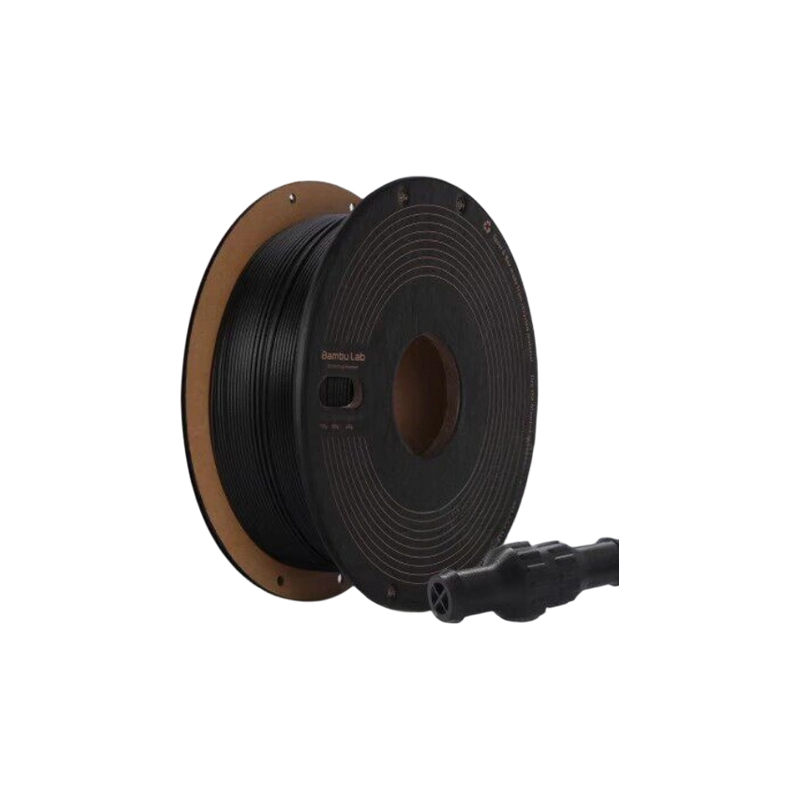 PPS+CF szénszál erősítésű 3D nyomtatási szolgáltatás
-
 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
