- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

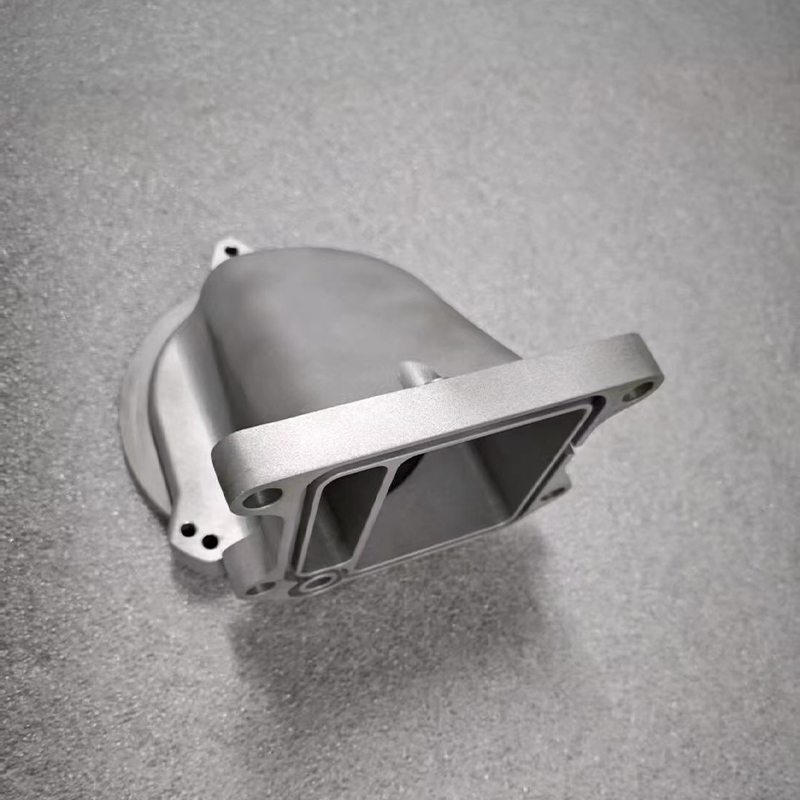
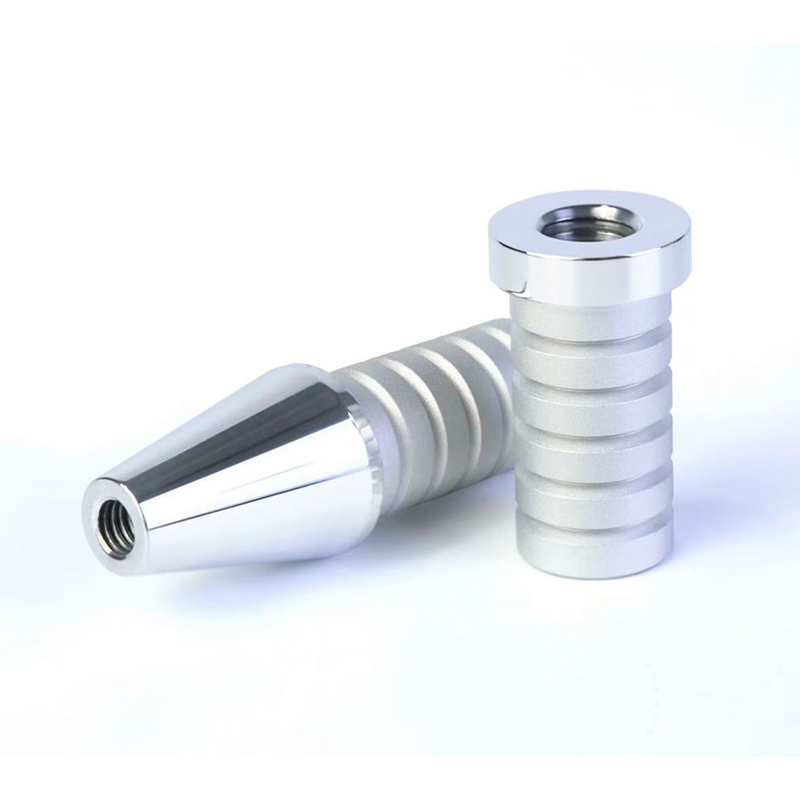
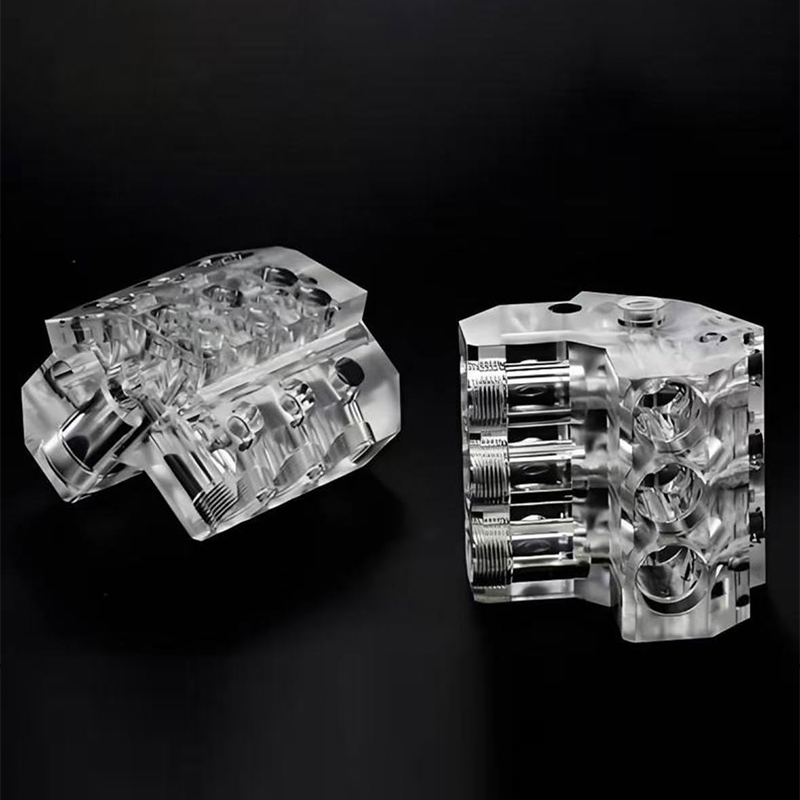
CNC megmunkálási szolgáltatások: Hogyan válasszuk ki a megfelelő szállítót
Mit CNC megmunkálási szolgáltatásokat nyújtanak belülről integrált intelligens gyártási platform
A CNC-megmunkálási szolgáltatások a digitális 3D-s modellt precíz fizikai résszé alakítják úgy, hogy számítógépes vezérlés mellett levágják az anyagot egy szilárd blokkról, és egy integrált intelligens gyártási platform összekapcsolja ezt a vágási lépést a tervezési áttekintéssel, folyamattervezéssel, ellenőrzéssel, felületkezeléssel és szállítással egyetlen felügyelt munkafolyamatban. A mérnökök és a vásárlók számára a gyakorlati érték egyértelmű: kevesebb szállítói átadás, világosabb kommunikáció, megismételhető alkatrészminőség és rövidebb út a rajztól az összeszerelhető és tesztelhető alkatrészig. Ha az alkatrészei szűk tűrésekre, fémre vagy műszaki műanyagokra, vagy az első darabtól az utolsóig megbízható megismételhetőséget igényelnek, általában a CNC megmunkálás az első értékelendő folyamat.
A CNC kifejezés a számítógépes numerikus vezérlést jelenti. A szerszámgép beolvas egy programot, amelyet általában CAD és CAM szoftverből állítanak elő, és a programozott tengelyek mentén mozgatja a forgácsolószerszámot vagy a forgó munkadarabot. A marást, esztergálást, fúrást, menetfúrást és fúrást a koordináta utasítások követésével hajtják végre, nem pedig kézi kézikerék-beállítással. Az általános megmunkálási kézikönyvek és a széles körben elterjedt gyártási képzési referenciák szerint ez a megközelítés azért értékelhető, mert ugyanaz a program újra és újra futtatható konzisztens eredménnyel, ami az ismételhető gyártás alapja.
A modern integrált intelligens gyártási platform digitális réteget ad a gépek tetejére. Ahelyett, hogy az ajánlattételt, a mérnöki felülvizsgálatot, az ütemezést, a megmunkálást, az ellenőrzést és a szállítást különálló vállalatok által kezelt külön munkákként kezelné, a platform egyetlen összekapcsolt láncban tárolja az alkatrészadatokat, a felülvizsgálati előzményeket, a feldolgozási megjegyzéseket és az ellenőrzési eredményeket. A vevő feltölt egy modellt és rajzot, visszajelzést kap a gyárthatóságról, jóváhagyja a tervet, majd végigköveti a munkát az egyes szakaszokon. Ez az ötlet az egyablakos gyártási modell mögött, és ez az oka annak, hogy sok beszerzési csapat most olyan CNC megmunkálási beszállítót keres, amely platformként működik, nem pedig egyetlen gépműhelyként.
Ez az útmutató termékfejlesztőknek, beszerzési vezetőknek és üzemeltetési csapatoknak készült, akiknek gyakorlati válaszokra van szükségük. Elmagyarázza a CNC megmunkálási szolgáltatások gyakori típusait, a gépek és a munkafolyamatok felépítését, hogyan lehet egy folyamatot az alkalmazáshoz illeszteni, hogyan viszonyul a CNC más gyártási útvonalakhoz, és hogyan kell karbantartani a gépeket és a kész alkatrészeket. Tartalmaz egy gyakran ismételt kérdések részt is, amely a vásárlók által leggyakrabban feltett kérdésekkel foglalkozik, amikor először fordulnak egy CNC megmunkáló gyártóhoz.
Gyors válaszok a részletek előtt
- Tipikus illeszkedés: precíziós alkatrészek fémből vagy műszaki műanyagból, egy prototípustól az ismétlődő tételekig.
- Tipikus erősségek: méretpontosság, széles anyagválaszték, erős mechanikai tulajdonságok és jó felületi minőség közvetlenül a gépből.
- Tipikus határértékek: mély belső üregek, zárt üreges formák és nagyon vékony, alátámasztatlan falak nehezebben vághatók, mint nyomtatni vagy önteni.
- Miért számít egy platform: a tervezési visszacsatolás, a megmunkálás, a kikészítés és az ellenőrzés kapcsolatban maradnak, ami csökkenti a kommunikációs hibák okozta utómunkálatokat.
Ebben a cikkben a CNC megmunkálási szolgáltatások kifejezés arra a teljes ajánlatra vonatkozik, amelyet az ügyfél a gyártótól kap: mérnöki támogatás, programozás, megmunkálás, sorjázás, kikészítés, ellenőrzés és csomagolás. A teljes lánc, és nem csak a vágási lépés megértése az, ami elválaszt egy sikeres beszerzési projektet a frusztrálótól.
A CNC megmunkálási szolgáltatás akkor nyújtja a legtöbb értéket, ha a megmunkálást, a kikészítést és az ellenőrzést egy integrált platformon kezelik.
A CNC megmunkálási szolgáltatások gyakori típusai és jellemzőik
A CNC megmunkálás folyamatok családja, nem egyetlen művelet. Mindegyik típus más-más módon távolítja el az anyagot, és mindegyik más-más alkatrészgeometriához illeszkedik. A különbségek ismerete segít világosan leírni az igényeit, amikor árajánlatot kér egy CNC megmunkálási beszállítótól, és segít eldönteni, hogy a javasolt eljárás ésszerű-e az Ön rajza szempontjából.
CNC marás Egy forgó vágó egy rögzített vagy indexelt munkadarabon mozog. Jól használható lapos felületekhez, zsebekhez, résekhez, lyukakhoz és kontúros felületekhez házakon, konzolokon és lemezeken. CNC esztergálás A munkadarab forog, miközben egy álló szerszám vágja. Jól használható tengelyekhez, csapokhoz, perselyekhez, hüvelyekhez és más kerek vagy tengelyirányban szimmetrikus alkatrészekhez. Többtengelyes megmunkálás Három, négy vagy öt tengely működik együtt, így az eszköz több felületet ér el kevesebb beállítással. Hasznos összetett formákhoz, járókerekekhez és szögletes jellemzőkkel rendelkező alkatrészekhez. Maró-esztergálás Egy kombinált gép esztergál és mar egy összeállításban. Csökkenti az újrarögzítést, és segít megőrizni a koncentrikusságot az esztergált és a mart elemek között. Fúrás és menetfúrás Különleges furatkészítési műveletek, a kis precíziós furatoktól a menetes elemekig, gyakran kombinálva maróprogramokkal. Vágások csiszolása és befejezése Finom anyageltávolítás a simaság, gömbölydedség vagy felületminőség érdekében, ha a szabványos vágási menet nem elegendő.
CNC marási szolgáltatások
A marás a legszélesebb körben kért CNC eljárás, mivel a legtöbb mechanikai alkatrész sík felületeket, zsebeket, furatokat és hornyokat tartalmaz. Egy háromtengelyes maró mozgatja a szerszámot X, Y és Z irányban, ami sok lemezhez, burkolathoz és kerethez elegendő. Ha egy alkatrésznek több felülete van, a kezelő vagy újra rögzíti egy második beállításban, vagy indexelő rögzítést használ. Minden további beállítás növeli a helyzeti hiba kis esélyét, így a beállítások számának megtervezése fontos része a jó folyamattervezésnek.
CNC esztergálási szolgáltatások
Az esztergálás a természetes választás kerek alkatrészekhez. Egy eszterga tartja a rudat vagy a nyersdarabot a tokmányban, és forgatja, miközben a szerszám formálja a külső átmérőt, a belső furatot, a hornyokat és a meneteket. Mivel a forgástengely rögzített, az esztergált elemek általában koncentrikusak és következetesek. A modern esztergaközpontok éles szerszámai lehetővé teszik a keresztfuratok és lapok marását is anélkül, hogy az alkatrészt eltávolítanák a gépről, ezért az esztergálás és a marás egyre inkább átfedi egymást.
Többtengelyes CNC megmunkálás
A négytengelyes gépek egy tengely körül, az öttengelyes gépek pedig kettő körüli forgást adnak hozzá. A fő előny a hozzáférés: a szerszám egyetlen befogással több szögből is megközelítheti a munkadarabot. Ez csökkenti a kezelhetőséget, javítja az elemek közötti pozicionálást, és rövidebb szerszámokat tesz lehetővé, amelyek kevésbé hajlanak el. A kompromisszum az, hogy a programozás és a szimuláció nagyobb odafigyelést igényel, mivel az ütközésellenőrzés egyre igényesebb a mozgó tengelyek számának növekedésével.
| Szolgáltatás típusa | Tipikus részek | Fő előnye | Fő szempont |
|---|---|---|---|
| CNC marás | Házak, lemezek, konzolok, szerelvények | Rugalmas sokféle geometriához | További beállítások a többoldalas alkatrészekhez |
| CNC esztergálás | Tengelyek, csapok, perselyek, gyűrűk | Erős koncentrikusság a kerek részeken | Korlátozottan nem kerek formákra |
| Többtengelyes megmunkálás | Komplex házak, járókerekek, orvosi és űrhajós stílusú alkatrészek | Kevesebb beállítás és jobb hozzáférés | Több programozási és ellenőrzési erőfeszítés |
| Maró-esztergálás | Esztergált és mart jellemzőkkel rendelkező alkatrészek | Egyszeri rögzítés vegyes funkciókhoz | Megfelelő alkatrészméretre és rúdkészletre van szüksége |
| Köszörülés és finom kikészítés | Precíziós illesztések, tömítő felületek | Feszesebb síkság és felületszabályozás | Hozzáadott folyamatlépés és kezelés |
Sok projekt egynél több szolgáltatást használ egymás után. Tipikus példa az esztergált tengely, amelybe mart lapkákat, fúrt keresztfuratokat, sorjázást és felületkezelést kapnak. Ha ezeket a lépéseket egy gyártó egy integrált platformon hajtja végre, az alkatrész nyomon követhető a nyers készlettől a végső ellenőrzésig anélkül, hogy minden egyes szakaszban újra idéznék vagy elmagyaráznák.
Először válassza ki a CNC eljárást alkatrészgeometria szerint: marás a prizmás formákhoz, esztergálás kerek alkatrészekhez és többtengelyes a komplex hozzáféréshez.
Hogyan működik a CNC megmunkálás: alapelvek és gépszerkezet
Az alapelv megértése segít elolvasni egy idézetet, értelmezni egy folyamattervet és jobb kérdéseket feltenni. A CNC megmunkálás megismételhető láncot követ: egy CAD modell határozza meg az alakzatot, a CAM szoftver az alakzatot szerszámpályákká alakítja, egy utófeldolgozó fordítja le ezeket az útvonalakat gépspecifikus kódokká, a gép pedig végrehajtja a kódot, miközben az érzékelők és a kezelők figyelik az eredményt.
CAD modelltől a kész alkatrészig
- Tervezési bemenet: az ügyfél egy 3D modellt és ideális esetben egy 2D rajzot szállít, amely felsorolja a tűréseket, anyagokat, meneteket és felületi követelményeket.
- Gyárthatósági áttekintés: A mérnökök ellenőrzik a falvastagságot, a belső sarok sugarait, a furatmélységet és a tűréshatárokat, majd javaslatot tesznek a módosításokra.
- CAM programozás: a szerszámpályák, vágószerszámok, sebességek, előtolások és rögzítések tervezése és szimulációja a képernyőn történik.
- Beállítás és első cikk: a kezelő befogja az anyagot, beállítja a nullaponteltolásokat és a szerszámhosszakat, és az első részt ellenőrzésre futtatja.
- Gyártási menet: a program megismétlődik, miközben a folyamat közbeni ellenőrzések figyelik a szerszámkopást és a méreteltolódást.
- Befejezés és ellenőrzés: a sorjázás, a felületkezelés és a végső mérés a csomagolás előtt befejeződik.
A gép mag felépítése
A CNC szerszámgép egy merev alap és keret köré épül, amely elnyeli a vágóerőket. Lineáris vezetőpályák vagy dobozos utak hordozzák a mozgó tengelyeket, míg a golyóscsavarok vagy lineáris motorok a szervomotor forgását precíz mozgássá alakítják. Az orsó tartja és forgatja a vágószerszámot vagy esztergagépen a munkadarabot. A szerszámcserélő több szerszámot tárol, így a különböző műveletek kézi beavatkozás nélkül is végrehajthatók. A vezérlő értelmezi a programot, koordinálja a tengelyeket és kezeli a kódolók visszajelzéseit. A hűtőfolyadék-rendszerek szabályozzák a hőt, és kiöblítik a forgácsot a vágási zónából.
Mechanikai elemek
| Vezérlő és támogató elemek
|
A kész alkatrész pontossága a teljes lánctól függ, nem csak a géptől. Az orsó termikus növekedése, a szerszám kopása, a rögzítés stabilitása és az egyenletes műhelyhőmérséklet egyaránt befolyásolja az eredményt. A képzett gyártók ezeket a változókat bemelegítési rutinokkal, szerszámélettartam-korlátokkal, tapintási ciklusokkal és folyamat közbeni ellenőrzéssel kezelik. Az általános megmunkálási gyakorlati útmutatók szerint a befogási mód és a műveleti sorrend megtervezése gyakran ugyanolyan fontos, mint magának a gépnek a kiválasztása.
Ahol az erőfeszítés egy tipikus projektben megy
A vevők néha azt feltételezik, hogy a legtöbb projektidőt fémvágással töltik. A valóságban a vágás csak egy része a munkafolyamatnak. A tervezés áttekintése, a programozás, a beállítás, az ellenőrzés és a befejezés általában nagyobb részt vesz ki az erőfeszítésből, mint a megmunkálási lépés önmagában. A következő táblázat szemléltető eloszlást mutat be egy tipikus egyéni alkatrészhez, amelyet integrált munkafolyamattal kezelnek.
A diagram szerkesztői illusztráció, amely gyakori projektmintákon alapul, nem mért iparági statisztikán, és a tényleges arányok az alkatrészek bonyolultságával változnak. Tartalmazza, hogy megmutassa, miért olyan fontos a koordináció, mint az orsóidő. Olvassa inkább tervezési segédletként, semmint viszonyítási alapként.
Figyelje meg, hogy a legnagyobb egyedi szelet hogyan tartozik a megmunkáláshoz, de még mindig felülmúlja a kombinált tervezési és ellenőrzési szeletek.
A fánkdiagram azt mutatja, hogy ebben a szemléltető projektben a megmunkálás a teljes erőfeszítés körülbelül egyharmadát teszi ki, míg a fennmaradó kétharmad az áttekintés, a programozás, az ellenőrzés és a befejezés között oszlik meg. Ez a disztribúció megmagyarázza, hogy az ezeket a lépéseket koordináló platform miért tudja hatékonyabban csökkenteni a késéseket, mint egy olyan üzlet, amely csak optimalizálja a vágási sebességet. A tervezési áttekintés és a DFM kisebb részesedéssel bír, de az ott meghozott döntések minden későbbi szeletet befolyásolnak, így egy kis odafigyelés ebben a szakaszban megakadályozhatja a későbbi feldolgozást. A programozás és beállítás észrevehető részét képezi, mert a gondos rögzítés és szimuláció védi mind az alkatrészt, mind a gépet. Az ellenőrzés külön szelet, mert a mérés tervezett művelet, nem pedig utólagos. A befejezés és a csomagolás kontrasztos színben jelenik meg, hogy emlékeztesse az olvasókat arra, hogy a megjelenés és a védelem a termék részét képezik. Azok a csapatok, amelyek mind az öt szelet köré tervezik menetrendjüket, általában kevesebb meglepetést találnak a kézbesítéskor.
A forgácsolás csak egy része a munkának, ezért értékelje a CNC megmunkálási beszállítót a teljes munkafolyamat alapján, és ne csak a gépszám alapján.
Anyagok, tűrések és felületi lehetőségek CNC megmunkált alkatrészekhez
Az anyagválasztás az egyik legkorábbi és legkövetkezményesebb döntés egy CNC projektben. Befolyásolja a szilárdságot, a súlyt, a korróziós viselkedést, a megmunkálási időt, a szerszámkopást és az elérhető felületkezeléseket. Egy hozzáértő CNC megmunkáló gyártó megkérdezi a működési környezetet, a terhelést, a hőmérsékletet és az illeszkedő alkatrészeket, mielőtt anyagot ajánlana.
Közönséges fémek
- Alumíniumötvözetek: széles körben használják házakhoz, konzolokhoz és hőleadó alkatrészekhez, mert hatékonyan megmunkálnak, és jó szilárdság-tömeg arányt kínálnak.
- Rozsdamentes acélok: korrózióállóságra és szilárdságra vannak kiválasztva berendezésekben, élelmiszerrel érintkező és tengeri típusú környezetben, bár gondosabb vágási paramétereket igényelnek.
- Szénacélok és ötvözött acélok: szilárdságot igénylő és hőkezelhető tengelyekhez, fogaskerekekhez és szerkezeti részekhez választott.
- Sárgaréz és rézötvözetek: elektromos vezetőképessége, csapágyviselkedése és vonzó megjelenése miatt értékelik.
- Titánötvözetek: ahol a nagy szilárdság és a kis súly egyaránt fontos, lassabb vágás és nagyobb szerszámigény esetén.
Általános műszaki műanyagok
- POM (acetál): méretstabil és alacsony súrlódású, népszerű fogaskerekek, perselyek és precíziós vezetők számára.
- Nylon: szívós és kopásálló, alkalmas görgőkre, kopóbetétekre és szerkezeti műanyag alkatrészekre.
- PEEK és hasonló nagy teljesítményű műanyagok: ahol a hőmérséklet és a vegyszerállóság számít.
- Akril és polikarbonát: átlátszó burkolatokhoz, fényvezetőkhöz és védőpanelekhez választották.
| Anyagcsoport | Megmunkálhatóság | Tipikus használat | Általános befejezési lehetőségek |
|---|---|---|---|
| Alumíniumötvözetek | Általában könnyű | Házak, keretek, hűtőbordák | Eloxálás, gyöngyszórás, festés |
| Rozsdamentes acélok | Mérsékelttől igényesig | Korrózióálló alkatrészek | Passziválás, polírozás, szemcseszórás |
| Ötvözött acélok | Mérsékelt | Tengelyek, fogaskerekek, szerelvények | Hőkezelés, bevonat, bevonat |
| Sárgaréz és réz | Általában jó | Csatlakozók, szerelvények, díszítőelemek | Polírozás, bevonat |
| Műszaki műanyagok | Jó, hőszabályozással | Szigetelők, vezetők, burkolatok | Gőzpolírozás, festés, textúrázás |
Tolerancia és felületi elvárások
Az általános megmunkálási útmutatások gyakran a plusz-mínusz 0,05 mm körüli tűrést tekintik általános kiindulási pontnak a szabványos CNC-munkákhoz, és szigorúbb értékek is lehetségesek, ha a rajz, az anyag és a gépbeállítás támogatja ezeket. A szigorúbb tűréshatárok általában gondosabb rögzítést, ellenőrzést és néha befejező meneteket igényelnek, ezért bölcs dolog csak azokat a méreteket meghúzni, amelyek valóban számítanak az illeszkedés és a működés szempontjából. Minden dimenzió kritikusként való megjelölése megnehezíti az alkatrész előállítását és ellenőrzését anélkül, hogy javítaná a teljesítményét.
A felületi érdesség a szerszámtól, előtolástól, anyagtól és stratégiától függ. A frissen megmunkált felületen olyan finom szerszámnyomok jelenhetnek meg, amelyek a belső jellemzők számára elfogadhatók, de a látható felületeken nem. A másodlagos kezelések, mint a szemcseszórás, eloxálás, festés, polírozás vagy bevonat javíthatják a megjelenést és védhetik a felületet. Mivel a Jiaheng festést és egyéb felületkezeléseket is kínál megmunkálással együtt, az ügyfelek a végső megjelenést ugyanannak a projektnek a részeként határozhatják meg, ahelyett, hogy külön befejező gyártót koordinálnának.
Csak ott adjon meg szűk tűréseket, ahol az illeszkedés és a funkció megköveteli, és igazítsa az anyagot és a felületet a munkakörnyezethez.
Integrált intelligens gyártási platform: Hogyan épül fel a munkafolyamat
Az integrált intelligens gyártási platform egy olyan összekapcsolt gyártási környezet, amelyben a tervezési adatokat, a folyamatterveket, a gépkapacitást, a minőségi nyilvántartásokat és a logisztikát egy rendszeren és egy csapaton keresztül kezelik. Az okos szó kevésbé utal egyetlen modulra, sokkal inkább az információáramlásra. Amikor egy alkatrész-revízió módosul, a platform együtt frissíti a programot, az ellenőrzési tervet és az ütemtervet, csökkentve annak kockázatát, hogy egy csapat elavult rajz alapján dolgozzon.
Az integrált platform főbb rétegei
- Ügyfélfelületi réteg: fájlfeltöltés, igényrögzítés, árajánlat visszajelzés és rendeléskövetés.
- Mérnöki réteg: gyárthatóság felülvizsgálata, folyamatválasztás, CAM programozás és szimuláció.
- Gyártási réteg: CNC megmunkálás, 3D nyomtatás, szilikon öntőforma sokszorosítás és összeszerelési támogatás ütemezve a rendelkezésre álló kapacitás függvényében.
- Minőségi réteg: első cikkellenőrzés, gyártás közbeni ellenőrzések, végső mérés és az alkatrész-revízióval kapcsolatos feljegyzések.
- Befejező és szállítási réteg: sorjázás, festés és felületkezelés, csomagolás és szállítás előkészítés.
Ebben a struktúrában a CNC megmunkálás egyike azon számos gyártási útvonalnak, amelyek ugyanazon a mérnöki és minőségi alapon osztoznak. A projekt kezdődhet gyantával vagy nejlonnal nyomtatott 3D-s prototípusként az alak és illeszkedés ellenőrzéséhez, folytatódhat CNC-vel megmunkált fém prototípusként a működés teszteléséhez, majd átkerülhet a szilikon öntött alkatrészek kis tételeihez. Mivel minden lépés egy platformon van, a rajzok és a feljegyzések a projekttel együtt haladnak, ahelyett, hogy minden új beszállító számára újraírnák őket.
Előnyök a B2B vásárlók számára
Előnyök a mérnöki csapatok számára
| Előnyök a beszerzési csapatok számára
|
Az OEM és ODM ügyfelek számára különösen hasznos az integrált megközelítés. Az OEM-vevők általában kész rajzokat készítenek, és hű reprodukciót várnak el, ezért az ismételhetőség és a dokumentáció a legfontosabb. Az ODM vásárló egy koncepcióval vagy egy durva modellel kezdheti, és elvárhatja a gyártótól, hogy hozzájáruljon a tervezési fejlesztésekhez. Egy tapasztalt tervezőcsapatot, megmunkálási képességet és egy fedél alatti befejezést magában foglaló platform mindkét modellt ki tudja szolgálni anélkül, hogy az ügyfelet arra kényszerítené, hogy a projektet több vállalatra ossza fel.
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ily módon OEM- és ODM-gyártóként működik. Tervezőcsapata az ügyfelek ötleteit praktikus, vonzó terméktervekké alakítja át, szolgáltatásai pedig kiterjednek a gyanta, nejlon és fém 3D-s nyomtatására, a fejlett megmunkálásra, a hatékony kisszériás gyártást szolgáló szilikonforma sokszorosításra, valamint a felületkezelésekre, például a festésre. A cél az, hogy az ügyfelek egyetlen platformon átjussanak a tervezéstől a késztermékig, így kommunikációs időt takarítanak meg és csökkentik a koordinációs erőfeszítést.
Az integrált platform egy adatláncon tartja a tervezést, a megmunkálást, a kikészítést és az ellenőrzést, ami lerövidíti a kommunikációs hurkokat és csökkenti az utómunkálatokat.
Alkalmazások és kiválasztási pontok CNC megmunkálási szolgáltatásokhoz
A CNC megmunkálást számos iparágban használják, mert mind a prototípusokat, mind a gyártási alkatrészeket igényes anyagokból kezeli. A használatáról szóló döntésnek és annak megadásának az alkalmazás igényeit kell követnie. Az alábbi táblázat elkülöníti a tipikus alkalmazási területeket azoktól a kiválasztási pontoktól, amelyek a legfontosabbak a CNC megmunkálási szállító kiválasztásakor.
Tipikus alkalmazási területek
| Ellenőrizendő kiválasztási pontok
|
Hogyan válasszunk projekt szakasz szerint
A koncepció szakaszában a sebesség és a rugalmasság többet számít, mint a tökéletes felületi minőség, így a gyanta vagy nejlon 3D nyomtatás lehet a gyorsabb módja az alak tesztelésének. Amikor a tervezést valódi anyagokon, valós terhelés mellett kell tesztelni, a CNC megmunkálású prototípusok válnak a jobb útvá. A kísérleti szakaszban a geometriától és az anyagtól függően kis tételek állíthatók elő CNC megmunkálással vagy szilikon öntőforma sokszorosítással. A gyártási szakaszban az ismételt CNC megrendeléseket vagy más folyamatokat a mennyiség, a költségstruktúra és a minőségi célok alapján választják ki.
Gyakorlati kiválasztási ellenőrző lista
- Határozza meg az alkatrész funkcióját és azt a terhelést, hőmérsékletet és környezetet, amellyel szembe kell néznie.
- Válassza ki az anyagot, és ellenőrizze, hogy vannak-e megfelelő készlet- és kikészítési lehetőségek.
- Jelölje meg a kritikus méreteket, és lazítsa meg a többit ésszerű általános tűréshatárig.
- Kérjen gyártási felülvizsgálatot, és fontolja meg a javasolt módosításokat.
- A gyártás megkezdése előtt állapodjon meg a felületkezelésről, az ellenőrzési körről és a csomagolásról.
Az ellenőrzőlista követése segít a vásárlóknak csökkenteni a felülvizsgálatok számát, és a CNC megmunkáló gyártóval folytatott beszélgetést a tényekre összpontosítja. Ez megkönnyíti az árajánlatok összehasonlítását is, mivel minden szállító ugyanarra a világosan meghatározott követelményre reagál.
Mennyire felel meg a CNC megmunkálásnak az általános követelményeknek
A végső kiválasztás előtt segít egymás mellett megvizsgálni a CNC megmunkálás erősségeit és korlátait. Az alábbi táblázat hat tipikus követelmény relatív alkalmassági pontszámát mutatja be. A pontszámok általános megmunkálási ismereteken alapuló szerkesztői értékelés, nem mért adatok.
A magasabb értékek azt jelzik, hogy a CNC megmunkálás általában jól illeszkedik ehhez a követelményhez, míg az alacsonyabb értékek azt jelzik, hogy érdemes lehet egy másik eljárást megfontolni. Az egyetlen kontrasztos sáv azt a területet jelöli, ahol a CNC tervezés általában a legtöbb figyelmet igényel.
Használja a táblázatot gyors eligazításként, mielőtt részletes tanácsot kérne egy adott részhez.
Az oszlopdiagram azt mutatja, hogy a CNC megmunkálás a legmagasabb pontszámot éri el a méretpontosság, az anyagtartomány és a tétel ismételhetősége tekintetében. Ez a három erősség megmagyarázza, miért olyan gyakori ez a folyamat a funkcionális prototípusok és a precíziós gyártási alkatrészek esetében. A felületkezelés minősége is jól mutat, mert a megmunkált felületet gyakran csak enyhe felületkezelésre van szükség, mielőtt használatra vagy bevonásra készen áll. Az egyes alkatrészek sebessége valamivel alacsonyabb, mivel a programozás és a beállítás még akkor is időt vesz igénybe, ha csak egy darabra van szükség. A legalacsonyabb rúd az összetett belső geometriához tartozik, ahol a zárt üregeket és a mély belső csatornákat nehéz elérni a forgácsolószerszám számára. Ha egy alkatrész az ilyen tulajdonságoktól függ, az additív gyártás vagy öntés lehet jobb elsődleges út, vagy a konstrukció több megmunkált alkatrészre bontható, amelyeket utólag összeállítanak.
Igazítsa a folyamatot a követelményekhez: a CNC-megmunkálás vezet a pontosságban és az anyagválasztásban, míg a bonyolult belső formák más utat igényelhetnek.
Részletes összehasonlítás: CNC megmunkálás vs 3D nyomtatás vs szilikon forma replikáció
A legtöbb termékcsapat nem választ egyetlen folyamatot a termék teljes élettartamára. A folyamatok között mozognak a mennyiség, az anyag és a tervezési érettség változásával. A CNC megmunkálás és a gyanta vagy nejlon 3D nyomtatás és a szilikon öntőforma replikáció összehasonlítása megmutatja, hogy az egyes útvonalak hova illeszkednek, és miért tudja zökkenőmentesen irányítani az átállást az a gyártó, aki mindhárom terméket egy platformon kínálja.
| Tényező | CNC megmunkálás | 3D nyomtatás | Szilikon forma replikáció |
|---|---|---|---|
| Anyagtartomány | Fémek és műszaki műanyagok | Gyanták, nylon és néhány fém | Öntött poliuretán típusú gyanták |
| A geometria szabadsága | A szerszámhoz való hozzáférés korlátozott | Magas, beleértve a belső csatornákat | A főalkatrésztől és a formafelosztástól függ |
| Tipikus pontosság | Magas, precíziós illeszkedéshez | Jó, technológiától függően változik | Jó, következik a mester rész |
| Felületi állapot | Megmunkált felület, simítás opcionális | Előfordulhat, hogy a rétegvonalakat befejezni kell | Sima, megismétli a mesterfelületet |
| Legjobb mennyiségi tartomány | Egy darab a tételek ismétléséhez | Egy darab néhány darabhoz | Hasonló alkatrészek kis tételei |
| Mechanikai szilárdság | Egyenlő a szilárd anyaggal | Anyagtól és tájolástól függően változik | A használt gyantától függ |
| Tipikus szerep | Funkcionális prototípusok és végfelhasználói alkatrészek | Korai forma és fitt modellek | Kis sorozatú megjelenés és funkciójú alkatrészek |
A táblázat azt mutatja, hogy a három útvonal közül egyik sem nyer minden kategóriában. A CNC megmunkálás ott a legerősebb, ahol az anyagtulajdonságok és a pontosság számítanak. A 3D nyomtatás ott a legerősebb, ahol a geometriai szabadság és a sebesség egyetlen koncepciómodell esetében számít. A szilikon öntőforma replikációja akkor a legerősebb, ha egy csapatnak kevés konzisztens, jó megjelenésű alkatrészre van szüksége egyetlen jóváhagyott mestertől. A gyakorlatban sok projekt mindhármat különböző pontokon használja, és a sorrendet az határozza meg, hogy a csapatnak mit kell tanulnia az egyes szakaszokban.
Hogyan változik az átfutási idő a tétel méretével
Az átfutási idő nem csak a gép sebességétől függ. Ez magában foglalja a programozást, a formakészítést, a kikeményítést, a befejezést és az ellenőrzést, és minden útvonal más fix részt tartalmaz. A következő vonaldiagram azt szemlélteti, hogyan változhat az egyes útvonalak relatív átfutási ideje a köteg méretének növekedésével. Az értékek szemléltető indexek és nem mért viszonyítási alapok.
A magasabb index hosszabb teljes átfutási időt jelent az adott kötegmérethez. A diagram az egyes görbék alakját hivatott bemutatni, nem pedig egy konkrét szállítási dátumot megjósolni.
A tényleges ütemezés az alkatrészmérettől, az anyagtól, a kikészítéstől és az aktuális kapacitástól függ.
Az összehasonlítás használata a gyakorlatban
- Használjon 3D nyomtatást az alak, az összeszerelés és az ergonómia ellenőrzésére a tervezési ciklus korai szakaszában.
- Használjon CNC-megmunkálást, ha az alkatrészt a végső anyagában kell tesztelni, vagy szoros tűréseket kell tartani.
- Használjon szilikon öntőforma sokszorosítást, ha több megjelenésre vagy funkcióra van szüksége egyetlen jóváhagyott mestertől.
- Kérje meg a gyártót, hogy javasolja a sorrendet, ahelyett, hogy minden szakaszt egyetlen folyamatba kényszerítene.
A leghatékonyabb projektek egyesítik az útvonalakat: 3D nyomtatás az űrlapokhoz, CNC megmunkálás a funkciókhoz és szilikon replikáció kis tételekhez.
Minőségellenőrzés, ellenőrzés és felületkezelés
A CNC megmunkálás minősége a tervezés eredménye, nem csak a végső ellenőrzés. A megbízható munkafolyamat meghatározza, hogy mit mérünk, hogyan mérjük, és mi fog történni, ha egy dimenzió a határán kívül esik. Egy integrált platformon ezek a döntések az alkatrész-revízióval együtt rögzítésre kerülnek, így ugyanazt az ellenőrzési logikát alkalmazzák az ismételt rendelésekre.
Ellenőrzési szakaszok
- Beérkező anyagok ellenőrzése: a megmunkálás megkezdése előtt ellenőrizze a nyersanyag minőségét, méretét és állapotát.
- Első cikkvizsgálat: mérje meg az első részt a rajzhoz képest, mielőtt a teljes tételt kiadja.
- Folyamat közbeni ellenőrzések: mintát kell venni a kritikus méretekből a futás során, hogy észlelje a szerszámkopást vagy elsodródást.
- Végső ellenőrzés: csomagolás előtt ellenőrizze a méreteket, a menet illeszkedését, a vizuális állapotot és a felületi minőséget.
A tipikus mérőeszközök közé tartoznak a tolómérők, mikrométerek, magasságmérők, furatmérők, menetmérők és koordináta mérőgépek összetett geometriához. A szerszám kiválasztása a tűréshatártól függ: az általános méreteket tolómérővel lehet ellenőrizni, míg a precíziós illesztéshez pontosabb módszerre lehet szükség. Az egyértelmű kommunikáció arról, hogy mely jellemzők kritikusak, lehetővé teszi a gyártó számára, hogy ott rendelje el a mérési időt, ahol az számít.
Sorjázás és kikészítés
Minden megmunkált alkatrész néhány sorjával és éles élekkel hagyja el a vágási lépést. A sorjázás ezeket kézzel, dörzsöléssel vagy speciális szerszámokkal távolítja el, és ez jelentős tényező abban, hogy az alkatrész mennyire biztonságos és használható. A felületkezelések megjelenést vagy védelmet nyújtanak. A gyöngyfúvás egyenletes matt textúrát eredményez. Az eloxálás javítja az alumínium felületét. A festés és bevonat színt és védelmet ad, míg a polírozás simább megjelenést biztosít. Mivel a kikészítés kis mértékben megváltoztathatja a méreteket, például a bevonat vastagságát az illeszkedő felületen, a rajzon fel kell tüntetni, hogy mely felületek vannak elfedve vagy kezeléstől mentesek.
A minőségi problémák gyakori okai
- Nem egyértelmű rajzok hiányzó tűrésekkel vagy egymásnak ellentmondó megjegyzésekkel.
- Olyan jellemzők, amelyeket a szerszám nem ér el, például mély, keskeny zsebek éles belső sarkokkal.
- Vékony falak, amelyek vágás közben vibrálnak vagy deformálódnak.
- A méretezés során nem vett kikészítés.
A legtöbb ilyen probléma megelőzhető egy korai gyártási felülvizsgálattal. A jó gyártók rámutatnak a kockázatos jellemzőkre, kis sugarakat vagy vastagabb bordákat javasolnak, és minden javaslat okát megmagyarázzák. Azok az ügyfelek, akik elfogadják az ésszerű tervezési kiigazításokat, általában könnyebben megmunkálható, könnyebben ellenőrizhető és tételenként konzisztensebb alkatrészeket kapnak.
Tervezze meg az ellenőrzést és a simítást a megmunkálással együtt, mert a méretek, a bevonatok és a megjelenés egyaránt befolyásolják egymást.
Karbantartási útmutató CNC-berendezésekhez és megmunkált alkatrészekhez
A karbantartás két dolgot érint a vásárlók számára: az alkatrészeket gyártó gépek stabilitását és maguknak az alkatrészeknek az élettartamát. Mindkettő megértése segít tájékozott kérdéseket feltenni egy beszállító auditálásakor, és segít a megmunkált alkatrészek gondozásában a szállítás után.
Gépkarbantartási gyakorlatok
A jól működő CNC üzem a gépgyártó ajánlásai és saját tapasztalata alapján a karbantartási ütemtervet követi. A napi feladatok általában magukban foglalják a forgácsok eltávolítását a munkaterületről, a hűtőfolyadék szintjének és koncentrációjának ellenőrzését, a kenőrendszer ellenőrzését, valamint a szerszámtartók és az orsókúp tisztaságának ellenőrzését. A heti vagy havi feladatok magukban foglalhatják az útburkolatok, a szűrők, a levegőellátás és a tengely holtjátékának ellenőrzését. A hosszabb intervallumú feladatok közé tartozik a geometria ellenőrzése, az orsó állapotának ellenőrzése és a kopóelemek cseréje. A szerszámgépek általános karbantartási útmutatója szerint a következetes rutinmunka hatékonyabb, mint az alkalmi nagyjavítások.
| Intervallum | Tipikus feladat | Cél |
|---|---|---|
| Minden műszakban | Távolítsa el a forgácsot, ellenőrizze a hűtőfolyadékot, törölje le a szerszámtartókat | Tartsa tisztán és stabilan a vágási zónát |
| Hetente | Ellenőrizze a kenést, a szűrőket és az útburkolatokat | Csökkentse a mozgó alkatrészek kopását |
| Havonta | Ellenőrizze a levegőellátást, a szíjakat, a rögzítéseket és a szerszámcserélőt | Előzze meg a nem tervezett leállásokat |
| Időszakos | Ellenőrizze a tengely geometriáját és az orsó állapotát | Tartsa fenn a pozíció pontosságát |
| Szükség szerint | Szondák és mérőeszközök kalibrálása | A mérési eredmények megbízhatóak legyenek |
A kész megmunkált alkatrészek gondozása
- Alumínium alkatrészek: tartsa tisztán és szárazon, és kerülje az erős lúgos tisztítószerekkel való érintkezést, amelyek megtámadhatják a csupasz vagy enyhén kezelt felületeket.
- Acél alkatrészek: vigyen fel védőolajat vagy bevonatot, ha hosszú ideig tárolja őket, mivel a csupasz acél nedves levegőn korrodálódhat.
- Műanyag alkatrészek: tartsa távol az oldószerektől és a tartósan magas hőtől, kivéve, ha a minőséget ezekre a feltételekre minősítették.
- Menetes és csúszó jellemzők: használjon megfelelő kenőanyagot, és kerülje a túlhúzást, ami puhább anyagokban lecsupaszíthatja a meneteket.
- Festett vagy bevont alkatrészek: enyhe tisztítószerekkel tisztítsa, és kerülje a súroló párnákat, amelyek megkarcolhatják a felületet.
Tárolás és kezelés
A precíziós alkatrészeket tiszta kézzel vagy kesztyűvel kell kezelni, és olyan védőcsomagolásban kell tárolni, amely megakadályozza az éles szélek és a kész felületek érintkezését. A kritikus furatokkal vagy menetekkel rendelkező részek számára előnyös a sapkák vagy dugók. A tárolási területeknek száraznak és ésszerűen stabil hőmérsékletűnek kell lenniük, ami korlátozza a korróziót és a méretbeli mozgást, különösen a nedvességet felvevő műanyagoknál. A rajzszámmal és átdolgozással ellátott egyértelmű címkézés megakadályozza az elavult alkatrész használatát egy összeállításban.
Azon ügyfeleknek, akik ugyanazon alkatrész újrarendelését tervezik, együtt kell tartaniuk a rajz felülvizsgálatát és az ellenőrzési jegyzőkönyvet, és közölniük kell a gyártóval, ha változtatásokat hajtottak végre. Egy integrált platform tárolja ezeket az információkat, ami gyorsabbá teszi az ismétlődő rendeléseket, és csökkenti annak az esélyét, hogy egy régebbi változat tévedésből készüljön el.
A gépek rutinszerű gondozása és ésszerű tárolása védi a gyártási pontosságot és a kész alkatrészek élettartamát.
CNC megmunkáló gyártó és szállító kiválasztása hosszú távú projektekhez
A CNC megmunkáló gyártó kiválasztása nem csak műszaki döntés, hanem kapcsolati döntés is. A megfelelő partnernek meg kell értenie a termékét, világosan kommunikálnia kell, és alkalmazkodnia kell a mennyiség és a dizájn fejlődéséhez. A jelöltek összehasonlításakor tekintsen túl a géplistán, és vegye figyelembe, hogy az egyes vállalatok hogyan kezelik a teljes folyamatot a megkereséstől a szállításig.
Kérdések, amelyeket érdemes feltenni a szállítónak
- Mely anyagokat és folyamattípusokat tudja házon belül kezelni, és melyeket kiszervezik?
- A gyártás előtt adsz-e visszajelzést a gyárthatóságról, és ki ad?
- Hogyan dokumentálja az ellenőrzési eredményeket, és meg tudja-e osztani azokat az egyes szállítmányokkal?
- Tud-e támogatni prototípusokat, kis tételeket és ismételt megrendeléseket ugyanazon a platformon?
- Mit surface treatments are available, and are they managed under the same project?
- Hogyan kezeli a tervezési változtatásokat és a felülvizsgálatok ellenőrzését?
Azok a beszállítók, akik nyíltan és konkrétan válaszolnak ezekre a kérdésekre, általában jobban felkészültek egy hosszú távú kapcsolat támogatására. A homályos válaszok vagy a folyamat részleteinek megvitatásától való vonakodás azt jelzi, hogy egy jelentősebb rendelés leadása előtt további információkat kell kérni.
Miért segíti az egyablakos platform a hosszú távú partnerségeket?
Tekintsünk olyan terméket, amely ötletként indul, és prototípuskészítésen, validáláson, kísérleti összeállításokon és folyamatos kínálaton keresztül halad. Ha minden szakasz más szállítót használ, a tervezési szándékot többször elmagyarázzák, a fájlok újraformázódnak, és felhalmozódnak az apróbb félreértések. Amikor ugyanaz a gyártó látja el a tervezés támogatását, a 3D nyomtatást, a CNC megmunkálást, a szilikon öntőforma sokszorosítását és a felületkezelést, a korai szakaszban felépített tudás továbbvihető. Ez az az előny, amelyet az integrált intelligens gyártási platform kínál a növekvő üzlet számára.
A Jiaheng az ipari fejlesztés megbízható, hosszú távú partnereként pozicionálja magát. Egyablakos szolgáltatása lehetővé teszi az ügyfelek számára, hogy egyetlen platformon teljesítsék a tervezéstől a termékig vezető utat, ami időt és koordinációs erőfeszítést takarít meg. Azon vásárlók számára, akiknek olyan CNC megmunkálási beszállítóra van szükségük, amely támogatja a prototípusokat, a kis tételeket és a befejezést is, ez a struktúra számos olyan átadás-átvételt eltávolít, amelyek általában lassítják a projekteket.
Jó vizsgálat előkészítése
- Adjon meg egy 3D-s modellt közönséges semleges formátumban, valamint egy 2D-s rajzot, amely felsorolja a kritikus méreteket.
- Adja meg az anyagot, a mennyiséget, a befejezési igényt és a szállítási határidőt.
- Ismertesse az alkatrész funkcióját, hogy a mérnökök jobb javaslatokat tudjanak tenni.
- Említse meg az illeszkedő alkatrészeket, az összeszerelési feltételeket vagy a környezeti expozíciót.
A teljes körű lekérdezés csökkenti az oda-vissza fordulást, és lehetővé teszi a gyártó számára, hogy gyorsan ésszerű folyamattervet javasoljon. Ez azt is mutatja, hogy a vevő megérti azt az alkatrészt, amely az első cserétől kezdve támogatja a produktív munkakapcsolatot.
Válasszon olyan partnert, aki támogatja a prototípust, a kis tételeket és a közös befejezést, így a tervezési ismeretek egyik szakaszról a másikra terjednek.
CNC megmunkálási szolgáltatások GYIK
Mit are CNC machining services?CNC megmunkálás services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Mit is an integrated smart manufacturing platform?Ez egy összekapcsolt gyártási környezet, ahol a tervezési adatokat, a folyamattervezést, a megmunkálást, a minőségi nyilvántartásokat és a logisztikát együtt kezelik. A platform minden részhez csatolja a felülvizsgálatokat, a megjegyzéseket és az ellenőrzési eredményeket. A vásárlók számára ez egyértelműbb kommunikációt, kevesebb átadást és következetesebb ismételt megrendeléseket jelent. |
Milyen anyagok használhatók CNC megmunkálású alkatrészekhez?A gyakori választások közé tartoznak az alumíniumötvözetek, a rozsdamentes acélok, az ötvözött acélok, a sárgaréz, a réz és a titán, valamint a műszaki műanyagok, például a POM, a nylon, az akril és a PEEK. A megfelelő választás a szilárdságtól, a súlytól, a környezettől, a hőmérséklettől és a befejezési igényektől függ. A gyártó az alkalmazás áttekintése után javasolhat megfelelő lehetőségeket. |
Mennyire pontos a CNC megmunkálás?Az általános megmunkálási útmutató gyakran körülbelül plusz-mínusz 0,05 mm-t kezel általános kiindulási pontként, és szorosabb tűrések érhetők el, ha az alkatrész tervezése, anyaga, rögzítése és ellenőrzési módja ezt lehetővé teszi. A szigorúbb értékek általában nagyobb folyamatszabályozást igényelnek, ezért célszerű azokat csak olyan jellemzőkre alkalmazni, amelyek befolyásolják az illeszkedést és a működést. |
Mikor válasszam a CNC megmunkálást a 3D nyomtatás helyett?CNC megmunkálás is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Használható-e CNC megmunkálás prototípusokhoz és kis tételekhez is?Igen. Mivel a folyamatot egy program vezérli, képes egy prototípust előállítani, vagy ugyanazt a részt megismételni egy kötegben, következetes eredményekkel. Egyes megjelenésre fókuszáló kis tételeknél a szilikon öntőforma sokszorosítása is szóba jöhet. Az egyablakos gyártó tanácsot adhat az Ön mennyiségének és anyagának megfelelő útvonalról. |
Mit information should I send when I request a quotation?Küldjön egy 3D-s modellt, egy 2D-s rajzot, amely megjelöli a kritikus méreteket, az anyagot, a mennyiséget, a befejezési követelményeket és a cél ütemezését. Az alkatrész használatának rövid leírása segít a mérnököknek fejlesztéseket javasolni. A teljes körű információ lerövidíti az ajánlattételi folyamatot és csökkenti a későbbi változtatásokat. |
Mit surface finishes are available after machining?A tipikus lehetőségek közé tartozik a sorjázás, szemcseszórás, polírozás, alumínium eloxálás, festés és különféle bevonatok. A megfelelő opció az anyagtól, a környezettől és a kívánt megjelenéstől függ. Nevezzen meg minden olyan felületet, amelyet kezeletlenül kell hagyni, például a precíziós illesztéseket, hogy a befejezési terv figyelembe tudja venni őket. |
Az egyértelmű rajzok, a reális tűréshatárok és a korai kommunikáció a CNC megmunkáló beszállítójával a legmegbízhatóbb módja a késések elkerülésének.
-
 Alumíniumötvözet AlSi10Mg 3D nyomtatási szolgáltatás
-
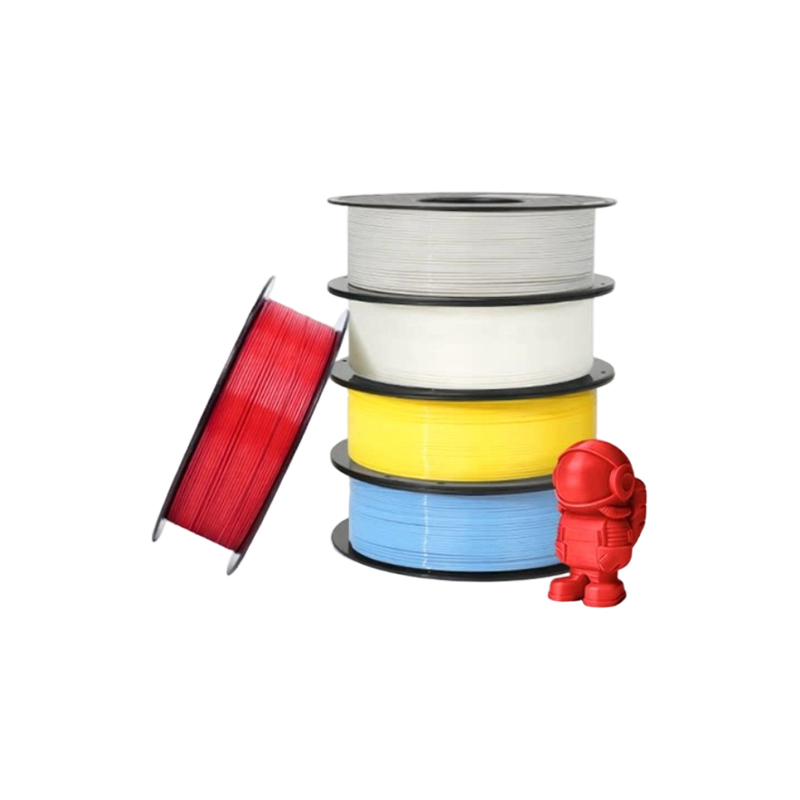 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
-
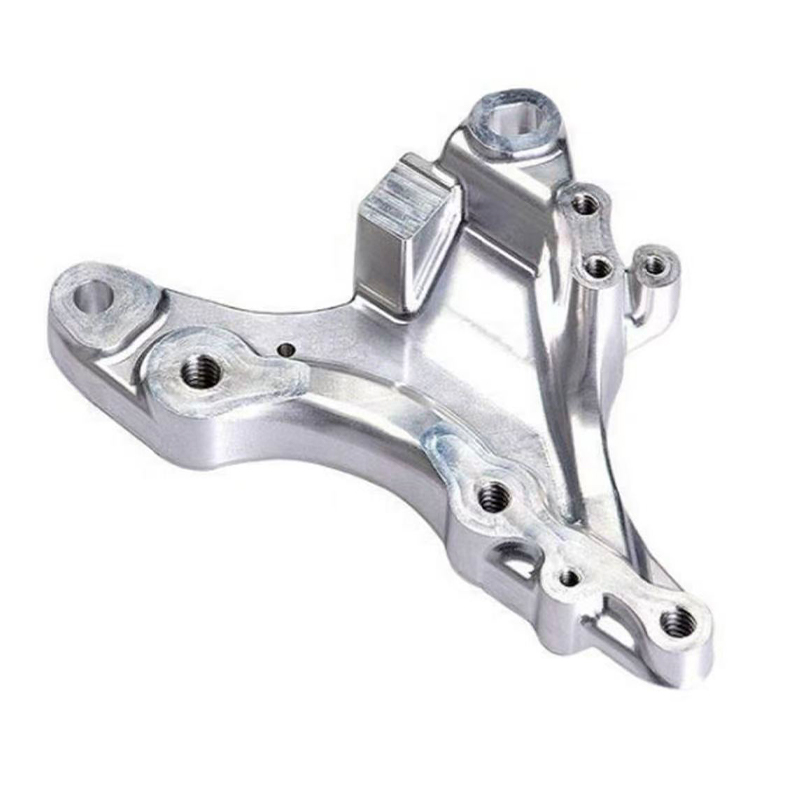 Titánötvözet Ti6Al4V 3D nyomtatási szolgáltatás
-
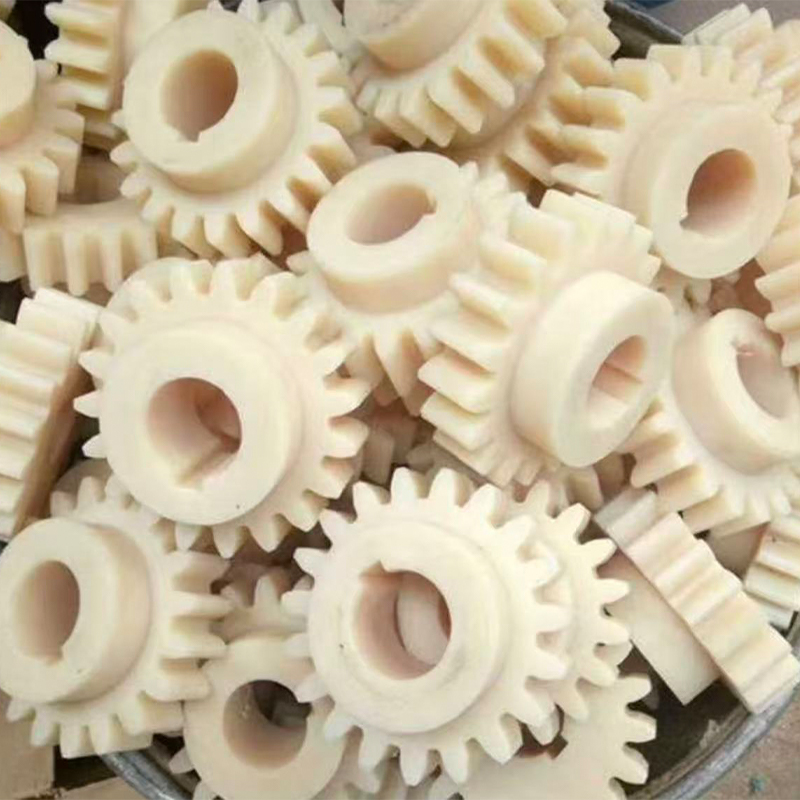 Nylon + üvegszálas 3D nyomtatási szolgáltatás
-
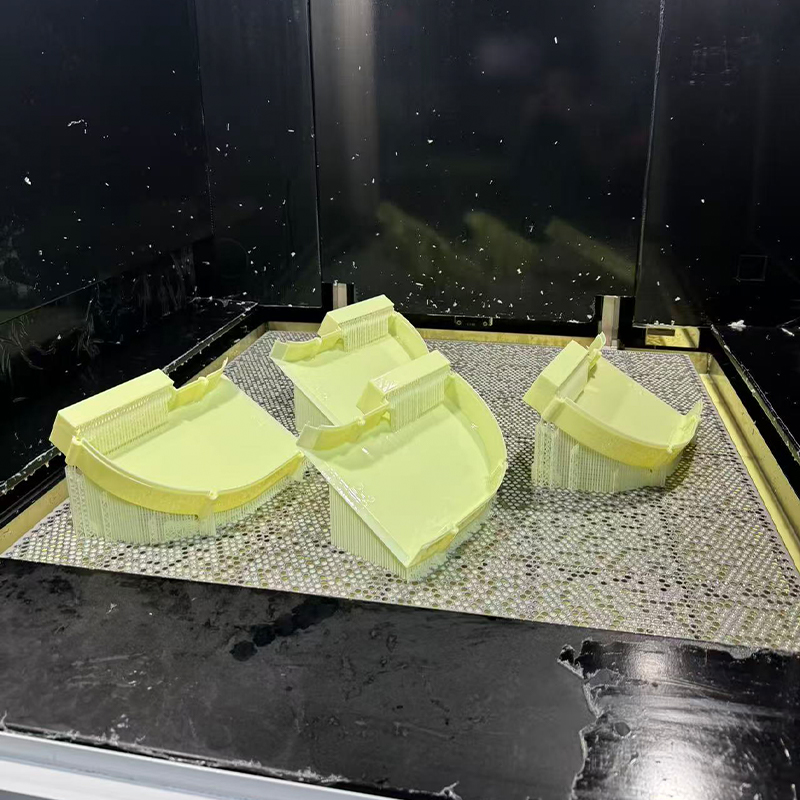 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
