- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

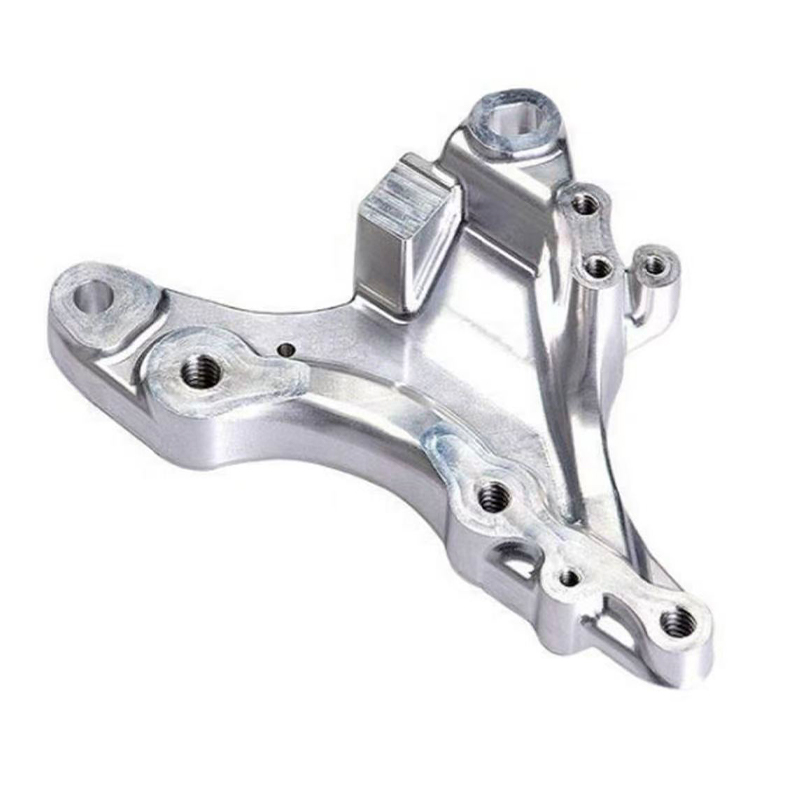
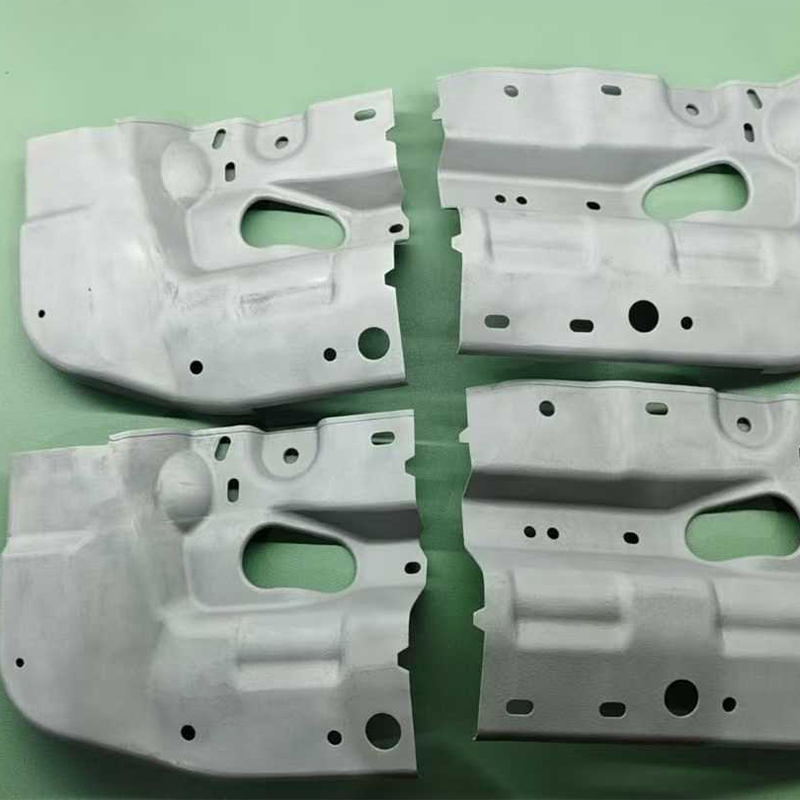
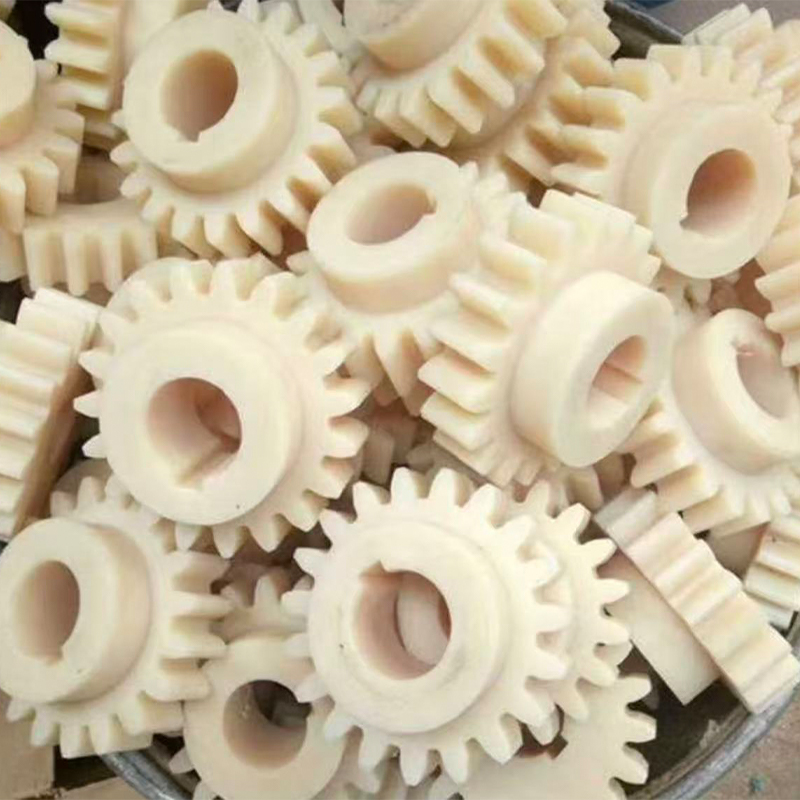
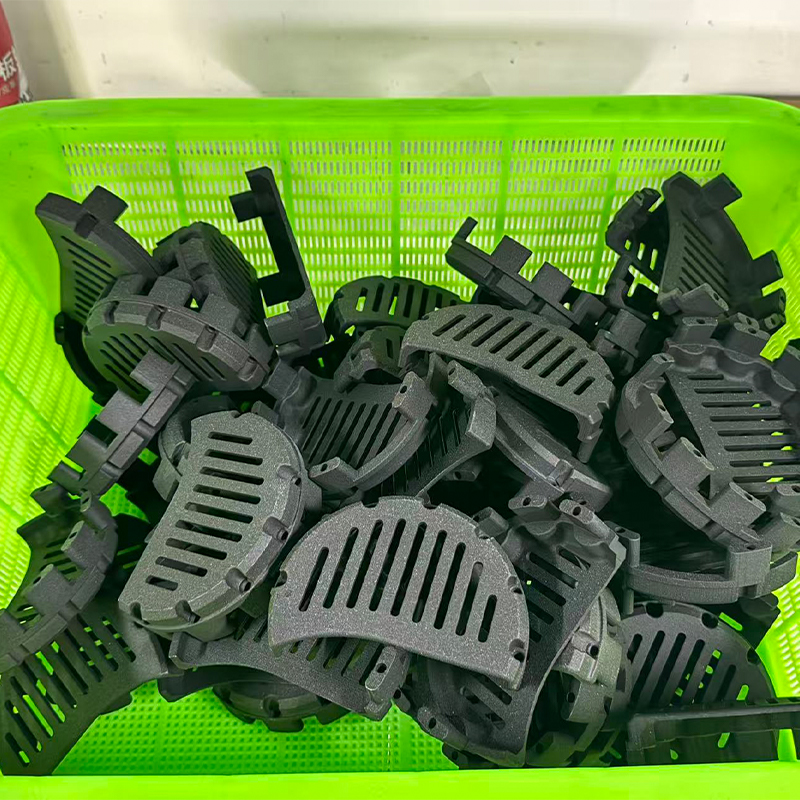
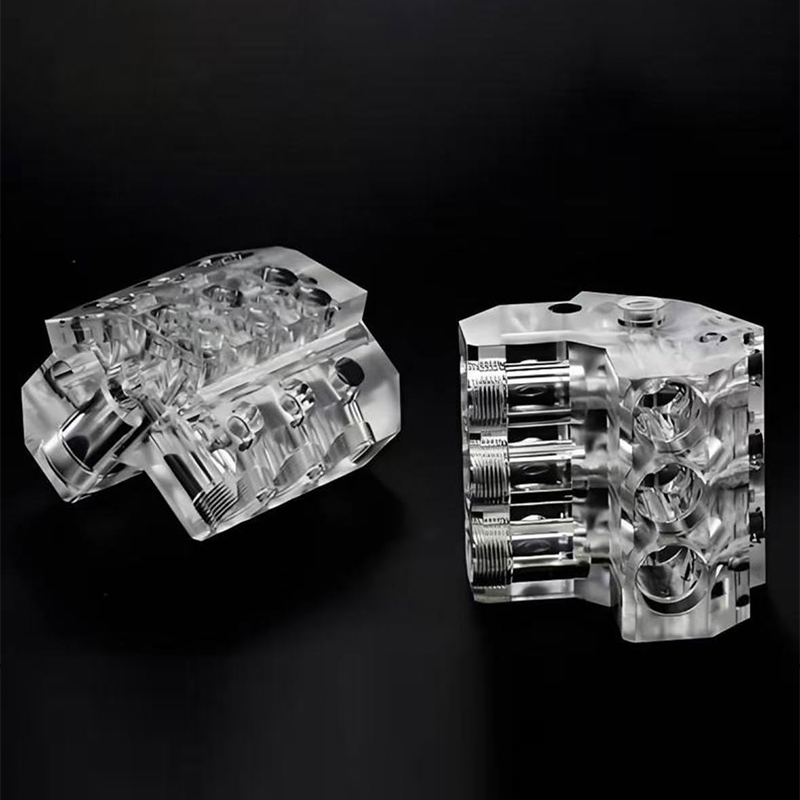
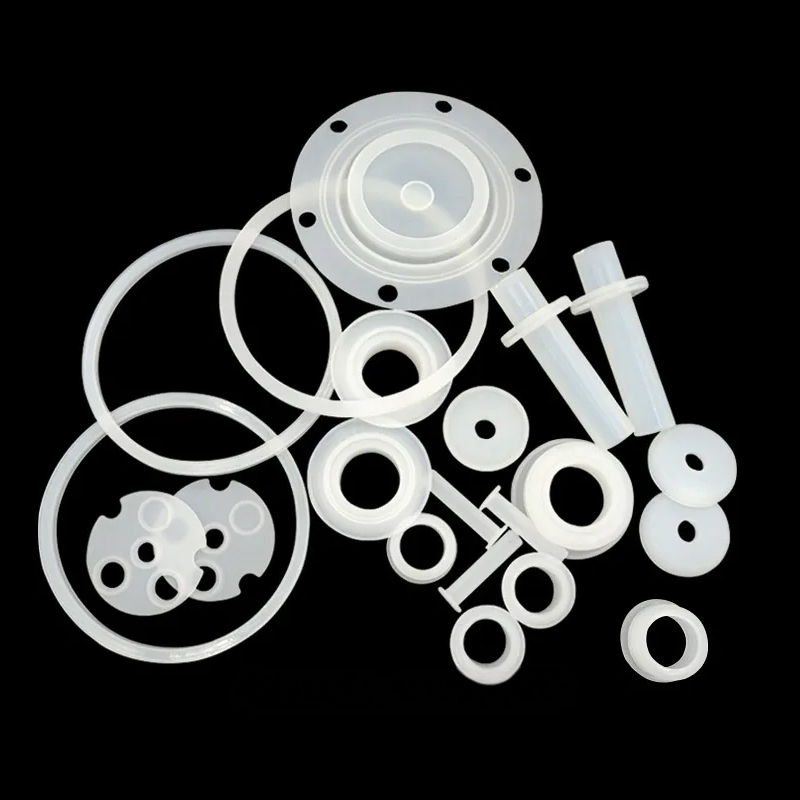
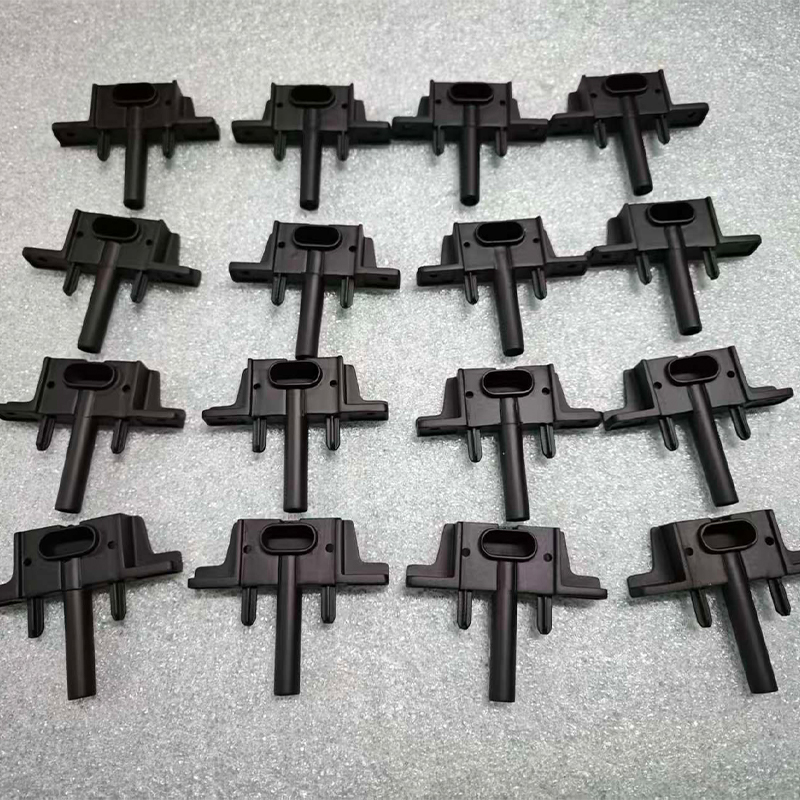
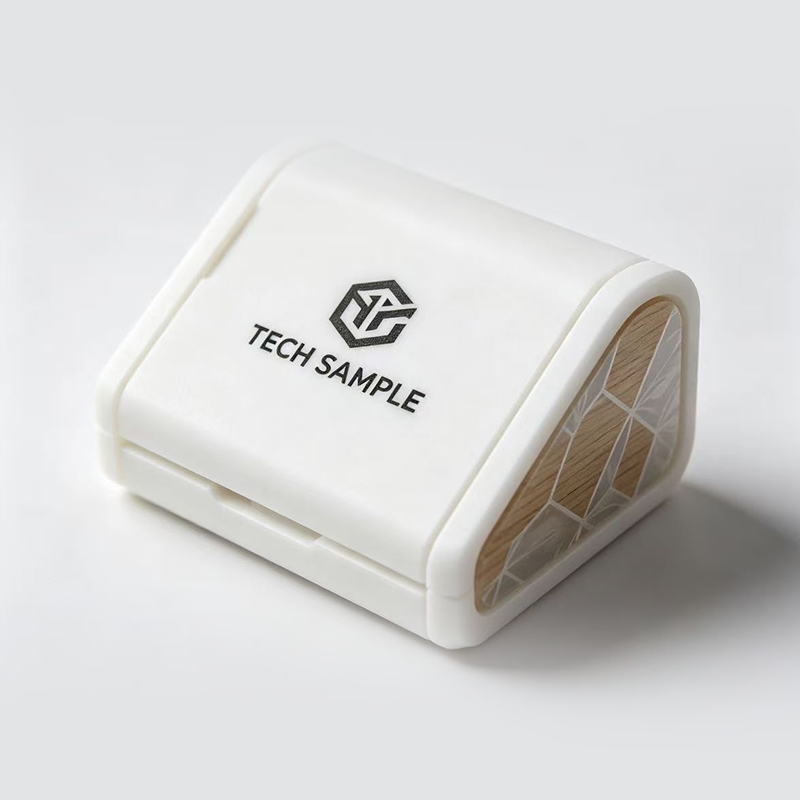
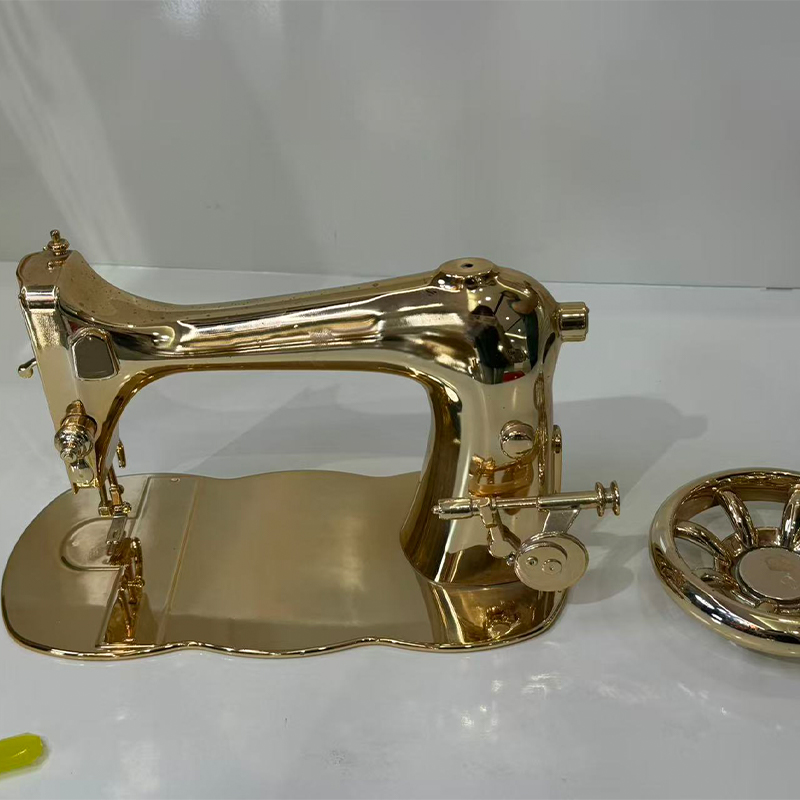
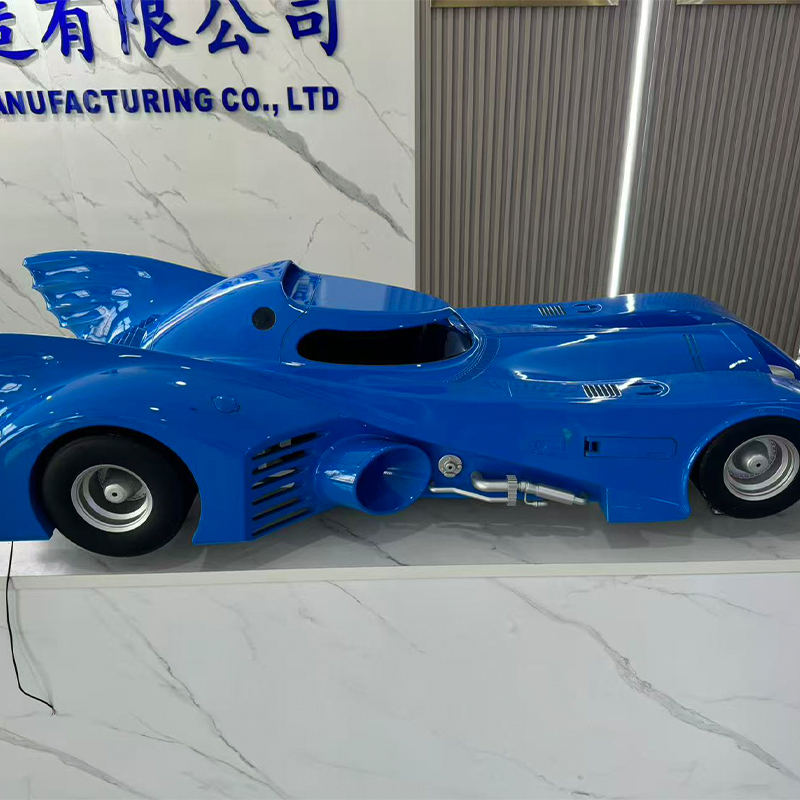
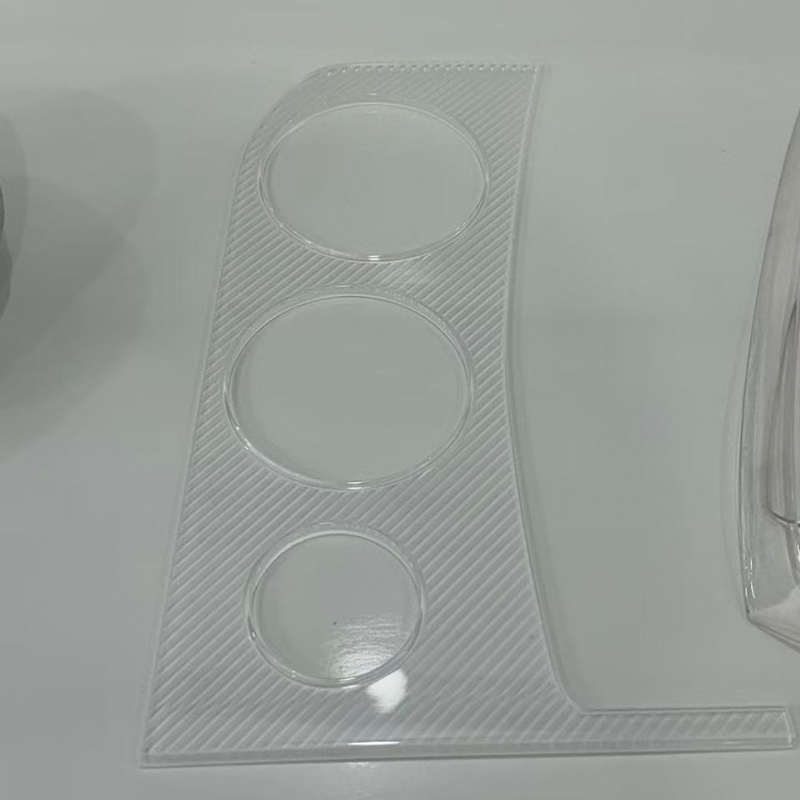
Vákuumos öntési szolgáltatások: Hogyan működik és mikor érdemes használni
Vákuumos öntési szolgáltatások : A rövid válasz prototípus és kis tételben vásárlók számára
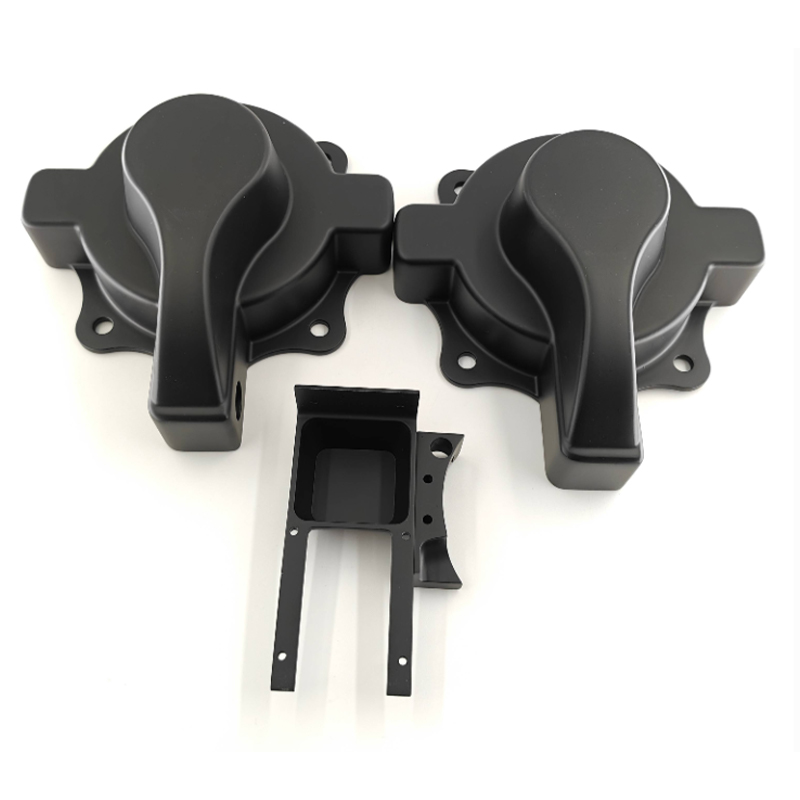
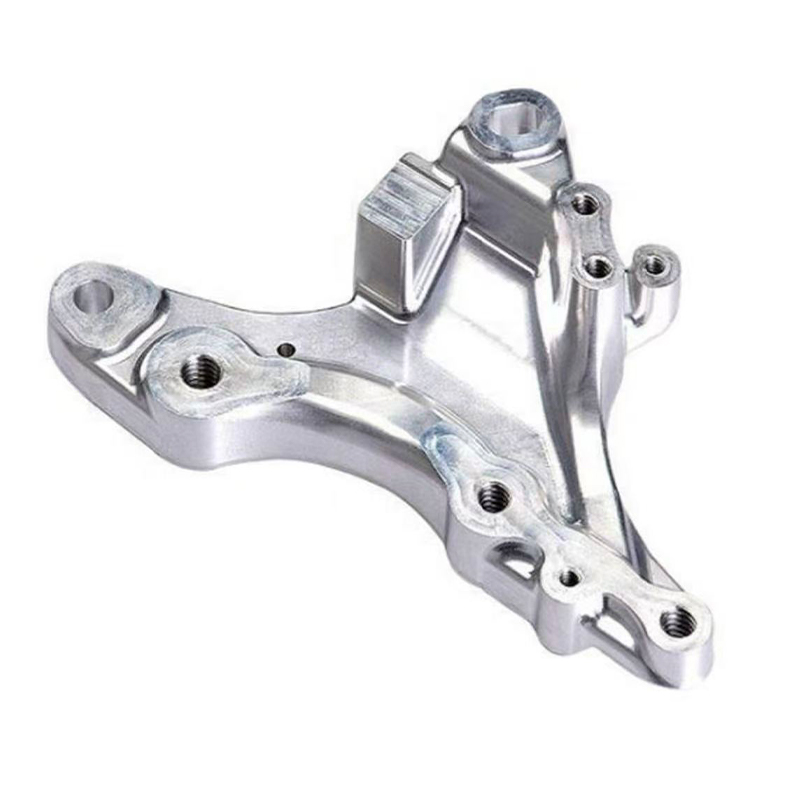
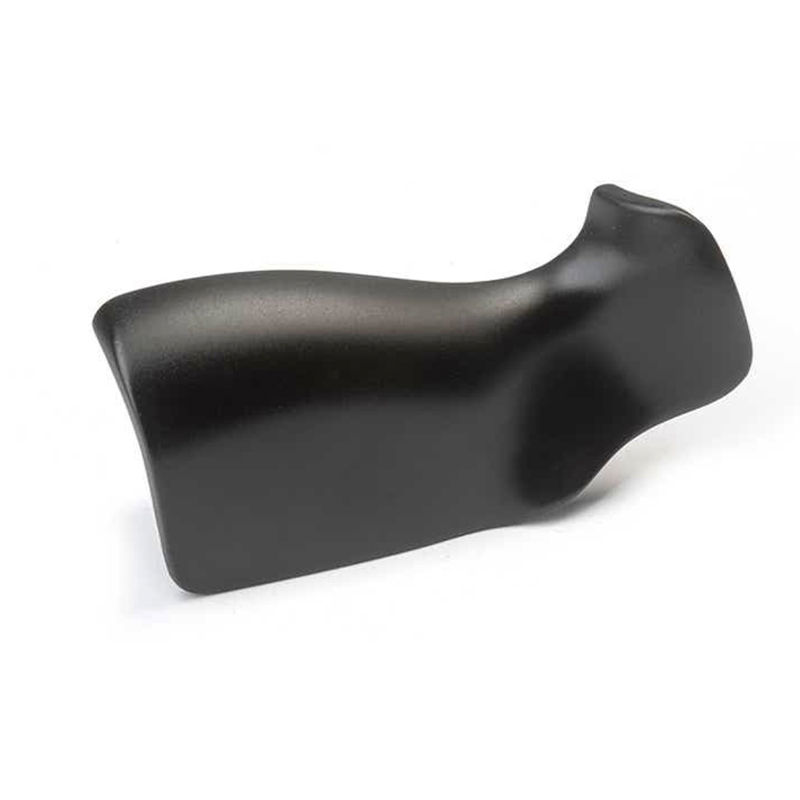
Képzelje el ezt: csapatának van egy 3D-nyomtatott mestere, amely végre jól néz ki, három héten belül áttekintik a tervezést, és húsz házra van szüksége, amelyek úgy érzik, mint a gyártási alkatrészek. A húsz példány kinyomtatása túl sokáig tartana, és még mindig nyomatnak tűnhet, és a kemény szerszámozás korai lenne. A vákuumöntési szolgáltatások pontosan ezt a hiányosságot oldják meg. Egy beszállító szilikon öntőformát épít a mestere köré, poliuretán gyantát önt bele vákuum alatt, és meleg sütőben kikeményíti a másolatokat. Az eredmény egy kis tétel, jellemzően 10-30 darab formánként, finom felületi részletekkel és ABS-t, polipropilént, gumit vagy átlátszó műanyagot utánzó gyanták választékával.
Ez az egy mondat a következtetés. Az útmutató további része elmagyarázza, miért működik, hol hagyja abba a működését, és hogyan tájékoztassa a vákuumöntvény gyártóját, hogy az első adag használható legyen, nem pedig tanulási gyakorlat. A nyelvezetet gyakorlatiasnak tartjuk: mire jó a folyamat, mire kell figyelni a rajzon, és milyen kérdéseket kell feltenni a szállítónak, mielőtt fájlokat küldene.
Kinek szól ez az útmutató
- Termékfejlesztők, akiknek megjelenés- vagy funkcióminőségű alkatrészekre van szükségük felülvizsgálatokhoz, tesztekhez és kísérleti összeállításokhoz.
- Beszerzési és beszerzési csapatok, akik rövid távon összehasonlítják a vákuumöntvény-beszállítót a nyomtatással vagy a megmunkálással.
- Startupok marketingmintákat és befektetői bemutatókat készítenek, mielőtt elköteleznék magukat a fröccsöntő szerszámok mellett.
- Mérnökök, akik szeretnék ellenőrizni az illeszkedést, az összeszerelést és az ergonómiát olyan alkatrészekkel, amelyek megjelenése és érzete közel áll a véglegeshez.
A vákuumöntést néha uretánöntvénynek vagy poliuretánöntésnek is nevezik. Mindhárom név ugyanazt a munkacsaládot írja le: egy rugalmas szilikon szerszám, egy kétrészes folyékony gyanta és egy vákuumkamra, amely eltávolítja a beszorult levegőt. Mivel a szerszám szilikon és nem acél, a szerszám átfutási ideje rövid, és a tervezési változtatások könnyebben befogadhatók. Ez a rugalmasság a fő oka annak, hogy a vásárlók vákuumöntvény-gyártót keresnek, amikor a prototípus és a teljes gyártás között vannak.
Néhány gyors elvárás segít meghatározni az alaphangot. A vákuumöntés a mester felületét másolja, így a mester nagyon sokat számít. Az öntőforma élettartama korlátozott, ezért az eljárás rövid futásokra alkalmas. A gyanták a közönséges műanyagokat utánozzák, de nem azonosak velük, ezért minden olyan vizsgálatot, amely pontos anyagadatoktól függ, ennek figyelembevételével kell megtervezni. A folyamat pedig jutalmazza a beszállítóval folytatott korai beszélgetéseket a falvastagságról, az elválási vonalakról és a felületről.
A vákuumöntés egy jó mestert kis adag gyártáshoz hasonló alkatrészré varázsol az acélformák idő- és szerszámigénye nélkül.
Hogyan működik a vákuumöntés lépésről lépésre
Ha látja a sorrendet, a legtöbb idézetkérdés önmagának válaszol. A folyamatnak öt szakasza van, és mindegyik szakasznak megvan a tipikus módja a rossznak. Ezek ismerete segít abban, hogy elolvassa a szállító ütemtervét, és megtudja, hol fog egy változtatási kérelem időbe kerülni.
- Mester előkészítés: a mestert általában 3D nyomtatják vagy CNC megmunkálják, majd csiszolják, alapozzák és polírozzák. A mester minden karcolása minden öntvényen megjelenik, így ez a szakasz határozza meg a minőségi plafont.
- Formadoboz és leválasztási terv: a mester egy dobozban van felfüggesztve, ahol kapuk és szellőzőnyílások vannak elhelyezve, ahol a gyantának be kell jutnia és a levegőnek el kell távoznia. Az elválasztó vonalat úgy választottuk, hogy elrejtse a varratokat a nem kritikus arcokon.
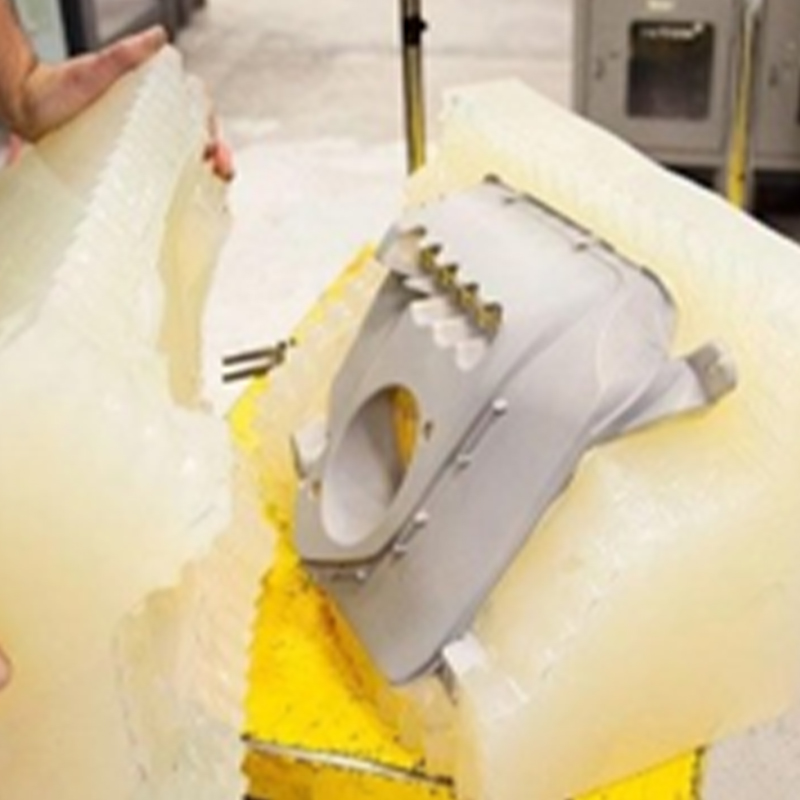
- Szilikon öntés és kötés: folyékony szilikont öntenek a mesterre, általában vákuum alatt, és kemencében kikeményítik. Ezután a blokkot felvágják a tervezett elválasztó vonal mentén, és eltávolítják a mestert.
- Gyantaöntés vákuum alatt: a két gyanta komponenst lemérjük, összekeverjük, gáztalanítjuk és egy vákuumkamrában lévő zárt formába öntjük. A vákuum kiszívja a levegőt az üregből, így a gyanta elérheti a vékony falakat és a finom textúrát.
- Kikeményedés, formázás és kikészítés: a forma meleg sütőbe kerül, általában 60-70 Celsius fokos tartományban néhány órára. Az alkatrészeket ezt követően a projektnek megfelelően lebontják, levágják, csiszolják, festik vagy texturálják.
A vákuum az a részlet, amely a folyamat nevét és előnyét adja. Enélkül az apró légzsebek beszorulnak a sarkokban és a bordák alatt, így buborékok és rövid tömések maradnak. Vele a gyanta egyenletesebben áramlik az üregbe, ezért a vákuumöntvény részek gyakran tisztább felületeket és élesebb textúrát mutatnak, mint az egyszerű nyitott öntésnél.
Hogy néz ki a berendezés
A formát formáló eszközök
| Szerszámok, amelyek az alkatrészeket készítik
|
Hová telik a projekt ideje
A vásárlók gyakran felteszik a kérdést, hogy egy ötrészes tétel miért tart még mindig több munkanapot. Ennek oka, hogy a fix munka, a mester előkészítése és a formakészítés nem zsugorodik a mennyiséggel. Az alábbi táblázat a projektidő szemléltető felosztását mutatja három tételméret esetén.
Ahogy a sarzs növekszik, az öntés és a kikeményedés nagyobb részt vesz ki, míg a fő előkészítés kisebb. Kezelje a számokat tervezési segédletként, és ne mért iparági statisztikaként.
A diagram azt mutatja, hogy egy nagyon kis tétel esetében a mester és a forma elkészítése jelenti az ütemterv legnagyobb részét, ami megmagyarázza, hogy egy öt darabból álló kérés ritkán ötször gyorsabb, mint egy húsz darabból álló kérés. A mennyiség növekedésével az öntési és a kikeményedési ciklusok többet foglalnak el a naptárból, mivel minden egyes kiöntés kitölt egy üreget, majd a sütőben vár. A diagramon szereplő legnagyobb tételnél egy második formát feltételezünk, hogy két öntés párhuzamosan futhasson, ami megakadályozza, hogy a kikeményedési rész tovább növekedjen. A befejezés és az ellenőrzés a ráfordítás nagyjából egyötödén marad mindhárom esetben, emlékeztetve arra, hogy a festés, a vágás és az ellenőrzés a termék állandó részét képezik. A Jiaheng szilikonforma replikációs szolgáltatásával dolgozó vásárlók számára ez a minta hasznos annak eldöntésekor, hogy rendeljenek-e néhány extra darabot az első tételben, mivel a rögzített munka már megtörtént.
A kis tételekben a mester és a forma fix munkája dominál, így az első menetben néhány plusz darab rendelése általában hatékony.
A vákuumos öntőgyanták gyakori típusai és jellemzőik
A vákuumöntés nem ugyanazt a hőre lágyuló műanyagot használja, mint a fröccsöntés. Kétrészes poliuretán rendszereket használ, amelyek utánozzák ezeket. Az egyezés elég jó számos illeszkedési, tapintási és működési ellenőrzéshez, bár nem minden tulajdonságban azonos. Az alábbi kártyák összefoglalják azokat a családokat, amelyeket a vákuumöntvény-szállító általában kínál.
ABS-szerű merev gyanta Merev, mérettartó és könnyen festhető. Általános választás olyan házakhoz, konzolokhoz és házakhoz, amelyek szilárd tapintást igényelnek. PP-szerű félrugalmas gyanta Enyhén rugalmas, jó kifáradási viselkedéssel. Alkalmas a bepattanó illeszkedéshez, a nappali csuklópántos stílusokhoz és a rugalmas klipekhez. Gumiszerű gyanta A Shore A keménységi értékek széles tartományában elérhető. Tömítésekhez, markolatokhoz, tömítésekhez és puha tapintású felületekhez használható. Átlátszó gyanta Víztiszta vagy színezett, bontás után gyakran polírozott. Lencsékhez, fényvezetőkhöz, borítókhoz és vitrinekhez használható. Magas hőmérsékletű gyanta Megőrzi merevségét magasabb üzemi hőmérsékleten. Motorok, lámpák vagy fűtött szerelvények közelében lévő alkatrészekhez választották. Lángálló gyanta Úgy lett kialakítva, hogy lassítsa az égést olyan elektronikai házakhoz és bemutatóegységekhez, amelyek szigorúbb belső ellenőrzésekkel szembesülnek.
A színt általában úgy kezelik, hogy kiöntés előtt pigmentet adnak a gyantához, ami az alkatrészen végig szilárd színt ad. Ez hasznos azoknál az alkatrészeknél, amelyeket a tesztelés során kezelnek vagy megkarcolnak, mivel a chip nem mutat ki alatta eltérő színt. A magasfényű vagy fémes megjelenés érdekében az öntés után általában festett felületet adnak hozzá.
| Gyanta család | Érzés és viselkedés | Tipikus felhasználások | Befejezési lehetőségek |
|---|---|---|---|
| ABS-szerű merev | Szilárd, stabil, jó részletgazdagság | Házak, burkolatok, szerkezeti minták | Csiszolás, festés, textúrázás |
| PP-szerű félrugalmas | Masszív, repedés nélkül hajlik | Kapcsok, pattintható illesztések, rugalmas fedelek | Könnyű csiszolás, festés alapozóval |
| Gumiszerű | Puha a kemény rugalmas | Tömítések, fogantyúk, tömítések, funkciógombok | Festés rugalmas bevonatokkal |
| Átlátszó | Átlátszó, polírozható | Lencsék, fénycsövek, ablakok | Polírozás, átlátszó bevonat |
| Magas hőmérsékletű | Emelt hőmérsékleten merev | Hőforrások közelében lévő alkatrészek | Festés, apróságok megmunkálása |
Az alkalmazáshoz illő gyanta
A gyanta kiválasztása azzal a kérdéssel kezdődik, hogy mit kell bizonyítania az alkatrésznek. Ha a teszt egy pattintható szerelvény, akkor a félig rugalmas gyanta gyakran informatívabb, mint egy merev. Ha a minta kiállításra készült, a festett felületű merev gyanta közelebb állhat a végtermékhez, mint a nyers. Az alábbi hőtérkép szerkesztői képet ad arról, hogy általában mely családok milyen feladatoknak felelnek meg.
A sötétebb sejtek erősebb általános illeszkedést jeleznek. Az értékelések kiindulópontot jelentenek a beszállítójával folytatott beszélgetéshez, nem helyettesítik az adott osztályra vonatkozó anyagadatokat.
A hőtérkép azt mutatja, hogy a merev ABS-szerű gyanta a mindennapi feladatok legszélesebb körét lefedi, beleértve a házakat, az illeszkedési teszteket és a megjelenési modelleket, ezért sok projektben ez a szokásos kiindulópont. A gumiszerű gyanták kiemelkednek a tömítések és fogantyúk oszlopában, ahol a rugalmasság az alkatrész lényege. Az átlátszó műgyanta egyértelmű választás lencsékhez és fényvezetőkhöz, és jól teljesít olyan marketingmodelleknél is, ahol a vizuális hatás számít. A magas hőmérsékletű és a félig rugalmas gyanták egyaránt alkalmasak a funkcionális tesztelésre, bár különböző okokból: az egyik a hőhatás, a másik pedig az ismételt hajlítás miatt. Ha egy alkatrésznek két egymással versengő igénye van, például merev testre és puha tömítésre, a beszállító külön öntheti őket, vagy alkalmazhat ráöntési technikákat, ami az egyik ok arra, hogy az összeszerelést időben megbeszéljék a vákuumöntvény-gyártókkal.
Válassza ki a gyantát a kérdés alapján, amelyre az alkatrésznek válaszolnia kell: merevség, rugalmasság, tisztaság, hőállóság vagy megjelenés.
Alkalmazások és kiválasztási pontok vákuumöntési szolgáltatásokhoz
A vákuumöntvény több iparágban jelenik meg, mint amennyit a legtöbb vásárló elvár, főként azért, mert a szükségletek mintázata mindenhol ugyanaz: hamarosan egy maroknyi gyártáshoz hasonló alkatrész, egy olyan kialakításból, amely még változhat. Az alábbi két oszlop a tipikus alkalmazási mezőket párosítja a kiválasztási pontokkal, amelyek eldöntik, hogy a vákuumöntés a megfelelő hívás.
Tipikus alkalmazási területek
| Ellenőrizendő kiválasztási pontok
|
Gyors döntési út
- Ha csak egy vagy két alkatrészre van szüksége, a közvetlen nyomtatás vagy megmunkálás általában gyorsabb, mint a formakészítés.
- Ha nagyjából 10-30 gyártási kinézetű alkatrészre van szüksége, a vákuumöntést általában érdemes alaposan megvizsgálni.
- Ha több száz alkatrészre vagy pontos hőre lágyuló adatra van szüksége, tervezzen kemény szerszámokat vagy más útvonalat.
- Ha a kialakítás még mindig változik, tartsa rugalmasan a mestert, és öntsön egy kis adagot az acél vágása előtt.
A csapatok néha felteszik a kérdést, hogy a vákuumöntés teljesen helyettesítheti-e a kis mennyiségű gyártást. Bizonyos termékeknél, például speciális berendezéseknél igen alacsony éves igény esetén, de a penész élettartama és a gyantakülönbségek azt jelentik, hogy gyakrabban híd, mint cél. Tekints rá úgy, mint arra a szakaszra, amely lehetővé teszi a tesztelést, a minták értékesítését és a visszajelzések gyűjtését a gyártóeszköz építése közben.
A vákuumöntés a termékút közepére illeszkedik: több alkatrésznek van értelme, mint a nyomtatásnak, kevesebb, mint amennyi kemény szerszámra van szükség.
Részletes összehasonlítás: Vákuumos öntés vs 3D nyomtatás, CNC megmunkálás és fröccsöntés
A legtöbb projekt több folyamatot használ egymás után, így az alábbi összehasonlítás kevésbé a győztes, hanem inkább a szakasz kiválasztásáról szól. Minden útvonalnak van egy mennyiségi tartománya, ahol kényelmes, és egy pont, ahol nehézségekbe ütközik.
| Tényező | Vákuumos öntés | 3D nyomtatás | CNC megmunkálás | Fröccsöntés |
|---|---|---|---|---|
| Tipikus mennyiség | Körülbelül 10-30 formánként | 1-től néhányig | 1 tételek ismétléséhez | Több száz és több |
| Szerszámozási erőfeszítés | Szilikon forma, rövid | Egyik sem | Mérkőzések és programok | Edzett vagy alumínium forma, hosszabb |
| Felületi részlet | Nagyon jó, másoló mester | Rétegvonalak lehetségesek | Megmunkált kivitel | Kiváló, eszközhöz kötött |
| Anyag | Poliuretán gyantautánzat | Gyanták, nylon, néhány fém | Valódi fémek és műanyagok | Hőre lágyuló műanyagok gyártása |
| Tervezésváltás | Új mester, új forma | Azonnali | Új program | Költséges szerszámmódosítás |
| Tipikus szerep | Gyártásszerű pilot alkatrészek | Korai koncepciómodellek | Funkcionális metal parts | Mennyiségi gyártás |
A gyakorlatban a táblázat egy értelmes sorrendre mutat rá. Nyomtassa ki az első koncepciót az alak ellenőrzéséhez, finomítsa a dizájnt, majd használjon egy jól elkészített nyomtatott mestert a szilikon forma alapjául. Öntsön be annyi alkatrészt, amennyi szükséges a tesztekhez, felülvizsgálatokhoz vagy mintákhoz. Amikor a terv rendeződik és a mennyiségek nőnek, lépjen egy gyártóeszköz felé. A Jiaheng egy platformon támogatja a korai és középső szakaszokat: gyanta, nylon és fém 3D nyomtatást, fejlett megmunkálást és szilikon öntőforma replikációt, így a mester, a forma és a kikészítés összehangolható anélkül, hogy fájlokat kellene átvinni a szállítók között.
Az alábbi radardiagram ezen útvonalak közül hármat hasonlít össze hat minőségben, amelyeket a vásárlók leggyakrabban említenek. Az értékelések szerkesztői és szemléltető jellegűek. Arra szolgálnak, hogy alakot mutassanak, nem pedig a beszállítók rangsorolását vagy egy adott alkatrész teljesítményének előrejelzését.
A radardiagram a vákuumöntést mutatja a legnagyobb eléréssel a felületkezelés és a részletek replikációja felé, mivel a szilikon öntőforma szorosan lemásolja a mestert, és a vákuum segít a gyantának finom textúrájú elérésében. A háromdimenziós nyomtatás a legmesszebbre terjed ki a kis tételek sebessége és a geometria szabadsága felé, ezért olyan hasznos az első koncepcióhoz és a nem önthető formákhoz. A CNC megmunkálás kifelé tolja a mechanikai szilárdságot, mivel az alkatrészt a valódi anyag tömör tömbjéből vágják ki. A vákuumöntés középen helyezkedik el a szilárdság és a geometria tekintetében, ami őszintén tükrözi a műgyanta-utánzatot, és azt, hogy az öntőformát egy elválasztó vonal mentén kell kinyitni. A három forma együtt megmagyarázza, miért működik jól a szakaszos megközelítés: nyomtatás a felfedezéshez, öntés bemutatásra és tesztelésre, valamint megmunkálás vagy formázás, amikor az erő vagy a térfogat megkívánja.
Használja a nyomtatást a felfedezéshez, a vákuumöntést a bemutatáshoz és a teszteléshez, valamint a megmunkálást vagy a fröccsöntést, amikor az erő vagy a térfogat megköveteli.
Tervezési tippek és tűrések a vákuumos öntött alkatrészekhez
Az öntött alkatrészekkel kapcsolatos legtöbb csalódás néhány olyan tervezési döntésre vezethető vissza, amelyeket még a mester megépítése előtt módosítani lehetett. Az alábbi tippek azok, amelyeket a gyártó a legvalószínűbb, hogy felvet a gyártási felülvizsgálat során, így ezek korai megválaszolása megspórolja a felülvizsgálatokat.
Falvastagság és bordák
Törekedjen mérsékelt falakra, amelyeket általában nagyjából 1,5–3 mm-nek neveznek sok kis résznél, és tartsa a vastagságot ésszerűen egyenletesen. A vastag csomók jobban zsugorodnak, ahogy megkeményednek, és süllyedésnyomokat hagyhatnak. Előfordulhat, hogy a nagyon vékony részek nem töltődnek be, különösen a kaputól távol. A bordáknak vékonyabbnak kell lenniük, mint az általuk támasztott fal, ami csökkenti a felületi nyomokat az ellenkező oldalon.
Huzat, alámetszések és elválási vonalak
A szilikon rugalmas, így a merev acélformát befogó alámetszések gyakran a forma nyújtásával kiszabadulhatnak. Ennek ellenére a függőleges felületeken lévő kis huzat simábbá teszi a formázást és csökkenti a szerszám kopását. Mondja el a szállítónak, hogy mely oldalak láthatók, mert megpróbálják az elválasztó vonalat egy rejtett élre vagy a tervezés természetes lépésére helyezni.
Tűrések és zsugorodás
A vákuumöntésre vonatkozó általános útmutatás gyakran durván plusz-mínusz 0,2-0,3 mm-es tűréshatárokat említ kis méreteknél, vagy 0,3 százalék körüli tűrést a nagyobb méreteknél, némi eltéréssel a gyanta és a geometria függvényében. A gyanta zsugorodása a kötés során és a szilikon enyhe elmozdulása egyaránt hozzájárul. Emiatt segít, ha csak az igazán kritikus méreteket jelöljük meg a rajzon. Ha a furatnak vagy az illeszkedő felületnek szorosabban kell illeszkednie, sok szállító megmunkálja ezt a funkciót az öntés után.
Felületkezelés és textúra
Az öntött felület a mestert tükrözi. A polírozott mester fényes, a gyöngyfúvott vagy texturált mester pedig matt részeket ad. Ha a végső megjelenés festéket is tartalmaz, a beszállító általában enyhén csiszolja le, és alapozót és színes bevonatot alkalmaz. Mivel a Jiaheng ugyanabban a munkafolyamatban biztosítja a festést és egyéb felületkezeléseket, a színegyeztetés és a fényesség szintje ugyanazon projekt során állapodhat meg, nem pedig külön befejező gyártón keresztül.
| Funkció | Gyakorlati útmutatás | Ok |
|---|---|---|
| Falvastagság | Tartsa egyenletes, közepes vastagságú | Csökkenti a mosogatónyomokat és a rövid töltéseket |
| Bordák | Vékonyabb, mint a szomszédos fal | Korlátozza a felületi nyomokat |
| Piszkozat | Kis huzat a függőleges felületeken | Megkönnyíti a formázást, meghosszabbítja a penész élettartamát |
| Kritikus méretek | Csak azokat jelölje meg, amelyek számítanak | Az ellenőrzésre és a befejezésre összpontosít |
| Textúra | Építsd be a mesterbe | Textúra transfers directly to castings |
Még a falak, az ésszerű huzat és a kritikus méretek rövid listája megszünteti az első öntvényeknél tapasztalt problémák nagy részét.
Öntött alkatrészek minőségellenőrzése és kikészítése
Egy megbízható vákuumöntvény-beszállító több ponton is ellenőrzi a minőséget, nem csak a végén. A legkorábbi ellenőrzés a mester, mert ott egy hiba bemásolódik a formába és minden utána lévő részbe. A második ellenőrzés az első öntés után történik, amikor a szállító összehasonlítja az alkatrészt a rajzzal, és buborékokat, rövid kitöltéseket és felvillanást keres. Az utolsó ellenőrzés lefedi a kész tételt.
- Főellenőrzés: méretek, felületi állapot és jellemzők élessége a forma elkészítése előtt.
- Első cikk ellenőrzés: az első öntvényt megmérik és megvizsgálják, mielőtt a tétel többi részét kiöntik.
- Tételen belüli megfigyelés: A színkonzisztenciát, a buborékok vizsgálatát és a látható villanást figyelik, amint az alkatrészek kijönnek.
- Végső ellenőrzés: a kritikus méreteket, az illeszkedést, a kivitelt és a csomagolást a szállítás előtt felülvizsgálják.
A befejezés az, amikor az öntött alkatrész prototípusnak vagy terméknek tűnik. A vágás eltávolítja a kapukat és a szellőzőnyílásokat. Az enyhe csiszolás megtisztítja az elválasztó vonalat. A festés színt, fényt vagy textúrát ad, a maszkolás pedig két színt tesz lehetővé egy részen. Az átlátszó részeknél a polírozás és az átlátszó bevonat javítja az átlátszóságot. Összeszerelés, tamponnyomás, lézeres jelölés és betétek is megoldhatók, ha a mintának a végtermékhez hasonlóan kell viselkednie.
A kommunikáció ugyanolyan fontos, mint a mérés. Ha referenciamintát, színkódot vagy fényképet csatol a kívánt megjelenésről, a kivitelező csapatnak van valami konkrét összeállítása. A befejezési célokat, látható arcokat és kritikus méreteket tartalmazó rövid írásos ismertető csökkenti az átdolgozás esélyét.
A vákuumöntés minősége a mesternél kezdődik, és minden öntésig folytatódik, ezért kérdezze meg a szállítókat, hogyan ellenőrzik az egyes szakaszokat.
Karbantartási útmutató szilikon formákhoz és öntvényalkatrészekhez
A vákuumöntvény karbantartásának két oldala van: gondoskodni az alkatrészeket készítő szerszámokról, és gondoskodni az alkatrészekről, ha már a kezedben vannak. Mindkettő befolyásolja a konzisztenciát, különösen akkor, ha újrarendelést tervez.
A szilikon forma gondozása
A szilikon forma fogyóeszköz. Az általános iparági útmutatások általában körülbelül 15-25 öntvény élettartamát említik, amely rövidebb a finom részletek, vékony elemek vagy agresszív gyanták esetében, és néha hosszabb az egyszerű formák esetében. Minden egyes kiöntés hőnek és vegyi érintkezésnek teszi ki a szilikont, így a szélek meglágyulnak, a felület részletei pedig fokozatosan elhalványulnak. A jó kezelés meghosszabbítja a hasznos élettartamot anélkül, hogy az öntőforma hosszú távú eszközzé válna.
- Minden kiöntés után óvatosan tisztítsa meg az üreget, és kerülje az éles eszközöket, amelyek bemetszhetik a felületet.
- Vigyen fel a gyantához megfelelő leválasztószert, könnyű egyenletes rétegekben, hogy megkönnyítse a formázást és korlátozza a szakadást.
- Tárolja a formát hűvös, száraz helyen, közvetlen napfénytől és hőforrásoktól távol.
- Tároláskor tartsa a két felét egy vonalban, hogy az üreg ne dőljön le és ne torzuljon el.
- Minden egyes kiöntés előtt ellenőrizze az elválási vonalat és a vékony elemeket, és húzza ki a formát, ha a lobbanás vagy a szakadás fokozódik.
Tartsd meg a mestert is. A tiszta, jól felcímkézett mester lehetővé teszi, hogy a beszállító újrakészítse a formát, amikor az első elkopik, és megóvja a felület előkészítésébe fektetett befektetést. Ha a mestert nyomtatták, tárolja nedvességtől és erős fénytől távol, hogy ne vetemedjen el vagy elszíneződjön.
A kész alkatrészek gondozása
| Gyanta típus | Tárolás és kezelés | Tisztítás |
|---|---|---|
| ABS-szerű merev | Tartsa távol a hosszú hőhatástól | Enyhe szappan és víz, puha kendő |
| PP-szerű félrugalmas | Kerülje a hosszú ideig tartó hajlítást | Enyhe szappannal és vízzel |
| Gumiszerű | Olajtól és napfénytől távol tartandó | Nedves kendő, nincs erős oldószer |
| Átlátszó | Csomagolja be, hogy megakadályozza a karcolódást | Puha, szöszmentes kendő, enyhe tisztítószer |
| Festett alkatrészek | Kerülje a párnázás nélküli halmozást | Puha ruha, nincs csiszolóbetét |
Az öntött poliuretán alkatrészek idővel érzékenyek lehetnek a nedvességre, a hőre és néhány oldószerre, különösen a formázást követő első napokban. Ha hagyja az alkatrészeket szobahőmérsékleten leülepedni összeszerelés vagy festés előtt, csökkenti a kis méreteltolódások esélyét. A hónapokig tárolt alkatrészek esetében a védőcsomagolás és a stabil környezet elősegíti, hogy a szín és a forma hű maradjon a jóváhagyott mintához.
Kezelje a formát rövid élettartamú eszközként, a mestert pedig tartóként: mindkettő dönti el, mennyire lesz megismételhető a következő tétel.
Együttműködés vákuumöntvény-gyártóval és -szállítóval
A jó eredmények általában abból származnak, ha a beszállítót mérnöki partnerként kezelik, nem pedig alkatrész-automatákként. Egy rövid tájékoztató beszélgetés az elején gyakran megspórol néhány napot később. Ezek a kérdések segítenek eldönteni, hogy erre van-e beállítva vákuumöntvény-szállító.
- Házban építed a mestert, és milyen technológiákat használsz hozzá?
- Mely gyantacsaládok állnak rendelkezésre, és megosztaná mindegyikük jellemző tulajdonságait?
- Hány öntvényt tervez egy formára, és hogyan kezeli a nagyobb mennyiséget?
- Mely befejező lépések, mint például a festés, polírozás vagy textúrázás, kezelhetők egy helyen?
- Mit vizsgál meg, és milyen feljegyzéseket kaphatok a küldeményhez?
- Hogyan kezelik a tervezési változtatásokat a mester jóváhagyása után?
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM- és ODM-gyártóként közelíti meg ezeket a kérdéseket. Tervezőcsapata az ügyfelek ötleteit praktikus, vonzó terméktervekké alakítja, és képességei közé tartozik a 3D nyomtatás gyantában, nejlonban és fémben, fejlett megmunkálás, szilikon öntőforma sokszorosítás a hatékony kisszériás gyártás érdekében, valamint felületkezelések, például festés. Mivel ezek a lépések egy platformon helyezkednek el, az ügyfél a tervezéstől a kész mintáig anélkül léphet át, hogy több szállítónak újra elmagyarázná a projektet.
Hogyan készítsünk hasznos megkeresést
- Egy 3D-s modell közönséges semleges formátumban, valamint egy rajz, amely kiemeli a kritikus méreteket.
- A célmennyiség, a gondolt gyantacsalád és bármilyen szín- vagy felületreferencia.
- Egy rövid megjegyzés az alkatrész használatáról: kiállítva, kezelve, összeszerelve, fűtve vagy hajlítva.
- A szükséges szállítási időszak és az, hogy várható-e tervezési változtatások a kötegek között.
A teljes körű megkeresés lehetővé teszi, hogy a szállító az első válaszban egy ésszerű mestermódszert, gyantát és befejezési tervet javasoljon. Azt is jelzi, hogy érted a részt, ami általában hasznosabb technikai beszélgetéshez vezet. Idővel egy beszállító, aki megőrzi az Ön fájljait, formatörténetét és befejezési feljegyzéseit, gyorsabban rendelhet újra, és konzisztenssé teheti a tételeket, ami az egyetlen hosszú távú partnerrel való együttműködés csendes előnye.
Ossza meg az alkatrész rendeltetését, ne csak a geometriáját, és szállítója jobb gyantát, felületkezelést és feldolgozási tervet ajánlhat.
Fedezze fel a Jiaheng vákuumöntés szolgáltatásait
Ha készen áll arra, hogy a mestermodellről a gyártáshoz hasonló alkatrészek kis tételére váltson, áttekintheti a szolgáltatás részleteit, az anyaglehetőségeket és a projekt folyamatát az erre a célra szolgáló oldalon. Vákuumos öntési szolgáltatások Jiahengtől. A csapat támogatja az OEM és ODM projekteket, és tanácsot tud adni a mester előkészítés, a gyanta kiválasztásához, a befejezéshez és a tételek tervezéséhez egy platformon.
Küldje el 3D-fájlját, a célmennyiséget és a befejezési követelményeket, hogy beszélgetést kezdeményezzen a Jiaheng csapatával.
Vákuumos öntési szolgáltatások GYIK
Mik azok a vákuumöntési szolgáltatások?Vákuumos öntés services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Hány alkatrészt tud előállítani egy szilikon forma?Az általános útmutatás gyakran durván 15-25 öntvényt idéz formánként, kevesebbet a nagyon részletes vagy vékony falú alkatrészeknél, és néha többet az egyszerű formáknál. Ha nagyobb tételre van szüksége, a szállító további formákat készíthet és párhuzamosan önthet. A pontos szám a geometriától, a gyantától és a kezeléstől függ. |
Mi a különbség a vákuumöntés és a 3D nyomtatás között?3D nyomtatás builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Mikor válasszam a vákuumöntést a fröccsöntés helyett?Akkor válassza a vákuumöntést, amikor körülbelül 10-30 alkatrészre van szüksége gyorsan, a kialakítás még változhat, és még nem szeretne kemény szerszám mellett elkötelezni magát. A fröccsöntés általában a jobb út, ha a mennyiségek elérik a százakat vagy ezreket, és ha pontos hőre lágyuló tulajdonságokra van szükség. |
Milyen tűrésekre számíthatok a vákuumöntvény alkatrészektől?Az általános útmutatás nagyjából plusz-mínusz 0,2-0,3 mm-t említ kis méretek esetén, a nagyobb részek arányosan nagyobb eltéréseket mutatnak. A gyanta zsugorodása és a penész mozgása egyaránt szerepet játszik. Ha egy elem szorosabb illeszkedést igényel, a szállító megmunkálhatja azt az öntés után, ezért a kritikus méreteket egyértelműen jelölje meg a rajzon. |
Milyen anyagok állnak rendelkezésre vákuumöntéshez?A tipikus opciók közé tartozik az ABS-szerű merev gyanta, a PP-szerű félrugalmas gyanta, a gumiszerű gyanta többféle keménységben, az átlátszó gyanta, a magas hőmérsékletű gyanta és az égésgátló gyanta. A színek pigmentezhetők a gyantában, vagy felvihetők festéssel. Szállítója családot ajánlhat, miután megismerte az alkatrész felhasználását. |
A vákuumöntvény részek festhetők vagy texturálhatók?Igen. Az öntött alkatrészek elfogadják a csiszolást, alapozást és festést, a textúra pedig beépíthető a mesterbe, így minden öntvényre átkerül. Gyakori a tamponnyomás, a lézeres jelölés és az átlátszó alkatrészek polírozása is. A mester elkészítése előtt állapodjon meg a befejezési célokban, hogy a felület előkészítése megfeleljen a végső megjelenésnek. |
Mit kell küldenem, hogy árajánlatot kérjek a vákuumöntéshez?Küldjön el egy 3D-s modellt, egy rajzot a kritikus méretekkel, a célmennyiséggel, az előnyben részesített gyantacsaláddal, a szín- vagy felületreferenciával és a szállítási ablakkal. Az alkatrész felhasználásáról szóló rövid megjegyzés segít a mérnököknek a megfelelő módszer kiválasztásában. A teljesebb információ csökkenti az oda-vissza fordulást, és felgyorsítja az első válaszadást. |
Egy tiszta mester, egy meghatározott felület és egy reális mennyiség az a három bemenet, amely a legjobban javítja a vákuumöntési projektet.
-
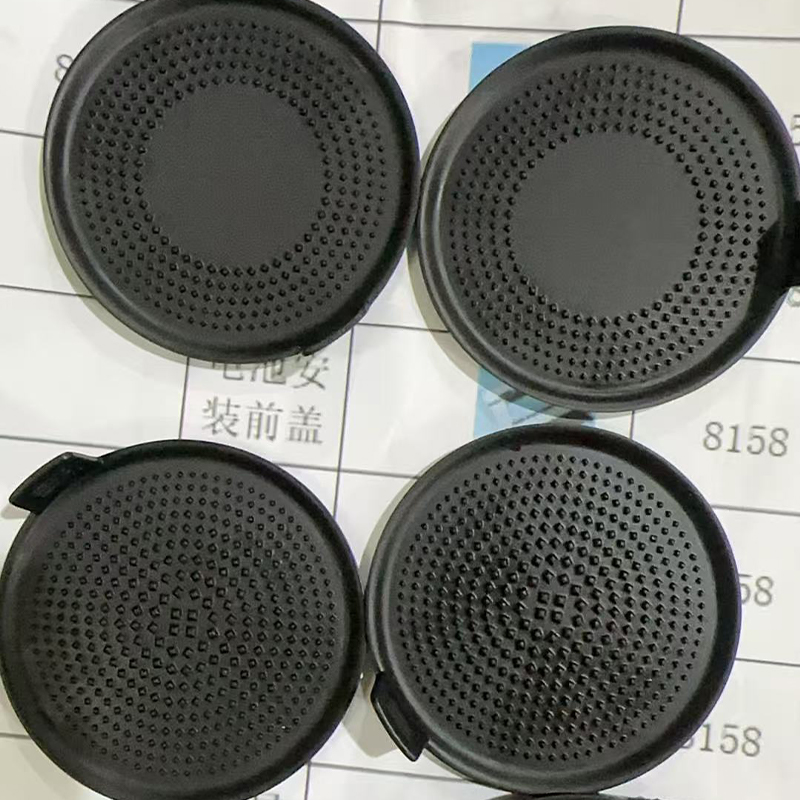 Vákuumos gumi öntés
-
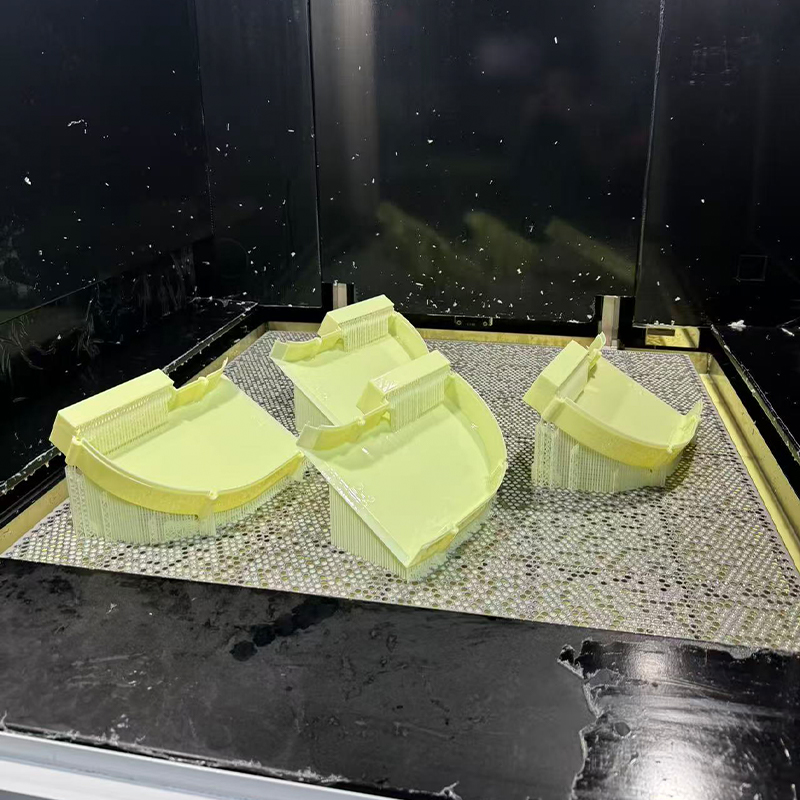 Sárga ABS-szerű gyanta 3D nyomtatási szolgáltatás
-
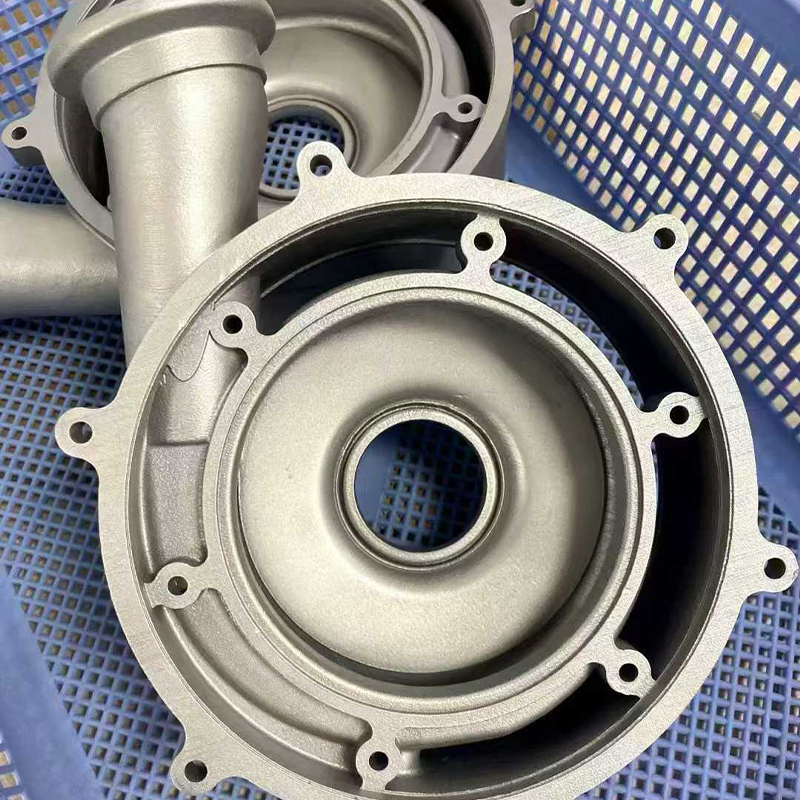 Rozsdamentes acél 316L 3D nyomtatási szolgáltatás
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
-
 Törtfehér gyanta 3D nyomtatási szolgáltatás
-
 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
