- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

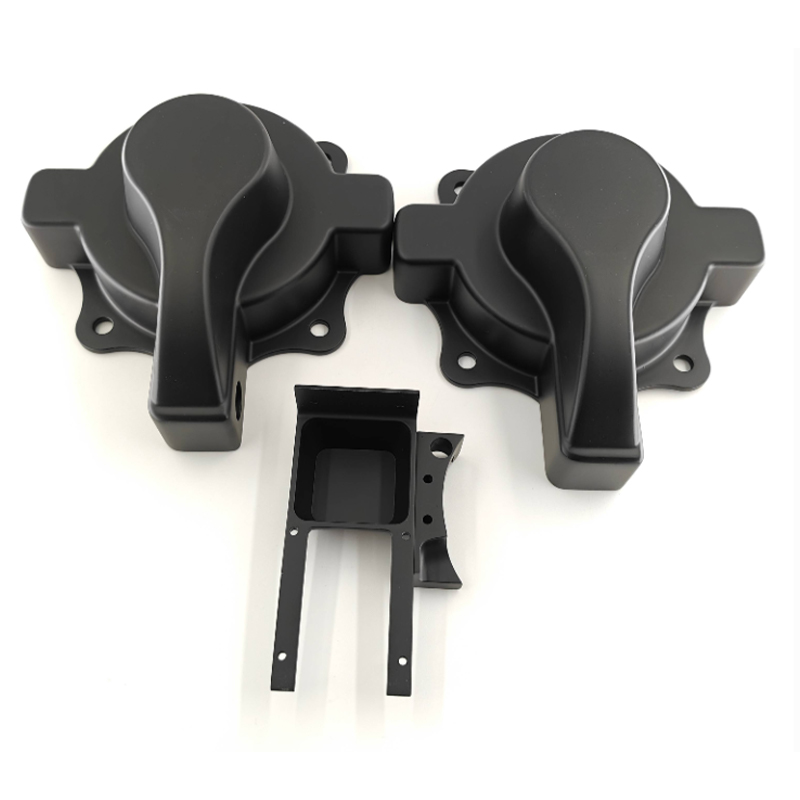
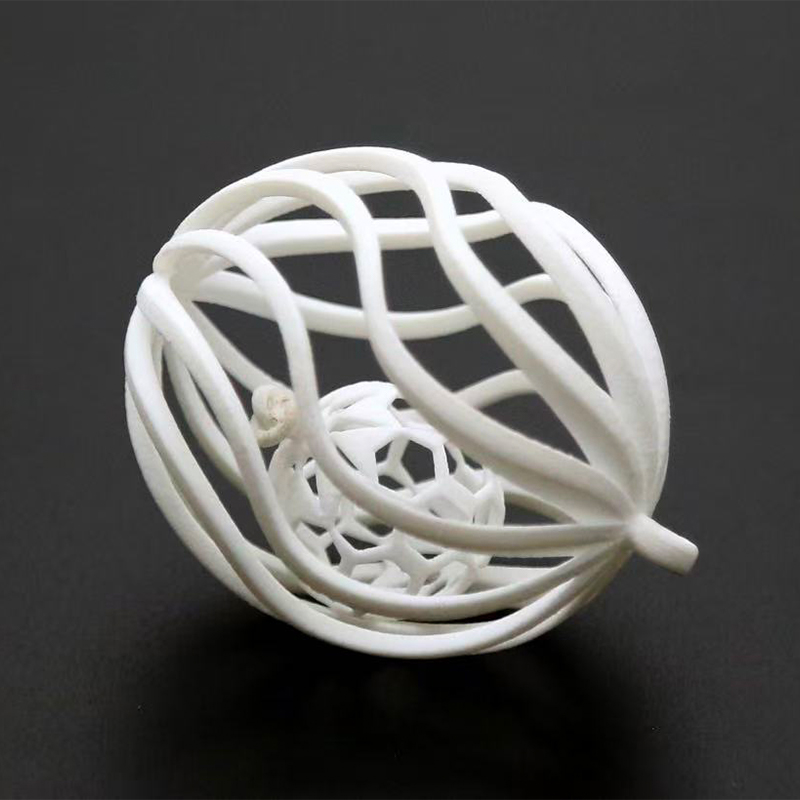
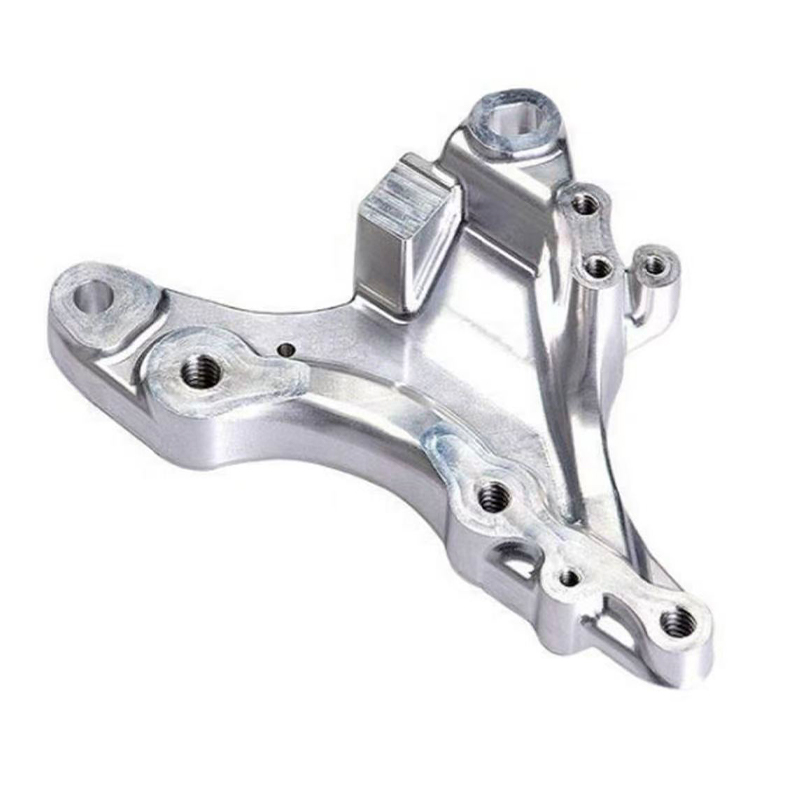
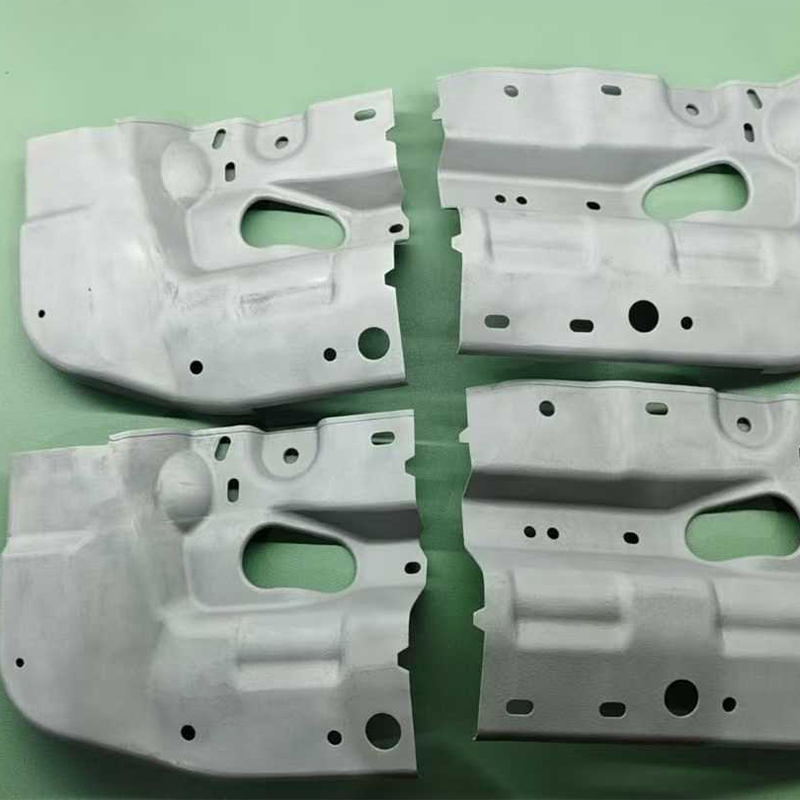
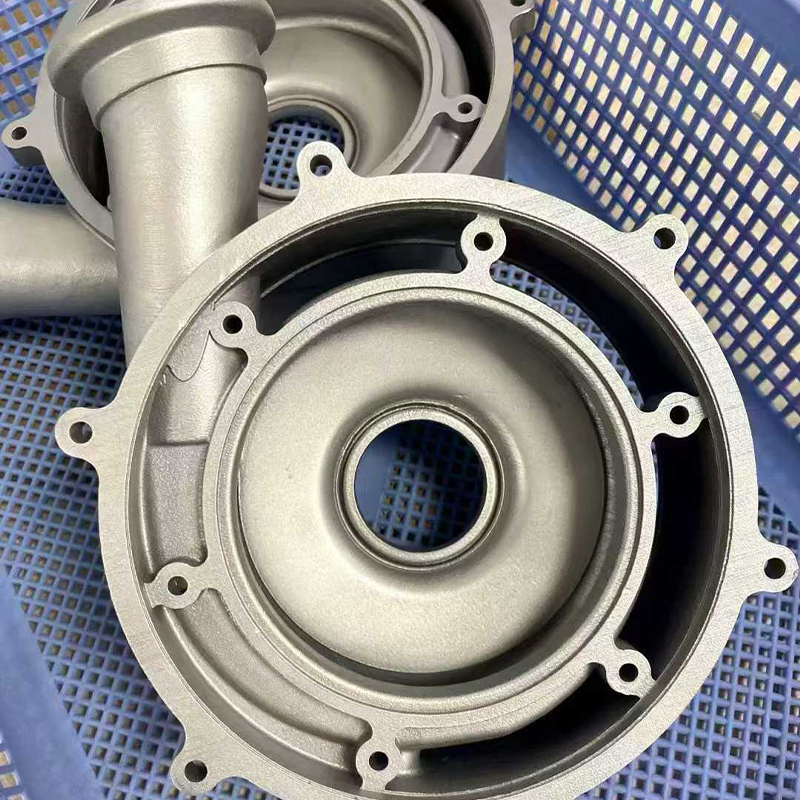
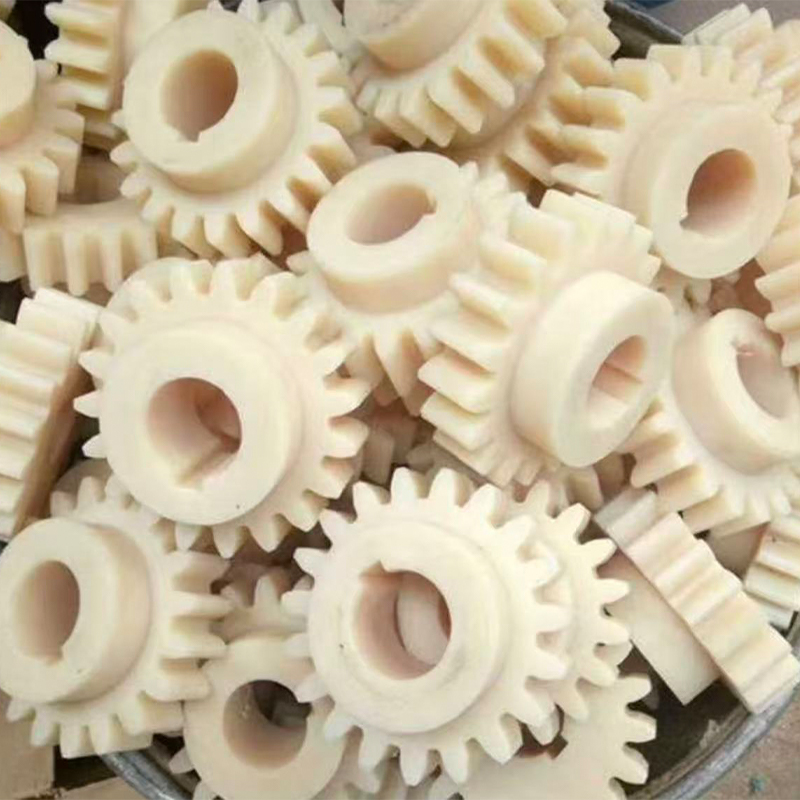
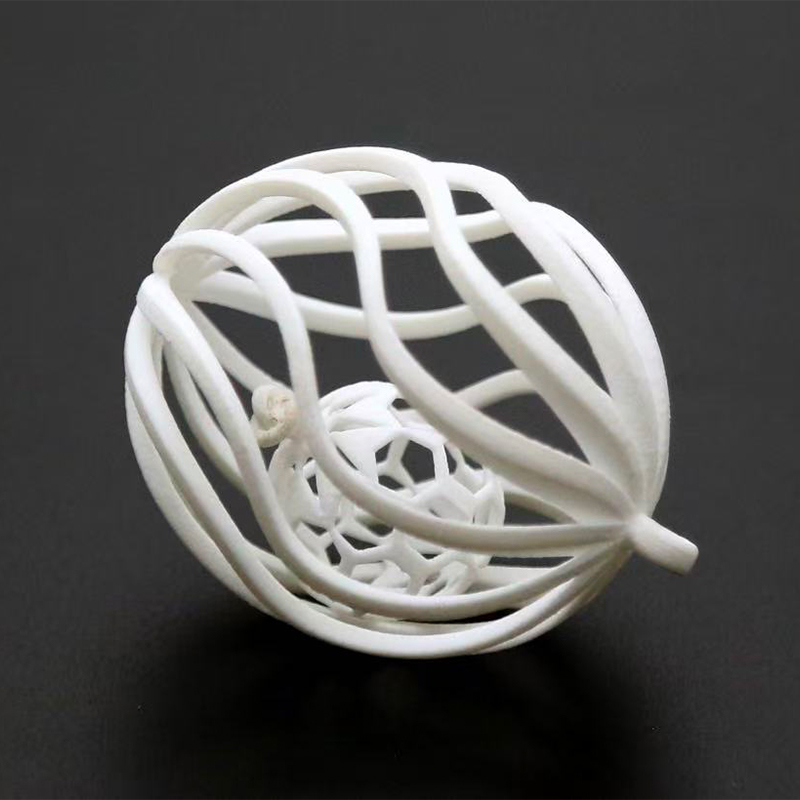
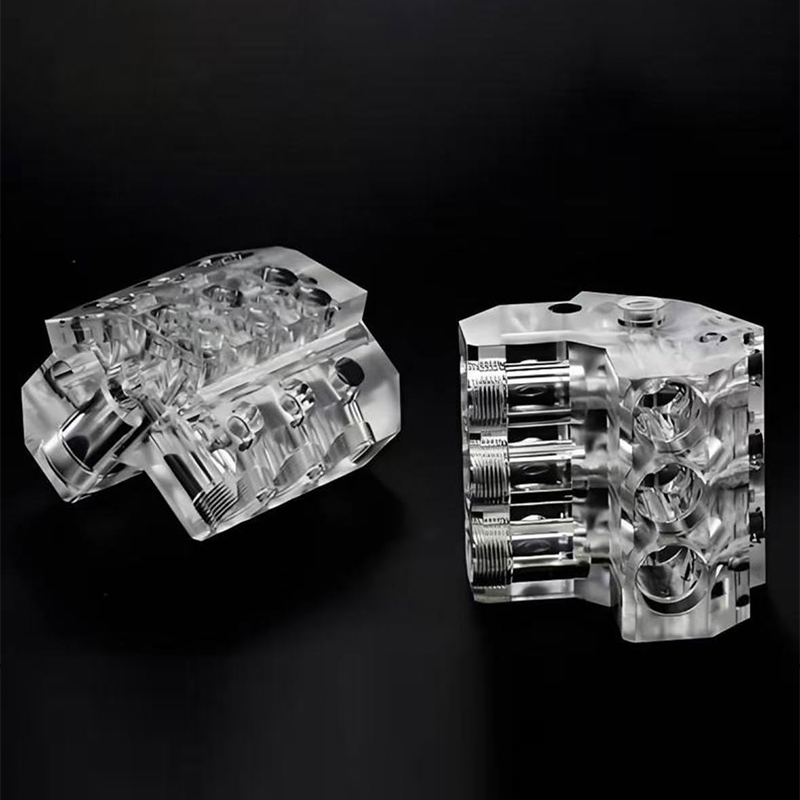
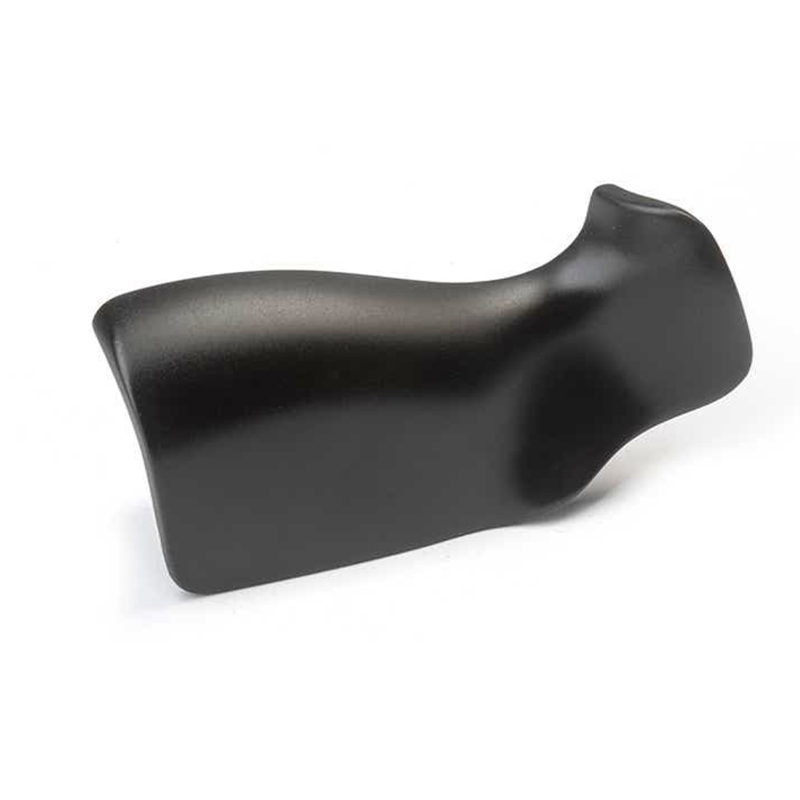
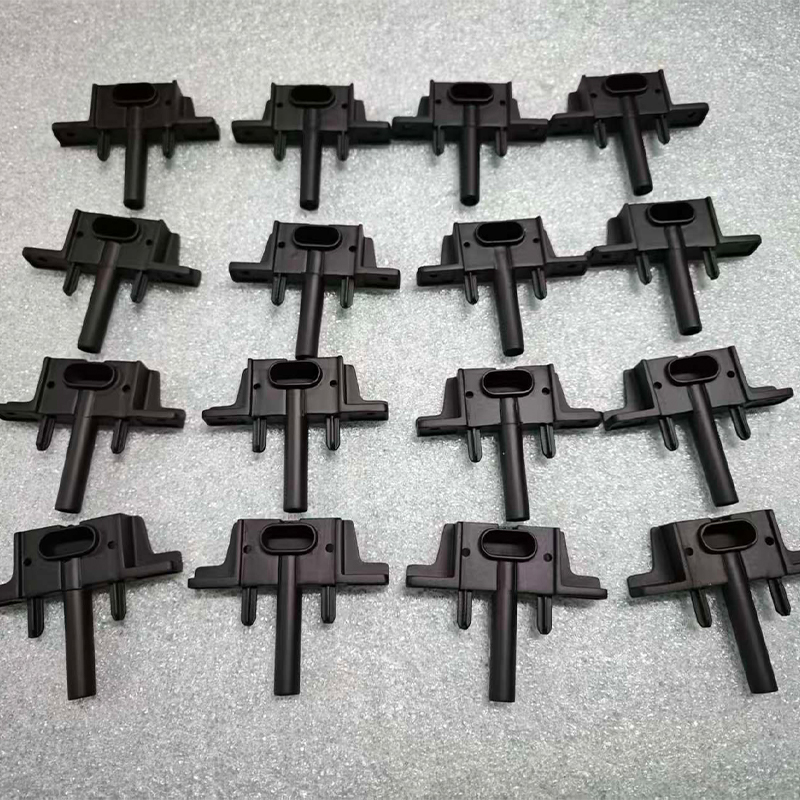
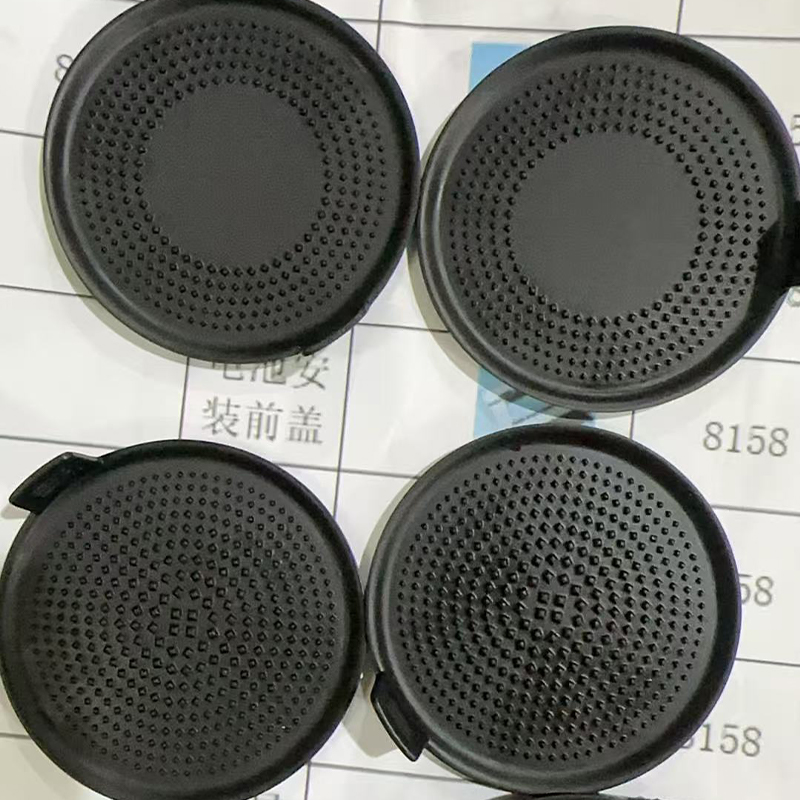
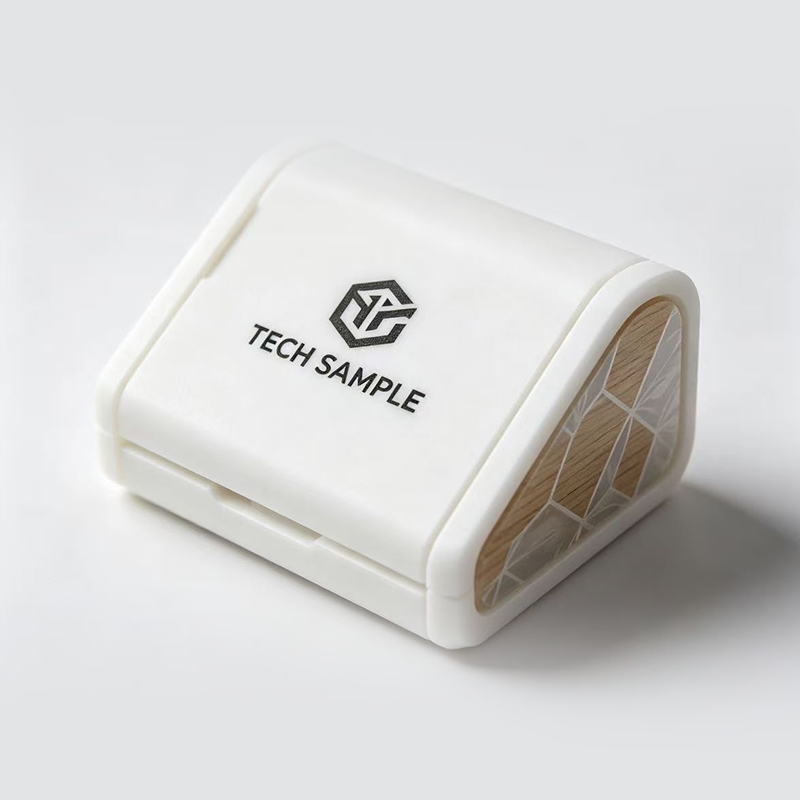
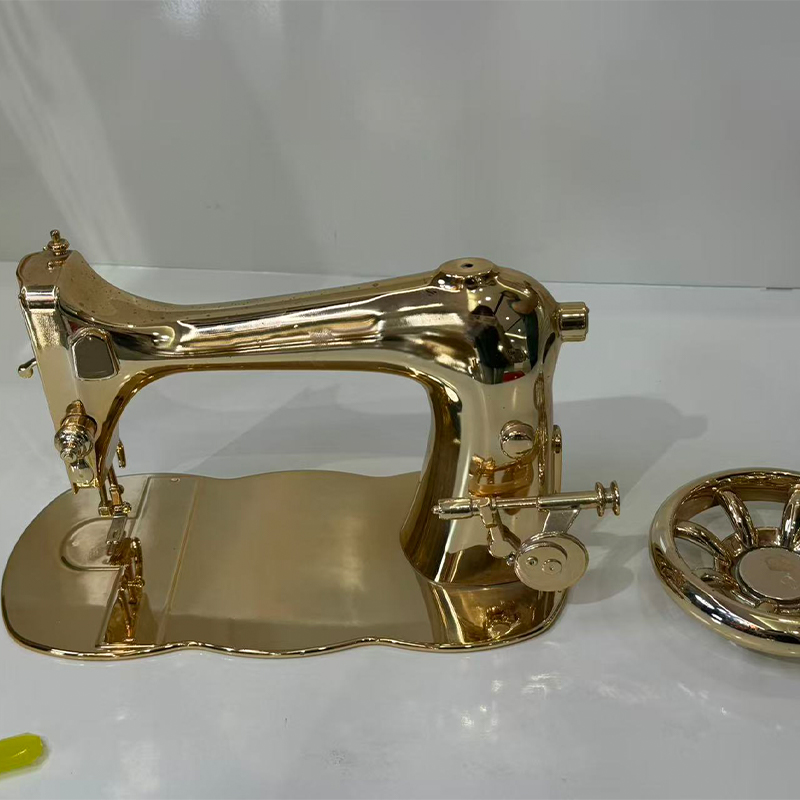
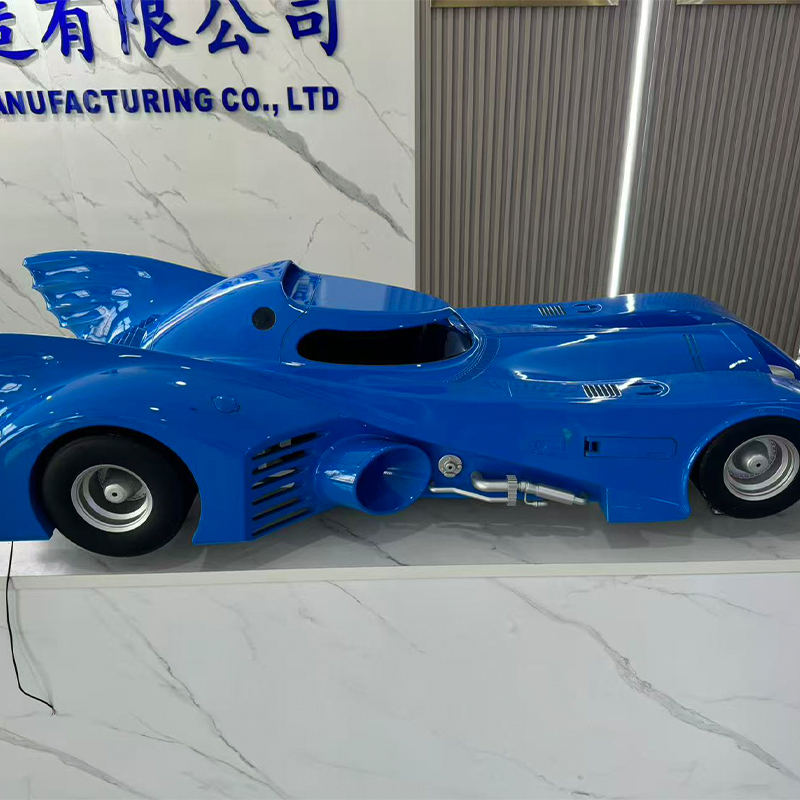
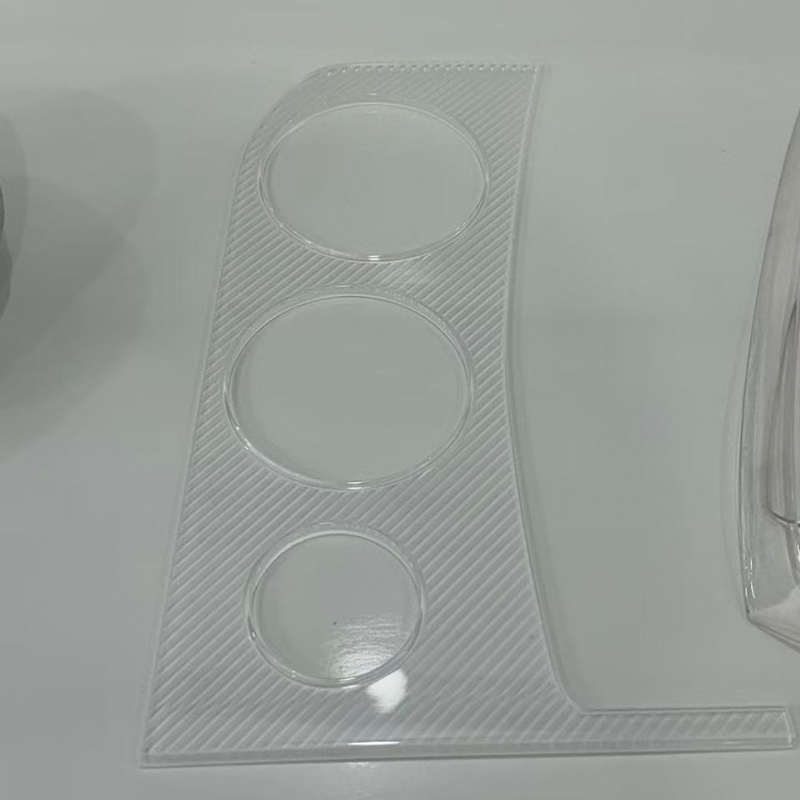
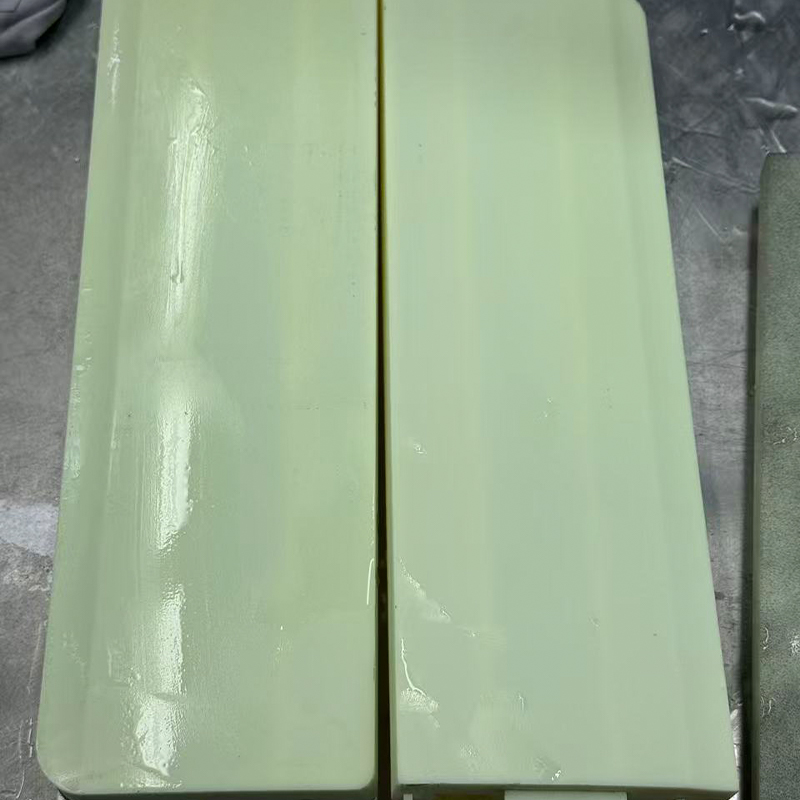
SLA Resin 3D nyomtatási szolgáltatás: Hogyan működik és hol illik
SLA Resin 3D nyomtatási szolgáltatás : A rövid válasz a részletkritikus részekre
Tegyük fel, hogy a csapatának hat kézi házra van szüksége péntekig, mindegyik bepattanó illeszkedéssel, átlátszó lencseablakkal és elég sima felülettel ahhoz, hogy fényképezzen egy kilövő fedélzetre. Ha izzószálas eljárással nyomtatja őket, látható rétegvonalak maradnak. Megmunkálásuk tovább tartana, és nem lehetne könnyen elérni a vékony belső jellemzőket. Itt általában egy SLA gyanta 3D nyomtatási szolgáltatás a megfelelő hívás, mert a sztereolitográfia lézerrel, rétegről rétegre kikeményíti a folyékony gyantát, sima felületeket, éles kis vonásokat és jó pontosságot biztosít a kis és közepes alkatrészeken.
Ez az egész ajánlás két mondatban. Az SLA megfelel a megjelenési modelleknek, az illeszkedési ellenőrzéseknek, az átlátszó alkatrészeknek, a kis mechanikai alkatrészeknek és az öntési mintáknak. Kevésbé alkalmas azokhoz az alkatrészekhez, amelyek nagy terheket hordoznak, hosszú ideig erős napfényben ülnek vagy felforrósodnak. A zökkenőmentes első rendelés és a frusztráló megrendelés ismerete elválasztja a zökkenőmentes első rendelést, ezért az útmutató nagy része a határról szól: melyik gyantát válasszuk, hogyan kell megtervezni a folyamatot, milyen befejezést érdemes elvégezni, és hogyan tájékoztassuk az SLA 3D nyomtatás gyártóját.
Gyors válaszok a részletek előtt
- Jó: részletes prototípusok, kijelző modellek, átlátszó alkatrészek, kis funkcionális alkatrészek és öntőmesterek.
- Tipikus erősségek: sima felületek, finom részletek, nagy pontosság a kis alkatrészeken és a gyanta tulajdonságok széles skálája.
- Tipikus határértékek: A szabványos gyanták törékenyek lehetnek, az alkatrészeket mosni és kikeményíteni kell, és a hosszú napozás megváltoztathatja a színét.
- Gyakori következő lépés: kikészítés, festés vagy vákuumöntés, ha színre, textúrára vagy kis tételre van szüksége.
Ez az útmutató azoknak a mérnököknek, termékmenedzsereknek és beszerzési csapatoknak készült, akik olyan alkatrészeket szeretnének, amelyek a padon működnek, és jól mutatnak a megbeszélésen. Kerüli a tankönyvi elméletet, és ragaszkodik ahhoz, ami a megrendelését befolyásolja: anyagválasztás, tervezési szabályok, utófeldolgozás, összehasonlítás más folyamatokkal és beszállítói kérdések. Ha szeretné megtudni, hogyan gondolkodik egy tapasztalt SLA gyanta 3D nyomtatási beszállító, az alábbi szakaszok egy valós projekt sorrendjét követik.
Válassza az SLA-t, ha a felület minősége és az apró részletek fontosabbak, mint a nagy mechanikai terhelés.
Hogyan működik az SLA Resin 3D nyomtatás: alapelvek és a gép felépítése
Az SLA a sztereolitográfia rövidítése. Egy tartály, amelyet általában kádnak neveznek, folyékony fotopolimer gyantát tartalmaz. Az UV lézer követi az alkatrész keresztmetszetét a gyanta felületén, és ahol a lézer érinti, a gyanta megkeményedik. Az építési platform ezután egy rétegvastagsággal mozog, és a következő réteget a tetejére nyomjuk. Ezt ezerszer megismételve szilárd alkatrész keletkezik, amely vékony tartószerkezetekkel rögzíthető a platformhoz.
Az SLA gép fő elemei
Optikai és mozgási elemek
| Anyag és tartóelemek
|
A fájltól a kész részig
- Fájlellenőrzés és összeállítás előkészítése: a mérnök megvizsgálja a 3D modellt, kiválasztja a tájolást, hozzáadja a támasztékokat és kiválasztja a rétegvastagságot.
- Nyomtatás: a lézer minden réteget megkeményít, miközben a platform átlép az építésen.
- Mosás: a nyomtatott részt oldószerfürdőben megtisztítják, hogy eltávolítsák a meg nem kötött gyantát.
- Támogatás eltávolítása: a támasztékokat levágják és az érintkezési pontokat enyhén megtisztítják.
- Utókezelés: az alkatrészt UV-fénynek, esetenként hőnek teszik ki, így a gyanta eléri végső tulajdonságait.
- Befejezés és ellenőrzés: szükség esetén csiszolást, polírozást, festést vagy bevonatot alkalmaznak, és az alkatrészt a rajzhoz hasonlítják.
Sok vásárló meglepődik azon, hogy maga a nyomtatás csak az ütemterv része. A mosás, a kikeményítés és a kikészítés az idő jelentős részét kiveszi, ezek kihagyása pedig ragacsos, gyengék vagy foltos részek marad. Az alábbi táblázat szemléltető ütemezést ad egy kis rendelésre, így láthatja, hová telnek a napok.
Az idővonal tervezési segédlet és nem idézet. A tényleges ütemezés az alkatrész méretétől, mennyiségétől, a gyantától és a befejezési szinttől függ.
Az idővonal azt mutatja, hogy a nyomtatás az általános ütemtervnek csak egy részét foglalja el, előtte az előkészítés, utána pedig a tisztítás, a kikeményítés és a befejezés láncolata. A mosás és az utókezelés rövid ideig tart a nyomtatáshoz képest, mégis elengedhetetlenek, mert az alulszárított részek később ragadósnak vagy deformálódhatnak. A csiszolás és simítás a nyomtatás után a leghosszabb szakaszt veszi igénybe, ezért a sima nyomtatott alkatrész hamarabb megérkezik, mint a festett. A Jiaheng SLA gyanta 3D nyomtatási szolgáltatásának ügyfelei számára ez a minta segít annak eldöntésében, hogy egy projekthez nyers nyomtatott alkatrészekre, enyhén kész alkatrészekre vagy teljesen festett alkatrészekre van szükség. Ha a befejezést ugyanazon a platformon végzik, az ütemezés nem veszít időt a szállításra és a szállítók közötti újratájékoztatókra.
A nyomtatás csak egy szakaszból áll: a mosás, a kikeményítés és a befejezés dönti el, hogy az alkatrész milyen érzést, kinézetet és tartósságot biztosít.
Általános SLA gyantatípusok és jellemzőik
Ha valamit SLA alkatrésznek nevezünk, az keveset mond el a viselkedéséről, mivel a gyanta beszél a legtöbbet. A gyanták úgy vannak kialakítva, hogy utánozzák a különböző műanyagokat, és minden családban kompromisszumok vannak. Az alábbi kártyák összefoglalják azokat a típusokat, amelyeket egy SLA gyanta 3D nyomtatási szállító általában kínál. A pontos elérhetőség változó, ezért egy adott ingatlan körüli tervezés előtt ellenőrizze az aktuális lehetőségeket.
Szabványos gyanta Finom részletek és sima felület. Jó vizuális modellekhez, bemutatóelemekhez és koncepcióellenőrzéshez, bár ütés hatására törékennyé válhat. Kemény vagy ABS-szerű gyanta Jobb ütési viselkedés és szilárdabb, tartósabb érzés. Alkalmas bepattintható illesztésekre, házakra és funkcionális prototípusokra. Átlátszó vagy átlátszó gyanta Áttetsző megjelenésű, és az áttekinthetőség érdekében polírozható vagy bevonható. Lencsékhez, fényvezetőkhöz és folyadékút-modellekhez használható. Magas hőmérsékletű gyanta Megőrzi merevségét emelt hőmérsékleten. Hőforrások közelében lévő alkatrészekhez vagy szerszámokhoz és rögzítésekhez választották. Rugalmas vagy gumiszerű gyanta Elasztikus, puha tapintású. Tömítésekhez, markolatokhoz, tömítésekhez és hordható prototípusokhoz használják. Önthető gyanta Tisztán kiég a befektetési öntési mintákhoz. Ékszerstílusú mesterekhez és kis fémalkatrész mintákhoz használják.
| Gyanta család | Viselkedés | Tipikus felhasználások | Néznivalók |
|---|---|---|---|
| Szabványos | Merev, sima, részletgazdag | Vizuális modellek, kijelző alkatrészek | Törékeny lehet, a vékony részek elpattanhatnak |
| Masszív vagy ABS-szerű | Szilárd, ütéstűrő | Házak, bepattintható illesztések, kapcsok | Kissé alacsonyabb finom részlet élesség |
| Világos | Átlátszó, polírozható | Lencsék, fénycsövek, ablakok | Erős fényben idővel sárgulhat |
| Magas hőmérsékletű | Melegen merev | Hőnek kitett alkatrészek, szerelvények | Gyakran törékenyebb, mint a kemény gyanták |
| Rugalmas | Elasztikus, puha tapintású | Tömítések, fogantyúk, soft gombok | Alacsonyabb szakítószilárdság, mint az öntött guminál |
| Önthető | Alacsony hamu kiégés | Öntőmesterek, kis minták | Szúrás előtt óvatosan kezelje |
A választás gyakorlati módja az, hogy megkérdezzük, mit kell túlélnie az alkatrésznek. Ha csak nézni akarjuk, elég a szabványos gyanta. Ha össze kell szerelni és kezelni, a keményebb gyanta általában biztonságosabb. Ha merevnek kell maradnia egy lámpa vagy motor közelében, nézzen meg egy magas hőmérsékletű típust. És ha az alkatrész mester a későbbi sokszorosításhoz, akkor ezt meg kell említeni, mert a szállító a felületet inkább öntésre készíti elő, nem pedig bemutatásra.
A szín egy másik választás. Sok gyanta fehér, szürke, fekete vagy áttetsző színben nyomtat, és ezek utólag festhetők vagy festhetők. Azok a vásárlók, akiknek pontos színre vagy fényességre van szükségük, általában semleges gyantára nyomtatnak és befejezik azt, ami nagyobb kontrollt biztosít, mintha csak a gyantaszínre hagyatkozna.
Igazítsa a gyantát ahhoz, amit az alkatrésznek túl kell élnie: megjelenés, összeszerelés, hő, átlátszóság vagy rugalmasság.
Alkalmazások és kiválasztási pontok az SLA Resin 3D nyomtatáshoz
Az SLA mindenhol felbukkan, ahol az apró részletek és a sima felületek számítanak. A tervezőcsapatok a forma és az illeszkedés ellenőrzésére használják, a marketingcsapatok bemutató minták készítésére, a mérnökök pedig kis funkcionális alkatrészek és segédeszközök készítésére használják. Az alábbi oszlopok a tipikus felhasználásokat párosítják azokkal a kérdésekkel, amelyeket fel kell tenni annak eldöntésekor, hogy az SLA a megfelelő folyamat-e.
Tipikus alkalmazási területek
| Ellenőrizendő kiválasztási pontok
|
Gyors döntési út
- Ha gyorsan szüksége van egy maroknyi részletes alkatrészre, az SLA egy erős első jelölt.
- Ha keményebb alkatrészekre van szüksége valódi műszaki műanyagból, fontolja meg helyette a nylon nyomtatást vagy megmunkálást.
- Ha 10-30 egyforma, gyártási megjelenésű alkatrészre van szüksége, nyomtasson egy mestert az SLA-ban, és használjon vákuumöntést.
- Ha fém alkatrészekre van szüksége, térjen át a fémnyomtatásra vagy a CNC megmunkálásra.
Az alábbi táblázat az SLA-t négy olyan szükséglethez viszonyítja, amelyeket a vásárlók a leggyakrabban említenek. A pontszámok az általános tendenciák szerkesztői illusztrációi, és nem teszteredmények.
A magasabb gyűrű azt jelenti, hogy az SLA általában kielégíti ezt az igényt. Az alacsonyabb gyűrű arra az esetre mutat, amikor egy másik folyamat érdemes lehet egy pillantást vetni.
A gyűrűk a legerősebb SLA-t a felületi simaságban és a finom részletekben mutatják, ezért gyakori választás megjelenési modelleknél és kis precíz alkatrészeknél. A méretpontosság kis részeken szorosan követi, amit a finom lézerfolt és a vékony rétegek segítenek. A nagy teherbírású szilárdság a legalacsonyabb gyűrű, mert tartós igénybevétel esetén még a keményebb gyanták is másképp viselkednek, mint a műszaki hőre lágyuló műanyagok. Ez a minta megmagyarázza, hogy sok projekt miért párosítja az SLA-t más útvonalakkal, a megjelenés és az illeszkedés érdekében használja, és a teherbírási tesztekhez nylonnyomtatásra vagy megmunkálásra vált. A Jiaheng a gyanta-, nejlon- és fémnyomtatást megmunkálással együtt kínálja, így egy csapat egy platformon hasonlíthatja össze az útvonalakat ahelyett, hogy mindegyiket külön-külön szerezné be.
Az SLA kiemelkedik a sima felületek és a finom részletek terén, ezért alkalmazzon mellette más eljárásokat is, amikor az alkatrészeknek nagy terhelést kell viselniük.
Részletes összehasonlítás: SLA vs FDM, SLS és CNC megmunkálás
A vásárlók ritkán hasonlítják össze az SLA-t semmivel. Az igazi kérdés általában az, hogy az SLA legyőz-e egy másik utat az előttük álló munkához. Az alábbi táblázat az SLA-t három gyakori alternatíva mellett állítja be, így a különbségek jól láthatóak.
| Tényező | SLA gyanta nyomtatás | FDM nyomtatás | SLS nylon nyomtatás | CNC megmunkálás |
|---|---|---|---|---|
| Felület finish | Sima, finom részletek | Látható rétegvonalak | Enyhén szemcsés matt | Megmunkált, szerszámnyomok |
| Finom tulajdonságs | Nagyon jó | Fúvóka korlátozza | Jó | A szerszám mérete korlátozza |
| Erő | Gyantától függ, gyakran törékeny | Mérsékelt | Jó, tough nylon | Magas, tömör anyag |
| Támogatási igények | Támogatja az érintkezési jeleket | Tartók túlnyúlásokhoz | A por alátámasztja az alkatrészt | A rögzítőelemek tartják az alkatrészt |
| Tipikus részek | Részletes kis és közepes alkatrészek | Durva koncepciómodellek | Funkcionálisan tartós alkatrészek | Precíziós fém és műanyag alkatrészek |
| Befejezés | A csiszolás és a festés jól működik | Több csiszolás szükséges | Festés, robbantás | Szórás, eloxálás, festés |
Az SLA nyer, ahol a megjelenés és a finom részletek számítanak, ezért gyakran ez az első választás a bemutatómodellek és a kis precíziós alkatrészek számára. Az FDM durva korai formákhoz hasznos, de rétegvonalakat mutat. Az SLS nylon tartós, funkcionális alkatrészeket ad támasztónyomok nélkül, amelyek megfelelnek a bepattanó illesztéseknek és a kezelendő konzoloknak. A CNC megmunkálás szilárd alapanyagot használ, és olyan szilárdságot és tűrést biztosít, amelyhez a nyomtatás általában nem fér hozzá, de korlátozza az összetett belső formákhoz való szerszámhoz való hozzáférés.
Hogyan működnek együtt az útvonalak
- Kezdje az SLA-val a tervezés illeszkedésének és megjelenésének ellenőrzéséhez.
- Ha az alkatrész valódi mechanikai vizsgálatot igényel, lépjen az SLS nylonra vagy a megmunkálásra.
- Használjon SLA-mestert szilikon öntéssel, ha 10-30 gyártási megjelenésű alkatrészre van szüksége.
- Festse fel festéssel vagy bevonattal, hogy megfeleljen a végső termék megjelenésének.
Jiaheng ezt egyablakos megközelítésként írja le. A cég OEM- és ODM-gyártóként dolgozik egy házon belüli tervezőcsapattal, és 3D-s nyomtatást biztosít gyantában, nejlonban és fémben, valamint fejlett megmunkálást és szilikonforma-replikációt. A projekt tehát SLA megjelenési modellként kezdődhet, megmunkált funkcionális prototípusként folytatódhat, és öntött alkatrészek kis kötegében fejeződhet be anélkül, hogy minden lépésnél újra idéznék és elmagyaráznák.
Az SLA vezet a felületen és a részletekben, az SLS és a megmunkálás az erősségben, és egy szakaszos terv gyakran egynél többet használ.
Tervezési irányelvek és tűrések az SLA nyomtatott alkatrészekhez
Az SLA sok mindent megbocsát, de néhány tervezési szokás látható változást hoz. Az alábbi irányelvek a legtöbb gyártási felülvizsgálat során felmerülnek, és betartásuk csökkenti a sikertelen összeépítés vagy az átalakítást igénylő alkatrész esélyét.
Falvastagság és kis jellemzők
A túl vékony falak megvetemedhetnek, eltörhetnek a tisztítás során, vagy nem nyomtathatók. Sok beszállító a 0,8-1,0 mm-es gyakorlati minimumot említi alátámasztott falaknál, vastagabb falakat pedig nagyobb alkatrészeknél. Finom szöveg és kis lyukak lehetségesek, de előfordulhat, hogy a nagyon kicsi elemeket először nagyítani kell, vagy egyeztetni kell a szállítóval. Az egyenletes falvastagság is segít csökkenteni a stresszt és a torzulást.
Üreges alkatrészek és leeresztő lyukak
Az üreges modellek folyékony gyantát ragadnak be a belsejébe, amely nyomást okozhat, egyenetlenül kötődhet vagy később szivároghat. Ha üreges kialakításra van szükség, adjon hozzá néhány milliméteres lefolyónyílásokat, hogy a meg nem kötött gyanta kiszabadulhasson, és említse meg a lyukakat a szállítónak, hogy távolabb kerüljenek a kozmetikai felületektől. Sok vásárló az egyszerűség kedvéért a tömör alkatrészeket részesíti előnyben, bár a vastagabb szilárd anyagok lassabban nyomtathatnak és jobban zsugorodhatnak.
Tájékozódási és támogatási jegyek
A tartószerkezetek a helyükön tartják a túlnyúlásokat, és kis nyomokat hagynak ott, ahol eltávolítják őket. A mérnök úgy választja ki a tájolást, hogy elrejtse ezeket a jeleket a kevésbé látható felületeken, és megvédje a kritikus felületeket. Ha egy adott arcnak tökéletesen simanak kell lennie, mondja el a rövidben. A szállító ezután úgy irányíthatja az alkatrészt, hogy az oldal ne érintkezzen a támasztékokkal.
Tűrések és illeszkedések
Az SLA általános útmutatása gyakran durván plusz-mínusz 0,1 és 0,2 mm közötti tűréshatárokat említ kis alkatrészeken, a nagyobb részek pedig arányosan változnak. Az alkatrészek a kikeményedés során is enyhén zsugorodnak, ezért az illeszkedő elemeknek, például a csapoknak és a lyukaknak tartalmazniuk kell a hézagot. Ha az illeszkedés kritikus, sok szállító kinyomtat egy próbadarabot, vagy megmunkálja a funkciót utána. Az alábbi tartománydiagram a rétegvastagság-tartományokat mutatja, amelyek jellemzően különböző célokhoz illeszkednek.
A vékonyabb rétegek simább felületeket és finomabb részleteket biztosítanak, míg a vastagabb rétegek felgyorsítják az építést, és illeszkednek a nagyobb vagy huzatos részekhez. A tartományok általános iránymutatások, és gépenként és gyantánként változhatnak.
A tartománydiagram azt mutatja, hogy a finom részleteket igénylő modellek és kis alkatrészek jellemzően a legvékonyabb rétegeket használják, amelyek simább ívelt felületeket és élesebb éleket eredményeznek. A szabványos prototípusok egy középső sávba esnek, amely egyensúlyban tartja a részleteket és az építési időt. A nagyobb házak és burkolatok gyakran vastagabb rétegeket használnak, mivel a finom rétegek extra időköltsége a nagy építéseknél összeadódik. A gyors huzat a vastag végén található, ahol a sebesség fontosabb, mint a felület simasága. Amikor árajánlatot kér egy SLA gyanta 3D nyomtató gyártójától, az alkatrész céljának megjelölésével a rétegvastagságnak megfelelően választhatja meg, és elkerülhető, hogy olyan részletekre költsenek időt, amelyeket senki sem lát.
| Funkció | Gyakorlati útmutatás | Ok |
|---|---|---|
| Falvastagság | Körülbelül 0,8–1,0 mm vagy több legyen | Csökkenti a törést és a vetemedést |
| Üreges szakaszok | Adjon hozzá néhány milliméteres lefolyónyílásokat | Lehetővé teszi, hogy a meg nem kötött gyantát kiszabaduljon |
| Kritikus arcok | Mondja el a szállítónak, hogy mely felületeknek kell simának lenniük | Lehetővé teszi a tájékozódást, hogy megvédje őket |
| Párosodási jellemzők | Adjon helyet a rohamok számára | Lehetővé teszi a zsugorodás kikeményítését |
| Szöveg és logók | Használjon félkövér, emelt vagy gravírozott formákat | Az apró részleteket olvashatóan tartja |
Még a falak, a lefolyó lyukak és a kozmetikai felületek egyértelmű megjegyzései megakadályozzák a legtöbb SLA tervezési problémát.
SLA alkatrészek utófeldolgozása és felületkezelése
A nyers SLA alkatrész már simább, mint a legtöbb nyomtatott alkatrész, de még nincs kész. Az utófeldolgozás nyomtatott tárgyból olyasvalamivé varázsolja, amit összeállíthat, fényképezhet vagy bemutathat. A legtöbb beszállító alapfelszereltségként tartalmazza a mosást és a kikeményítést, és opcióként kínálnak további felületkezelést.
Mosás és gyógyítás
A nyomtatás után az alkatrészeket oldószerfürdőben, általában izopropil-alkoholban mossák, hogy eltávolítsák a meg nem kötött gyantát. Utána UV-fényben, néha enyhe hővel kikeményítik. Az alulmosás ragacsos felületet hagy maga után, az alulszárításnál pedig gyengébb lesz az alkatrész. Az oldószeres túlmosás bizonyos gyanták meglágyulásához vezethet, ezért a beszállítók gondosan ellenőrzik az időt.
Támogatás eltávolítása és csiszolása
A támasztékokat levágják, és az érintkezési pontokat simára csiszolják vagy reszelik. Kijelző alkatrészeknél a csiszolás finomabb szemcséken keresztül folytatódik, amíg a felület egyenletes lesz. Ez az a lépés is, amely eltávolítja a halvány rétegvonalakat a sekély íveken. Minél kifinomultabb a felület, annál több kézi munkát igényel.
Festés, bevonat és polírozás
- Alapozás és festés: szabályozott színt és fényességet biztosít, és elrejti a megmaradt nyomokat.
- Átlátszó bevonat: javítja az átlátszó részek tisztaságát és védőréteget ad hozzá.
- Polírozás: az átlátszó részek üvegszerű megjelenést kölcsönöznek, ha a kialakítás lehetővé teszi.
- Textúra és jelölés: igény szerint markolatmintákat, logókat vagy színtöréseket ad hozzá.
Mivel a Jiaheng festést és egyéb felületkezeléseket is biztosít, az SLA alkatrészek közvetlenül a nyomtatóból a befejező asztalra költözhetnek ugyanazon projekten belül. Ez a színegyeztetésnél és a több színű alkatrészeknél is fontos, mert a finiser ismeri a gyantát és az előkészítési előzményeket. Ha mestert használnak a szilikon fröccsöntéshez, időben értesítse a szállítót. Egy öntőmesternek nagyon sima felületre van szüksége, mivel minden hiba bemásolódik a formába.
A mosás, a kikeményítés és a gondos csiszolás az, amitől a nyomtatott SLA alkatrész kész lesz.
Minőségellenőrzések és gyakori SLA-nyomtatási problémák
A jó beszállítók ellenőrzik a minőséget az építés előtt, alatt és után. Átnézik a fájlt vékony falak és beszorult térfogatok keresésére, figyelemmel kísérik az építést, majd megvizsgálják a kész alkatrész méreteit, felületi nyomait és kikeményedési állapotát. Az alábbi táblázat felsorolja a leggyakrabban előforduló problémákat és azok megelőzésének módját.
| probléma | Tipikus ok | Megelőzés |
|---|---|---|
| Vetedés vagy torzulás | Egyenetlen falvastagság vagy nagy sík területek | Egyenletes falak, jó tájolás, támaszok elhelyezése |
| Támogató jelek | Érintkezési pontok, ahol a támasztékokat eltávolították | Távolítsa el a nyomokat és a homokot az eltávolítás után |
| Ragadós vagy ragadós felület | Nem megfelelő mosás vagy kikeményedés | Megfelelő mosási és kötési idők |
| Törékeny törés | Szabványos gyanta under impact or thin sections | Válassz keményebb gyantát, vastagítsd a falakat |
| Idővel besárgul | UV- és fénysugárzás, különösen átlátszó részeken | Használjon bevonatokat és korlátozza a napfényt |
| Dimenziós drift | Zsugorodás a kikeményedés során | Engedélyezze a távolságot és ellenőrizze a kritikus méreteket |
| Beszorult gyanta | Üreges szakaszok without drain holes | Helyezze be a lefolyónyílásokat, és alaposan tisztítsa meg |
Az ellenőrzés általában kiterjed a kritikus jellemzőkre vonatkozó méretekre, a vizuális állapotra, a kikeményedés teljességére és a kívánt befejezési szintre. Egy köteg esetében az első részt ellenőrzik, mielőtt a többit kiadják. Ha szigorú megjelenési szabványokkal rendelkezik, osszon meg egy referenciafotót vagy -mintát, és állapodjon meg arról, hogy milyen szintű látható támasztójelek vagy rétegvonalak elfogadhatók. Az írásbeli elvárások megbízhatóbban akadályozzák meg a nézeteltéréseket, mint a verbálisak.
A csomagolás is számít. A frissen nyomtatott és kikeményedett részek megkarcolódhatnak az érintkezés hatására, és a vékony elemek szállítás közben elpattanhatnak. Az alkatrészeket általában egyenként csomagolják be, és dobozba erősítik, így az apró részletek érintetlenül érkeznek.
Az építkezés megkezdése előtt írásban állapodjon meg a kritikus méretekről és az elfogadható felületi jelekről.
Az SLA gyanta alkatrészek karbantartása és gondozása
A nyomtatott műgyanta alkatrészek nem igényelnek karbantartást. A fény, a hő, a nedvesség és a vegyszerek idővel mind hatással vannak rájuk, és egy kis odafigyeléssel a prototípusok jó állapotban maradnak az áttekintéshez, teszteléshez és tároláshoz. Az alábbi útmutatás néhány kezelési pontra is kiterjed mindenki számára, aki közvetlenül gyantával dolgozik.
| Expozíció | Hatás | Gondozási tanácsok |
|---|---|---|
| Közvetlen napfény | Idővel sárgulást és törékenységet okozhat | Tárolja távol az UV-sugárzástól, használjon bevonatot a kijelző részeihez |
| Hő | Egyes gyanták a hőhatáruk közelében meglágyulnak | Tartsa távol forró felületektől és parkoló járművektől |
| Oldószerek és tisztítószerek | Meglágyíthat vagy zavarossá tehet néhány gyantát | Használjon enyhe szappant és vizet, először tesztelje az erős tisztítószereket |
| Nedvesség és páratartalom | Kisebb méretváltozás egyes gyantákban | Tárolja szárazon, zárva tartsa hosszú távú tároláshoz |
| Hatás és stressz | A vékony elemek megrepedhetnek | Óvatosan kezelje, kerülje az éles terhelést a vékony részeken |
Tárolási és kezelési szokások
- Tárolja az alkatrészeket hűvös, száraz helyen, és kerülje a hosszú ideig tartó erős fényt.
- Az átlátszó részeket külön csomagolja be, hogy ne karcolódjanak meg.
- A festett részeket tartsa távol egymástól, hogy a felületek ne tapadjanak vagy dörzsöljenek.
- Kerülje a vékony elemek szoros rögzítését, mivel a gyanta pontszerű feszültség hatására megrepedhet.
- Jelölje meg az alkatrészeket revízióval és gyantatípussal, hogy az utánrendelések megegyezzenek az eredetivel.
Gyanta és berendezés kezelése
A meg nem kötött folyékony gyanta irritálhatja a bőrt, ezért a szállítók és a felhasználók kesztyűt viselnek, és kerülik a közvetlen érintkezést. Mosó oldószereket kell használni szellőztetett helyeken, és hőforrásoktól távol kell tartani. A gép oldalán egy jól működő létesítmény tisztán tartja a kádakat, megszűri a gyantát a kikeményedett töredékek eltávolítására, rendszeresen ellenőrzi a lézert és az optikát, és fénytől távol tárolja a gyantát. Ezek a rutinok segítenek megőrizni az összeállítás minőségének stabilitását egyik rendelésről a másikra, ezért a visszatérő vásárlók gyakran konzisztens eredményeket látnak ugyanattól a szállítótól.
Tartsa távol a gyanta alkatrészeket erős fénytől, hőtől és durva oldószerektől, és óvatosan kezelje a vékony részeket.
Együttműködés az SLA Resin 3D nyomtatás gyártójával és beszállítójával
A nyomtatás a könnyű meghatározható rész. A projektet az teszi zökkenőmentessé, hogy a beszállító hogyan kezel mindent körülötte: fájlellenőrzés, gyantatanácsadás, befejezés és kommunikáció. Ezek a kérdések segítenek eldönteni, hogy egy SLA 3D nyomtatási beszállító felkészült-e erre.
- Milyen gyantacsaládokat ajánl, és le tudná írni mindegyik viselkedését?
- Nyomtatás előtt átnézi a fájlokat a falvastagság, a lefolyónyílások és a tájolás tekintetében?
- Melyek a tipikus tűréshatárok az alkatrészméretemnél, és hogyan ellenőrizhető?
- Milyen befejező lépések érhetők el a házban, például csiszolás, festés és polírozás?
- Támogatható-e kis tételek az SLA-mesterek és a szilikon öntőforma replikáció kombinálásával?
- Hogyan csomagolja be a vékony alkatrészeket a szállításhoz?
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. kínai székhelyű OEM- és ODM-gyártóként közelíti meg ezeket a kérdéseket. Tervezőcsapata az ügyfelek ötleteit praktikus, vonzó terméktervekké alakítja, képességei pedig a gyanta-, nejlon- és fém 3D-nyomtatást, a fejlett megmunkálást, a szilikonforma sokszorosítást és a felületkezeléseket, például a festést is felölelik. Az ügyfelek egyetlen platformon teljesíthetik a tervezéstől a termékig vezető utat, ami koordinációs időt takarít meg, és egy helyen tartja a felelősséget.
Hogyan készítsünk hasznos megkeresést
- Egy 3D-s modell közönséges semleges formátumban, valamint egy rajz, amely megjelöli a kritikus méreteket.
- Az alkatrész rendeltetésszerű használata és a környezet, amellyel szembe kell néznie.
- A gondolt gyantacsalád, vagy a szükséges tulajdonságok leírása.
- Kikészítési szint: nyersen nyomott, csiszolt, alapozott vagy teljesen festett, bármilyen színreferenciával.
- Mennyiség, cél szállítási időszak és bármilyen csomagolási igény.
Ezen információk birtokában a szállító az első válaszban javaslatot tehet a gyantára, a tájolásra, a rétegvastagságra és a befejezési tervre. Egyértelmű nyilvántartást is ad, amelyre vissza kell térni, ha újrarendelésre vagy felülvizsgálatra van szükség. A hosszú távú programok esetében, ha ugyanazzal az SLA gyanta 3D-nyomtatási gyártóval dolgozik, a fájlok, a beállítások és a befejező megjegyzések megosztott előzményeit építi fel, így a későbbi kötegek konzisztensebbek lesznek.
Mondja el beszállítójának, hogyan fogja használni az alkatrészt, és ők intelligensebben választhatják meg a gyantát, a tájolást és a befejezést.
Fedezze fel a Jiaheng SLA Resin 3D nyomtatási szolgáltatást
Ha a tervezéshez sima felületekre, finom részletekre és gyors átfutásra van szüksége, áttekintheti a rendelkezésre álló gyantákat, a feldolgozási és projektlépési lépéseket a megfelelő oldalon. SLA Resin 3D nyomtatási szolgáltatás Jiahengtől. A csapat támogatja az OEM és ODM projekteket, és egy platformon tudja koordinálni a nyomtatást a befejezéssel, a megmunkálással és a szilikon öntőforma replikációjával.
Küldje el 3D-fájlját, a tervezett felhasználást és a befejezési követelményeket, hogy beszélgetést kezdeményezzen a Jiaheng csapatával.
SLA Resin 3D nyomtatási szolgáltatás GYIK
Mi az az SLA gyanta 3D nyomtatási szolgáltatás?Ez egy olyan gyártási szolgáltatás, amelyben az UV lézer folyékony fotopolimer gyantát rétegről rétegre térhálósít, hogy digitális modellből egy alkatrészt építsen. A szolgáltatás jellemzően fájlellenőrzést, nyomtatást, mosást, kikeményítést, támogatás eltávolítást és opcionális befejezést foglal magában. A sima felületek, a finom részletek és a kis és közepes alkatrészek jó pontossága miatt értékelik. |
Mire jó az SLA a többi 3D nyomtatási módszerhez képest?Az SLA erős választás megjelenési modellekhez, átlátszó alkatrészekhez, kis precíziós alkatrészekhez és öntőmesterekhez. Más módszerek, például az SLS nylon nyomtatás vagy megmunkálás előnyben részesíthetők, ha egy alkatrésznek nagyobb terhelést kell elviselnie vagy keményebb használatot kell kibírnia. Sok projekt először SLA-t használ, és egy másik útvonalra vált át a funkcionális teszteléshez. |
Mennyire pontosak az SLA nyomtatott alkatrészek?Az általános útmutatás gyakran durván plusz-mínusz 0,1–0,2 mm-t említ a kis részeken, a nagyobb részek arányosan változnak. A pontosság a gyantától, a geometriától, a tájolástól és a kikeményedéstől függ. Kritikus illeszkedések esetén a beszállítók gyakran kinyomtatnak egy próbadarabot, vagy a nyomtatás után megmunkálják a funkciót. |
Milyen gyanták állnak rendelkezésre SLA nyomtatáshoz?A gyakori családok közé tartozik a szabványos gyanta, szívós vagy ABS-szerű gyanta, átlátszó gyanta, magas hőmérsékletű gyanta, rugalmas gyanta és önthető gyanta. Mindegyik másképp egyensúlyozza ki a részleteket, az erőt, a tisztaságot és a hőviselkedést. A szállítója ajánlhat gyantát, amint tudják, hogyan fogják használni az alkatrészt. |
Az SLA nyomtatott részek festhetők vagy polírozhatók?Igen. Az alkatrészeket általában csiszolják, alapozzák és festik, az átlátszó részek pedig polírozhatók és bevonhatók az átlátszóság javítása érdekében. Mivel az SLA felületek már simaak, jó alapot jelentenek a kiváló minőségű felületekhez. Közölje a szállítóval a szín- és fényességcélokat az építés előtt, hogy a felület megfelelően előkészítve legyen. |
Elég erősek az SLA gyanta alkatrészek a funkcionális teszteléshez?Ez a gyantától és a teszttől függ. A keményebb gyanták elbírják a bepattanó illeszkedést és a könnyű összeszerelést, míg a szabványos gyanták ütés hatására megrepedhetnek. Nagy terhelésekhez, hosszú távú igénybevételhez vagy magas hőmérséklethez általában más eljárások vagy anyagok alkalmasabbak. Ismertesse a tesztet a szállítójával, hogy tanácsot tudjon adni. |
Kaphatok egy kis tételt egy SLA-mestertől?Igen. Gyakori módszer, hogy SLA-ban nyomtatnak egy mestert, gondosan befejezik, szilikon öntőformát készítenek és poliuretán másolatokat öntenek, formánként jellemzően 10-30 darabot. Ez gyártási megjelenést biztosít kemény szerszámok nélkül. A Jiaheng egy platformon kínál SLA nyomtatást és szilikon öntőforma replikációt. |
Mit kell feltüntetni, ha SLA-ajánlatot kérek?Tartalmazza a 3D modellt, a kritikus méreteket jelölő rajzot, a mennyiséget, az előnyben részesített gyantát vagy a szükséges tulajdonságokat, a befejezési szintet és a szállítási ablakot. Nagyon hasznos egy rövid megjegyzés az alkatrész használatáról és a környezetről. A teljes információ lerövidíti az első választ, és csökkenti a későbbi változtatásokat. |
A tiszta rendeltetésszerű használat, a megfelelő gyanta és a meghatározott felületi szint az a három bemenet, amely leginkább javítja az SLA projektet.
-
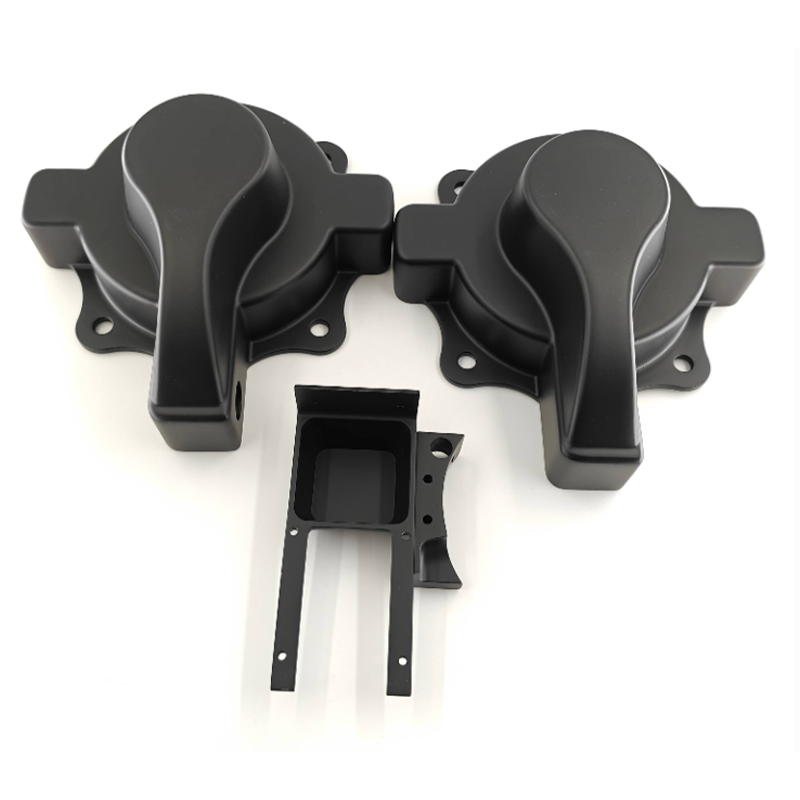 Black Resin 3D nyomtatási szolgáltatás
-
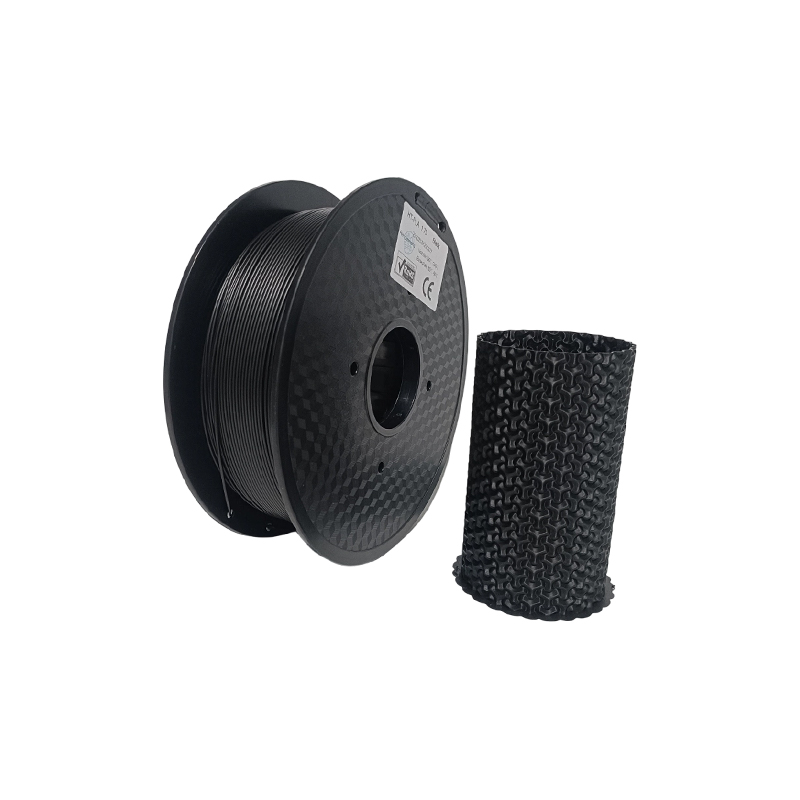 HT-PLA magas hőmérsékletű PLA anyagok 3D nyomtatási szolgáltatása
-
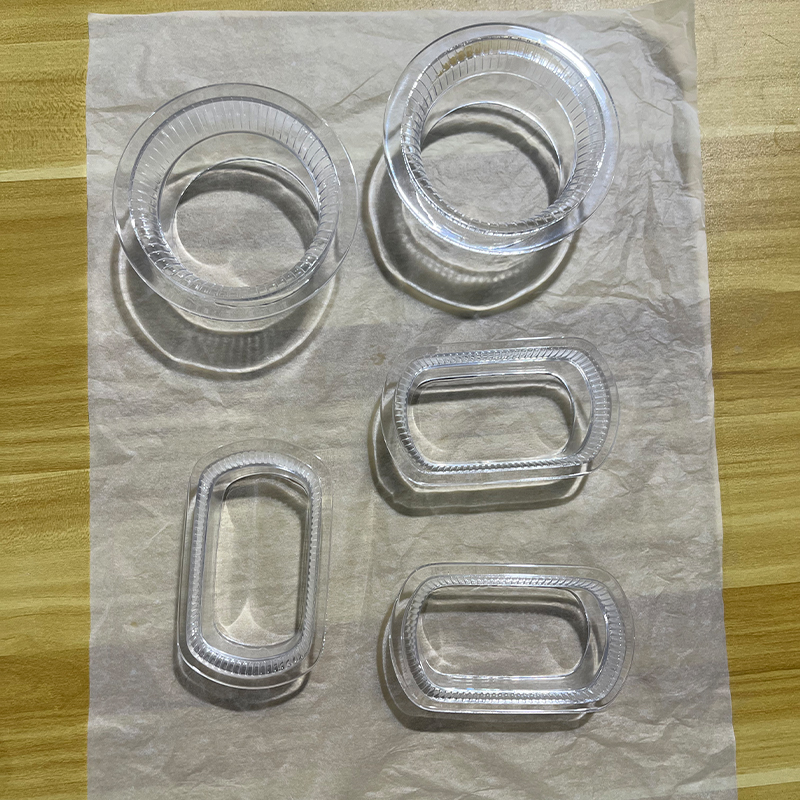 Transparent Resin 3D nyomtatási szolgáltatás
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
-
 Red Wax Resin 3D nyomtatási szolgáltatás
-
 Fekete nylon 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
