- 3D nyomtatási szolgáltatások

- CNC megmunkálási szolgáltatások

- Vákuumos öntési szolgáltatások

- Felületkezelési szolgáltatások

Poliéter-éter-keton 3D nyomtatás: folyamatszabályozás, költség és szállítói útmutató
A PEEK alkatrész hibátlannak tűnhet, amikor elhagyja a nyomtatót, és még mindig gyengébb teljesítményt nyújt, ha a polimer soha nem éri el a megfelelő félkristályos állapotot. A poliéter-éter-keton 3D-nyomtatás kevésbé a magas hőmérsékletű szál betöltését jelenti, hanem a hőszabályozást szárítással, extrudálással, hűtéssel, lágyítással és ellenőrzéssel. Az eljárás életképes az igényes alkatrészek esetében, de csak akkor, ha a szállító a hőmérsékletet és a kristályosságot mérhető folyamatkimenetként kezeli a nyomtatóbeállítások helyett.
Ez a megkülönböztetés az árajánlat szakaszában számít. A PEEK egy drága műszaki hőre lágyuló műanyag, és a magas hőmérsékletű anyagextrudálás lassan megy végbe. Az a vásárló, aki csak a köbcentiméterenkénti árat hasonlítja össze, hiányolja a nagyobb költségtényezőket: a fűtött kamraidőt, a támogatási stratégiát, a lágyítást, a megmunkálási ráhagyást, az ellenőrzést és a selejtkockázatot. Az a vásárló, aki csak az adatlapot hasonlítja össze, kihagyja a tesztszelvény és a valódi konzol, tömítés, szigetelő vagy kopóalkatrész közötti folyamathézagot.
A gyakorlati válasz az, hogy az alkatrész funkciójával kezdjük, ne a polimer nevével. Ha az alkatrésznek széles vegyszerállóságra, magas folyamatos hőre, kopásállóságra és magas hőmérsékleten való merevségre van szüksége, a PEEK komoly értékelést érdemel. Ha az alkatrésznek főleg száraz környezetben van szüksége hőállóságra és merevségre, akkor egy magas hőmérsékletű szénszálas keverék, egy fémadalék út vagy egy megmunkált kialakítás kiszámíthatóbb programot eredményezhet. Az útmutató további része elmagyarázza, hogy a poliéter-éter-keton 3D-nyomtatás hol keresi a költségét, és hol válik költséges eltéréssé.
Poliéter-éter-keton 3D nyomtatás: amit a folyamat valójában megkövetel
A PEEK egy félkristályos hőre lágyuló műanyag, magas olvadásponttal és erős tulajdonságprofillal. Az anyagextrudálásos nyomtatás során a polimert jóval olvadáspontja fölé melegítik, rétegről rétegre lerakják, majd ellenőrzött körülmények között lehűtik. A pontos profil a gyanta minőségétől, a fúvóka geometriájától, az alkatrész geometriától és a nyomtatótól függ, de az általános irány egyértelmű: a PEEK-nek forró fúvókára, meleg építési kamrára és fegyelmezett hűtési stratégiára van szüksége. Az a gép, amely képes elérni a fúvóka hőmérsékletét, de nem képes megtartani a kamra hőjét, nehezen fog egyenletes alkatrészeket előállítani.
Ez az oka annak, hogy a poliéter-éter-keton 3D nyomtatás más kategóriába tartozik, mint a PLA, PETG vagy akár a szabványos nylon nyomtatás. Előfordulhat, hogy az izzószálat használat előtt meg kell szárítani, az építési felületnek el kell viselnie a magas hőmérsékletet, és a kamra légkörének stabilnak kell lennie az építés során. A huzat, a nyitott ajtók és a rövid előmelegítési ciklusok termikus gradienseket hozhatnak létre, amelyek később vetemedésként, rossz rétegkötésként vagy inkonzisztens kristályosságként jelennek meg. Előfordulhat, hogy ezek a hibák nem láthatók az alkatrész külső oldalán.
Gyakori hiba, hogy kizárólag a fúvóka hőmérsékletére összpontosítanak. A fúvóka megolvasztja a polimert, de a kamra és a hűtőprofil befolyásolja a polimer megszilárdulását. A lassú, szabályozott hűtés általában támogatja a kristályosodást. A gyors hűtés az anyagot amorfabb állapotba tudja hagyni, ami csökkentheti a vegyszerállóságot és a méretstabilitást. Egyes beszállítók a PEEK-et alacsonyabb kamrahőmérsékleten nyomtatják, és a kristályosság kialakításához a nyomtatás utáni lágyításra támaszkodnak. Ez működhet, de a kockázatot az izzítási lépésre helyezi át, és az alkatrész geometriájának ellenőrzött ciklusát követeli meg.
Van egy hardverköltség-dimenzió is. A magas hőmérsékletű nyomtatók robusztusabb fűtőtesteket, szigetelést, motorokat és hőszabályozást használnak, mint a hagyományos gépek. Ez a költség a gépi időből térül meg, nem csak az anyagból. A vevő számára a következmény egyszerű: kérje a tényleges folyamatablakot, ne csak az anyag nevét. Kérdezze meg, hogyan ellenőrzi a beszállító a kamra egyenletességét, hogyan kezeli a hőtágulást a hosszú építés során, és hogyan rögzíti az izzítási ciklust.
Miért a kristályosság dönti el, hogy a PEEK alkatrész teljesít-e?
A PEEK amorf és félkristályos formában létezhet. Egy nyomtatott részben a köztük lévő arány nem laboratóriumi érdekesség. Befolyásolja a merevséget, a méretstabilitást, a vegyszerállóságot és az alkatrész tartós terhelés melletti viselkedését. A félkristályos szerkezetet általában előnyben részesítik az igényes alkalmazásokhoz, mivel a rendezett régiók hozzájárulnak a szilárdsághoz és az ellenálláshoz. Lehet, hogy egy amorf vagy részben kristályos alkatrészt könnyebb előállítani, de pont olyan körülmények között, ahol a PEEK-et választják, elmaradhat.
A hűtési sebesség a fő kar. Ha a lerakódott polimer lassan lehűl a forró kamrában, a polimerláncoknak van idejük rendeződni. Ha gyorsan lehűl, a szerkezet kevésbé rendezett állapotban fagy meg. Az alkatrész geometriája is számít. A vékony falak, az éles sarkok és a nagy, sík területek különböző mértékben veszítenek hőt, így egyetlen nyomat különböző hőtörténettel rendelkező zónákat tartalmazhat. Ez az egyik oka annak, hogy a PEEK alkatrészek gyakran nagy sugarakat, fokozatos vastagság-átmeneteket és jól megtervezett építési tájolást igényelnek.
A lágyítás a második kar. A nyomtatás utáni hőciklus növelheti a kristályosságot és enyhítheti a maradék feszültséget, de torzulást is okozhat, ha az alkatrészt túl gyorsan melegítik vagy hűtik le, vagy ha nincs megfelelően alátámasztva. A megfelelő ciklus a szelvény vastagságától, geometriájától és a szállító hitelesítési adataitól függ. Egy anyag adatlapról másolt általános recept nem folyamatirányítási terv. A jó beszállítók hozzákötik az izzítási ciklust az alkatrészhez, rögzítik a tényleges rámpát és áztatást, és a ciklus után megvizsgálják a kritikus méreteket.
A vásárlók számára a kristályosságnak meg kell jelennie a minőségi beszélgetésben. Kérdezze meg, hogy a szállító méri-e, milyen gyakran és milyen mintán. A differenciális pásztázó kalorimetria kristályossági jelzést adhat, míg a sűrűségellenőrzés és a mechanikus szelvények ugyanazt a következtetést támasztják alá más szemszögből. Nem minden munkához van szükség teljes laboratóriumi jelentésre, de a vegyszeres szervizhez, magas hőfokhoz vagy biztonsággal kapcsolatos funkciókhoz szükséges PEEK-alkatrészek nem támaszkodhatnak pusztán a szemrevételezésre.
A PEEK 3D nyomtatási folyamat: szárítás, extrudálás, hűtés és izzítás
A robusztus poliéter-éter-keton 3D nyomtatási munkafolyamat egy vezérlőlánc. Minden lépés megvédi a következőt. A pontos paraméterek az anyagszállítóra és a nyomtatóplatformra vonatkoznak, de a sorrend elég konzisztens ahhoz, hogy beszerzési ellenőrzőlistaként használhassuk.
- Erősítse meg a gyanta minőségét és a tételt. A PEEK nem egy árucikk. Az osztályok viszkozitása, töltőanyag-tartalma, színe és tervezett feldolgozása különbözik. Jegyezze fel a tételt, és tartsa nyomon követhetően az összeállításig.
- Szárítsa meg és védje az izzószálat. A nedvesség és a szennyeződés üregeket, felületi hibákat és inkonzisztens extrudálást okozhat. Kövesse a gyantaszállító szárítási ütemtervét, és tartsa az anyagot száraz állapotban az építés során.
- Melegítse elő a kamrát és stabilizálja a gépet. A forró fúvóka nem elég. A kamrának, az építőlemeznek és a környező hardvernek időre van szüksége ahhoz, hogy stabil állapotba kerüljön az első réteg előtt.
- Nyomtatás érvényesített profillal. A fúvóka hőmérsékletének, rétegmagasságának, extrudálási szélességének, hűtésének és sebességének az anyag és a geometria megfelelő profiljából kell származnia, nem pedig a vevő próbálkozásaiból.
- Irányítsd a hűtést és építsd a megszakítási kockázatot. A hosszú építményekhez stabil teljesítményre, hőszabályozásra és szünetekre van szükség. Hideg huzat vagy nem tervezett szünet gyenge réteget hozhat létre, amelyet később nehéz észlelni.
- Lehűtjük és ellenőrizzük. A nyomtatás utáni ciklust dokumentálni kell. A kritikus méreteket, tömeget, felület állapotát és az esetleges tesztszelvényeket össze kell hasonlítani az elfogadott tervvel.
Két eljárási lehetőség korai megbeszélést érdemel. Az első az építési orientáció. A PEEK részek gyakran anizotrópok, mivel a rétegek közötti kötés nem azonos a rétegen belüli erősséggel. Ha a legnagyobb terhelés a réteg irányában halad át, akkor a tervezésnek más tájolásra, vastagabb szakaszra vagy másodlagos műveletre lehet szüksége. A második a megmunkálási ráhagyás. Sok PEEK alkatrészt a háló alakjához közel nyomtatnak, majd a kritikus interfészeken megmunkálnak, mert előfordulhat, hogy a nyomtatás önmagában nem tart fenn minden tűrést gazdaságosan.
A támogatás eltávolítása egy másik gyakorlati kockázat. A PEEK szívós, és a tartószerkezeteket nehéz lehet eltávolítani a felület megjelölése nélkül. A hordozóanyagot, az interfész réteget és az eltávolítási módszert az építés előtt meg kell állapodni. Lezárt vagy vegyileg kitett alkatrészek esetén a vevőnek azt is meg kell kérdeznie, hogy a támasztékok nem hagynak-e szabad utakat vagy felületi sérüléseket, amelyek befolyásolhatják a teljesítményt.
PEEK vs PPS-CF vs PAHT-CF: Gyakorlati anyagok összehasonlítása
A legtöbb PEEK projekt nem igazán kéri a PEEK nevet. A hő, a vegyszerállóság, a merevség, a kopási viselkedés és a méretstabilitás kombinációját kérik. Ez megnyitja az összehasonlítást más nagy teljesítményű útvonalakkal. Az alábbi táblázat tervezési segédlet, nem anyagi adatlap; három olyan útvonal relatív folyamatterhét hasonlítja össze, amelyeket a vásárlók gyakran együtt vizsgálnak meg.
A pontszámok azt tükrözik, hogy az egyes útvonalak mennyi hőszabályozást, szárítási fegyelmet és utófeldolgozási figyelmet igényelnek egy egyedi gyártási környezetben. Ezeket a beszállítóval folytatott beszélgetés keretein belül kell használni, nem pedig az alkalmazás tesztelését helyettesíteni.
A magas hőmérsékletű polimer útvonalak relatív folyamatigénye
Indikatív tervezési pontszámok, nem mért anyagtulajdonságok
A magasabb pontszám nagyobb hő- és folyamatszabályozási igényt jelent egy tipikus egyedi összeállításban. A geometria, a nyomtatóplatform és az érvényesítési követelmények megváltoztathatják a képet.
A diagram azért hasznos, mert elválasztja az anyagképességet a gyártási terhektől. A PEEK a terhelési skála tetején található, ezért olyan részekre kell fenntartani, ahol a tulajdonságkombinációja valódi munkát végez. A PPS-CF gyakran praktikusabb megoldás a kémiailag kitett konzolokhoz, rögzítésekhez és alkatrészekhez, amelyek nagy hőt és merevséget igényelnek a teljes PEEK folyamatlánc nélkül. A PAHT-CF könnyebben feldolgozható, és alkalmas szerkezeti házakhoz, befogókhoz és könnyű konzolokhoz, ahol a folyamatos hőmérséklet alacsonyabb.
A prototípusokat és a kis volumenű gyártást összehasonlító csapatok esetében a döntésnek tartalmaznia kell a befejezést és a tolerancia stratégiát. A PPS-CF vagy PAHT-CF alkatrész gyorsabban nyomtathat és könnyebben megmunkálható, de ennek ellenére meg kell adni a megfelelő falvastagságot, szálirányt és ellenőrzési tervet. A PEEK indokolhatja költségét egy tömítésben, perselyben, vegyszeres rögzítésben vagy magas hőszigetelőben, ahol a meghibásodás drága. A rossz összehasonlítás az alkatrészenkénti ár önmagában; a helyes összehasonlítás az érvényesített alkatrész összköltsége.
| Megfontolás | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Hőállóság | Nagyon magas | Magas | Közepestől magasig |
| Vegyi ellenállás | Nagyon magas | Magas | Mérsékelt |
| A folyamat nehézsége | Nagyon magas | Magas | Mérsékelt |
| Felvillanyozó figyelem | Általában szükséges | Gyakran ajánlott | Gyakran ajánlott |
| Tipikus illeszkedés | Tömítések, perselyek, vegyszeres szerelvények, magas hőszigetelők | Vegyi hatásnak kitett konzolok, szivattyú alkatrészek, szerelvények | Házak, fúrók, könnyű szerkezeti részek |
| Relatív anyagköltség | Magasest | Középtől magasig | Mid |
Vegyileg kitett tartókonzolok és szerelvények esetében, ahol a PEEK túlzottan meghatározott, a PPS-CF út praktikus magas hőmérsékletű alternatíva. Hasznos egyensúlyt kínál a merevség, a hőállóság és a feldolgozási érettség között olyan egyedi alkatrészek számára, amelyeknek nincs szükségük a teljes PEEK tulajdonságra.
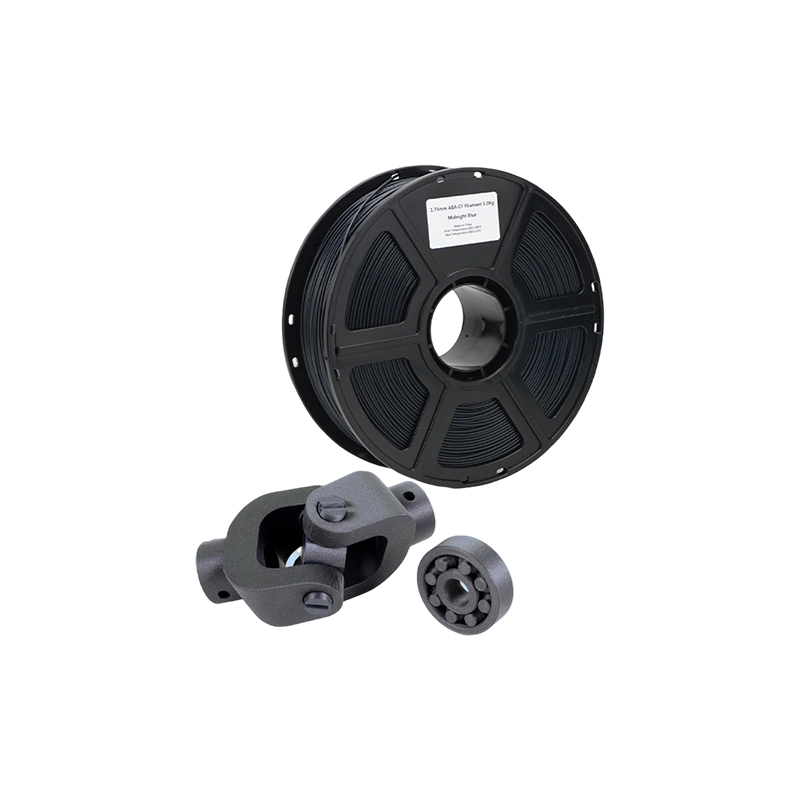 PPS CF szénszálas 3D nyomtatás funkcionális alkatrészekhez Magas hőmérsékletű FDM anyagopció kémiailag kitett konzolokhoz és rögzítésekhez, amelyek merevséget, hőállóságot és folyamatérettséget igényelnek PEEK-szintű túlspecifikáció nélkül. Termék megtekintése →
A végső választást a rajz, a szolgáltatási környezet és az érvényesítési terv birtokában kell meghozni. Egy könnyebben nyomtatható anyag akkor is meghibásodhat, ha a tervezés figyelmen kívül hagyja a réteg irányát vagy a vegyi expozíciót. A nehezebben nyomtatható anyag továbbra is az alacsonyabb kockázatú választás lehet, ha az alkalmazásnak valóban szüksége van a tulajdonságaira. Éppen ezért az anyag-összehasonlító táblázat kiindulópont, nem pedig beszerzési megrendelés.
Tervezési szabályok, amelyekkel a PEEK alkatrészek ne kerüljenek a hulladékgyűjtőbe
A PEEK kemény, de nem elnéző a rossz nyomtatási geometriával szemben. A nagy sík területek, a hirtelen vastagságváltozások és az éles belső sarkok a hőterhelést koncentrálják. Az alkatrész túlélheti a nyomtatást, majd elmozdulhat az izzítás vagy megmunkálás során. A kezdetektől fogva termikus stabilitásra kell tervezni, és a folyamat kiszámíthatóbbá válik.
Használjon nagy sugarakat a belső sarkoknál. A vastag és vékony szakaszok közötti átmenet fokozatosan. Kerülje a hosszú, alátámasztatlan fesztávokat, ahol az első rétegeknek saját hőt kell vinniük. Ha a lapos felület kritikus fontosságú, fontolja meg a megmunkálási ráhagyást a végső felület nyomtatása helyett. A bordák javíthatják a merevséget, de termikus tömegkülönbségeket is létrehoznak; a fröccsöntésben működő bordaelrendezés nem biztos, hogy a legjobb elrendezés az anyagextrudáláshoz.
A rajz véglegesítése előtt gondolja át a réteg irányát. Ha egy PEEK alkatrész húzóterhelést fog látni a rétegeken, akkor a kialakításnak nagyobb szelvényvastagságra vagy más építési tájolásra lehet szüksége. Ha az alkatrészt a nyomtatás után megmunkálják, hagyjon elegendő készletet a simítási művelethez, és határozza meg azokat a nullapontokat, amelyek túlélik az izzítást. A szép nyomtatott felület nem hasznos, ha a kritikus furat a hőkezelés után elmozdul.
A tolerancia külön beszélgetést érdemel. A nyomtatás számos funkcióhoz képes praktikus tűréssávot tartani, de a PEEK hőtágulása és zsugorodási viselkedése megnehezíti a szűk tűréshatárokat a nagy méretekben. Ha egy rajz csapágyillesztést, tömítési hornyokat vagy síkságot igényel egy nagy felületen, tervezzen precíziós CNC-simítást. Gyakran ez a leggazdaságosabb módja annak, hogy a PEEK anyagtulajdonságait a megmunkálás méretszabályozásával kombináljuk.
Amikor a PEEK nyomatokhoz szűk tűrésekre van szükség, a precíziós CNC marás gyakran az a befejező lépés, amely praktikussá teszi a tervezést. Lehetővé teszi a nullapontok meghatározását, a kritikus interfészek megtisztítását, és az alkatrészt az egyeztetett ellenőrzési tervbe illesztheti anélkül, hogy a nyomtatót egy műveletben minden tűrés megtartására kényszerítené.
 Precíziós CNC marás a szoros tűréshatárú PEEK-hez és formákhoz Megmunkálási lehetőség a nullapontok megállapítására, a kritikus interfészek tisztítására és a nagy formátumú formák kezelésére, amikor a nyomtatott PEEK-alkatrészeknek szűkebb tűrésekre van szükségük. Termék megtekintése →
Vegye figyelembe az összeszerelést is. A PEEK-alkatrészek betétekkel, rögzítőelemekkel vagy ragasztóval illeszthetők, és minden módszernek megvan a hőkorlátja. A szobahőmérsékleten stabil kialakítás ismételt fűtési ciklusok után kilazulhat. Ha az alkatrészt le kell tömíteni, ellenőrizze, hogy a nyomtatott felület és a megmunkálási jelek nem hoznak létre szivárgási utakat. Ha csúszik vagy forog, ellenőrizze a kopás irányát a réteg tájolásával szemben.
Mi okozza a poliéter-éter-ketonos 3D nyomtatás költségeit
A PEEK a nyomtató indulása előtt drága. Az anyagköltség magas, a gép specializált, a kivitelezés lassan megy. Ezek csak a látható költségek. A valósághű árajánlat tükrözi a szárítást, a kamra előmelegítését, a gép hosszú kihasználtságát, az izzítást, az ellenőrzést, a támaszték eltávolítását és a selejtkockázatot is. Azok a vásárlók, akik csak az izzószál árát hasonlítják össze, meglepődnek a szállítók közötti különbségen.
- Anyag és tétel mérete. A kis megrendelések anyagprémiummal járhatnak, mivel a szállítónak fel kell nyitnia, meg kell szárítania és rövid távra minősítenie kell egy tételt.
- Gépidő. A magas hőmérsékletű építkezések lassúak, és a fűtött kamra energiát fogyaszt az első réteg lerakódása előtt.
- Geometria és támogatás. A magas részek, a sűrű támasztékok és a nehéz hozzáférés növeli a gyártási időt és az utófeldolgozási munkát.
- Izzítás és rögzítések. A szabályozott hőciklushoz dedikált szerelvényekre lehet szükség a torzítás elkerülése érdekében.
- Megmunkálási ráhagyás. A közel hálós nyomtatás és a CNC-kikészítés kiszámíthatóbb lehet, mint a végső tűréshatárig történő nyomtatás.
- Ellenőrzés. A dimenziós jelentések, az anyagok nyomon követhetősége és a tesztkuponok költséget növelnek, de csökkentik annak kockázatát, hogy egy nem érvényesíthető alkatrészt fogadjanak el.
- Selejt és átdolgozás. A PEEK nem tolerálja a folyamatparancsikonokat. Az a szállító, aki selejtjáradék nélkül kínál árajánlatot, máshol megtérítheti a költséget.
A költségmegbeszélést ezért a pályázattal és az elfogadási kritériumokkal kell kezdeni. Ha az alkatrész nem kritikus lámpatest, akkor egy egyszerűbb ellenőrzési terv is elegendő lehet. Ha az alkatrész vegyi tömítés vagy magas hőszigetelő, az érvényesítési költség a termék részét képezi. Egy jó beszállító szétválasztja az egyszeri tervezést, az építési költséget, a befejezést és az ellenőrzést, így a vevő láthatja, hová megy a pénz.
A hangerő megváltoztatja az egyenletet, de nem távolítja el a folyamat terheit. A PEEK nem olyan anyag, ahol egy nagy rendelés automatikusan olcsóvá válik. Előfordulhat, hogy a beszállítónak speciális szerelvényekre, kötegkövethetőségre és stabil nyomtatási profilra van szüksége a méretezés előtt. Kis volumenű egyedi munkáknál a gyakorlati cél először az ismételhetőség, majd az árjavítás a beágyazás, az építési elrendezés és a befejezési hatékonyság révén.
Mikor van értelme a PEEK 3D nyomtatási szolgáltatásnak, és mikor nincs
A PEEK 3D nyomtatási szolgáltatás akkor a legértelmesebb, ha az alkatrész geometriailag összetett, térfogata kicsi vagy közepes, és az alkalmazáshoz szükség van az anyag hő-, vegyszerállósága és mechanikai teljesítményének kombinációjára. A funkcionális prototípusok, a kis gyártási sorozatok, a cserealkatrészek és a belső csatornákkal vagy összevont szerelvényekkel rendelkező tervek természetes jelöltek. A nyomtatás lerövidítheti a tervezési iterációtól a tesztelhető alkatrészig vezető utat is, ha az alternatíva egy hosszú forma vagy megmunkálási program.
Ennek kevésbé van értelme, ha az alkatrész egyszerű, nagy és geometriailag megmunkálásbarát. Egy sima blokk, gyűrű vagy lemez gyorsabb és gazdaságosabb lehet PEEK készlet formájában, különösen akkor, ha szűk tűrésekre van szükség. A nyomtatás akkor is rosszul illeszkedik, ha a mintának olyan felületkezelésre van szüksége, amely kiterjedt kézi munkát igényel, vagy ha az alkatrész olyan körülményeknek lesz kitéve, amelyek nem a PEEK alkalmassága, például tartós ultraibolya sugárzás védelem nélkül. A PEEK erős anyag, de nem univerzális anyag.
A mennyiség kérdése fontos. Nagyon kis mennyiségnél a nyomtatás elkerüli a szerszámozást, és gyorsan tud összetett formát adni. Nagyobb mennyiségnél a gazdaságosság eltolódhat a présöntés, megmunkálás vagy más folyamat felé, a geometriától és a tűréstől függően. A helyes válasz nem egyetlen mennyiségen alapuló szabály. Ez a teljes költség, az átfutási idő, a kockázat és a tervezési szabadság értékének összehasonlítása.
Olyan szerelvények, házak és könnyű szerkezeti részek esetében, ahol a folyamatos hőmérséklet alacsonyabb, mint a PEEK tartománya, a PAHT-CF praktikusabb magas hőmérsékletű nejlon szénszálas út lehet. Csökkentheti a folyamat terheit, miközben hasznos merevséget és hőteljesítményt biztosít számos ipari alkatrész számára.
 PAHT CF magas hőmérsékletű nylon szénszálas 3D nyomtatás Praktikus FDM-út olyan könnyű szerkezeti elemekhez és házakhoz, amelyek merevséget és hőteljesítményt igényelnek a PEEK tartománya alatt, erős szilárdság-tömeg aránnyal. Termék megtekintése →
Egy jó szolgáltató megmondja, mikor nem a PEEK a költségvetés legjobb felhasználása. Ez nem értékesítési kudarc; ez annak a jele, hogy a szállító értékeli a kérelmet. Kérjen egymás melletti képet a PEEK-ről, egy magas hőmérsékletű keverékről és egy megmunkált vagy fémútról, ha ezek a lehetőségek relevánsak. A legjobb útvonal az, amelyik a legkevesebb ellenőrizetlen kockázattal járó funkciónak felel meg.
Minőségellenőrzés kérésre a PEEK 3D nyomtatás gyártójától
A PEEK minőségellenőrzésének arányosnak kell lennie a kockázattal. A szemrevételezés nem elég vegyszeres tömítésnél, nagy hőszigetelőnél vagy teherhordó konzolnál. A vevőnek bizonyítékot kell kérnie arra vonatkozóan, hogy az anyagot, a gépet és a hőciklust ellenőrizték. A pontos csomag változhat, de a kategóriák egységesek.
- Anyagkövethetőség. A minőségnek, a tételnek, a szállítói tanúsítványnak és a tárolási előzményeknek rendelkezésre kell állniuk. Ha a szállító nem tudja azonosítani a tételt, nehéz megvédeni a tulajdoni igényeket.
- Szárítási és tárolási nyilvántartás. Egy egyszerű napló megmutatja, hogy az izzószál megszáradt és védett volt az építés előtt.
- Rekord létrehozása. Dokumentálni kell a nyomtatót, a fúvókát, a rétegmagasságot, a kamra hőmérsékletét, az összeállítás tájolását és az esetleges megszakításokat.
- Izzítási rekord. A rámpasebességnek, az áztatási hőmérsékletnek, a tartási időnek, a hűtési sebességnek és a használt rögzítésnek nyomon követhetőnek kell lennie az alkatrészre vagy tételre.
- Dimenziós jelentés. A kritikus jellemzőket hőkezelés és befejezés után kell mérni, nem előtte.
- Anyagérvényesítés. A sűrűségre, kristályosságra vagy mechanikai szelvényekre vonatkozó adatok alátámaszthatják a folyamatra vonatkozó állítást, különösen új anyag vagy kritikus alkalmazás esetén.
- Roncsolásmentes áttekintés. Szemrevételezés, tömegellenőrzés és indokolt esetben CT vagy ultrahangos vizsgálat belső üregeket vagy réteghibákat tárhat fel.
Kérdezze meg, hogyan kezeli a szállító egy sikertelen összeépítést vagy egy sikertelen ellenőrzést. A lágyítás utáni tűréshatáron kívül eső PEEK alkatrészt nem szabad csendesen átdolgozni új ellenőrzési terv nélkül. A vevőnek tudnia kell, hogy az alkatrészt leselejtezték, átdolgozták, vagy eltérés miatt elfogadták. Az ilyen szintű fegyelem értékesebb, mint egy fényes brosúra.
A titkosság is hozzátartozik a minőségi beszélgetéshez. A PEEK alkatrészek gyakran megjelennek az új termékfejlesztés során, és a rajzok feltárhatják az összeállítás funkcióját. A globális OEM-munkát végző beszállítónak világos megközelítéssel kell rendelkeznie a fájlkezelés, a hozzáférés és a projektkommunikáció terén. A vevőnek nem kell választania a folyamatok átláthatósága és a szellemi tulajdon védelme között.
Ahol Jiaheng elfér egy nagy teljesítményű építési programban
A Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. egyablakos precíziós gyártási partnerként működik, nem pedig egyfolyamatos nyomdaként. A közzétett szolgáltatási kör a 3D nyomtatást, a CNC megmunkálást, a vákuumöntést és sokszorosítást, valamint a felületkezelést foglalja magában. Ez a kombináció akkor hasznos, ha a PEEK értékelés egy szélesebb programmá válik polimer prototípusokkal, fém konzolokkal, szilikon forma másolatokkal és kozmetikai befejezéssel.
A közzétett 3D nyomtatási termékcsalád SLA gyantát, DLP gyantát, SLS nylont, SLM fémet és FDM műanyagokat tartalmaz. Az FDM-en belül az anyagoldalak szabványos PLA-t, PETG-t és ABS-t tartalmaznak, valamint olyan magas hőmérsékletű opciókat, mint a HT-PLA, PAHT-CF és PPS-CF. Az SLS termékcsalád fekete nejlont, fehér nylont és üvegszálas nylont tartalmaz. Az SLM termékcsalád alumíniumötvözetből, rozsdamentes acélból, titánötvözetből és szerszámacélból áll. Ezek az útvonalak nem helyettesítik a validált PEEK folyamatot, de praktikus alternatívákat adnak a vásárlónak, ha az alkalmazásnak nincs szüksége a teljes PEEK-borítékra.
A PEEK-szerű követelménnyel induló programnál az első lépés a kötelező tulajdonságok elkülönítése a preferált anyagtól. Ha a vegyszerállóság és a folyamatos hő elengedhetetlen, a PEEK maradhat referenciaként. Ha az alkatrésznek elsősorban merevségre, hőállóságra és könnyű szerkezetre van szüksége, akkor a PPS-CF vagy a PAHT-CF elegendő lehet. Ha az alkatrésznek fémszintű szilárdságra vagy hővezető képességre van szüksége, az SLM titán vagy rozsdamentes acél lehet jobb út. Ha a tervezéshez sima kozmetikai felületre vagy színhez illő házra van szükség, a felületkezelési lehetőségek a terv részévé válnak.
A Jiaheng támogatja a CNC-marást, a CNC-esztergálást és a precíziós CNC-marást is, ami fontos azoknál a PEEK-alkatrészeknél, amelyeknek szoros interfészekre van szükségük a nyomtatás után. A vákuumöntés és a szilikon öntőforma sokszorosítása támogathatja a hídgyártást vagy a kis példányszámú másolatokat, ha az anyag és a geometria lehetővé teszi. Festés, bevonat, lézergravírozás, polírozás, homokfúvás, galvanizálás, eloxálás és átlátszó részkezelés egészíti ki az utófeldolgozási oldalt. Az érték nem az, hogy minden projekt minden szolgáltatást használ; az, hogy a nyomtatás, megmunkálás, kikészítés és ellenőrzés közötti átadások egy helyen kezelhetők.
Mivel a PEEK nem szerepel a közzétett anyagoldalak között, a kötelező PEEK-követelményt igénylő vásárlónak ezt korán meg kell emelnie. A csapat áttekintheti a rajzot, a hőmérsékletet, a kémiai expozíciót, a toleranciát és a térfogatot, majd megerősítheti, hogy a PEEK a megfelelő illeszkedés, vagy egy hasonló út praktikusabb. Ez a beszélgetés hasznosabb, mintha minden nagy teljesítményű alkatrészt egyetlen anyagnévre kényszerítenénk.
PEEK 3D nyomtatott alkatrészek beszerzése: gyártó, szállító vagy nagykereskedő?
A gyártó, szállító és nagykereskedő szavakat gyakran felcserélhetően használják a beszerzésben, de ezek mást jelentenek egy egyedi PEEK alkatrész esetében. A gyártó felügyeli a nyomtatást, a hőciklust, a megmunkálást és az ellenőrzési folyamatot. A szállító koordinálhatja a munkát, de nem birtokolja a folyamatot. A nagykereskedő sokkal fontosabb a szabványos készletformák, filamentumok vagy katalógus-alkatrészek szempontjából, mint az érvényesítési rekordot tartalmazó egyedi nyomtatott alkatrész. Egy kritikus PEEK-komponens esetében a vevőnek tudnia kell, hogy valójában ki irányítja a folyamatot.
Ez nem jelenti azt, hogy a szállító nem lehet hasznos. Egy alkalmas beszállító képes kezelni a kommunikációt, a minőségi dokumentációt, a logisztikát és többféle folyamatot. A kockázat akkor jelentkezik, amikor a vevő feltételezi, hogy a szállító a gyártó, majd rájön, hogy a folyamatrekordot egy harmadik fél felügyeli. Kérdezd meg közvetlenül: ki nyomtatja ki az alkatrészt, ki lágyítja, ki gépeli meg, és ki írja alá az ellenőrzési jegyzőkönyvet? Ha a válasz minden lépésben változik, a minőségi felelősséget egyértelműnek kell lennie.
A PEEK 3D nyomtatásra vonatkozó jó árajánlatkérésnek tartalmaznia kell a rajzot, az alkatrész funkcióját, az üzemi hőmérsékletet, a vegyszerterhelést, a várható élettartamot, a kritikus méreteket, a felületigényt, az ellenőrzési szintet és a célmennyiséget. Azt is fel kell tüntetni, hogy a PEEK kötelező-e, vagy a szállító javasolhat-e alternatívát. Ez az utolsó pont jelentős időt és költséget takaríthat meg.
A globális OEM-programokhoz már korán hozzá kell adni a kereskedelmi követelményeket: Incoterms, csomagolás, címkézés, bizalmas kezelés és változásvezérlés. Az alacsony darab árat törölheti a megfelelő dokumentáció nélkül érkező küldemény, vagy olyan alkatrész, amely nem vezethető vissza az anyagtételhez. A beszerzési döntésnek a teljes leszállított csomagon kell alapulnia, nem csak az ajánlatsoron.
Alkalmazások, ahol a PEEK 3D nyomtatás elnyeri a helyét
A PEEK-et gyakran értékelik az autóiparban, a repülőgépiparban, az olaj- és gáziparban, a félvezetőiparban, az orvosi berendezésekben, a robotikában és az ipari gépekben. A közös szál nem egyetlen iparág; ez a hő, a vegyszerek, a kopás és a súly kombinációja. Egy olyan résznek, amelyik csak szobahőmérsékletű levegőt lát, lehet, hogy nincs szüksége PEEK-re. Az a rész, amely forró folyadékot, ismételt tisztítást vagy tartós terhelést lát magas hőmérsékleten, erősebb.
Az autóipari és ipari berendezésekben a PEEK szóba jöhet a burkolat alatti alkatrészek, tömítések, perselyek, kopóbetétek és szerelvények esetében, amelyek hőnek vagy vegyszernek vannak kitéve. Olajban és gázban a vegyszerállóság és a méretstabilitás számíthat a tömítések, szigetelők és fúrólyuk alkatrészek esetében, bár az érvényesítési követelmények szigorúak. A félvezető- és elektronikai gyártásban a PEEK megjelenhet az ostyakezelésben, a tesztberendezésekben és a szigetelő alkatrészekben, ahol a részecskeképződés és a vegyi expozíció számít. Az orvosi berendezésekben a PEEK-et műszerekben és eszközalkatrészekben használják, de a betegekkel érintkező vagy beültethető alkalmazásokhoz olyan szabályozási útvonalra van szükség, amely elkülönül a nyomtatási folyamattól.
A robotika és a drón vagy eVTOL programok gyakran a súlycsökkentéssel kezdődnek. A PEEK hasznos lehet ott, ahol a magas hőmérsékletű polimer alkatrésznek erősnek és vegyszerállónak is kell lennie, de nem automatikusan ez a legkönnyebb vagy leggazdaságosabb választás. Egy szénszálas magas hőmérsékletű keverék, egy fémadalékos alkatrész vagy egy megmunkált alumínium kivitel jobb lehet egy adott konzolhoz vagy házhoz. A helyes válasz a terhelési úttól, a hőterheléstől és a gyártási mennyiségtől függ.
A fogyasztói elektronika egy másik terület, ahol az anyagválasztást meg kell kérdőjelezni. A PEEK hőállóságot és méretstabilitást biztosít a belső szerelvényekben, de a kozmetikai házak gyakran felületkezelést és színszabályozást igényelnek, ami más polimerekkel egyszerűbb lehet. Ha az alkatrész funkcionális belső alkatrész, a PEEK indokolt lehet. Ha látható héjról van szó, akkor a befejezési költség és a felületi hibák kockázata meghaladhatja az anyagi előnyöket.
A gyakori hibaüzemmód az, hogy minden nagy teljesítményű alkalmazáshoz PEEK-et kell megadni a tényleges szolgáltatási állapot ellenőrzése nélkül. Jobb megközelítés a követelmények felsorolása, rangsorolása és a két legfontosabb anyagút tesztelése. Ez több munka az elülső oldalon, de csökkenti annak az esélyét, hogy egy drága alkatrész rossz problémát old meg.
GYIK: Poliéter-éter-keton 3D nyomtatás
Lehetséges a poliéter-éter-keton 3D nyomtatás normál asztali nyomtatón?
Általában nem. A PEEK-nek szüksége van egy magas hőmérsékletű hotendre, egy fűtött kamrára, egy hőtűrő építési felületre és egy szabályozott hűtési stratégiára. Egy szabványos asztali nyomtató magas fúvóka-hőmérsékletet érhet el papíron, de gyakran nem tudja tartani a kamra hőmérsékletét vagy kezelni a hőterhelést a megbízható felépítés érdekében. Még egy alkalmas gépen is érvényesített profilra és nyomtatás utáni lágyításra van szükség a folyamathoz.
Milyen fúvóka és kamra hőmérsékletre van szüksége a PEEK-nek?
A pontos értékek a minőségtől és a nyomtatótól függenek, de a PEEK feldolgozása jóval meghaladja a szabványos műszaki műanyagokat. A fúvókák hőmérséklete általában 350 C felett van, a kamra hőmérséklete pedig gyakran 150 C és 200 C között van. Egyes eljárások alacsonyabb kamrahőmérsékletet használnak, és hőkezelésen alapulnak. A vevőknek inkább a szállító által hitelesített ablakot kell kérniük, nem pedig egyetlen számot, amelyet egy adatlapról másolnának le.
Miért van szüksége a PEEK-nek lágyításra a nyomtatás után?
Az izzítás növelheti a kristályosságot és enyhítheti a rétegről rétegre felépített maradék feszültséget. Ez javíthatja a méretstabilitást, és támogatja az alkalmazás által elvárt tulajdonságprofilt. Fennáll annak a veszélye, hogy a rosszul szabályozott lágyítás eltorzíthatja az alkatrészt. A ciklust a geometriához és a falvastagsághoz kell igazítani, a ciklus után méretellenőrzéssel.
A 3D nyomtatott PEEK olyan erős, mint a megmunkált PEEK?
Nem automatikusan. Az anyagextrudálás réteghatárokat hoz létre, így az alkatrész anizotróp lehet. Előfordulhat, hogy a nyomtatott és lágyított PEEK alkatrész tömörítésben vagy a rétegekhez igazodó irányban jól teljesít, de előfordulhat, hogy nem minden irányban illeszkedik a megmunkált alkatrészhez. A nagy terhelésű alkatrészek esetében a tervezésnek figyelembe kell vennie a réteg orientációját, és szükség lehet megmunkálásra, vastagabb szakaszokra vagy más eljárásra.
Megmunkálhatók a PEEK alkatrészek 3D nyomtatás után?
Igen. Sok nagy teljesítményű alkatrészt a háló alakjához közel nyomtatnak, majd megmunkálnak a kritikus interfészeken. Ez javíthatja a toleranciát, a simaságot és a felületi minőséget. A megmunkálási tervnek figyelembe kell vennie a nyomtatott anyag feszültségi állapotát és az izzítási ciklust, és a végső ellenőrzésnek minden termikus és megmunkálási lépés után meg kell történnie.
Mennyibe kerül a PEEK 3D nyomtatás?
A geometria és az érvényesítési szint nélkül nincs hasznos egységes ár. Az anyag, a gépi idő, a támaszték eltávolítása, az izzítás, a megmunkálás, az ellenőrzés és a selejtkockázat egyaránt hozzájárul. Egy kis, egyszerű rész és egy nagy, kritikus rész nagy különbséggel különbözhet. A legjobb megközelítés, ha az alkatrészt világos ellenőrzési tervvel, valamint külön tervezési és kivitelezési ráhagyással idézzük.
A PEEK élelmiszer biztonságos vagy biológiailag kompatibilis?
Ne kezelje a "PEEK"-et általános jóváhagyásként. Az élelmiszerekkel érintkezésbe kerülő és az orvosi alkalmazások az adott minőségtől, az adalékanyagoktól, a feldolgozástól, a tisztítástól és a szabályozási módtól függenek. A nyomtatott alkatrész felületi és porozitási jellemzői is lehetnek, amelyek eltérnek a megmunkált vagy öntött alkatrészétől. Ezek az alkalmazások külön megfelelőségi felülvizsgálatot igényelnek, nem csak anyagnévre.
Mi a különbség a PEEK és a PPS-CF között 3D nyomtatáshoz?
A PEEK általában magasabb ingatlanplafont kínál, különösen hő- és vegyszerállóság tekintetében, de nagyobb folyamatszabályozást és költséget is igényel. A PPS-CF egy magas hőmérsékletű szénszálas keverék, amely praktikus választás lehet olyan szerelvényekhez, konzolokhoz és kémiailag kitett alkatrészekhez, amelyekhez nincs szükség a teljes PEEK-borítékra. A megfelelő választás a szolgáltatás állapotától és az érvényesítési tervtől függ.
Hogyan kérjek árajánlatot egy PEEK 3D nyomtató gyártótól?
Küldje el a rajzot, a funkciót, az üzemi hőmérsékletet, a vegyszerterhelést, a kritikus méreteket, a felületigényt, a vizsgálati szintet és a célmennyiséget. Adja meg, hogy a PEEK kötelező-e, vagy javasolhatók-e alternatívák. Kérdezze meg, ki irányítja a nyomtatást, a lágyítást, a megmunkálást és az ellenőrzést. Ez az információ hasznosabb idézetet eredményez, mint egy rajz önmagában.
A Jiaheng szállít PEEK 3D nyomtatást?
A PEEK nem szerepel a közzétett anyagok oldalai között. A rendelkezésre álló útvonalak közé tartozik az SLS nylon, PPS-CF, PAHT-CF, egyéb FDM műanyagok, SLA és DLP gyanták, SLM fémek, CNC megmunkálás, vákuumöntés és felületkezelés. Ha a PEEK kötelező, ossza meg a jelentkezési követelményeket, hogy a csapat megbizonyosodjon arról, hogy ez a megfelelő-e, vagy egy hasonló útvonal praktikusabb.
Folytassa a gyártási útvonal felfedezését
Ha összehasonlítja a PEEK-követelményt más, nagy teljesítményű útvonalakkal, segít a teljes folyamattartomány áttekintésében, mielőtt az anyagi döntést rögzítik. Az egyablakos gyártási platform egyetlen minőségi beszélgetés alatt összehasonlíthatja a polimernyomtatást, a fémnyomtatást, a CNC-kikészítést és a felületkezelést.
A következő lépés a leghasznosabb a rajz és a szolgáltatási feltételek egymás mellé helyezése. Ez elegendő információt ad a szállítónak ahhoz, hogy találgatás nélkül ajánlhassa a PEEK-et, egy magas hőmérsékletű keveréket, egy fémutat vagy egy megmunkált kivitelt. Egyértelmű alapot ad a vevőnek az ár, az átfutási idő és a kockázat összehasonlításához.
A poliéter-éter-ketonos 3D-nyomtatás erős lehetőség a megfelelő alkatrész esetében, de nem a mérnöki munkakörhöz való hivatkozás. Az anyag jutalmazza az ellenőrzött szárítást, a kamra stabil hőjét, az átgondolt tájolást, a dokumentált izzítást és a termikus feldolgozás utáni ellenőrzést. Megbünteti a feltételezéseket. Az a beszállító, aki el tudja magyarázni ezeket a vezérlőket, értékesebb, mint az, aki egyszerűen felsorolja a PEEK-et egy anyagoldalon.
A vásárlók számára a gyakorlati út a funkció meghatározása, a követelmények rangsorolása és legalább két útvonal összehasonlítása. A PEEK lehet a helyes válasz vegyi tömítésre, magas hőszigetelőre vagy kopóalkatrészre. PPS-CF, PAHT-CF, SLS nylon, SLM fém, precíziós CNC vagy ezek kombinációja lehet a jobb válasz egy konzolhoz, házhoz, rögzítéshez vagy prototípushoz. A cél nem a PEEK elkerülése. A cél az, hogy ott használjuk, ahol tulajdonságai valós problémát oldanak meg, és ahol a folyamat validálható.
-
 HT-PLA magas hőmérsékletű PLA anyagok 3D nyomtatási szolgáltatása
-
 PAHT+CF magas hőmérsékletű nylon szénszál erősítésű anyagú 3D nyomtatási szolgáltatás
-
 Black Resin 3D nyomtatási szolgáltatás
-
 Szabványos FDM anyagok 3D nyomtatási szolgáltatás (PLA, PETG, ABS)
-
 Fekete nylon 3D nyomtatási szolgáltatás
-
 Titánötvözet Ti6Al4V 3D nyomtatási szolgáltatás
Elérhetőségi adatok
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HOZZÁAD
-

Building 7, No. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang tartomány, Kína
Szerzői jog © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM integrált intelligens gyártási platform gyártók
